智改數轉網聯正加速向熱加工行業滲透。九月初,七部門聯合印發促進數字化綠色化協同轉型發展實施方案,聚焦冶金、機械等行業推進設備更新與智能工廠創建。但不少鑄造廠卻卡在末端的MES工位一體機上,系統上線了,報工終端隔三差五黑屏死機。問題往往不在軟件,而在設備與工況的錯配。
鑄造車間的粉塵與熱浪到底有多狠
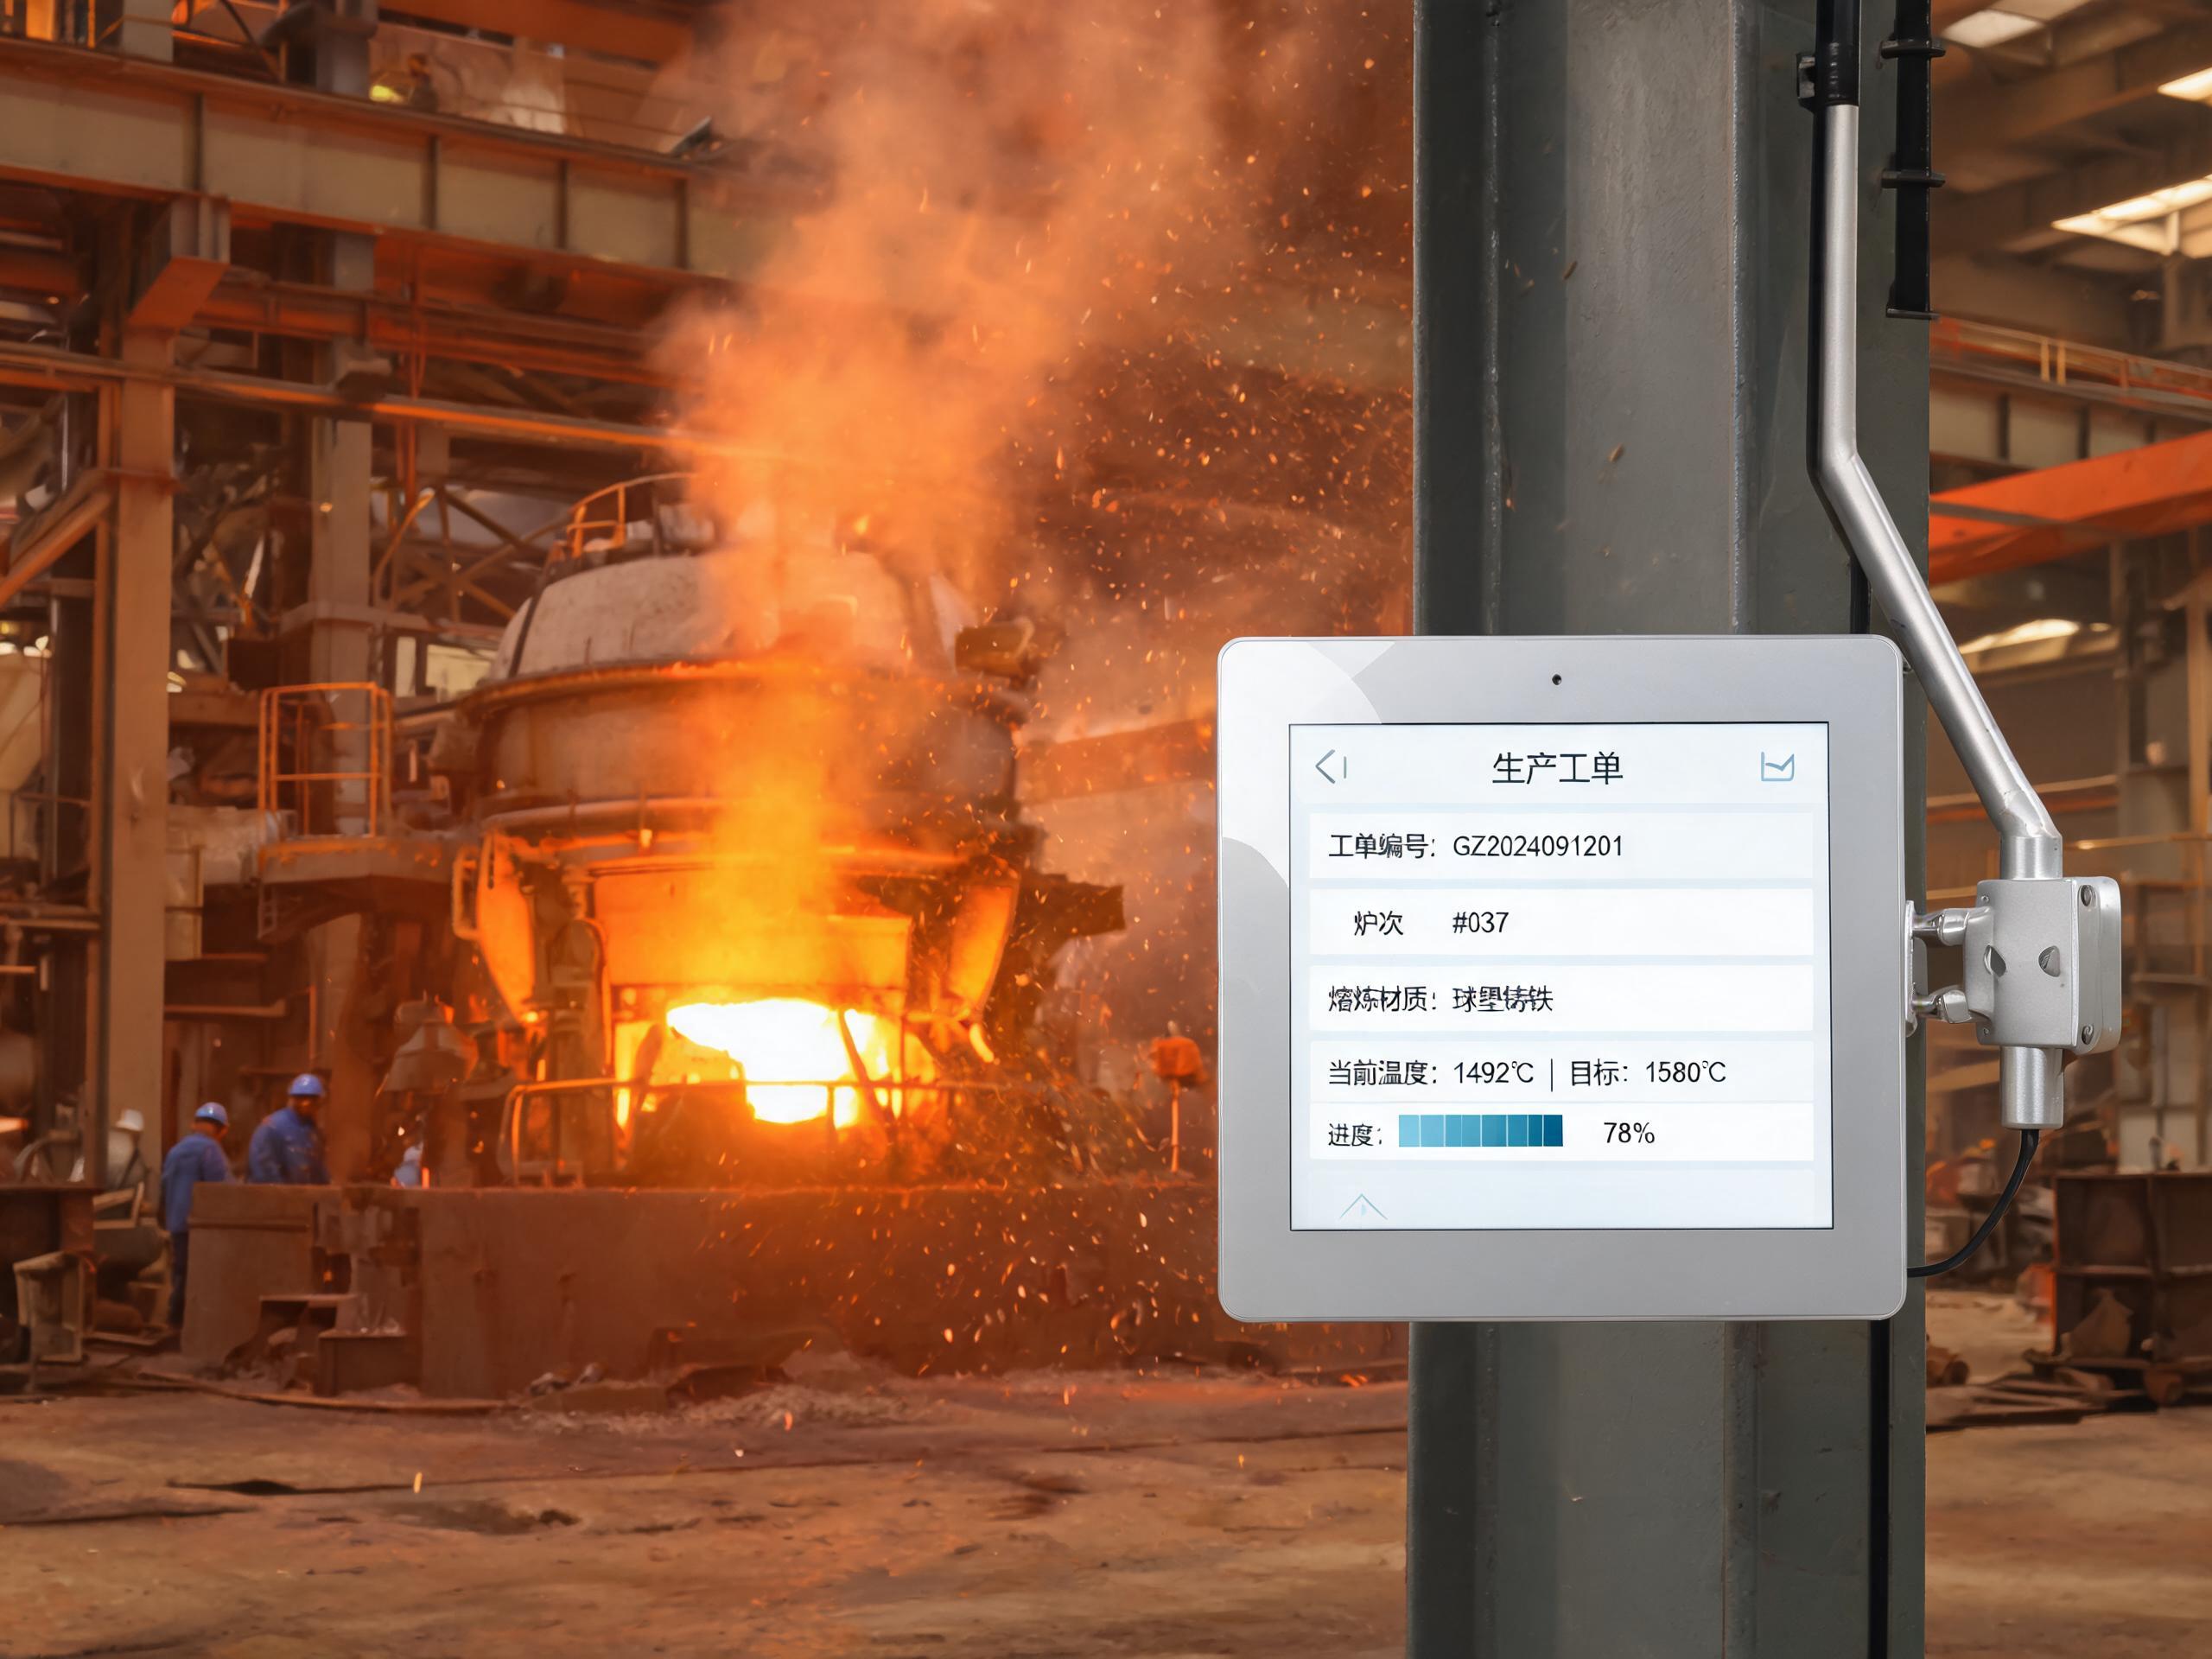
鑄造是典型的熱加工行業。熔化工部的電爐持續向外輻射熱量,夏季車間溫度常年在四十攝氏度以上,爐前工位甚至超過五十攝氏度。型砂處理、落砂清理與打磨拋丸又不斷釋放微細粉塵。雙重夾擊之下,承擔工單接收與掃碼報工的MES工位一體機首當其沖,普通商用終端往往撐不過一個夏天。
連續澆鑄的產線停不起。一爐鐵水的節拍固定,報工終端中途死機,當爐次的產量與操作記錄就會斷檔,事后追溯要翻幾倍時間補課。不少工廠為壓預算用商用一體機頂替工業終端,黑屏、觸控失靈與接口積塵成了維修常客,省下的采購款很快變成停機損失。
從粉塵侵入到散熱失效的完整鏈條
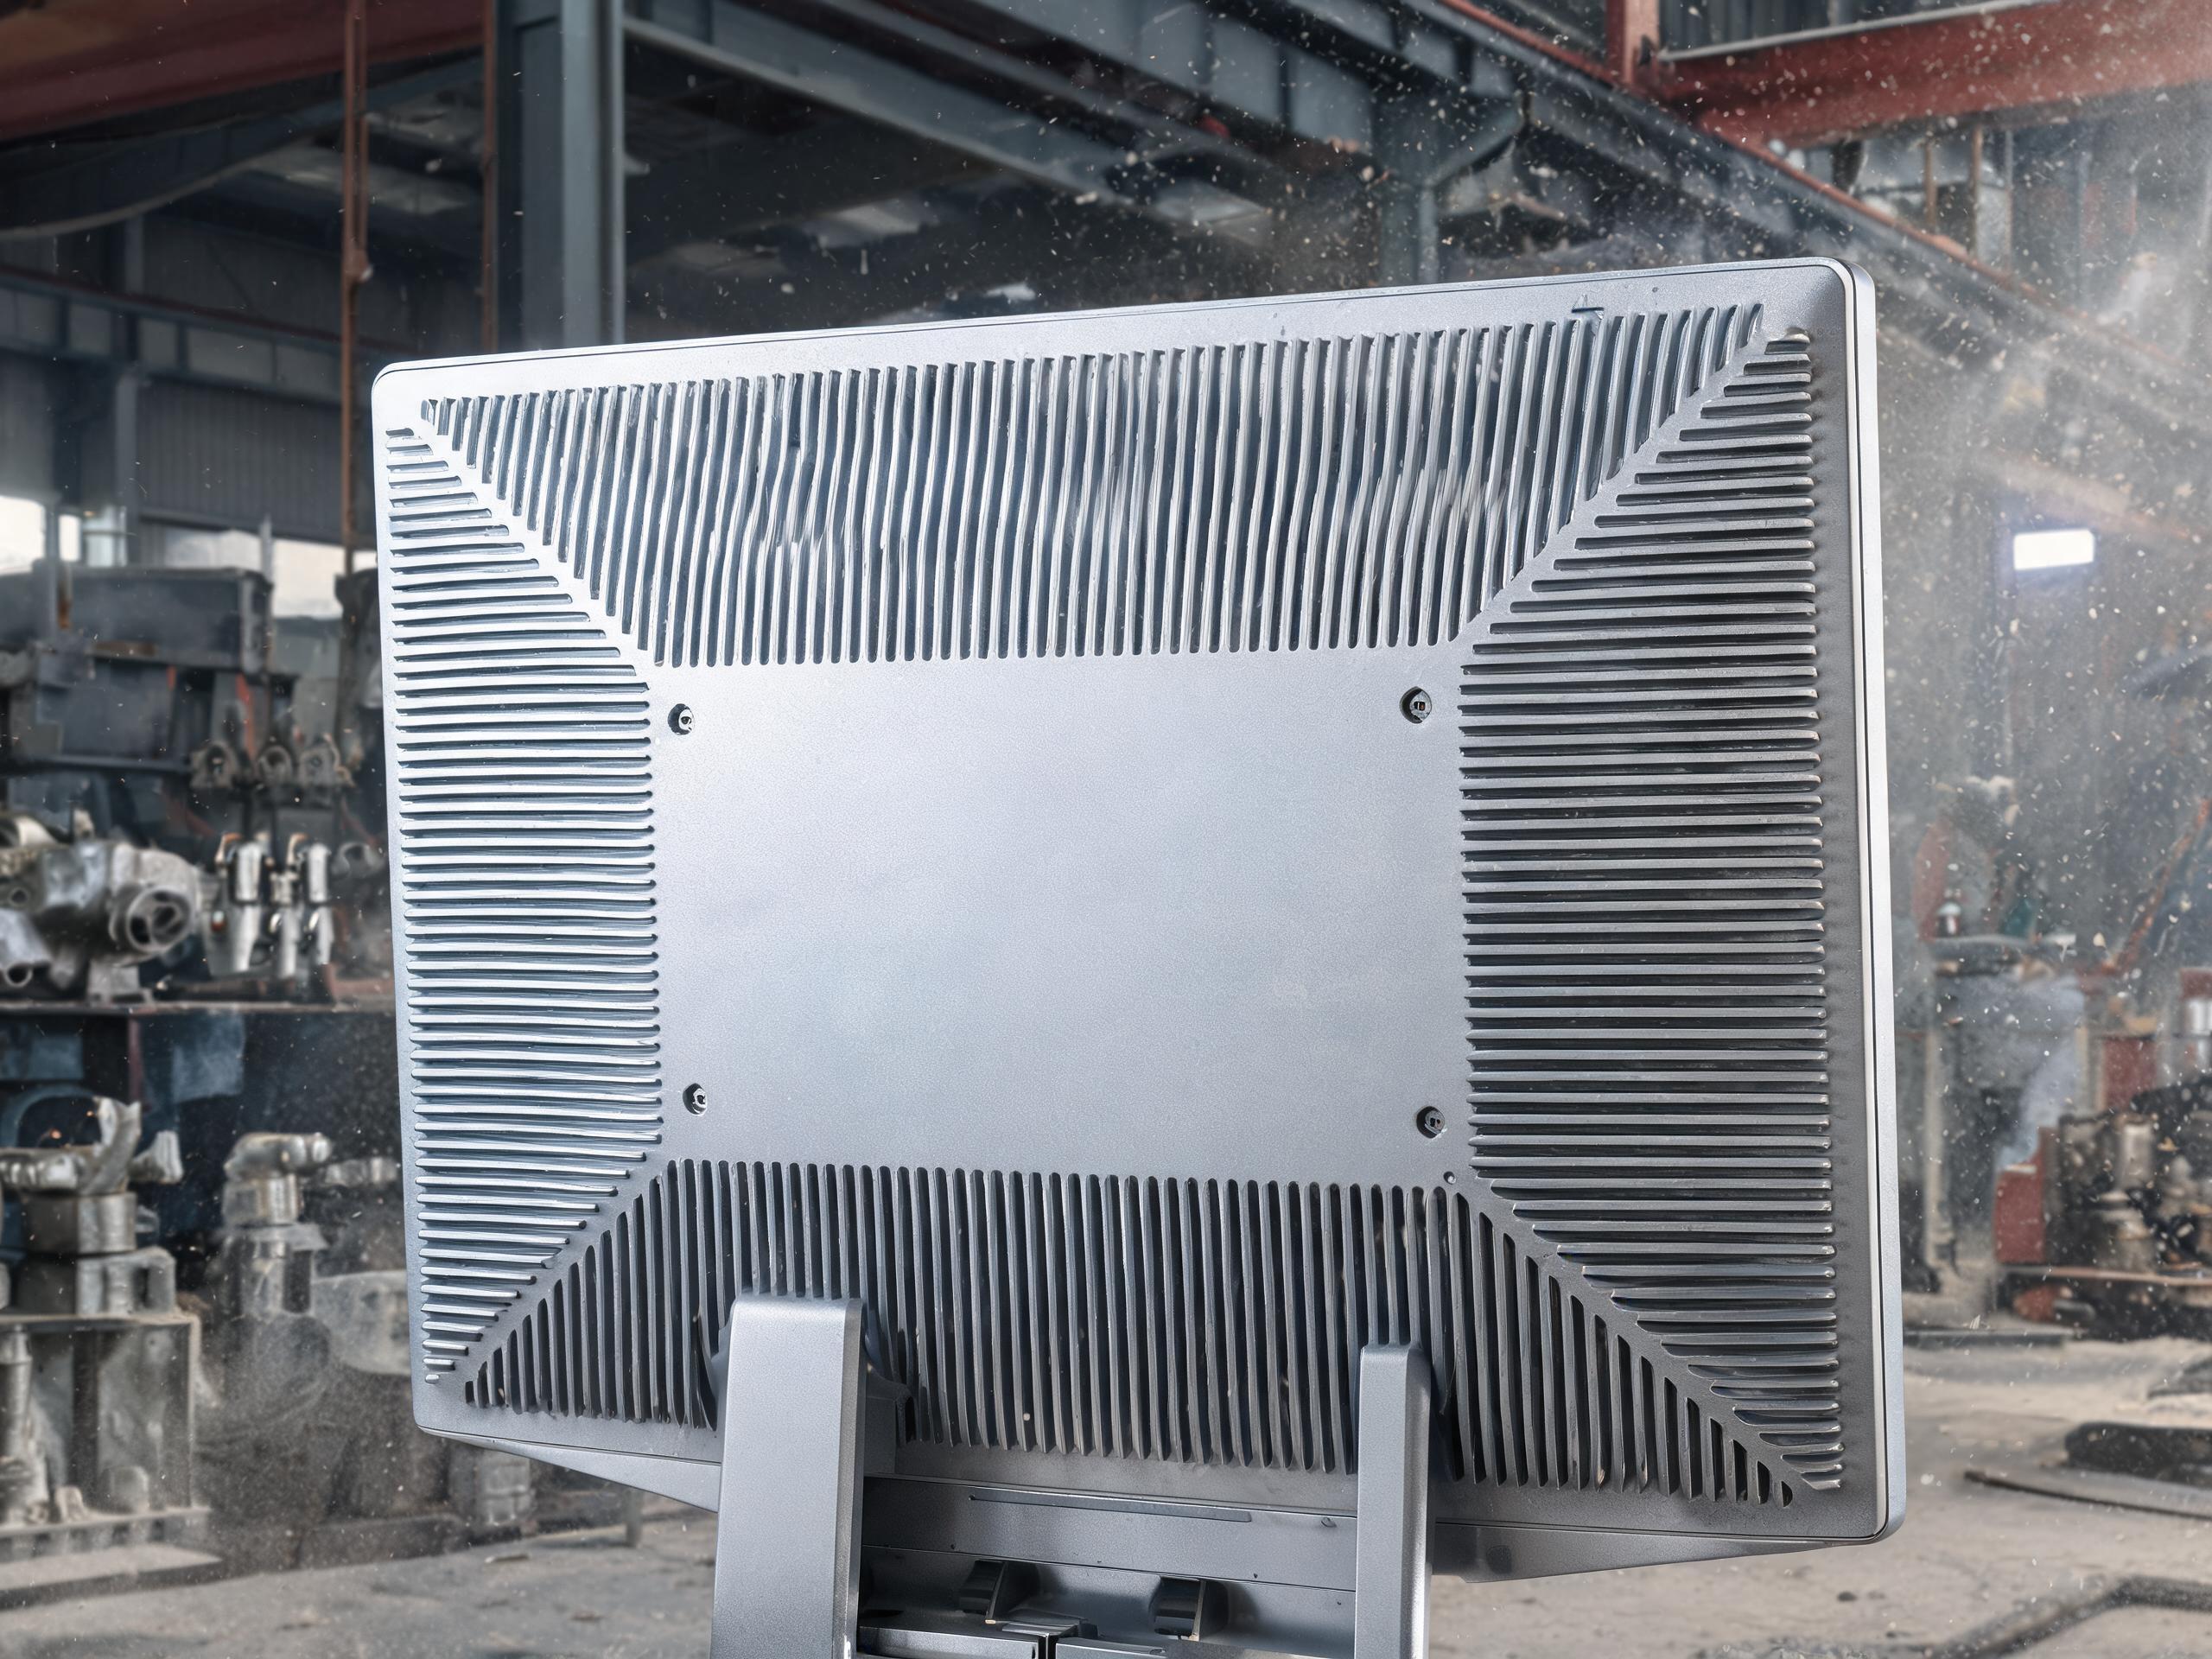
粉塵對終端的破壞是一條鏈式反應。微細粉塵隨氣流穿過機身縫隙與散熱孔,一部分附著在風扇軸承上加速磨損直至卡死,另一部分在鰭片與主板上積成絮狀覆蓋層,熱量排不出去,芯片持續升溫觸發降頻保護,整機越用越卡、午后集中死機。針對這一鏈條,控顯科技采用全封閉無風扇結構,以鋁合金機身整體導熱替代空氣對流,從物理層面切斷粉塵侵入路徑。
防護能力可以對照國家標準核驗。外殼防塵達到IP6X意味著粉塵無法進入殼體,整機還應通過GB/T 2423系列高溫與濕熱試驗。選型時直接索要測試報告,比聽口頭承諾可靠。
輻射熱疊加自發熱,屏幕往往先扛不住
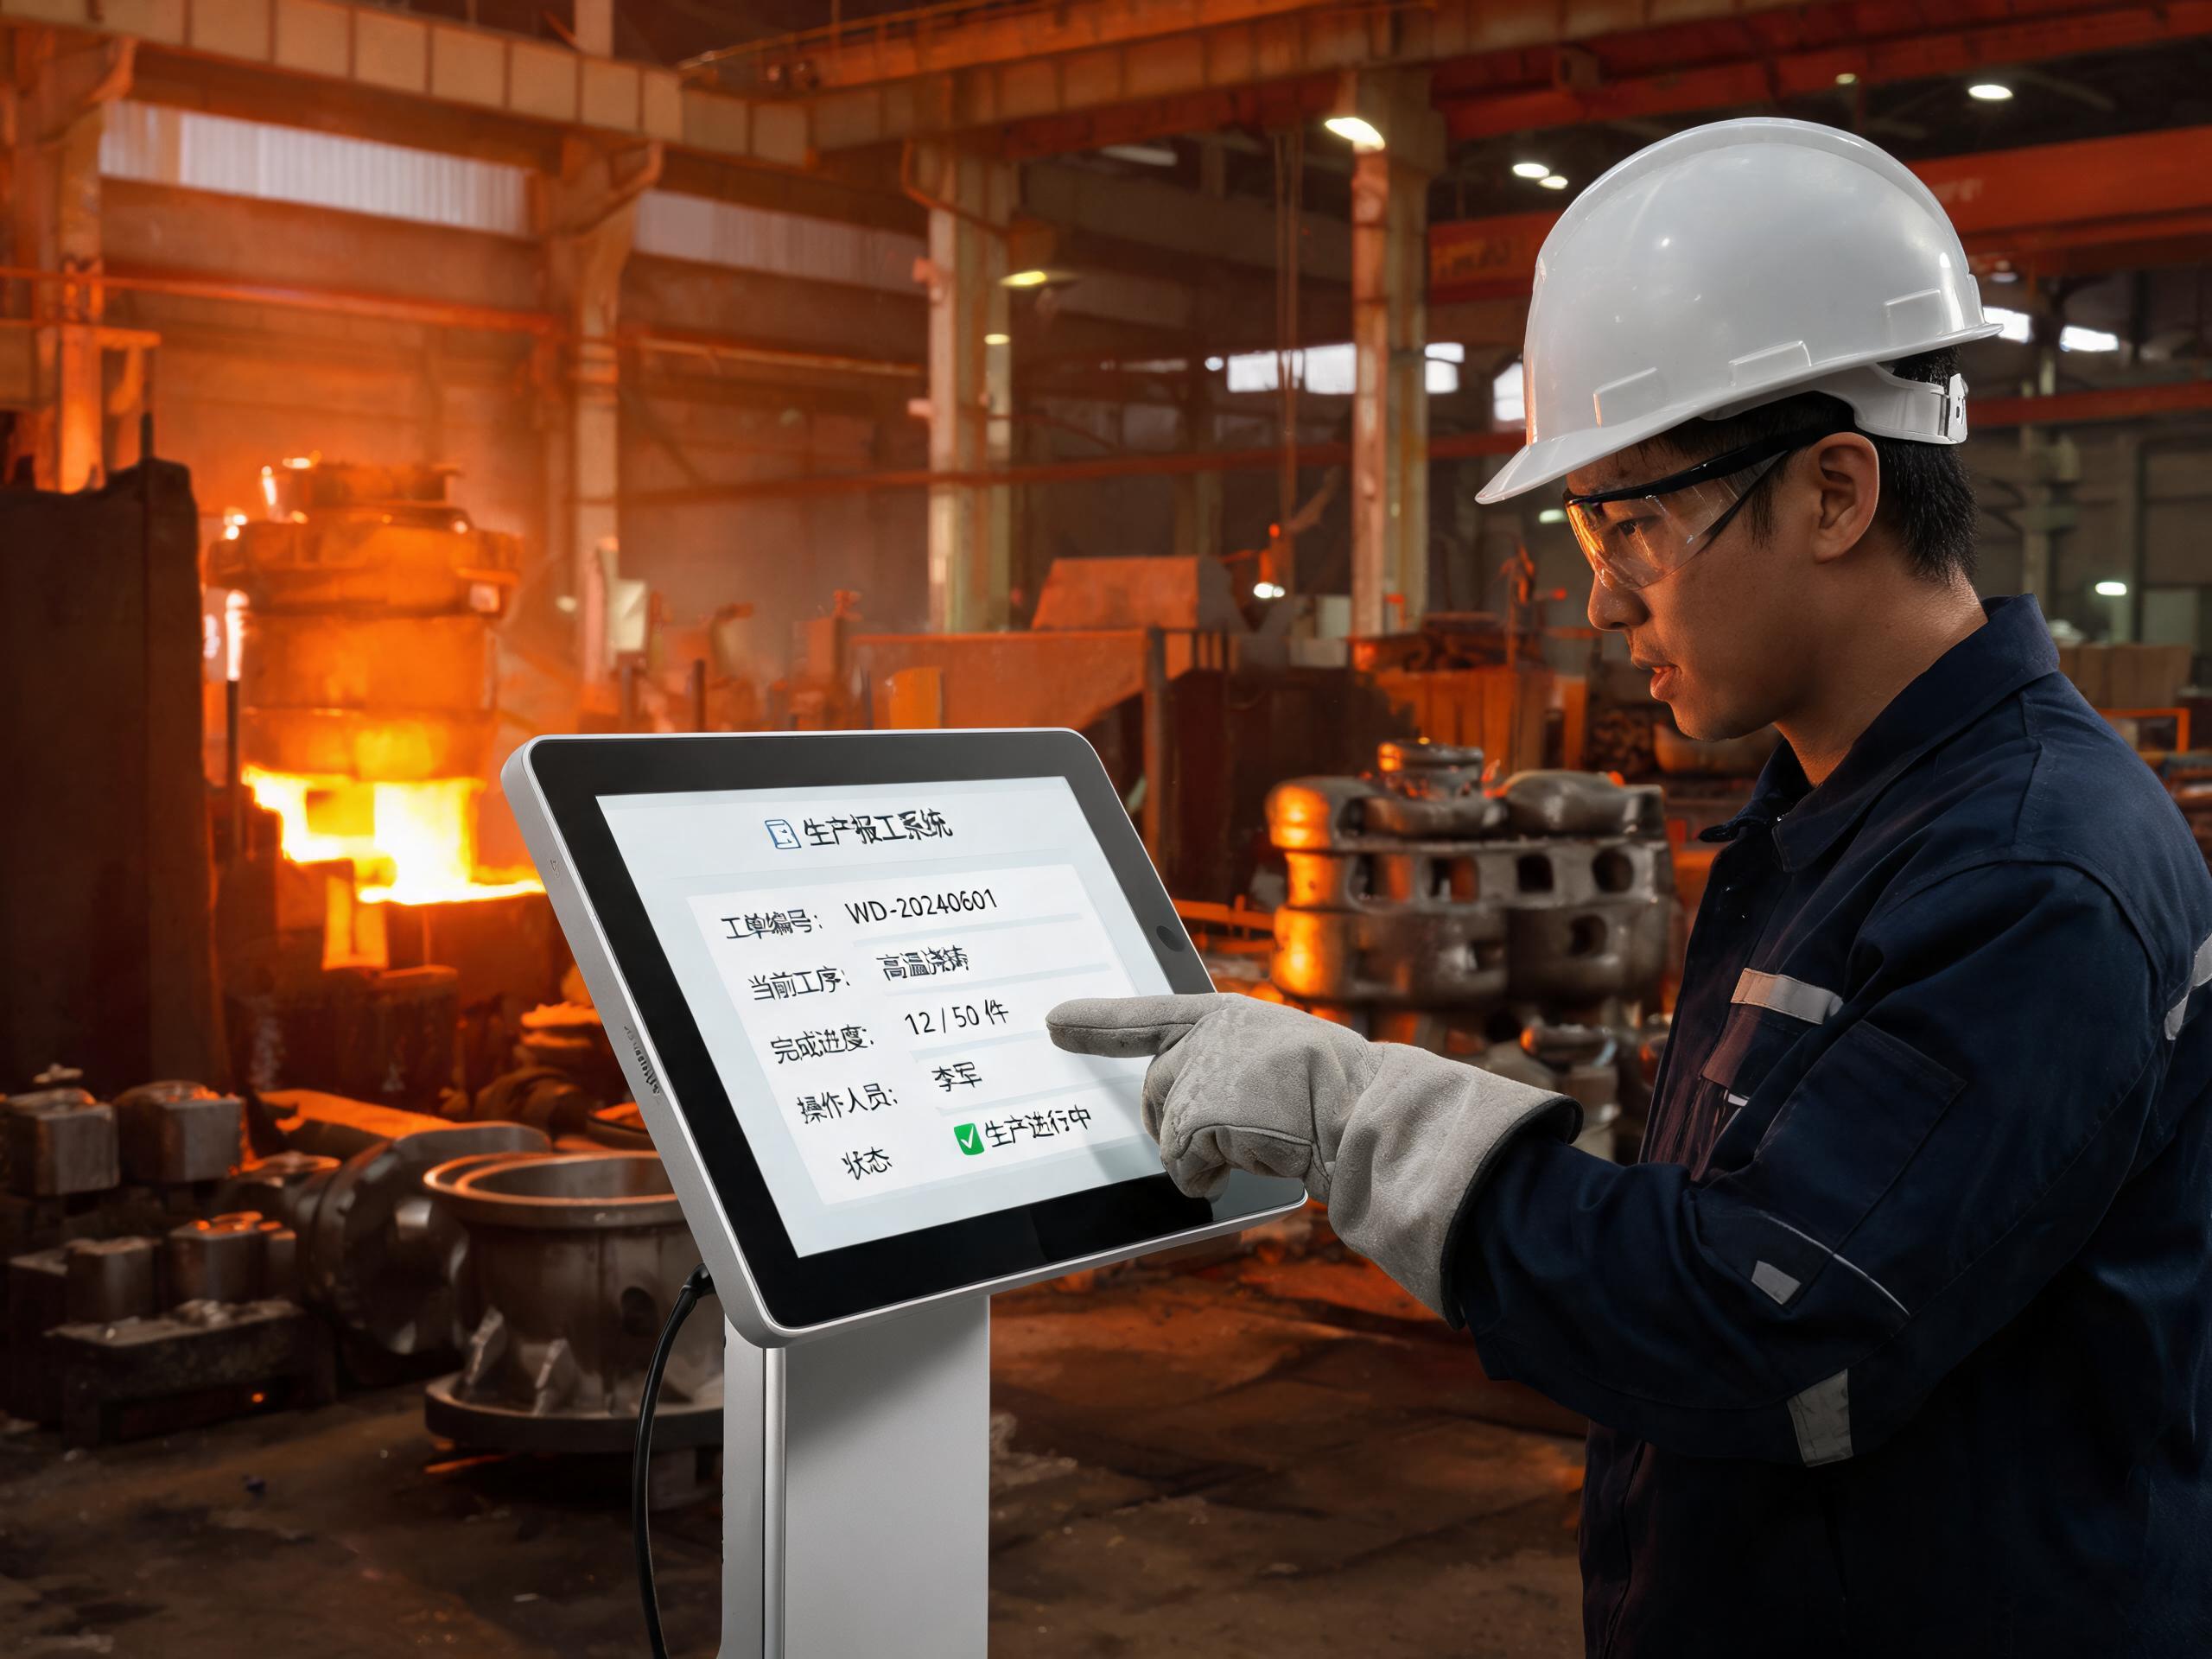
粉塵之外,熱是另一個隱形殺手。環境輻射熱與主板、屏幕的功耗發熱疊加,屏體實際溫度遠高于車間氣溫。普通商用屏的液晶在溫度超標后會出現黑斑與殘影,觸控層表現為漂移與誤觸發。為讓終端在爐前工位維持穩定響應,控顯科技在元器件篩選階段即按寬溫標準把關,整機工作溫度覆蓋零下二十至六十攝氏度,以寬溫器件與結構散熱對沖熱浪。
操作工的感受最容易誤判。屏幕發暗、觸控不跟手,看起來像系統卡頓,實際是屏體已越過額定溫區。把高溫時段的工位溫度記錄下來,對照設備額定溫寬,選型對錯一眼看穿。
工位終端的四步選型判據
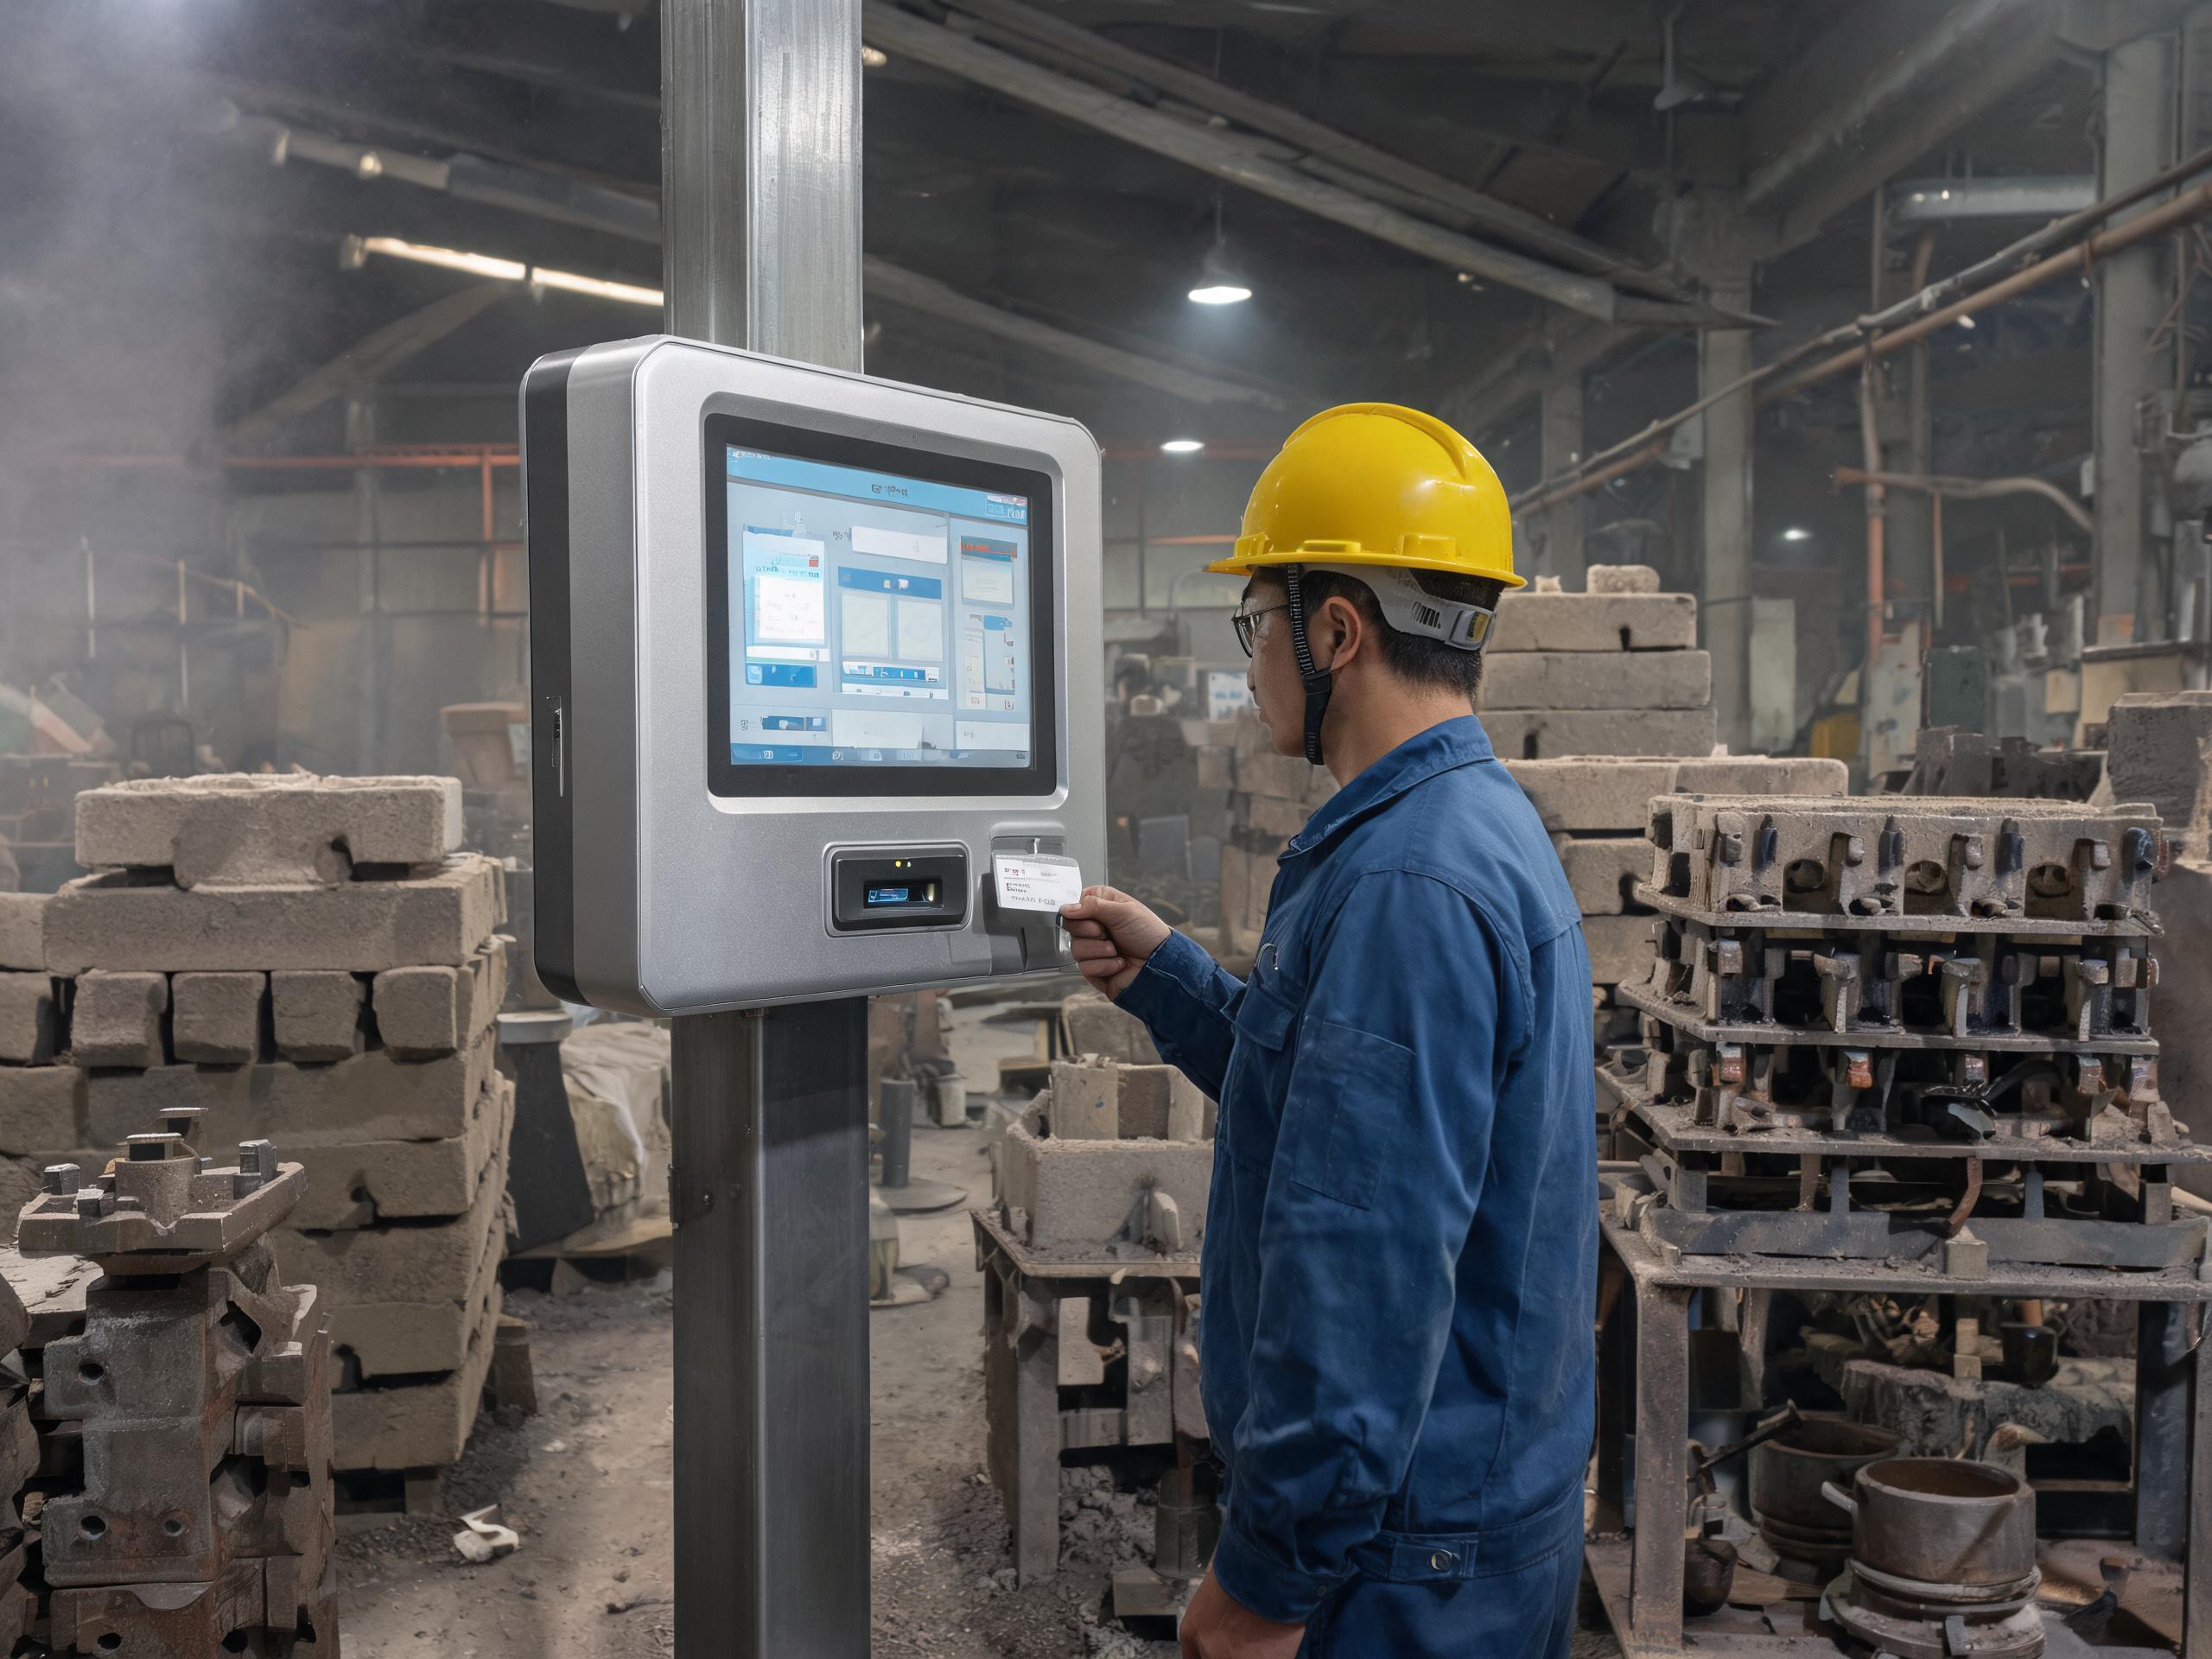
為MES工位一體機排定選型順序,先定防護與散熱形態,粉塵工況優先全封閉無風扇機身;再定溫度范圍,覆蓋極端溫度并留余量;接著定身份識別方式,刷卡、掃碼、指紋按報工流程選配;最后定安裝方式,懸臂或立柱安裝可避開落砂堆積區。在鑄造車間MES數據采集的部署中,控顯P1A嵌入式多功能工業觸摸一體機將刷卡、掃碼與指紋識別前置集成于全平面觸控機身,配合無風扇全封閉結構,貼合熱加工車間的雙重要求。
這套順序同樣適用于壓鑄、鍛造等工況。先把現場的粉塵濃度、溫度極值與振動水平量化成工況清單,再逐條對照MES工位一體機參數核驗,遠比先比價格再補救穩妥。末端一環立住了,整條數據鏈才算閉環。
隨著智改數轉網聯政策在冶金、機械等行業落地,鑄造車間的數字化正從示范線走向全面鋪開。工位終端看似是系統里單價最低的設備,卻決定著數據采集的連續與真實。把工況摸清楚,把標準驗明白,讓每一爐次的報工數據完整回傳,是鑄造企業邁向智能工廠繞不過去的基本功。