機(jī)加工行業(yè)的數(shù)字化改造,最終都要落到工位上的一塊屏幕。九月初機(jī)電之家一篇產(chǎn)線實(shí)測提到,不少工廠上線制造執(zhí)行系統(tǒng)后踩的坑不在軟件,而在終端硬件頻繁故障。在切削液油霧彌漫的機(jī)加工車間,這個(gè)問題被進(jìn)一步放大,報(bào)工終端往往成為數(shù)字化鏈路里最脆弱的一環(huán)。
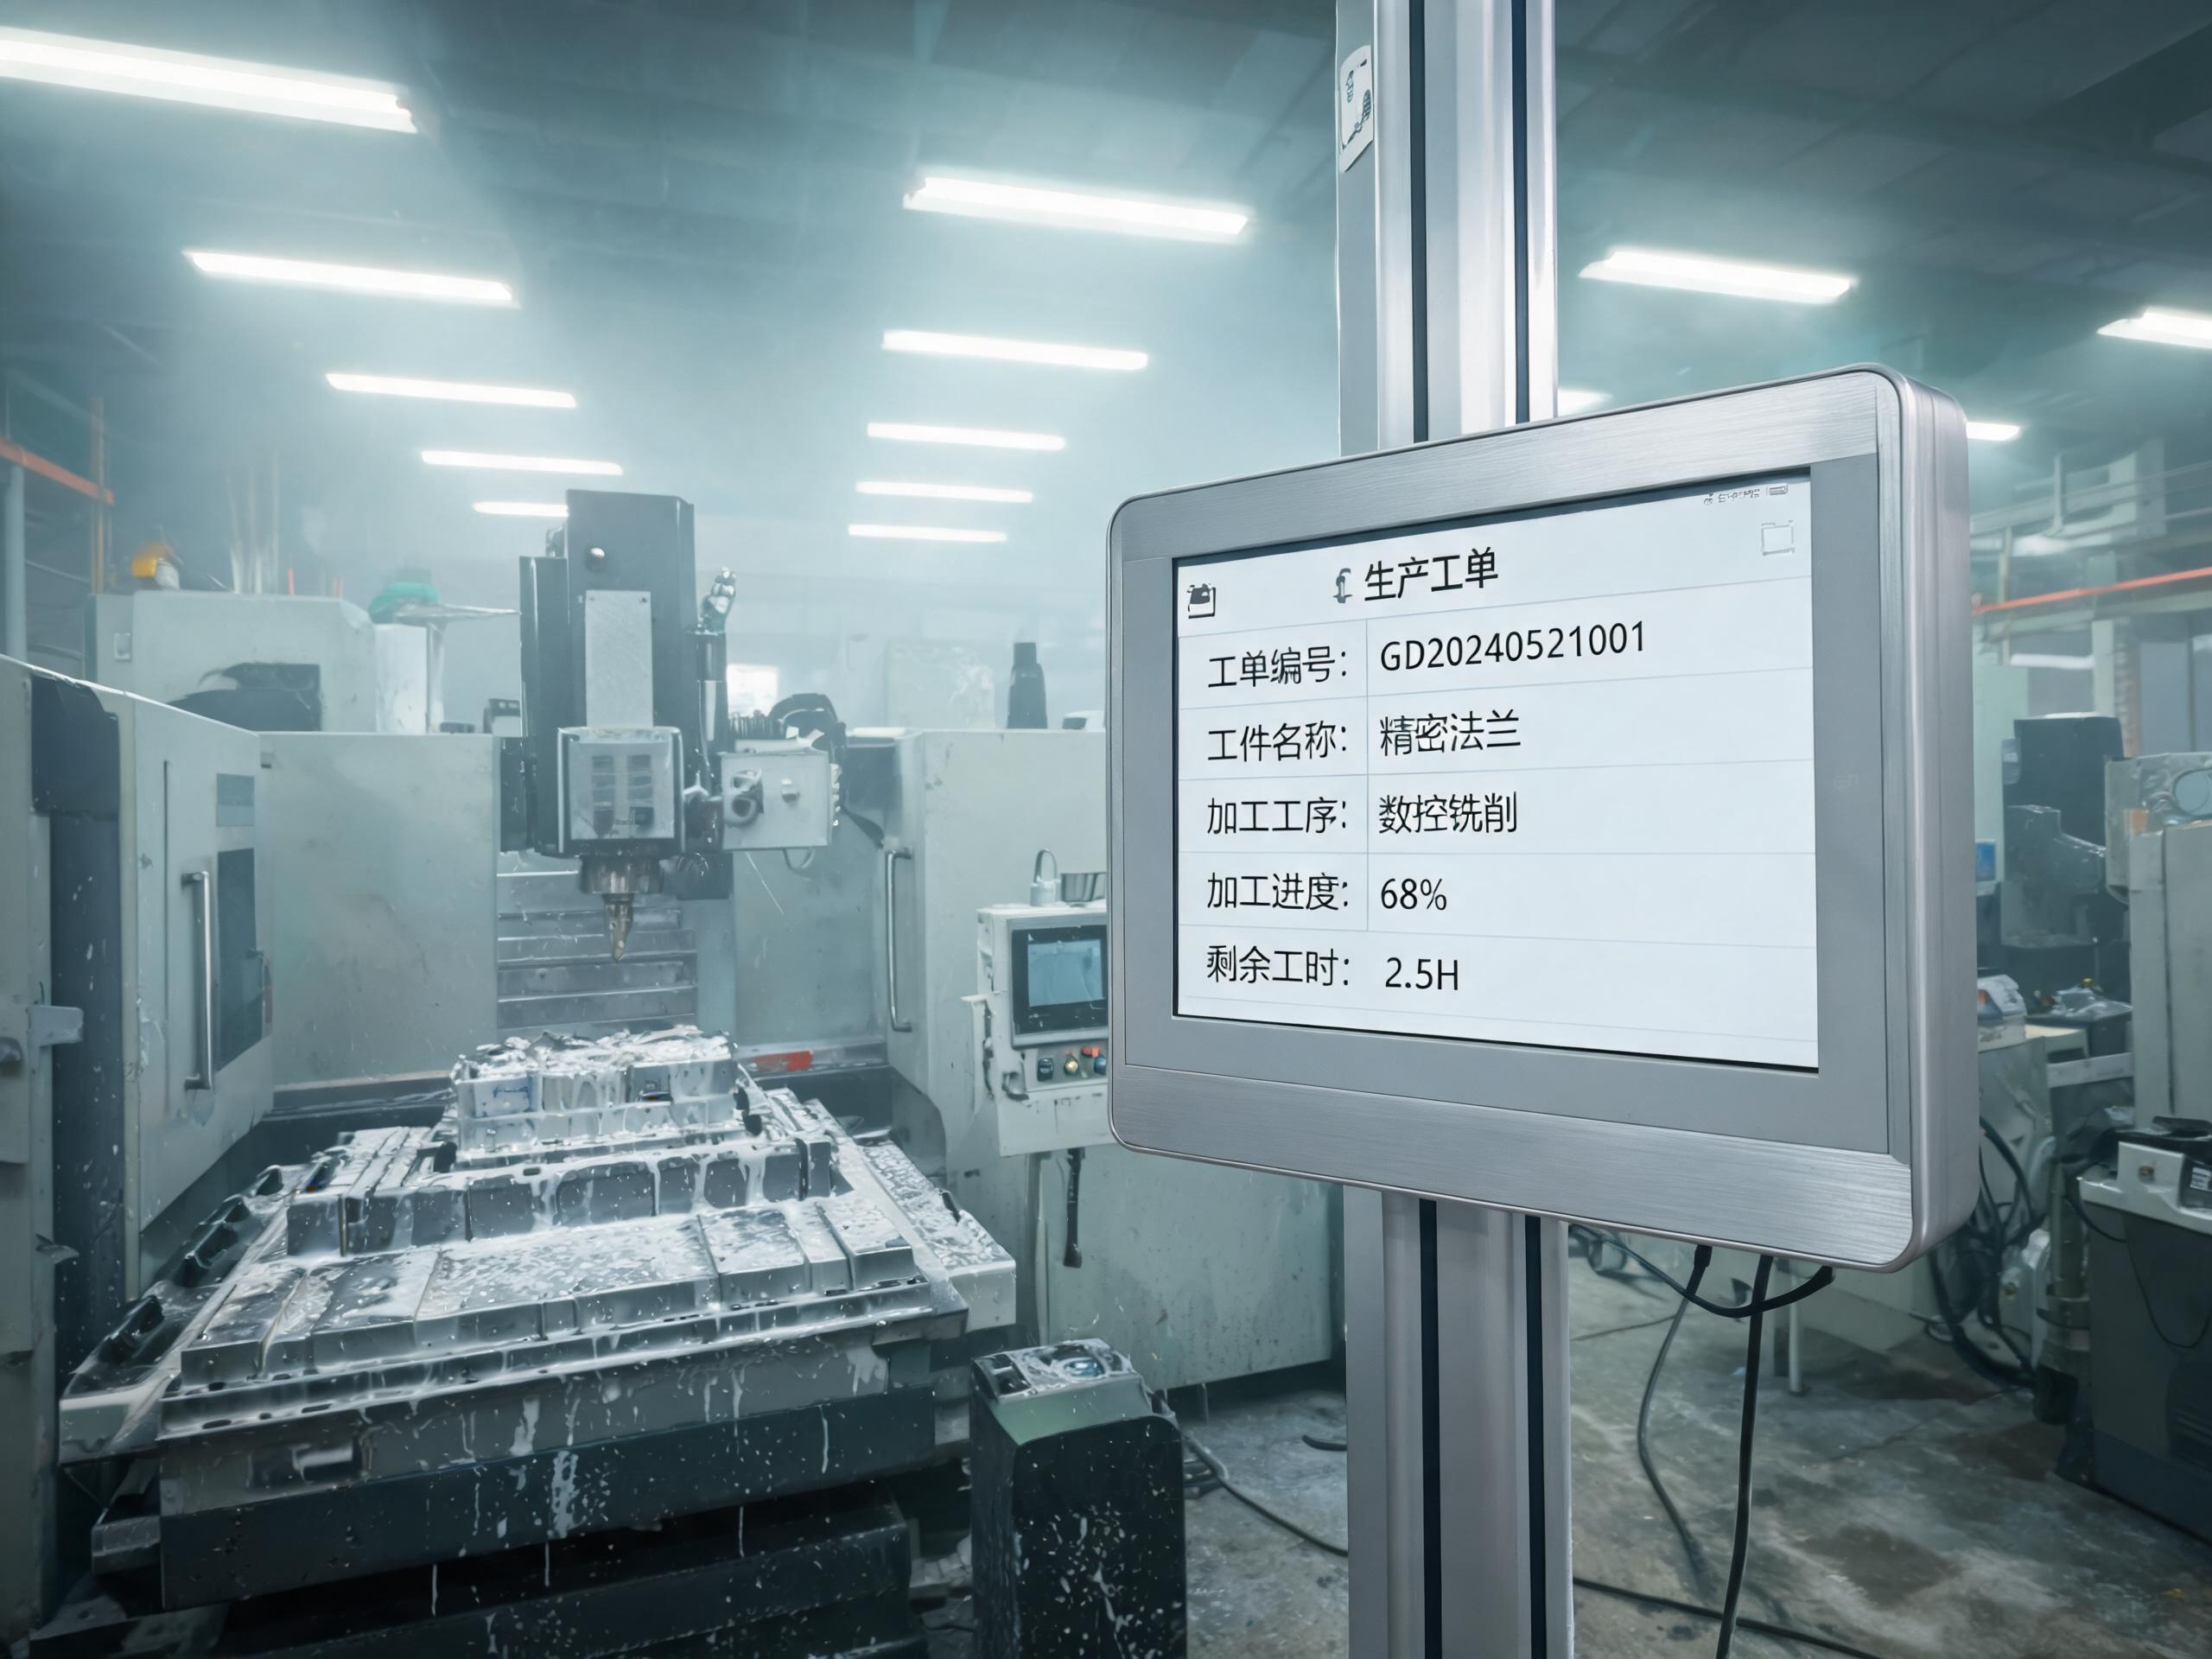
油霧、切削液與紗手套,機(jī)加工工位的三重日常
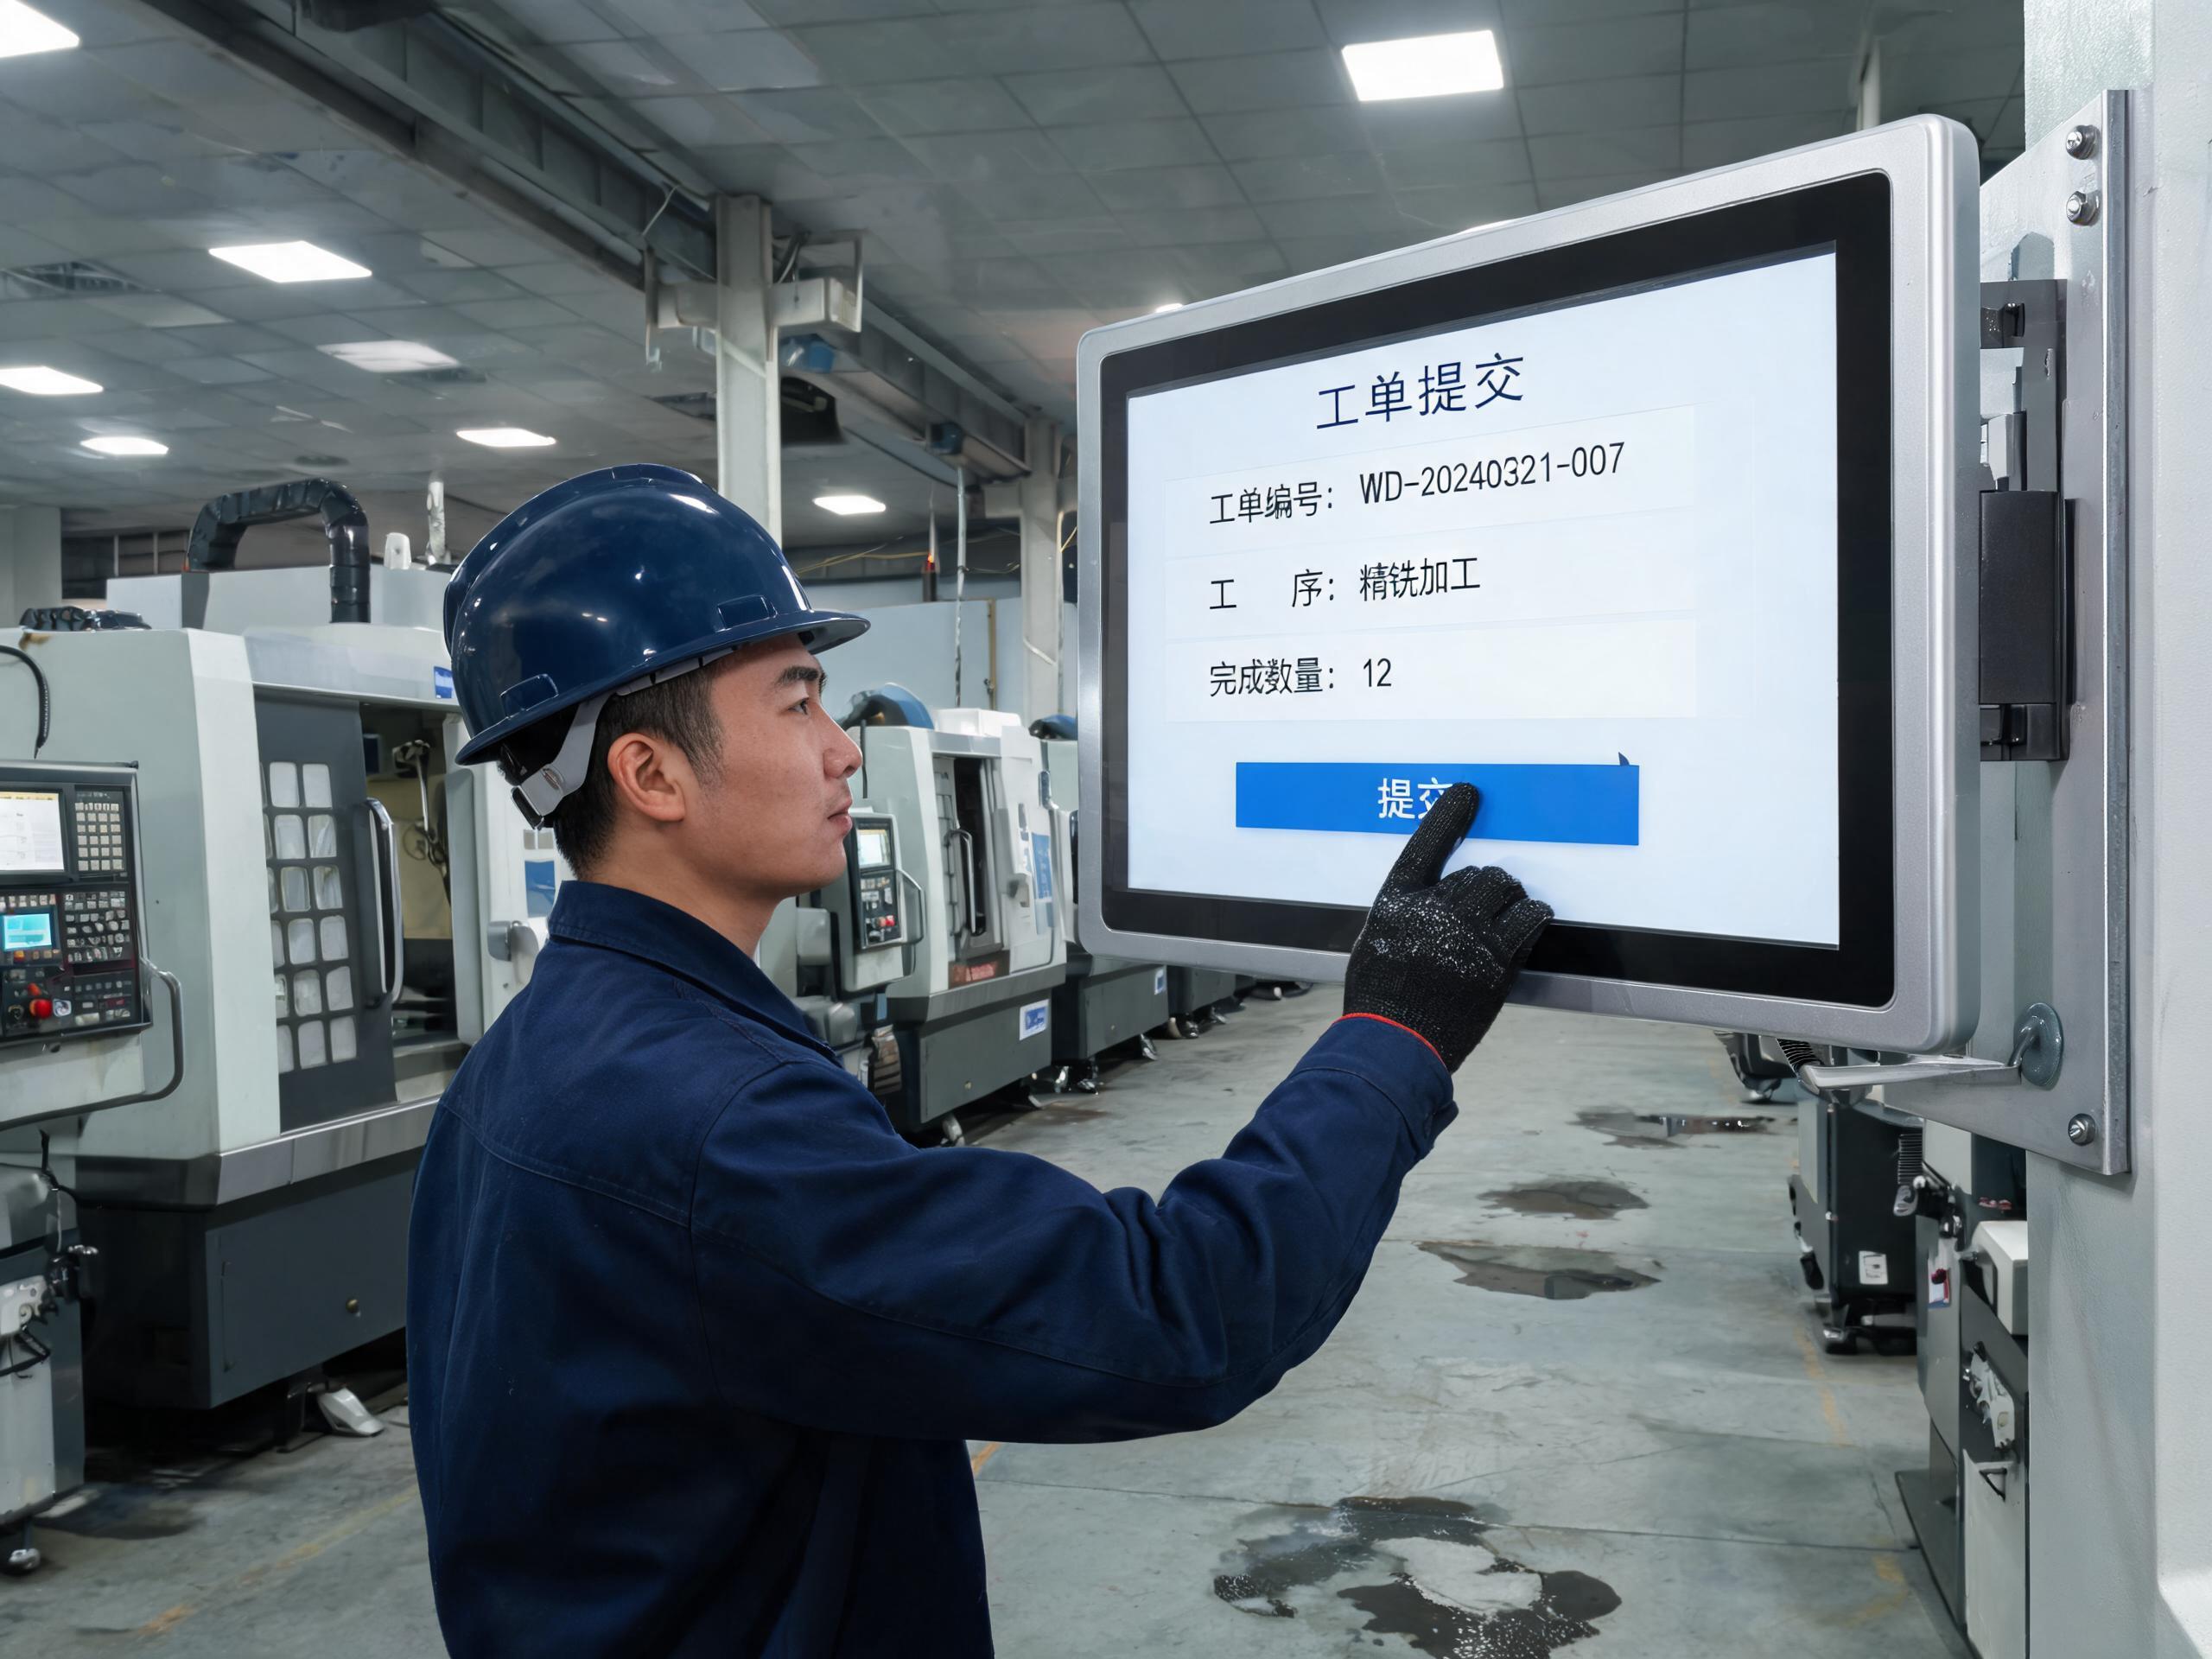
走進(jìn)任何一家機(jī)械加工廠,空氣中都飄著切削液霧化后的微細(xì)油滴。加工中心高速運(yùn)轉(zhuǎn)時(shí),切削液被主軸甩成油霧,緩慢沉降到工位每臺(tái)設(shè)備的表面。操作工手上的紗手套或防割手套沾著乳化液,掃碼槍與刀具盒擠在同一個(gè)工位上,承擔(dān)工單接收與掃碼報(bào)工的MES工位終端一體機(jī)就守在這樣一塊方寸之地。
故障表現(xiàn)幾乎每家廠都相似。先是觸控開始漂移,點(diǎn)確認(rèn)鍵跳到上一頁;再是戴著手套怎么點(diǎn)都沒反應(yīng),工人只能摘下手套用指關(guān)節(jié)戳;報(bào)工數(shù)據(jù)跟著出錯(cuò),當(dāng)班產(chǎn)量對(duì)不上,數(shù)字化退回了半人工狀態(tài)。
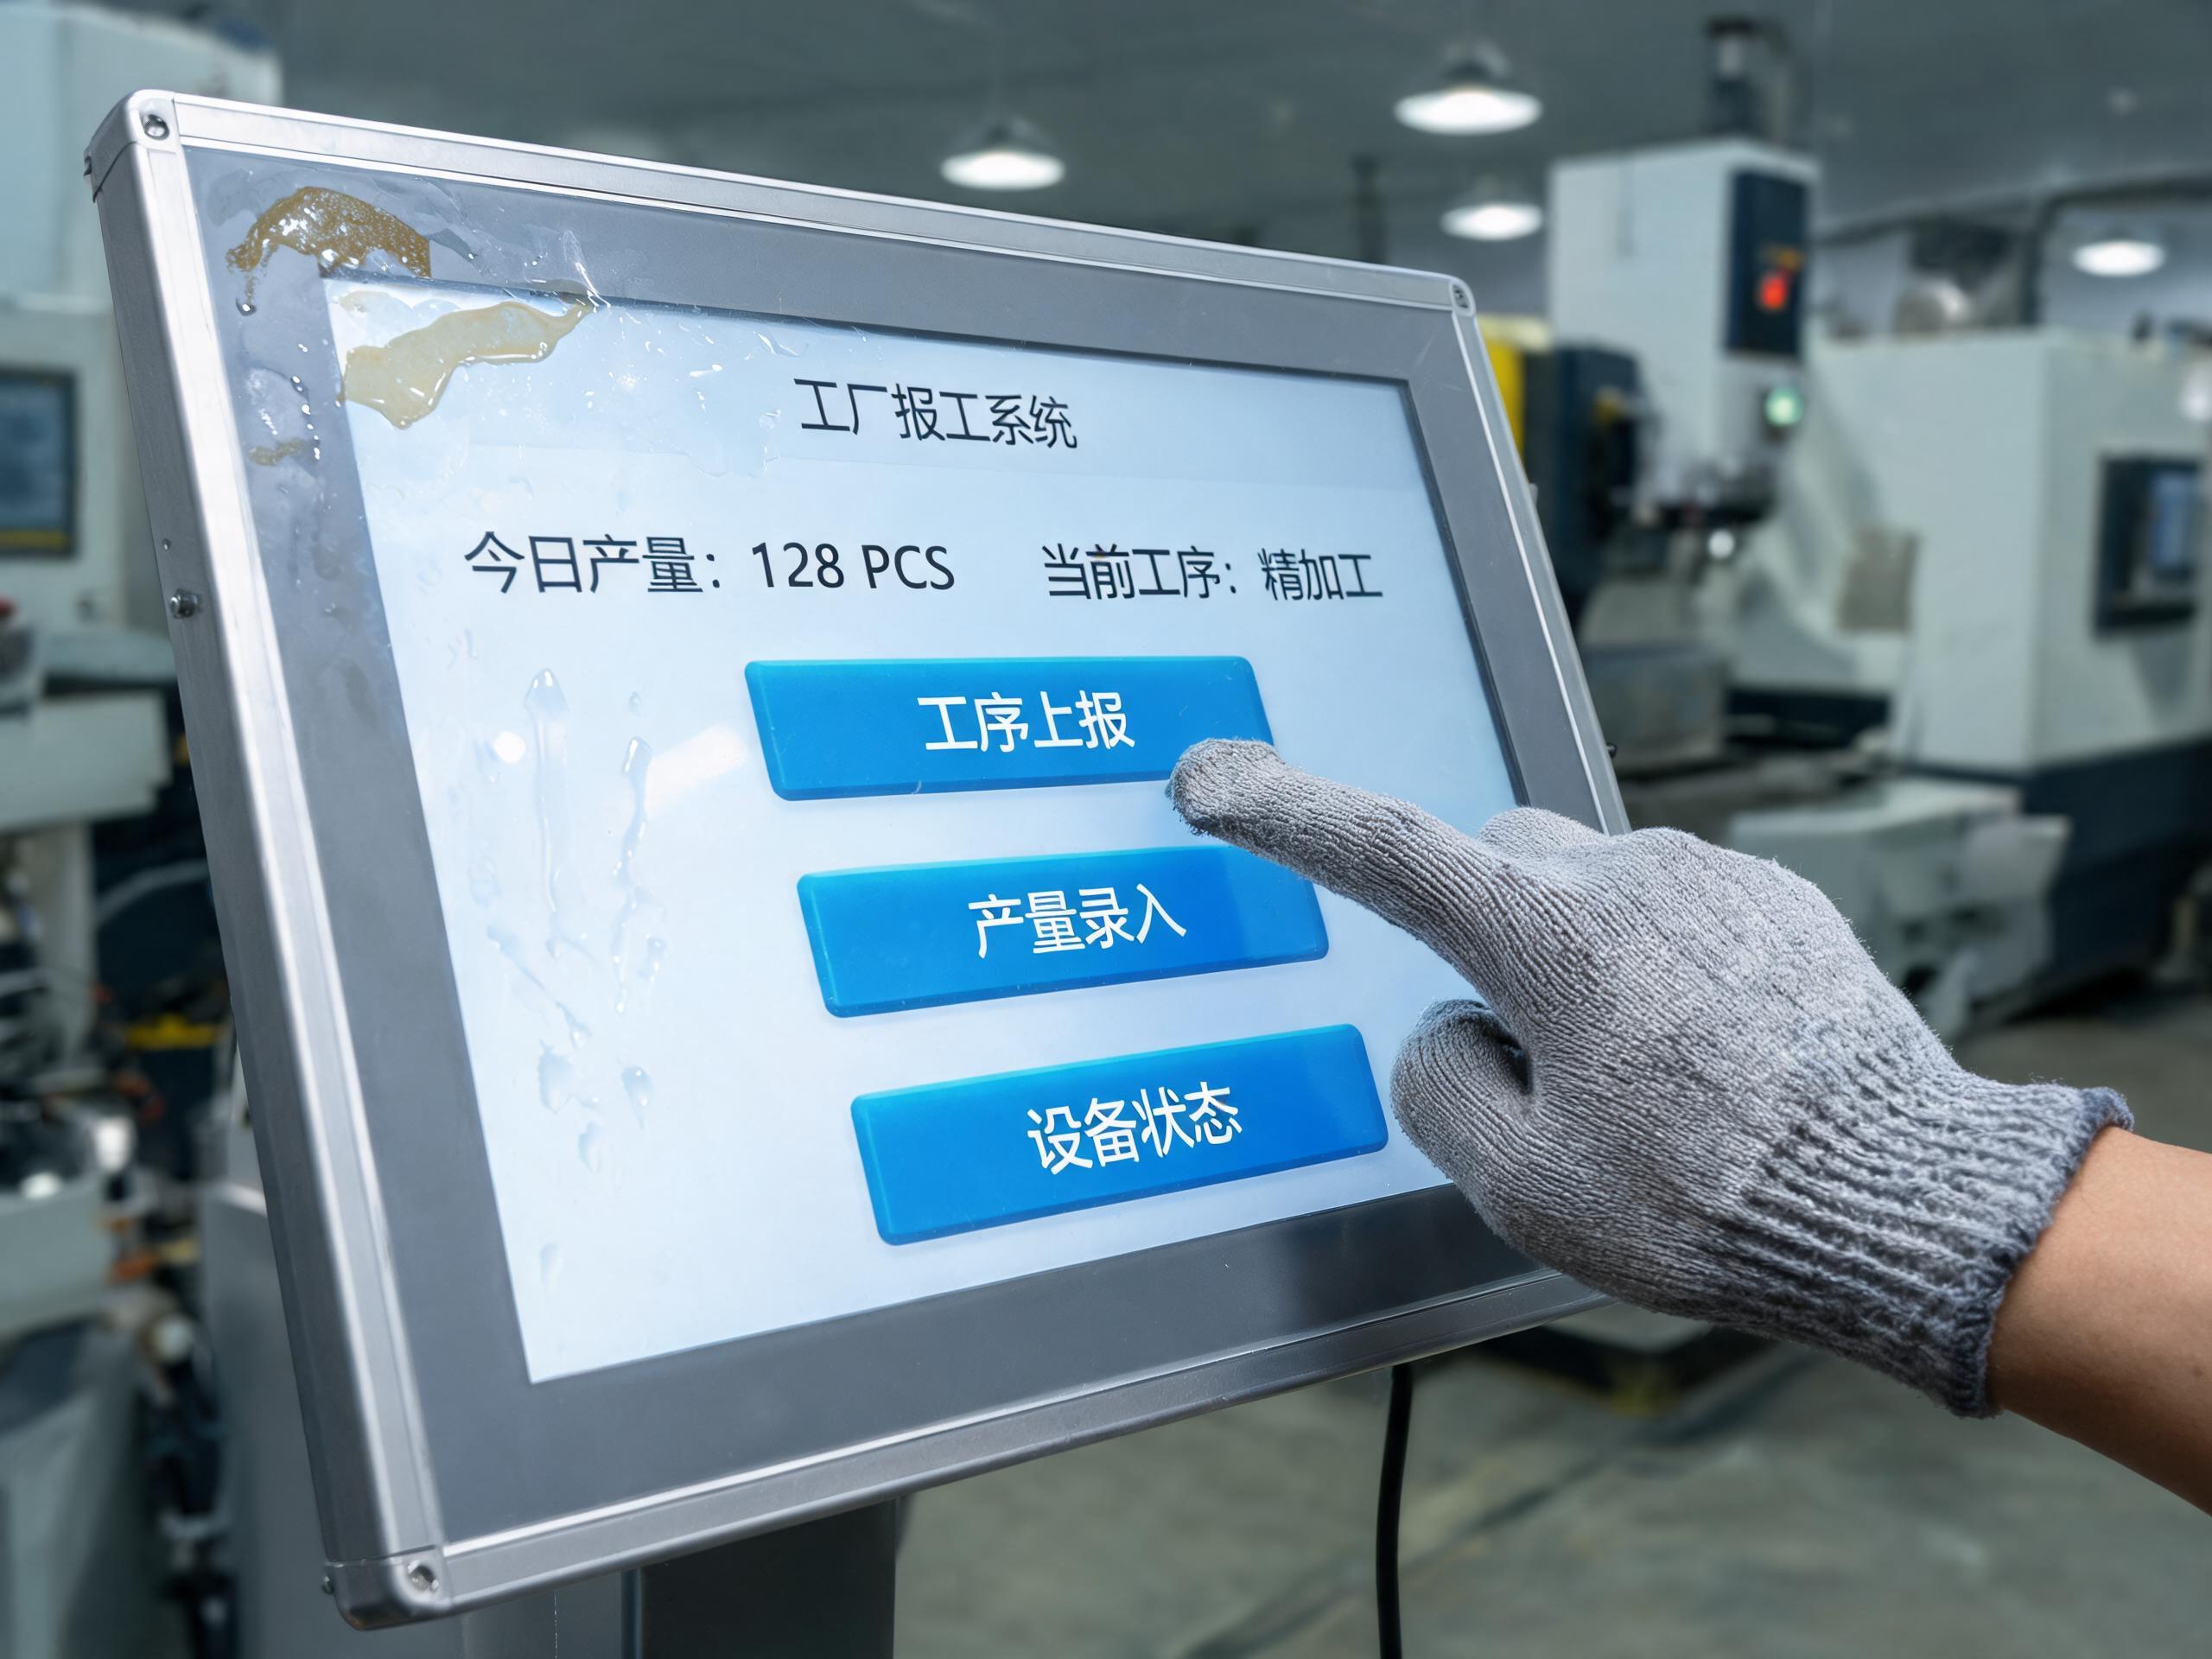
從油膜附著到觸控失靈的完整鏈條
電容觸控的原理,是利用人體電場與屏幕感應(yīng)層形成耦合電容。油膜與水膜附著在表面后,會(huì)改變局部的電容分布,觸控坐標(biāo)隨之漂移;較厚的勞保手套進(jìn)一步衰減耦合信號(hào),觸控芯片便判定為無操作。針對(duì)這一行業(yè)難題,控顯科技在觸控固件層面引入了手套模式與防誤觸算法,通過調(diào)整感應(yīng)閾值并過濾油膜引起的雜散信號(hào),讓戴薄手套的點(diǎn)按保持穩(wěn)定響應(yīng)。
按GB/T 4208外殼防護(hù)等級(jí)劃分,普通商用平板的縫隙防護(hù)遠(yuǎn)達(dá)不到機(jī)加工工位的要求,油霧會(huì)順著散熱孔進(jìn)入機(jī)身。水基切削液中的表面活性劑還會(huì)腐蝕屏幕鍍膜,純平密封前面板配合抗腐蝕鍍層,才能扛住每天數(shù)次的擦拭。
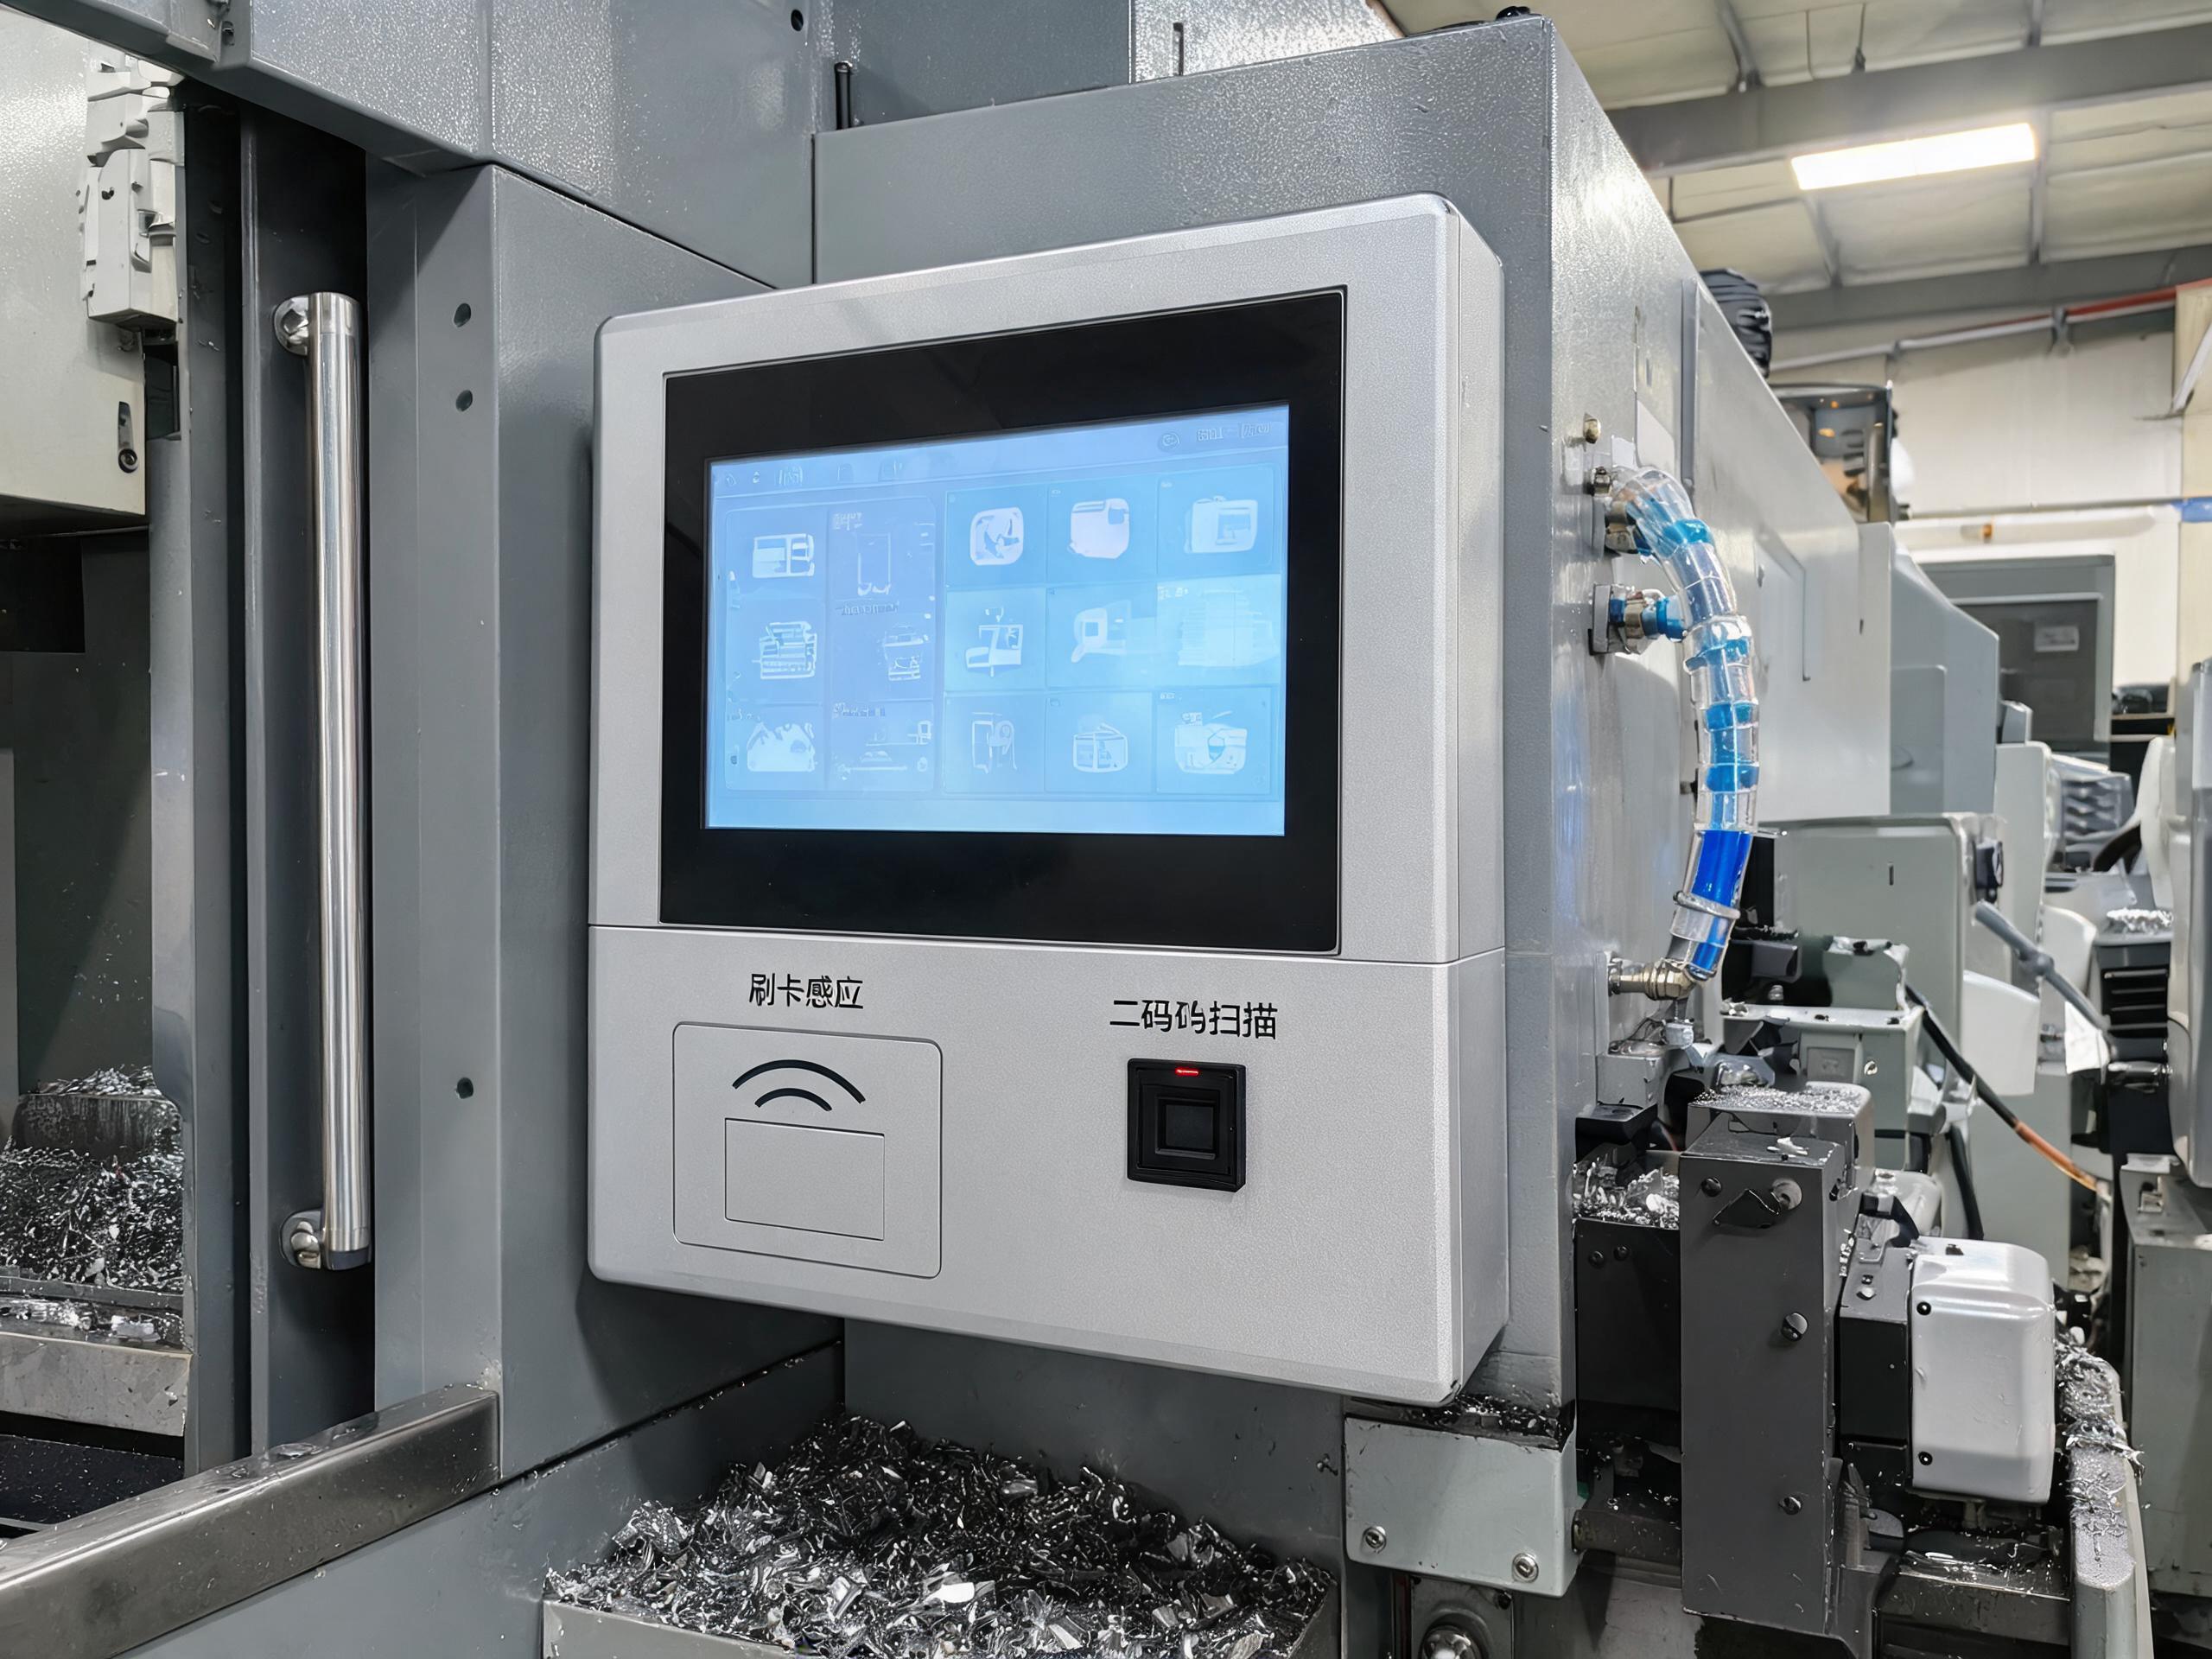
替代方案的工程邏輯,密封無風(fēng)扇與前置集成
替代思路并不復(fù)雜,把進(jìn)灰進(jìn)油的路徑封死,把報(bào)工動(dòng)作的前置環(huán)節(jié)合并。全封閉無風(fēng)扇機(jī)身去掉了散熱孔這個(gè)最大的侵入通道,純平前面板沒有藏油的邊框縫隙,一塊抹布就能完成清潔。針對(duì)機(jī)加工工位刷卡、掃碼、錄不良一步完成的報(bào)工需求,控顯P1A嵌入式多功能工業(yè)觸摸一體機(jī)把IC與ID刷卡、二維碼掃描和指紋識(shí)別前置集成在面板下方,工人不用在多個(gè)外設(shè)之間來回切換。
安裝方式跟著工位走。嵌入數(shù)控機(jī)床操作臺(tái)、壁掛立柱支架或懸臂吊裝都有成熟結(jié)構(gòu),寬壓供電能扛住車間電網(wǎng)的波動(dòng),原生串口與網(wǎng)口直連掃碼槍和上層系統(tǒng),省掉轉(zhuǎn)換器這類額外故障點(diǎn)。硬件部分的賬算到這里就夠了,真正拉開差距的,是落地之后的驗(yàn)收口徑。
工位驗(yàn)收的三條土辦法
其一,戴著手套測。讓操作工戴上日常使用的紗手套與防割手套,指尖沾一點(diǎn)切削液,連續(xù)點(diǎn)按報(bào)工界面五十次,記錄失靈與漂移次數(shù),比任何參數(shù)表都直觀。其二,烤機(jī)加擦拭循環(huán)。連續(xù)開機(jī)七十二小時(shí)以上,每天按車間實(shí)際頻次用清潔劑擦拭屏幕,觀察觸控是否衰減。其三,實(shí)測報(bào)工節(jié)拍,從刷卡到工單提交成功全程計(jì)時(shí),MES工位終端一體機(jī)的合理目標(biāo)是把單次報(bào)工壓進(jìn)幾秒級(jí),不拖住產(chǎn)線節(jié)拍。
機(jī)加工的數(shù)字化,最后拼的不是系統(tǒng)功能清單,而是末端終端在油霧里能不能天天扛住。把工況擺在參數(shù)表前面,先問環(huán)境再問配置,選型就錯(cuò)不到哪里去。對(duì)設(shè)備主管來說,讓MES工位終端一體機(jī)在工位上安靜運(yùn)轉(zhuǎn),比大屏看板更能說明改造的價(jià)值。