八月中旬東營河口區一處5G智能終端項目進入最終調試,規劃中的二十五條高速貼片產線在八月底啟動試生產。產線密度上去之后,工位終端的部署方式成了施工階段最容易返工的環節,屏幕擋住取料動作、接口方向與線槽沖突、除靜電流程無法執行,這些問題圖紙上看不出來,裝完才發現。
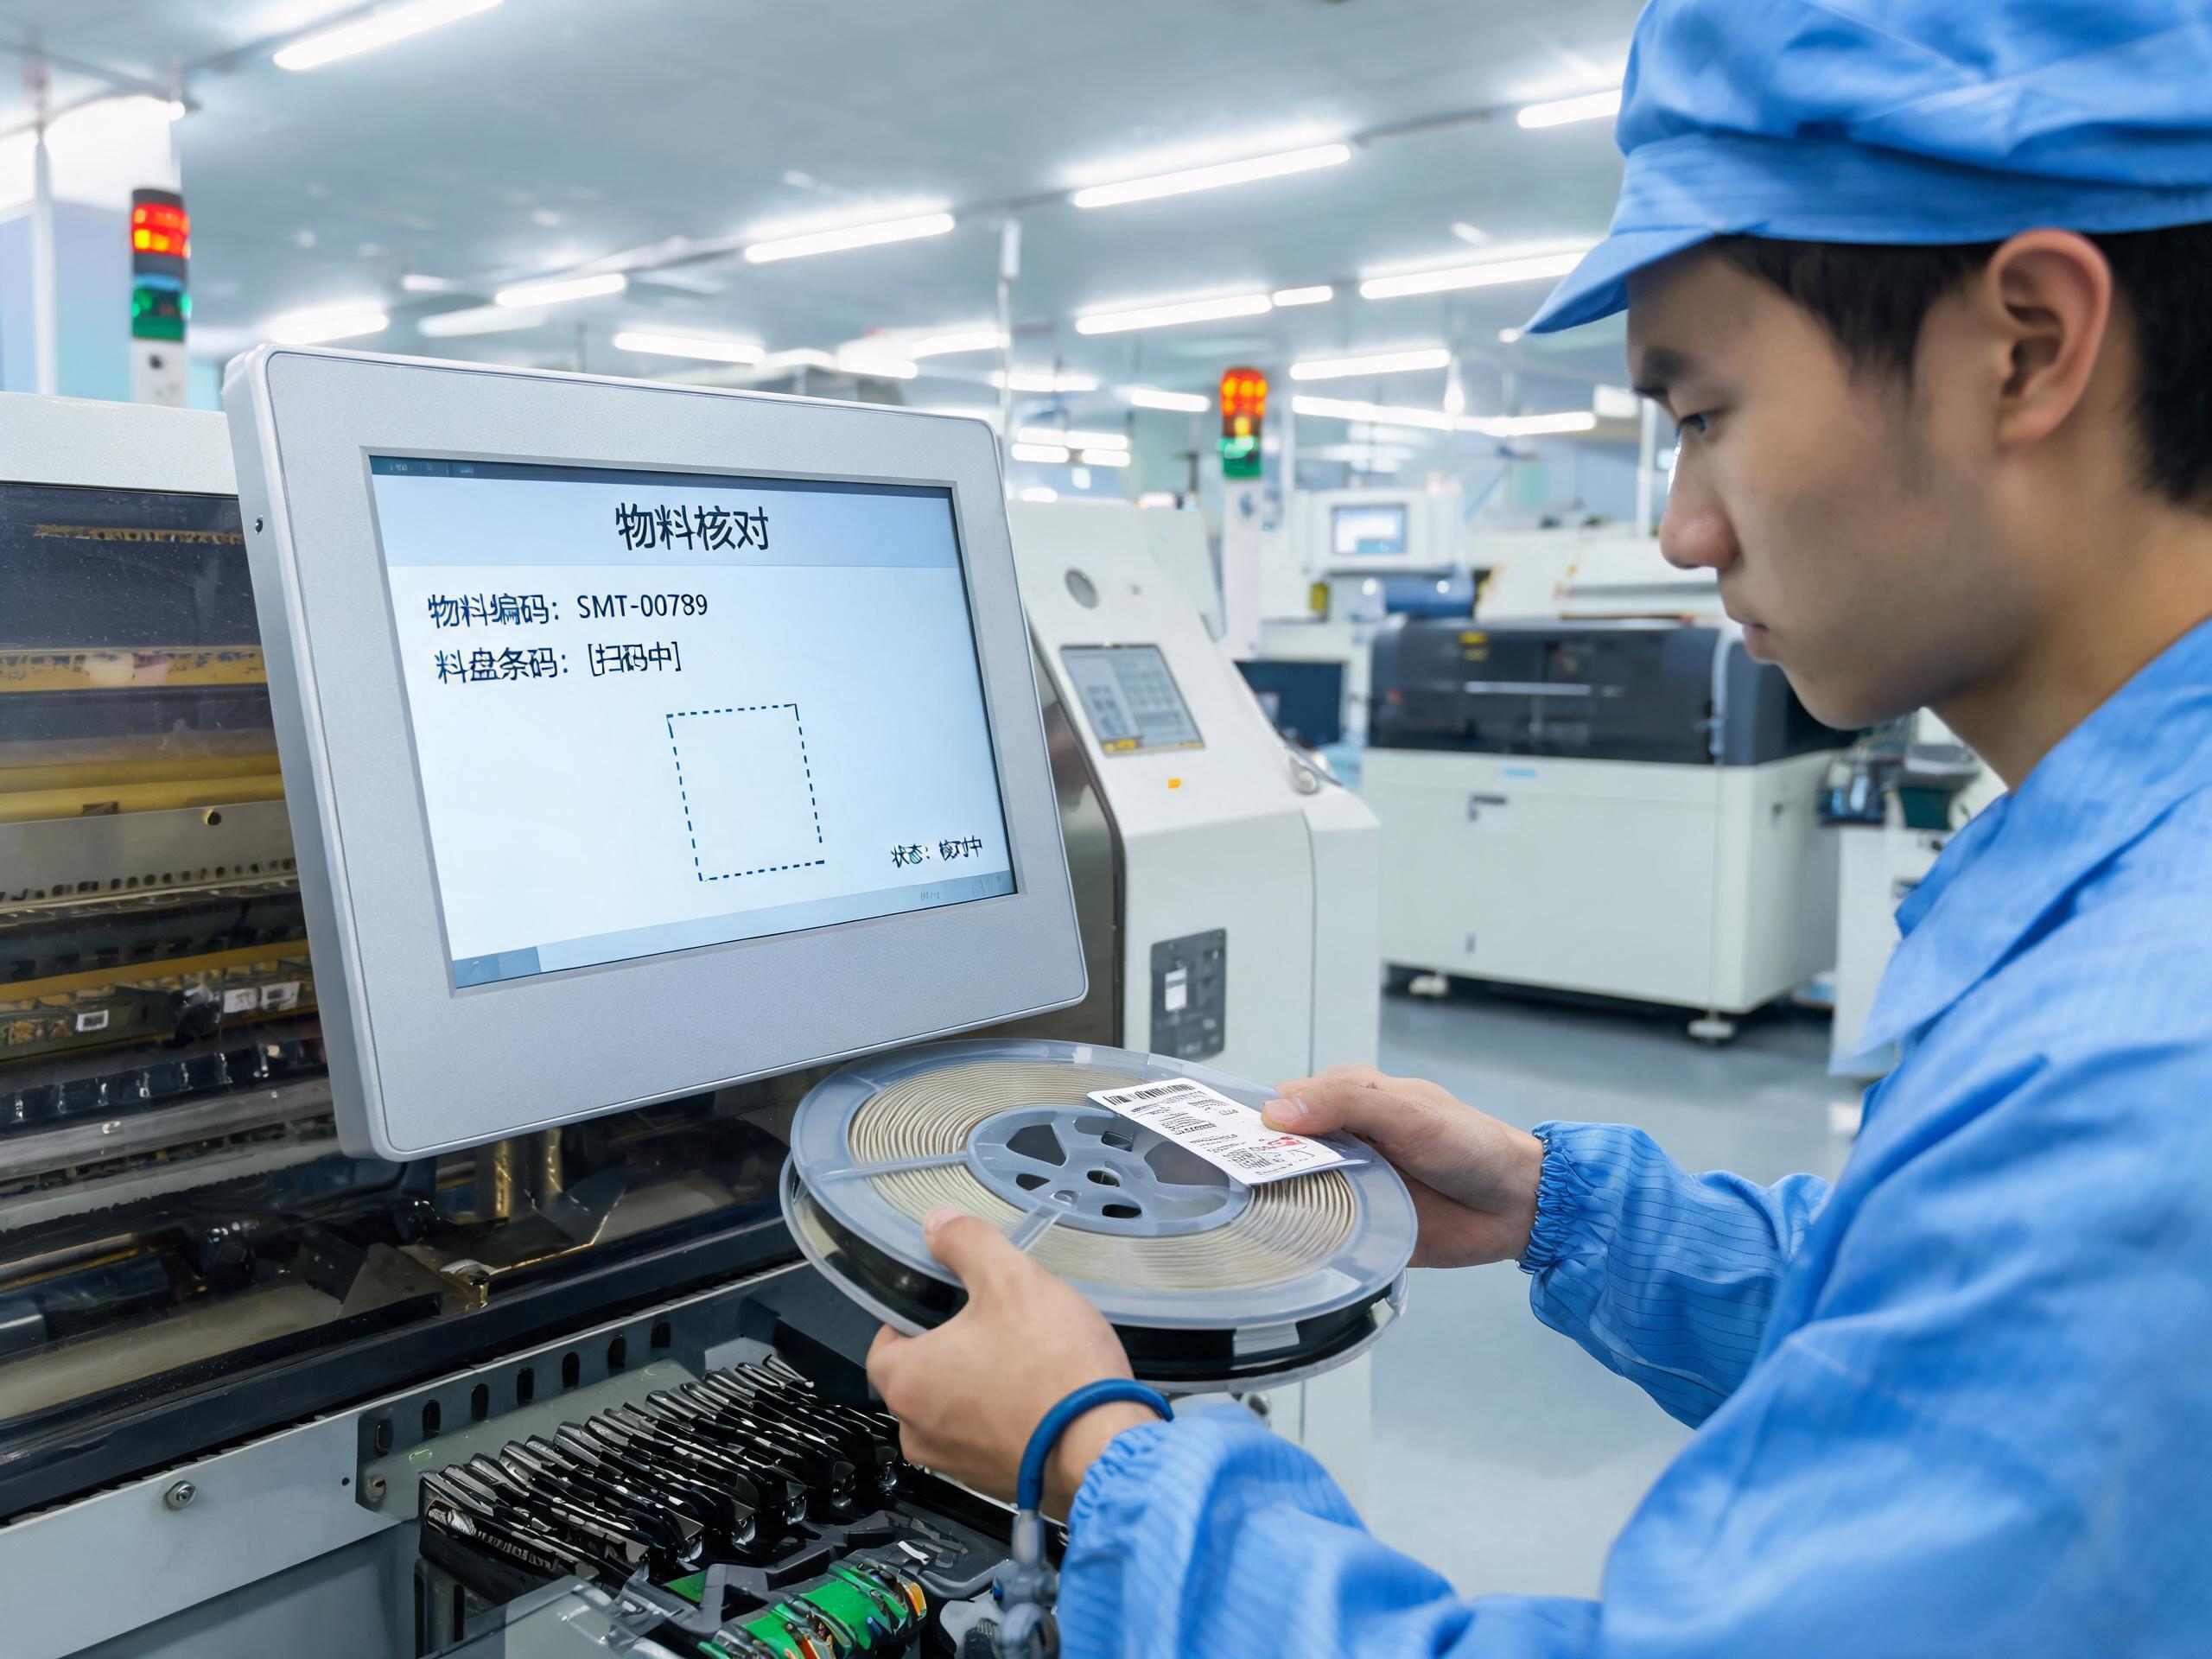
貼片車間的三類工位,對工控觸控一體機的約束并不相同
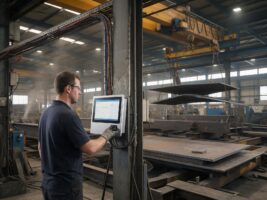
上料工位的核心動作是換料盤與掃碼核對,操作員雙手常被占用,終端須落在視線正前方且不突出于設備輪廓。印刷與回流焊區域的約束來自熱與氣霧,助焊劑揮發物長期附著在面板與散熱通道上,屏體距爐體過近還要面對持續溫升。檢測與返修工位則相反,操作時間長、需頻繁調整視角,屏體角度可調比防護等級更影響效率。
把三類工位混成一種規格采購,是部署階段最常見的浪費。同一條線上,上料端適合小尺寸嵌入式終端,檢測端需要十五點六寸以上可視面積,返修端還得考慮照明與反射。規格拉通看似便于備件管理,實際是一部分工位屏幕過大占位,另一部分顯示區域不足要反復滾動。
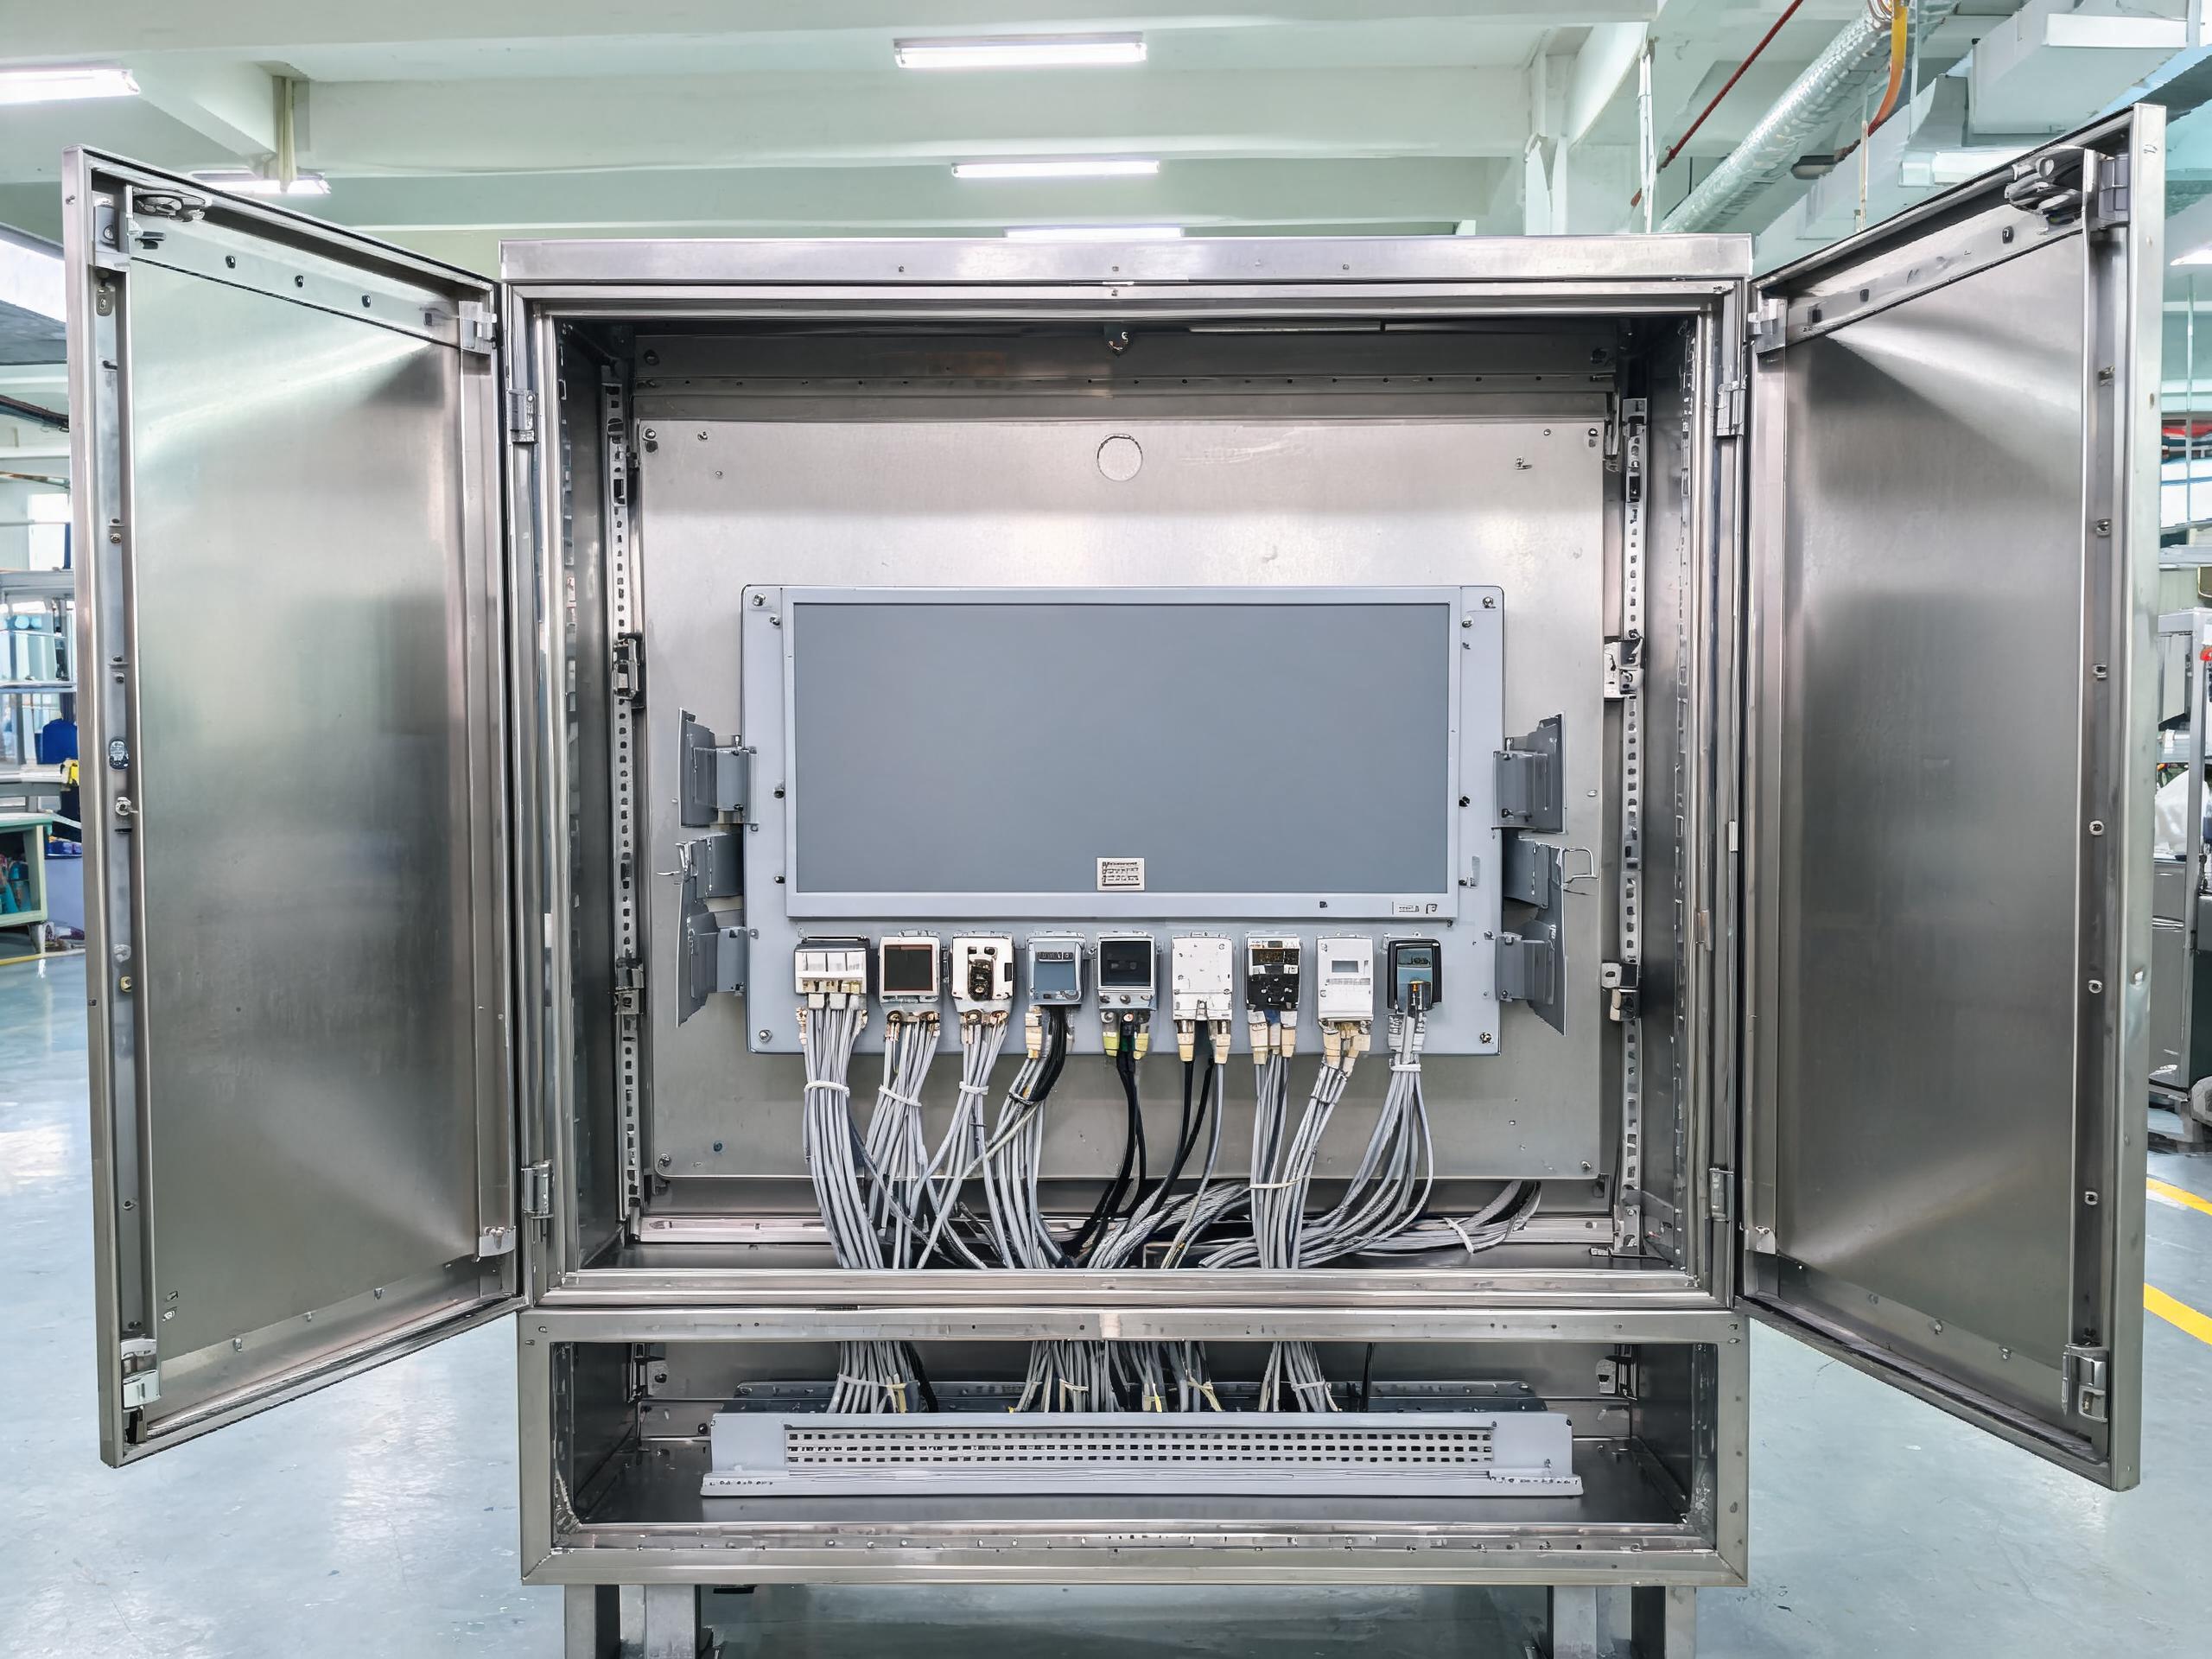
安裝方式由維護通道決定,而不是由柜體開孔尺寸決定
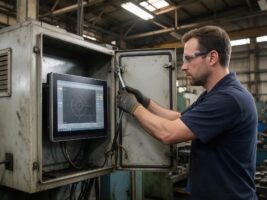
安裝方式應當從維護動作倒推。嵌入式安裝把終端做成設備面板的一部分,占位最省,但更換時需斷線拆卡扣,柜體背面須留出三百毫米左右的操作空間;壁掛與懸臂安裝便于調整高度與角度,代價是占用通道并增加振動傳導路徑;臺面安裝施工最快,在頻繁沖洗地面的區域卻容易積水。
在工位間距被壓到極限的貼片線上,控顯科技把整機厚度與背部接口方向一并納入前期確認,接口統一朝下或朝側,配合限位鈑金讓維護時不必整體拆出。圖紙階段核對線槽走向與柜門開合半徑,比裝完再切割柜體省事。
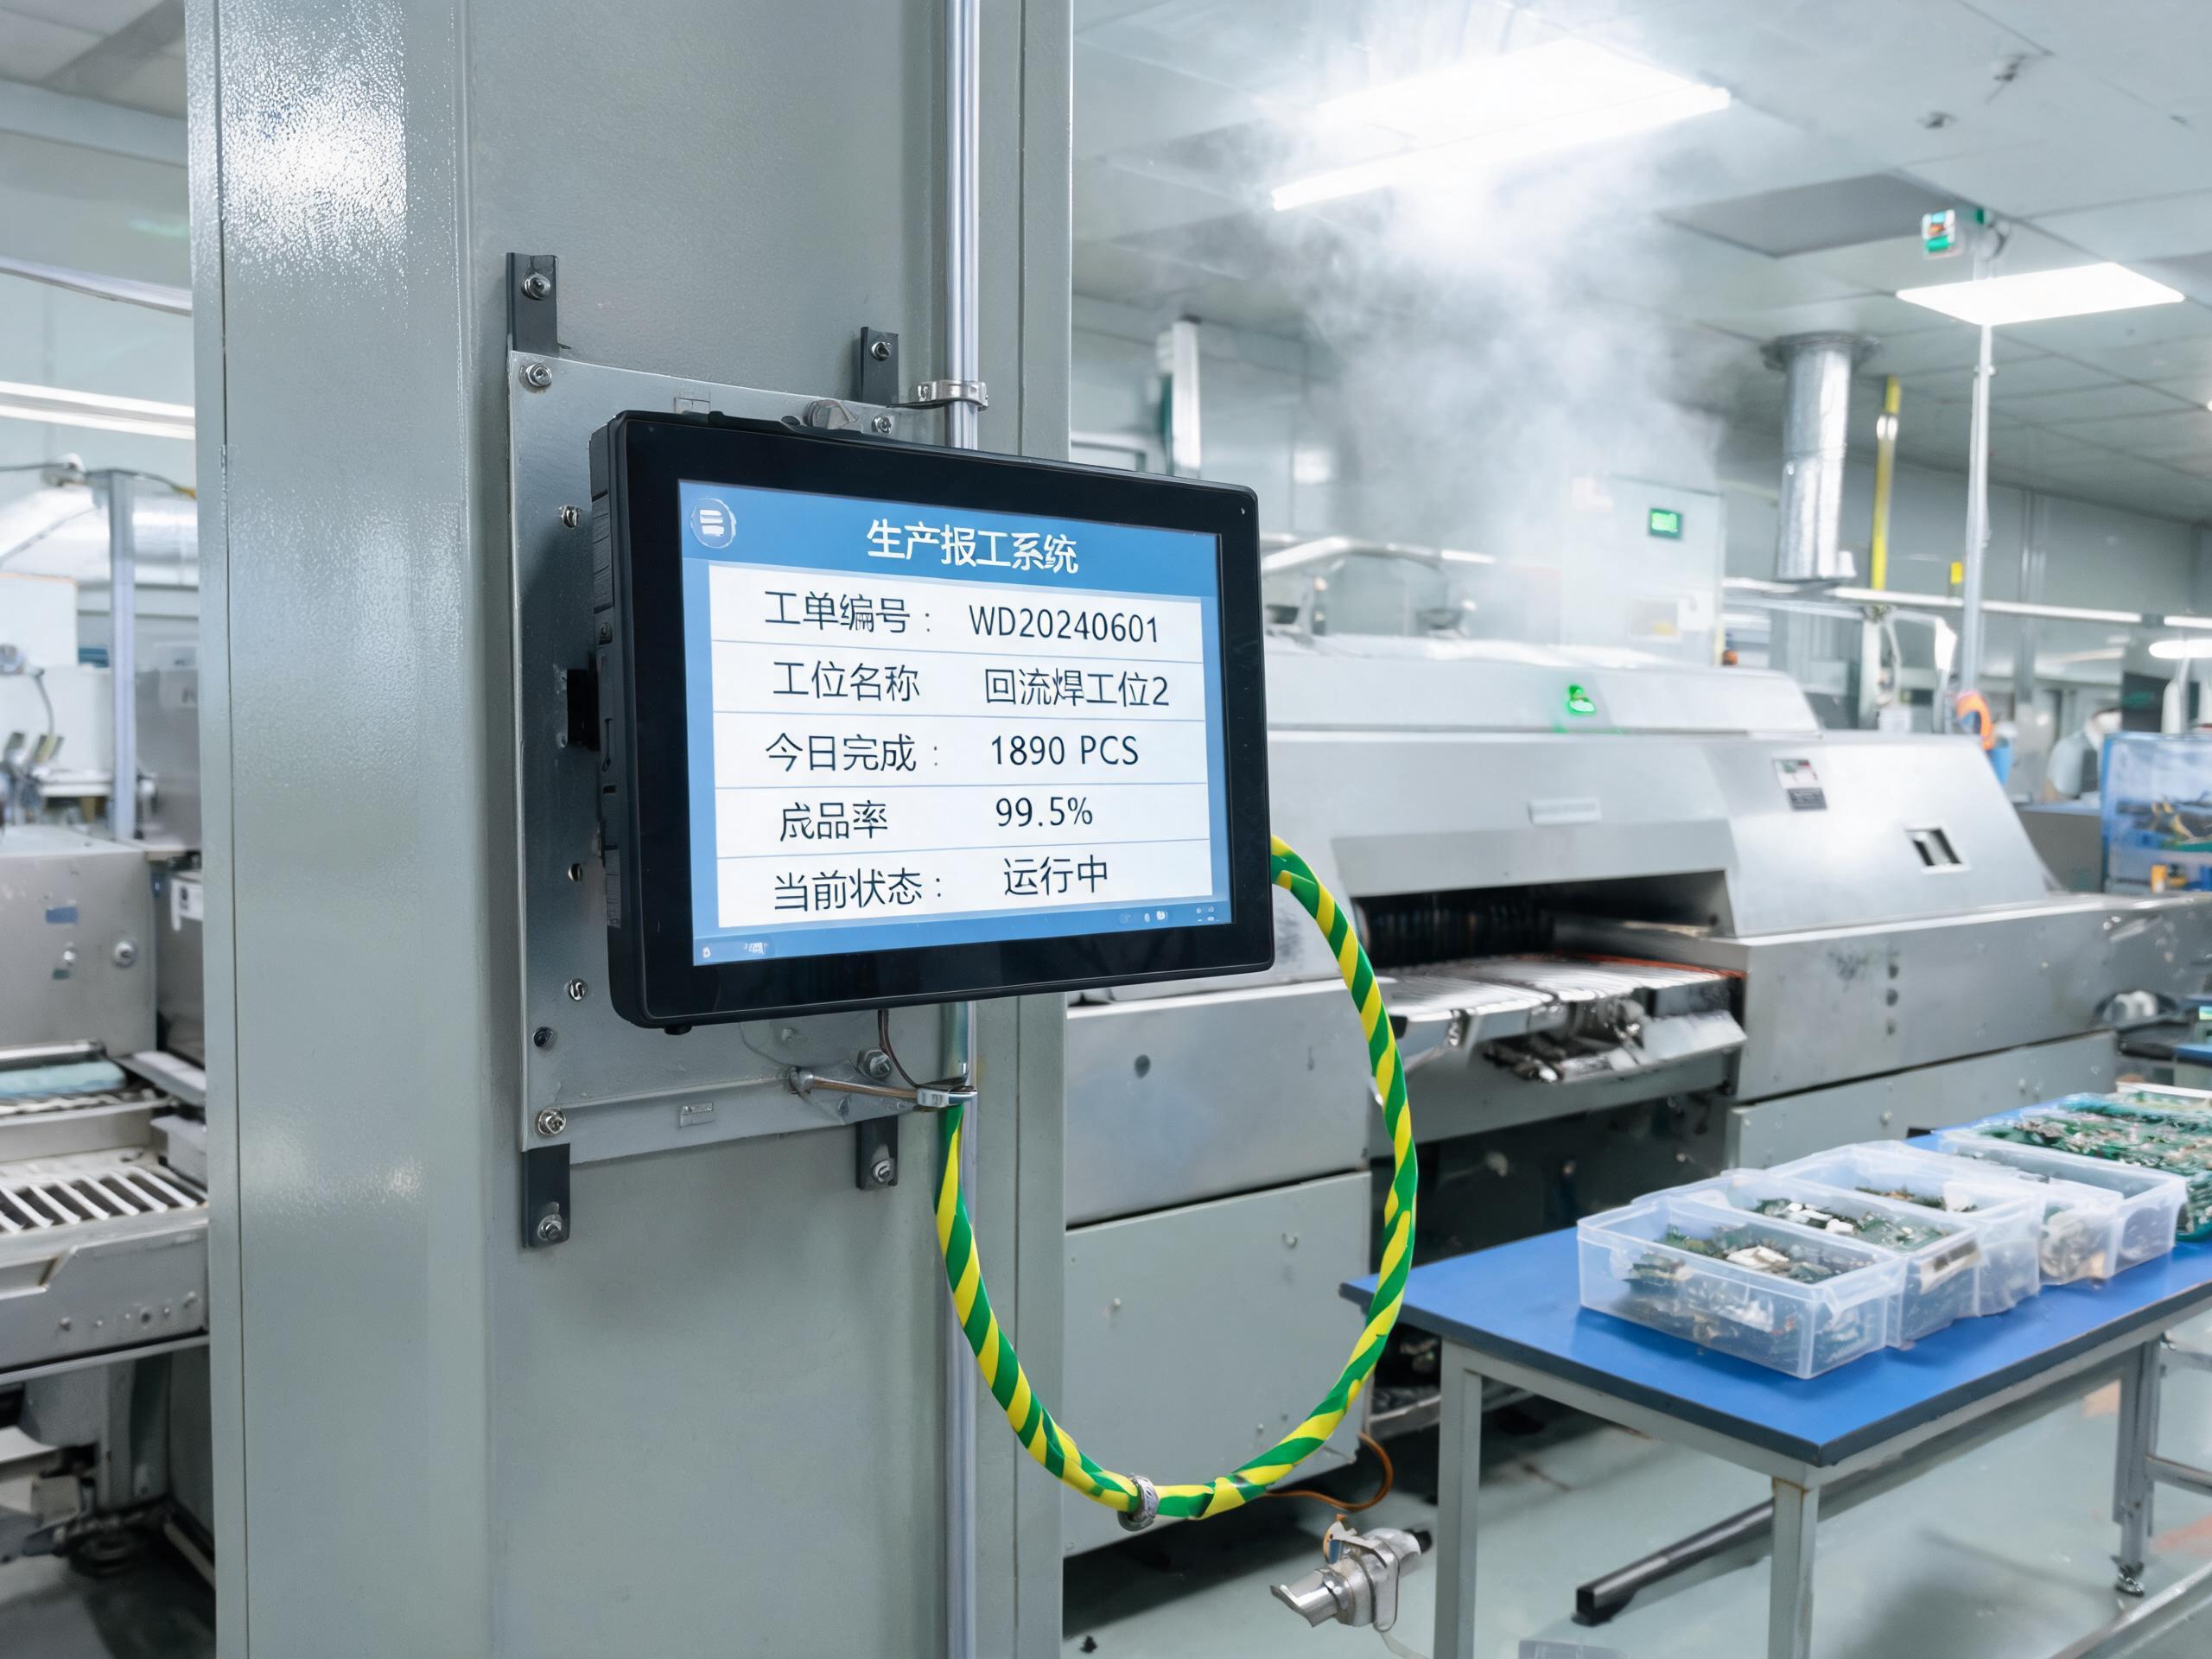
靜電與助焊劑氣霧環境下的接口與防護取舍
貼片車間的環境變量與沖壓、注塑并不相同,這里粉塵量不大,麻煩來自靜電放電與化學氣霧。工位地面與工作臺通常接入防靜電系統,終端外殼與支架必須納入同一等電位連接,否則人員觸摸屏幕瞬間的放電會造成觸控芯片誤動作甚至復位。助焊劑揮發物則會腐蝕裸露的接口金屬件與面板涂層,表現為半年后接觸不良。
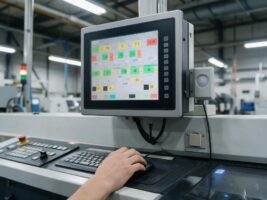
針對上料與報工工位既要掃碼又要耐污的雙重要求,控顯P2A二維碼掃描多功能MES工位一體機把掃碼模塊與純平電容面板集成在同一密封面內,減少了外接掃碼槍帶來的線纜與接口暴露點。接口側建議按現場外設數量確認串口與網口配比,預留不足時后期只能靠轉接盒補救,穩定性隨之下降。
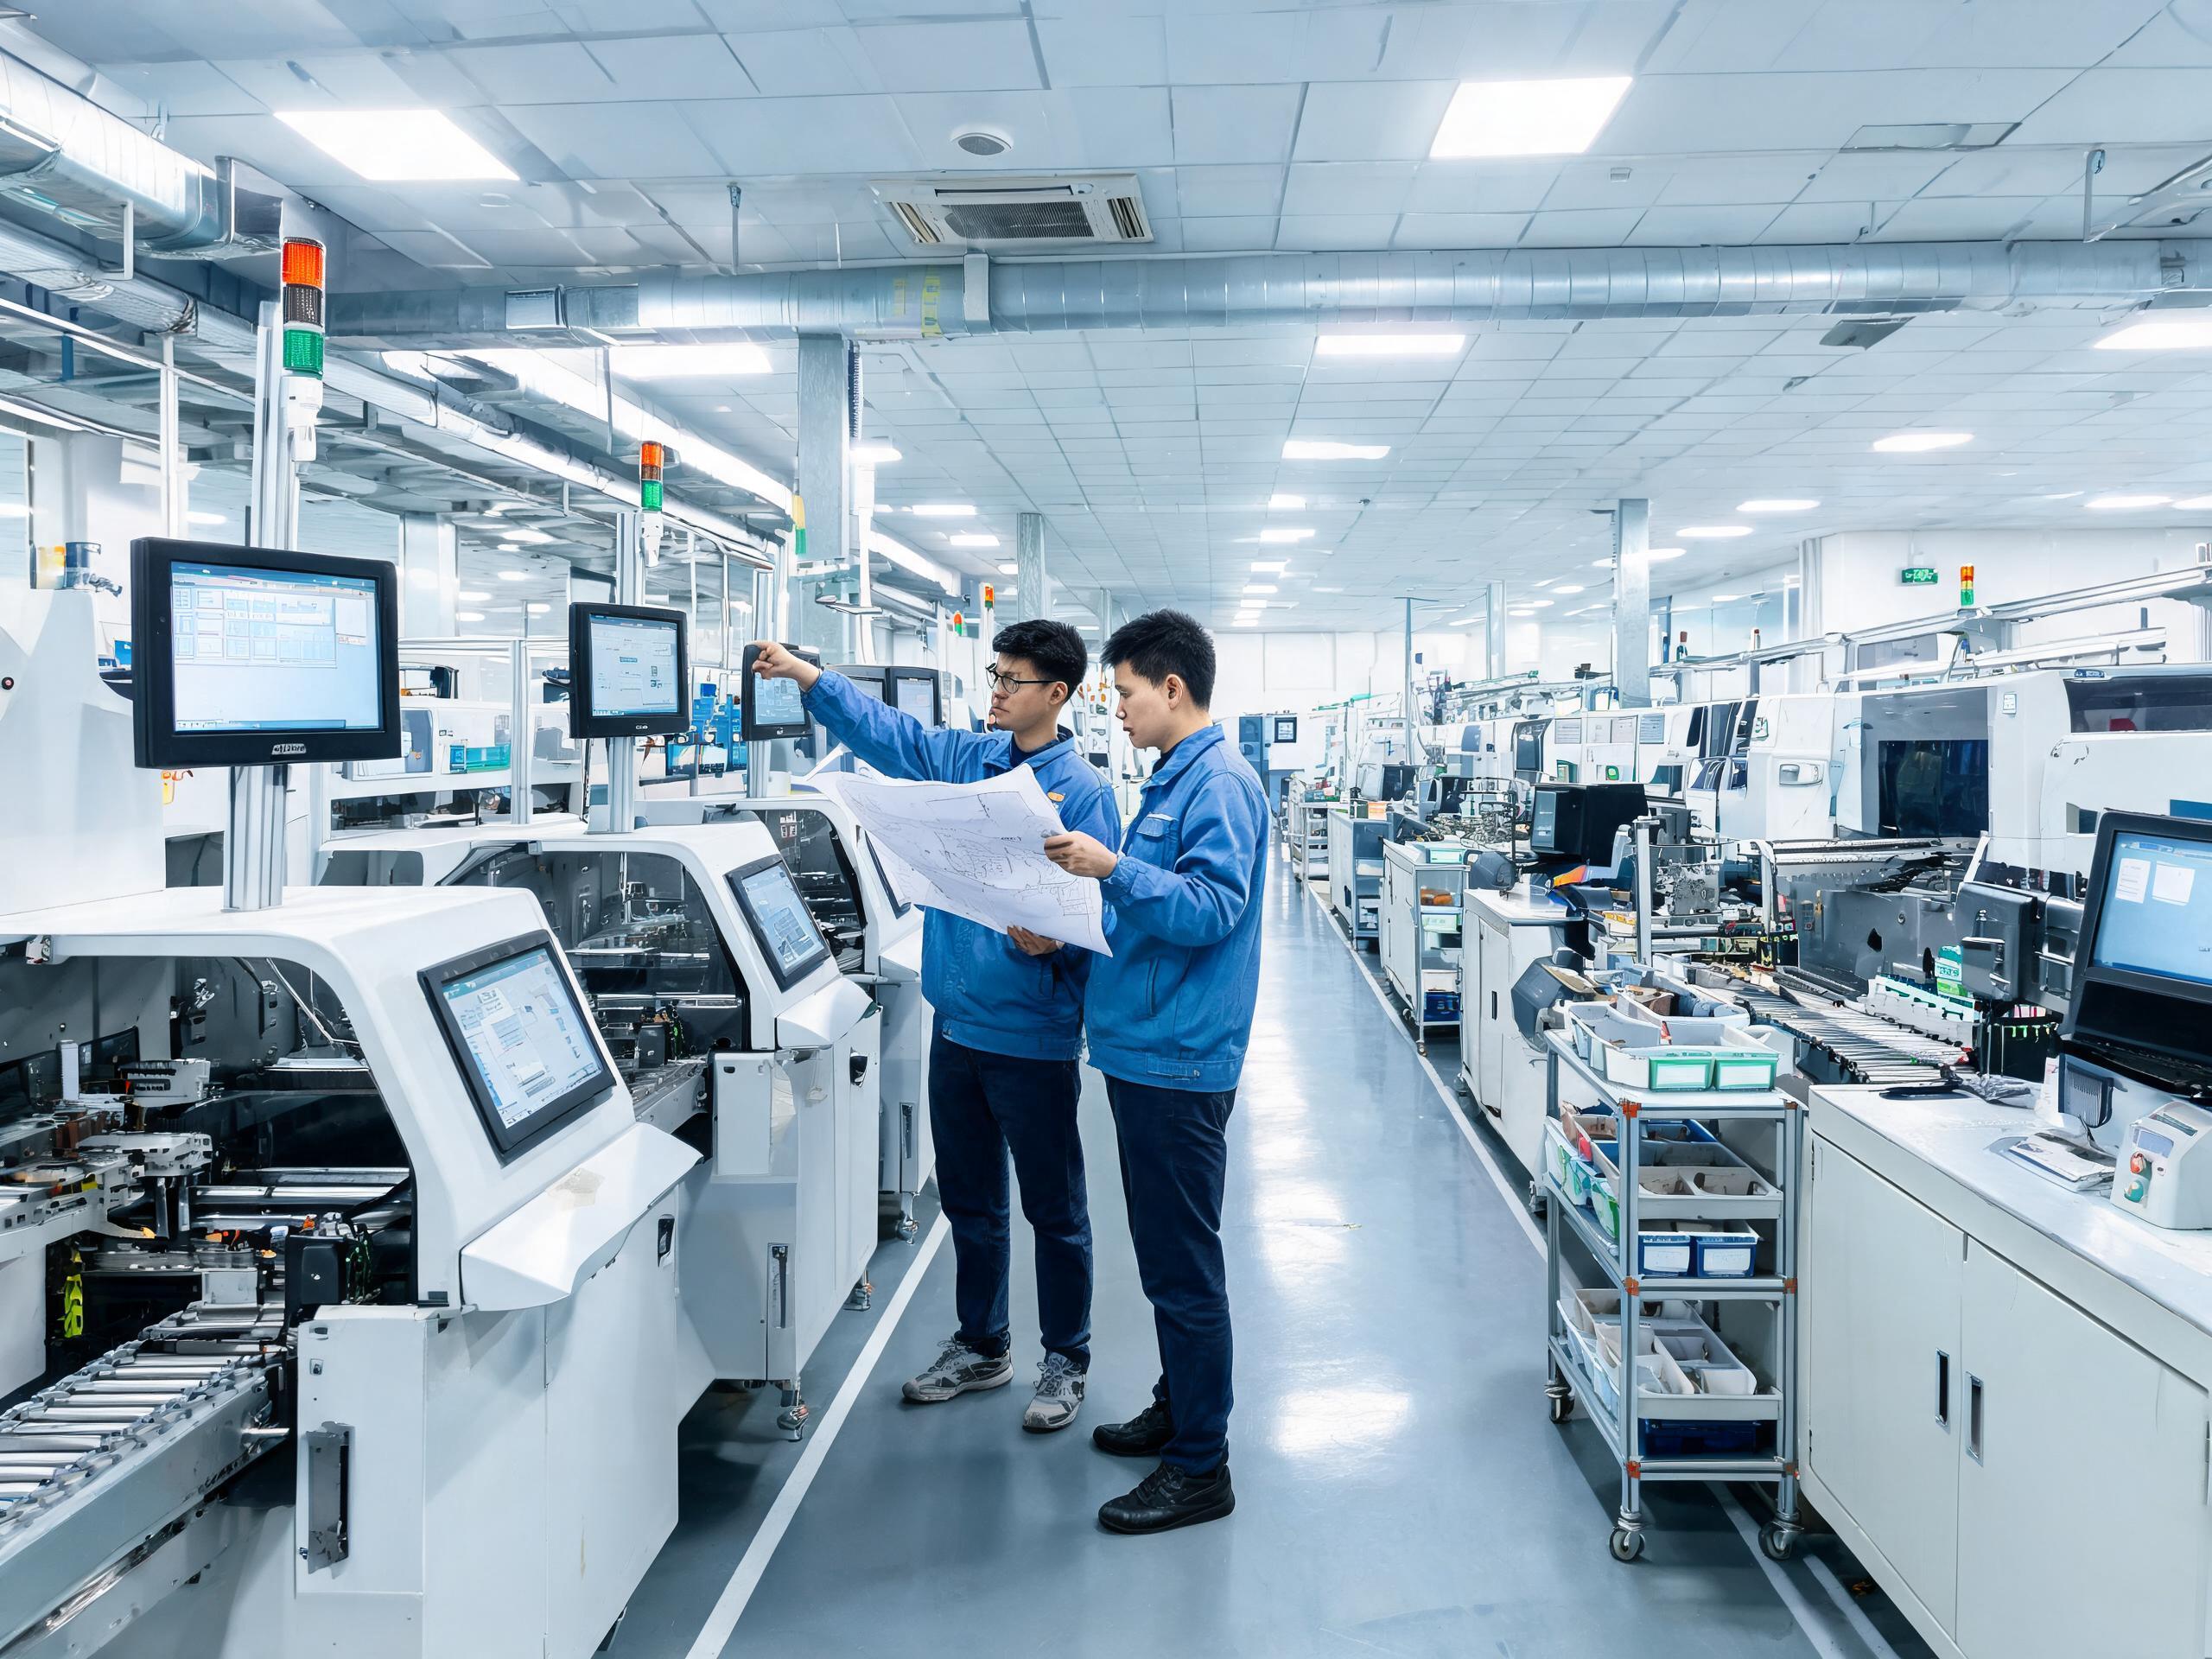
把部署順序寫進規格書,4個坑對應四道核對動作
上述問題可在開工前用四道動作攔住。先按工位動作確認屏體尺寸與安裝高度,再按維護路徑確認安裝方式與背面空間,接著按環境確認等電位接地與面板耐化學性,最后按外設清單確認接口數量與方向。四道動作都留下現場照片與圖紙簽認,交付核對才有依據。
新型工業化推進過程中,智能工廠數量與產線密度同步上升,工位終端從單一錄入設備變成生產執行的入口。部署環節的失誤不會立刻表現為故障,而是以每天幾分鐘的操作損耗與每次維護多出的停機時間慢慢累積。把工位動作、維護通道、環境條件與外設拓撲這四項前置到規格書階段核對,是這類項目里回報最直接的準備工作。