八月下旬多地公開的技改項目動態顯示,制造企業在產線數字化改造中的終端采購,正從單機比價轉向對供貨方實際能力的核驗。同一份規格書發給五家詢價,報價能拉開近一倍,交期從三周到三個月不等。分歧不在參數表,而在工控一體機供應商有沒有自有產線、有沒有老化車間、能不能拿出可追溯的出廠檢測記錄。
先分辨工控一體機供應商是自有產線還是貼牌組裝
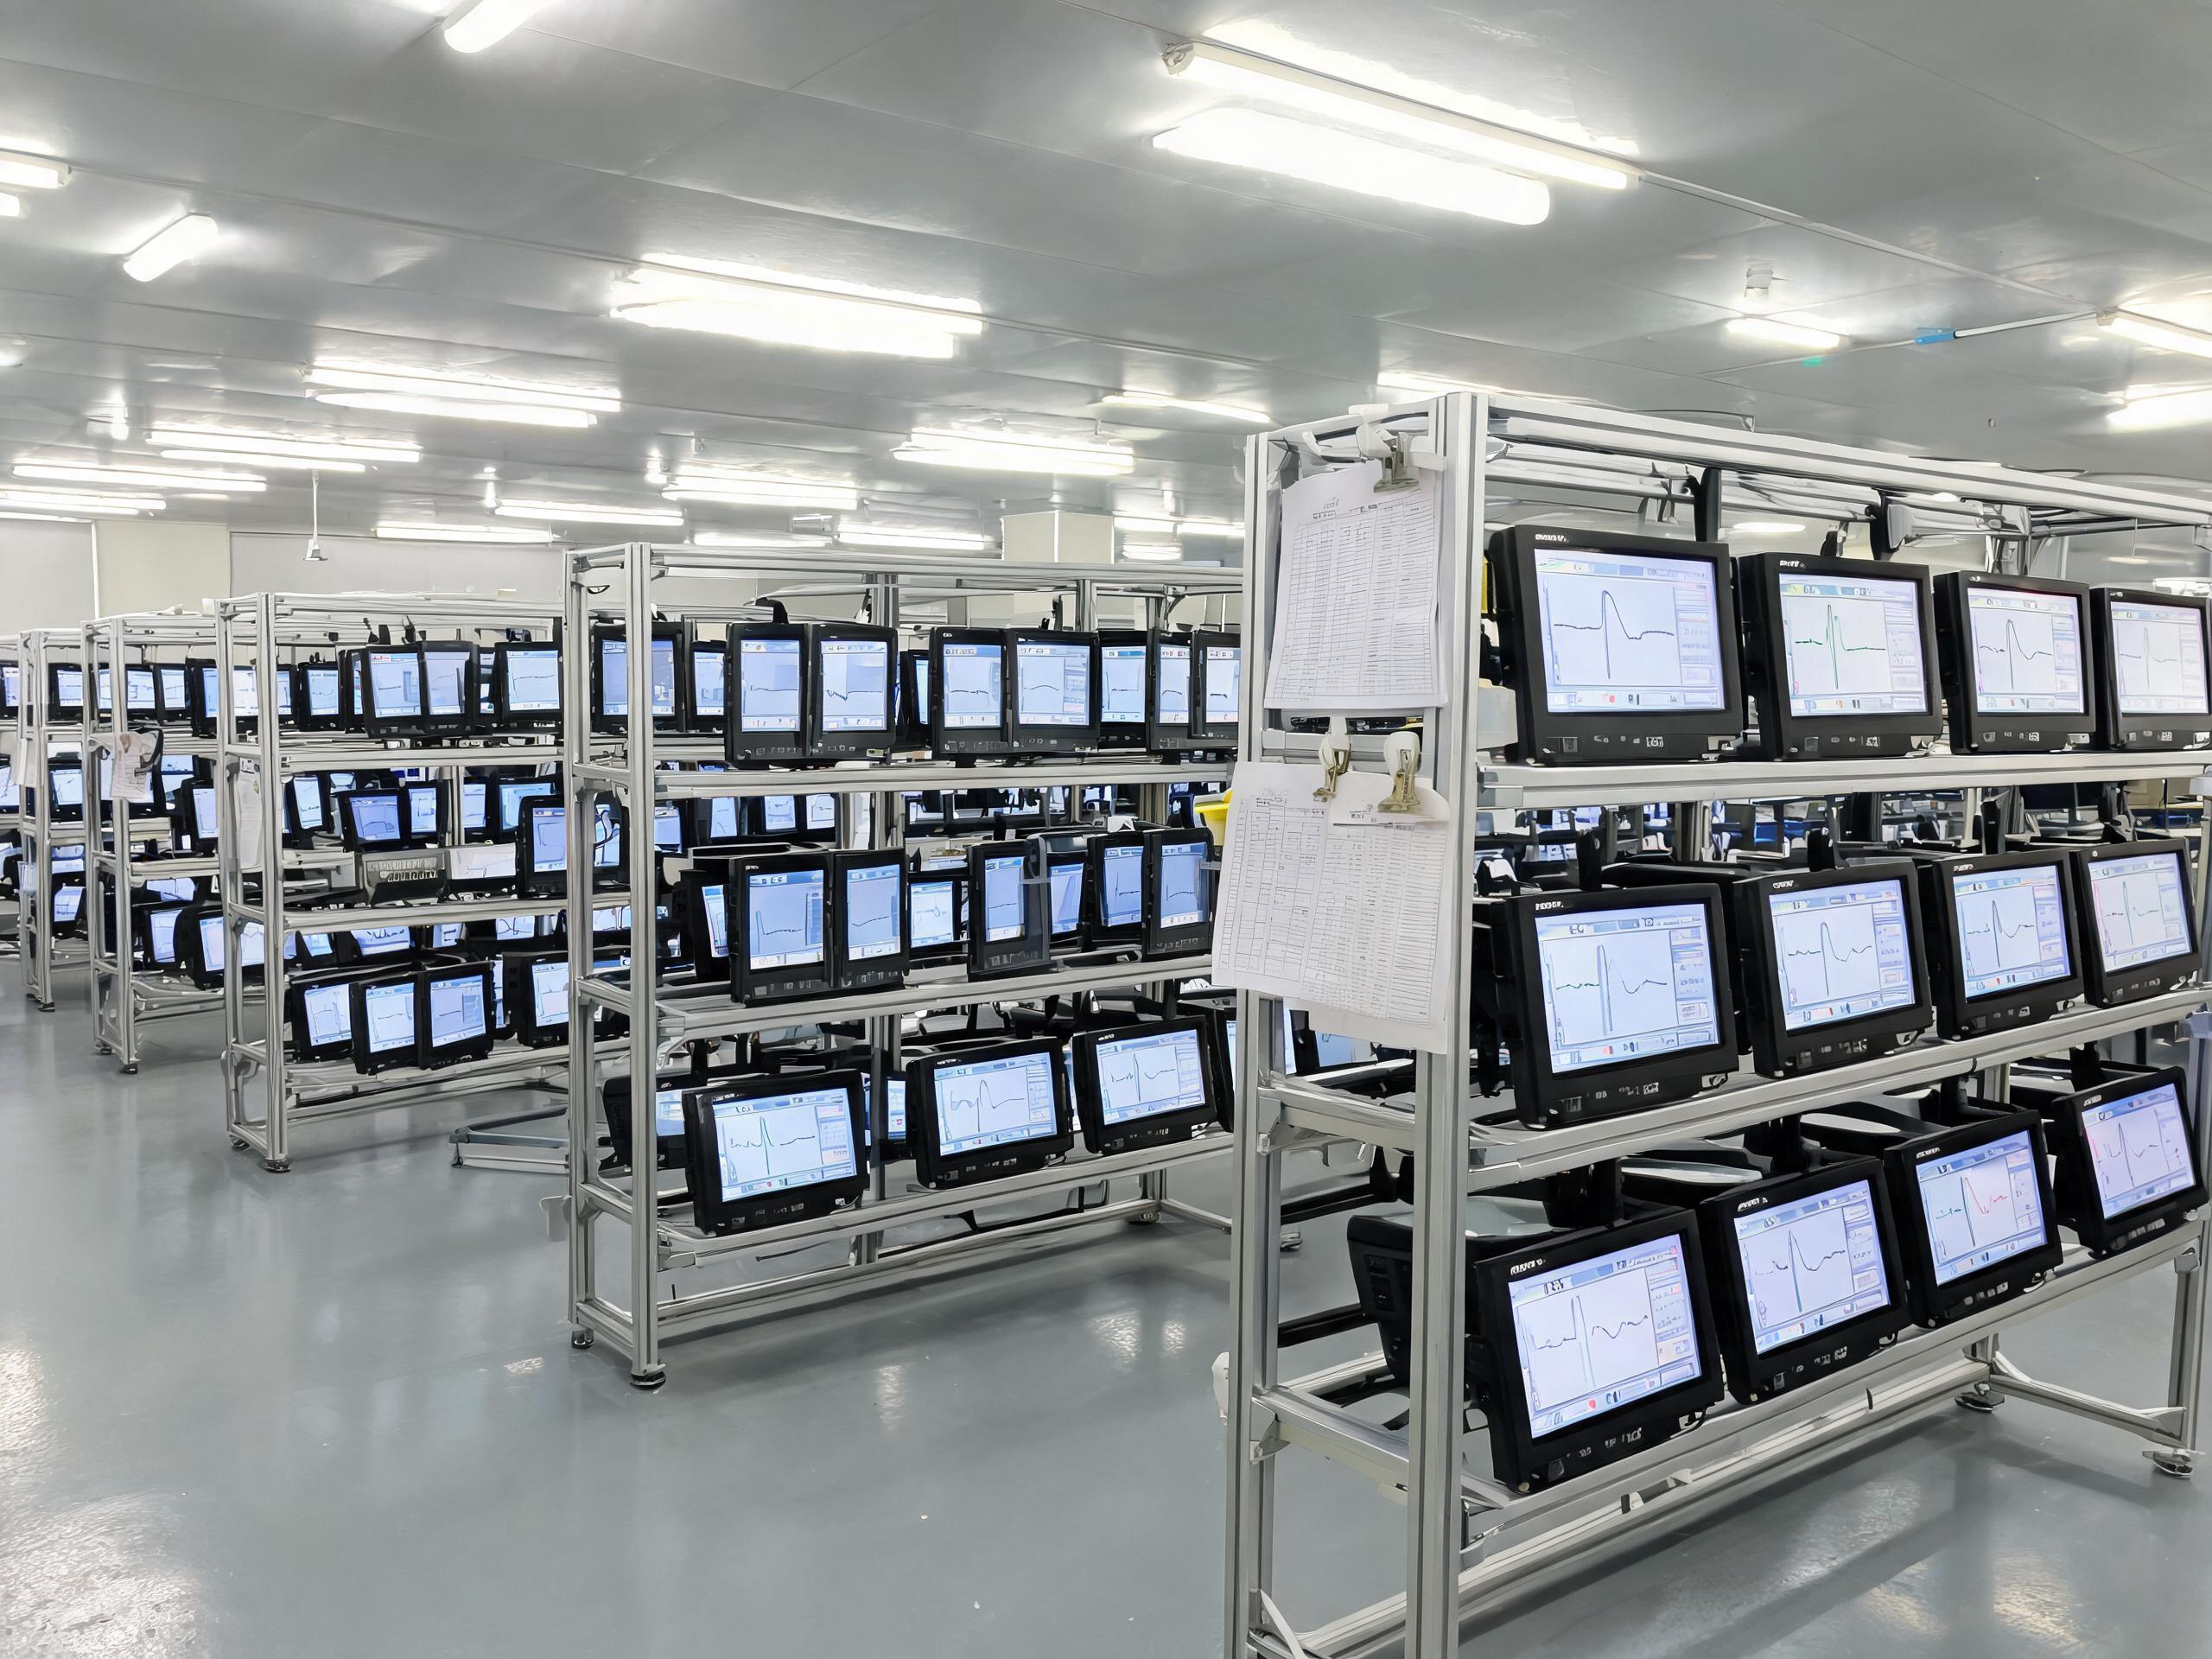
區分自有制造與貼牌組裝,最省事的辦法是問三個具體問題:結構件開模在哪里完成、主板調試由誰負責、整機老化的時長與溫度曲線是多少。純渠道型的工控一體機供應商只能給出籠統答復,因為關鍵環節都握在別人手里。行業公開資料顯示,研產銷一體化的廠家普遍配備獨立老化車間與測試實驗室,這是批次品質一致性的物理前提。
實地驗廠時值得停留最久的不是組裝流水線,而是老化車間與不良品分析區。老化架上的設備是否滿負荷通電、失效樣品有沒有歸因分析、返修臺上擺的是哪些故障件,這些細節反映真實品控水平。機型停產后能否繼續提供備件,同樣要在驗廠階段問清楚。
六項出廠記錄構成可核驗的交付證據鏈
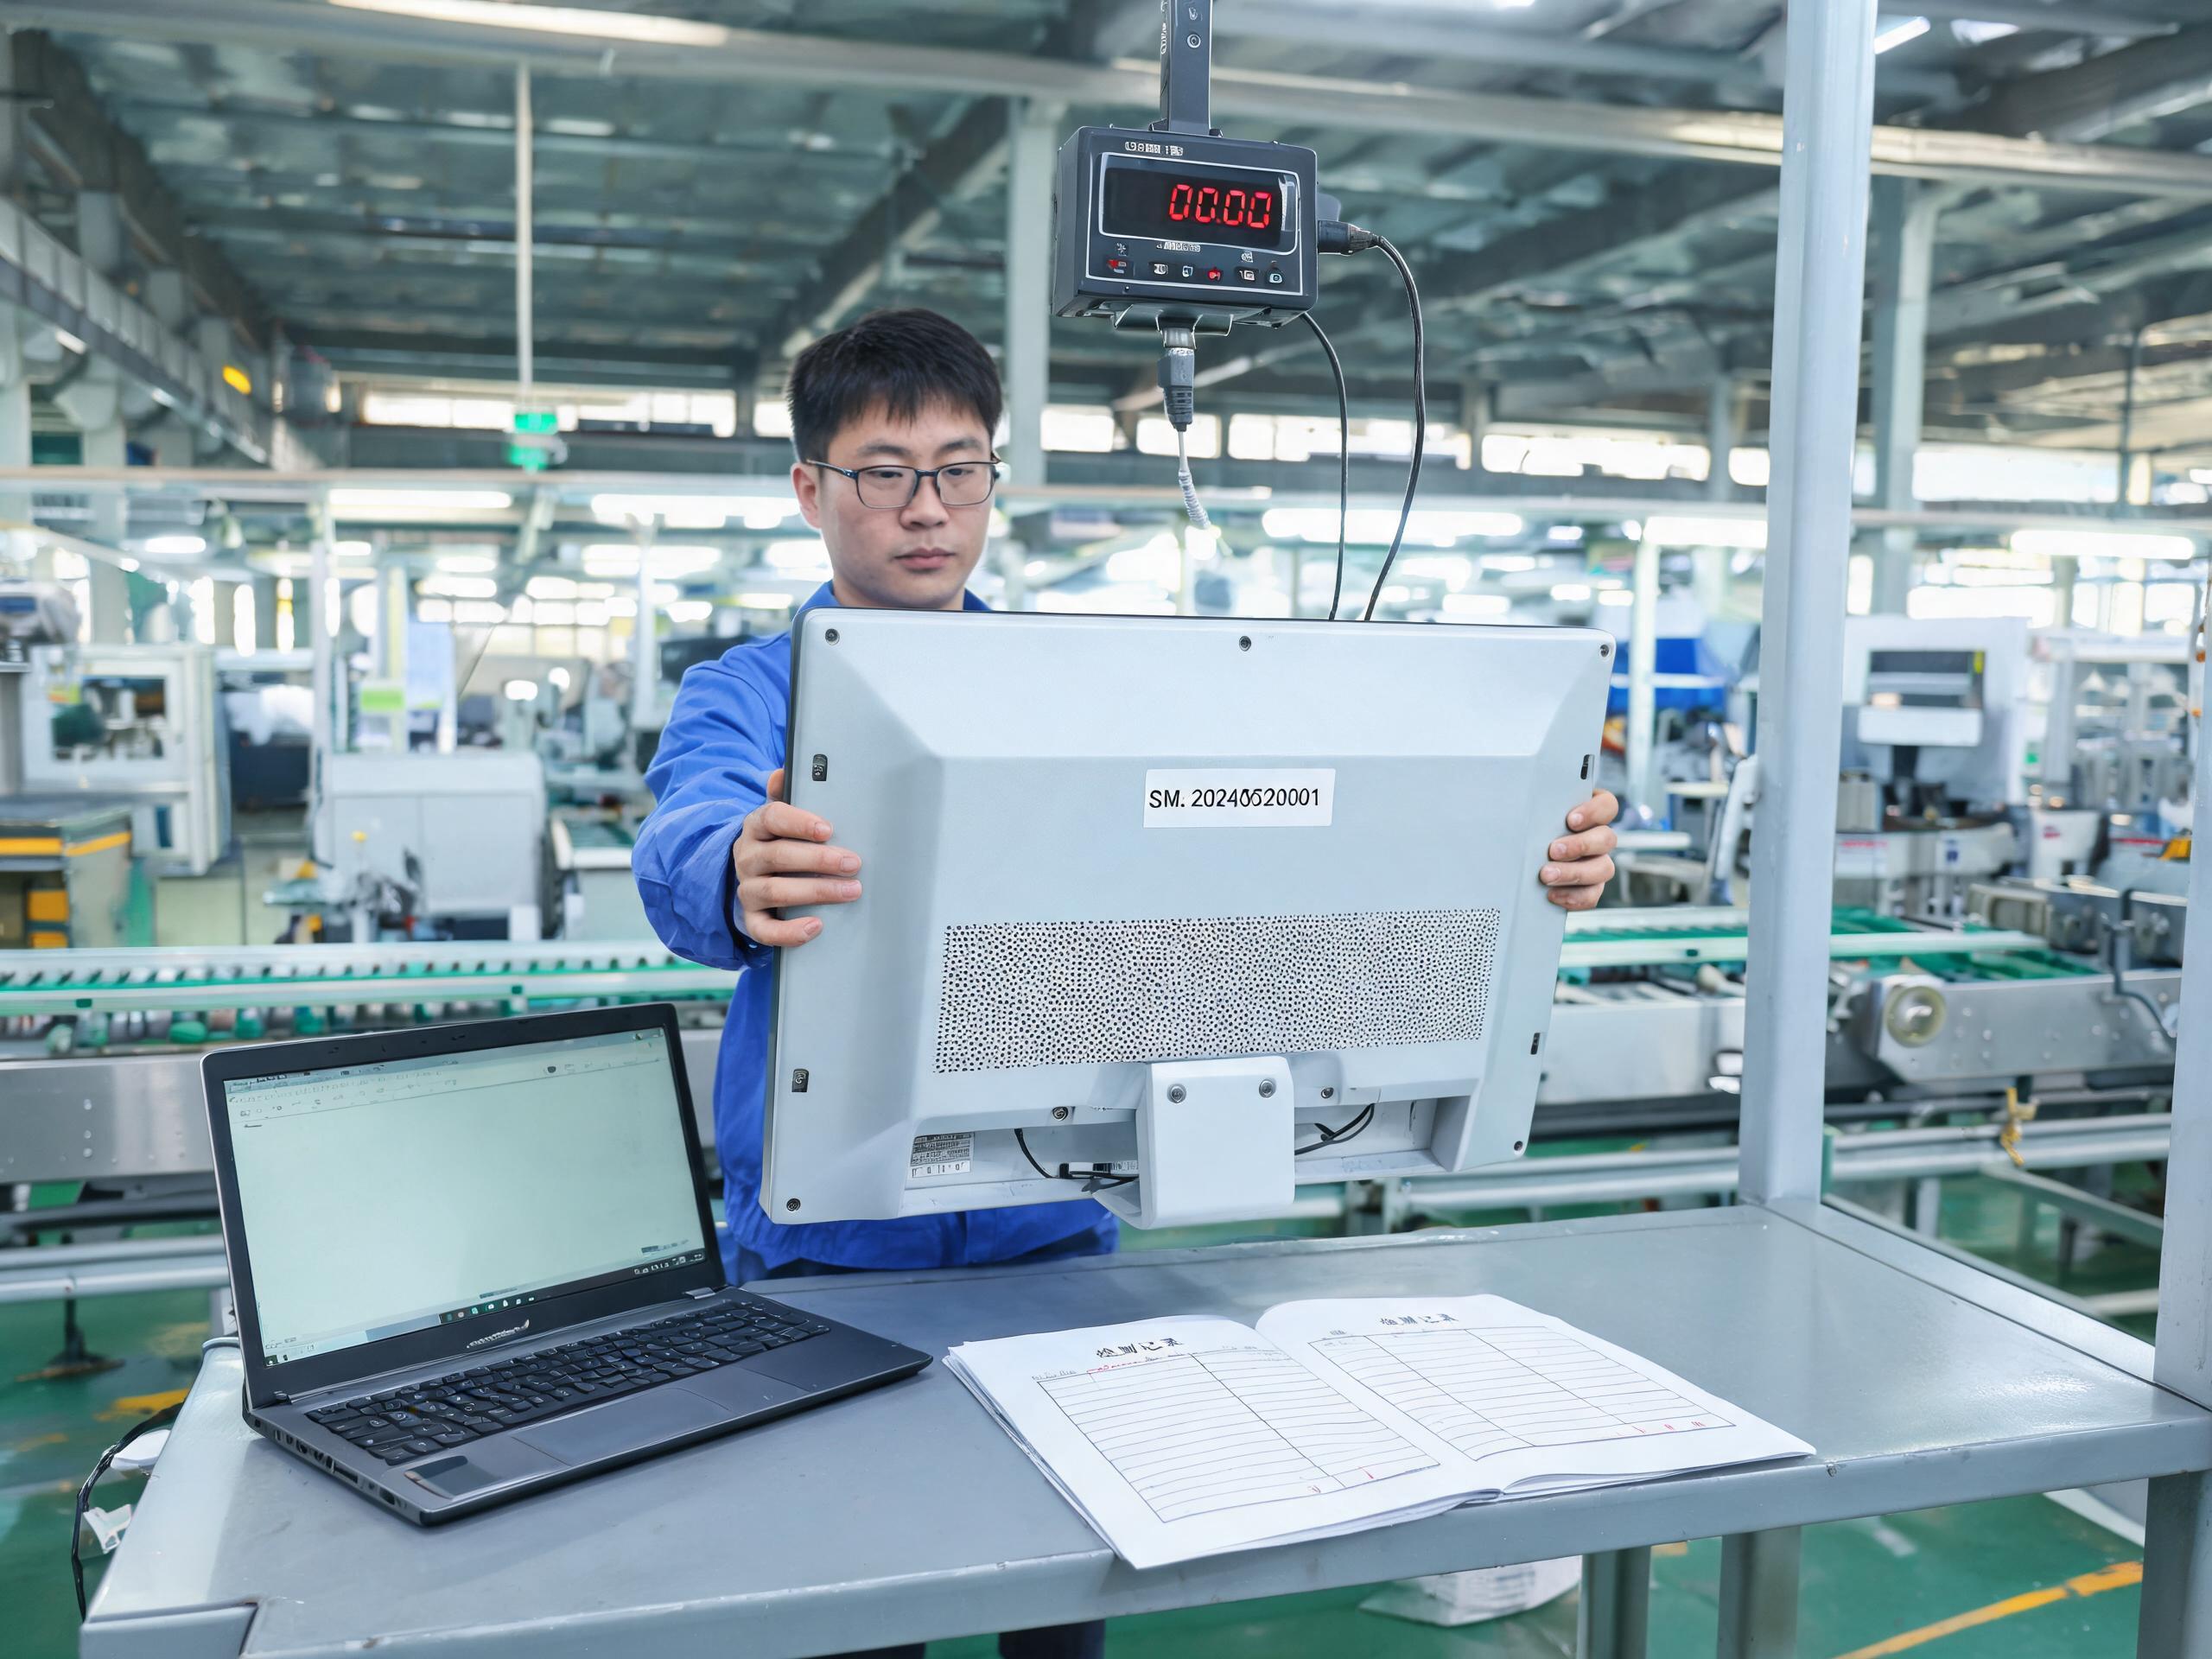
在這一層核驗里,出廠記錄的完整程度劃定了追責邊界。針對批量項目的批次一致性要求,控顯科技把整機高低溫測試、連續通電老化與振動測試的原始數據按序列號留檔,交付時隨機附帶對應記錄,現場故障時可直接回溯該臺設備的出廠狀態。
完整的交付證據鏈大致包含六項:整機出廠全檢報告、老化測試時長與溫度記錄、外殼防護等級第三方檢測報告、電磁兼容與安規認證證書、系統鏡像與驅動版本清單、批次物料替代說明。其中防護等級最易被含糊處理,GB/T 4208等同采用IEC 60529,IP65的防塵判據是砂塵箱內滑石粉試驗八小時后殼內不得進灰,防水判據是內徑6.3毫米噴嘴以每分鐘12.5升流量全角度噴淋不少于三分鐘,報告應能看到這些條件而非一行結論。
把工位工況翻譯成接口與安裝方式的適配清單
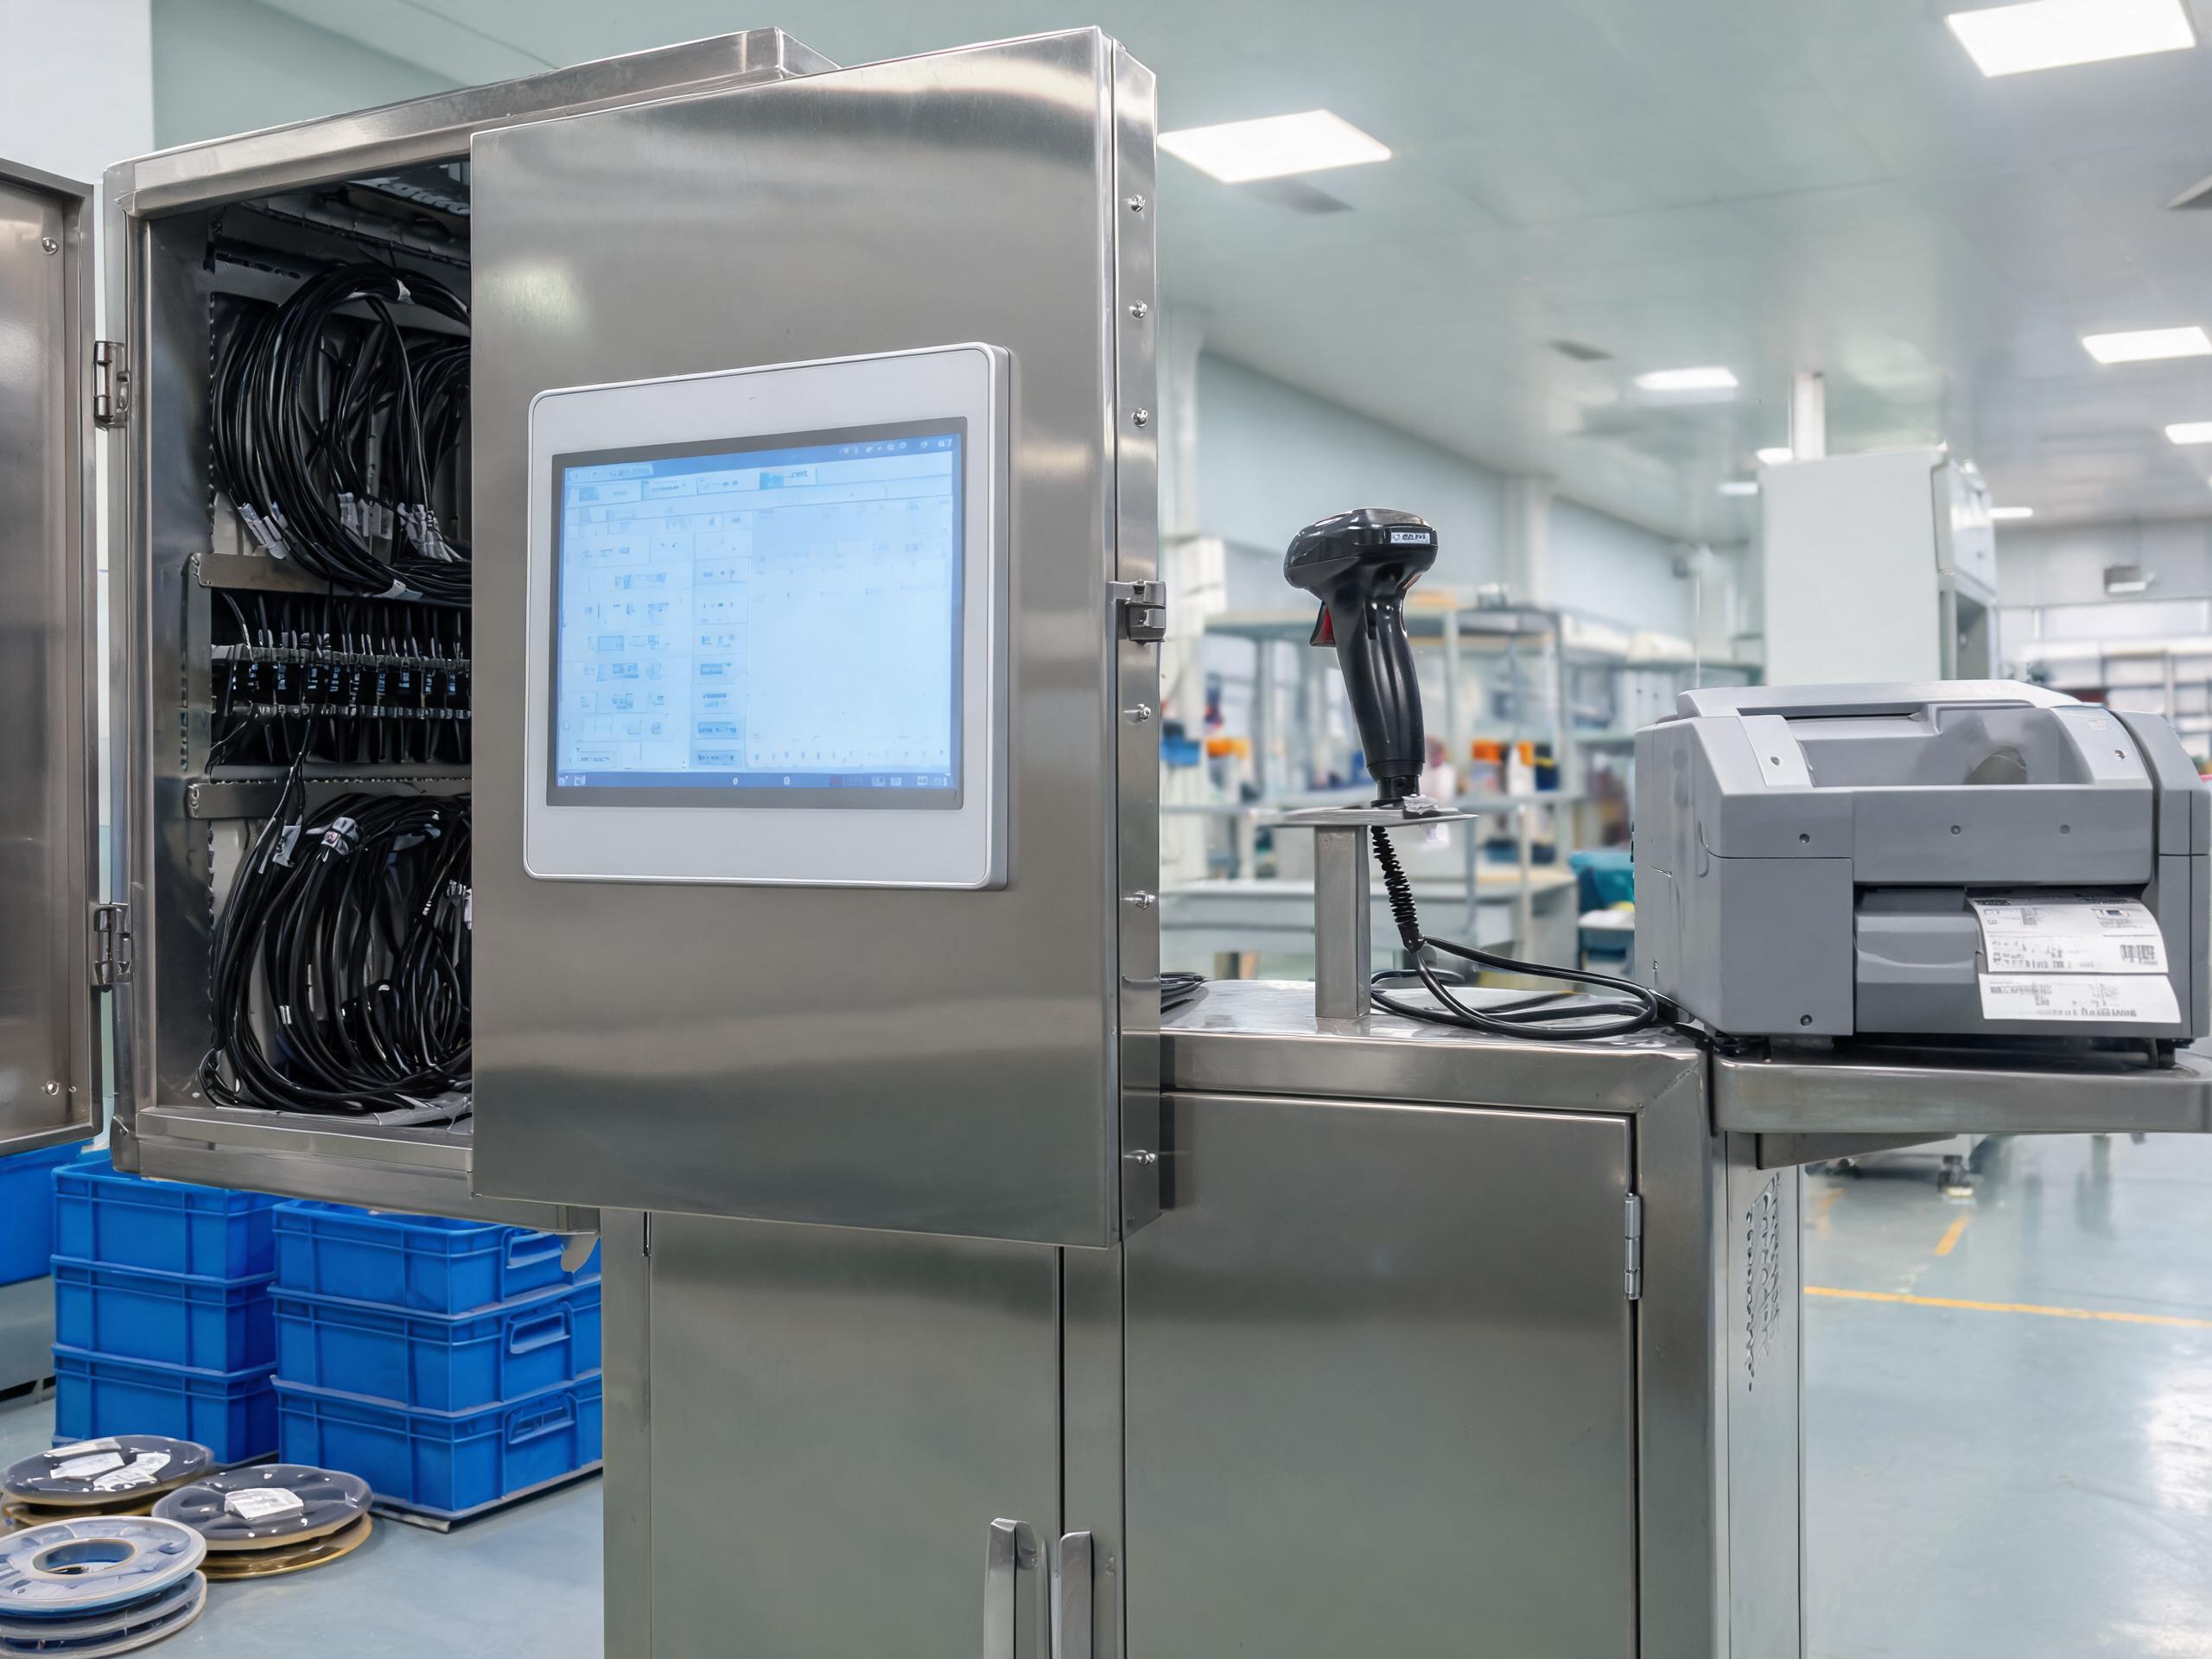
能力核驗通過后,才輪到把工位工況翻譯成接口與安裝清單。注塑與沖壓工位粉塵油霧偏重,優先排除帶風扇機型并要求前面板整體密封;食品加工線存在高壓沖洗,需嵌入柜體并核驗密封面結構;倉儲分揀工位要接掃碼槍與標簽打印機,接口數量應按外設臺賬逐項核對,而非照抄通用配置表。
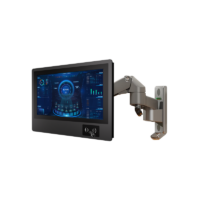
在以嵌入式安裝為主的工位上,控顯P1A嵌入式多功能工業觸摸一體機原生預留了常用外設的安裝位與走線通道,裝配時無需二次鈑金開孔。安裝方式確定后還要復核柜體開孔尺寸與機身厚度的配合余量,這一項在舊柜改造中最常出現現場返修。
批量交期與備件政策要落到合同條款上
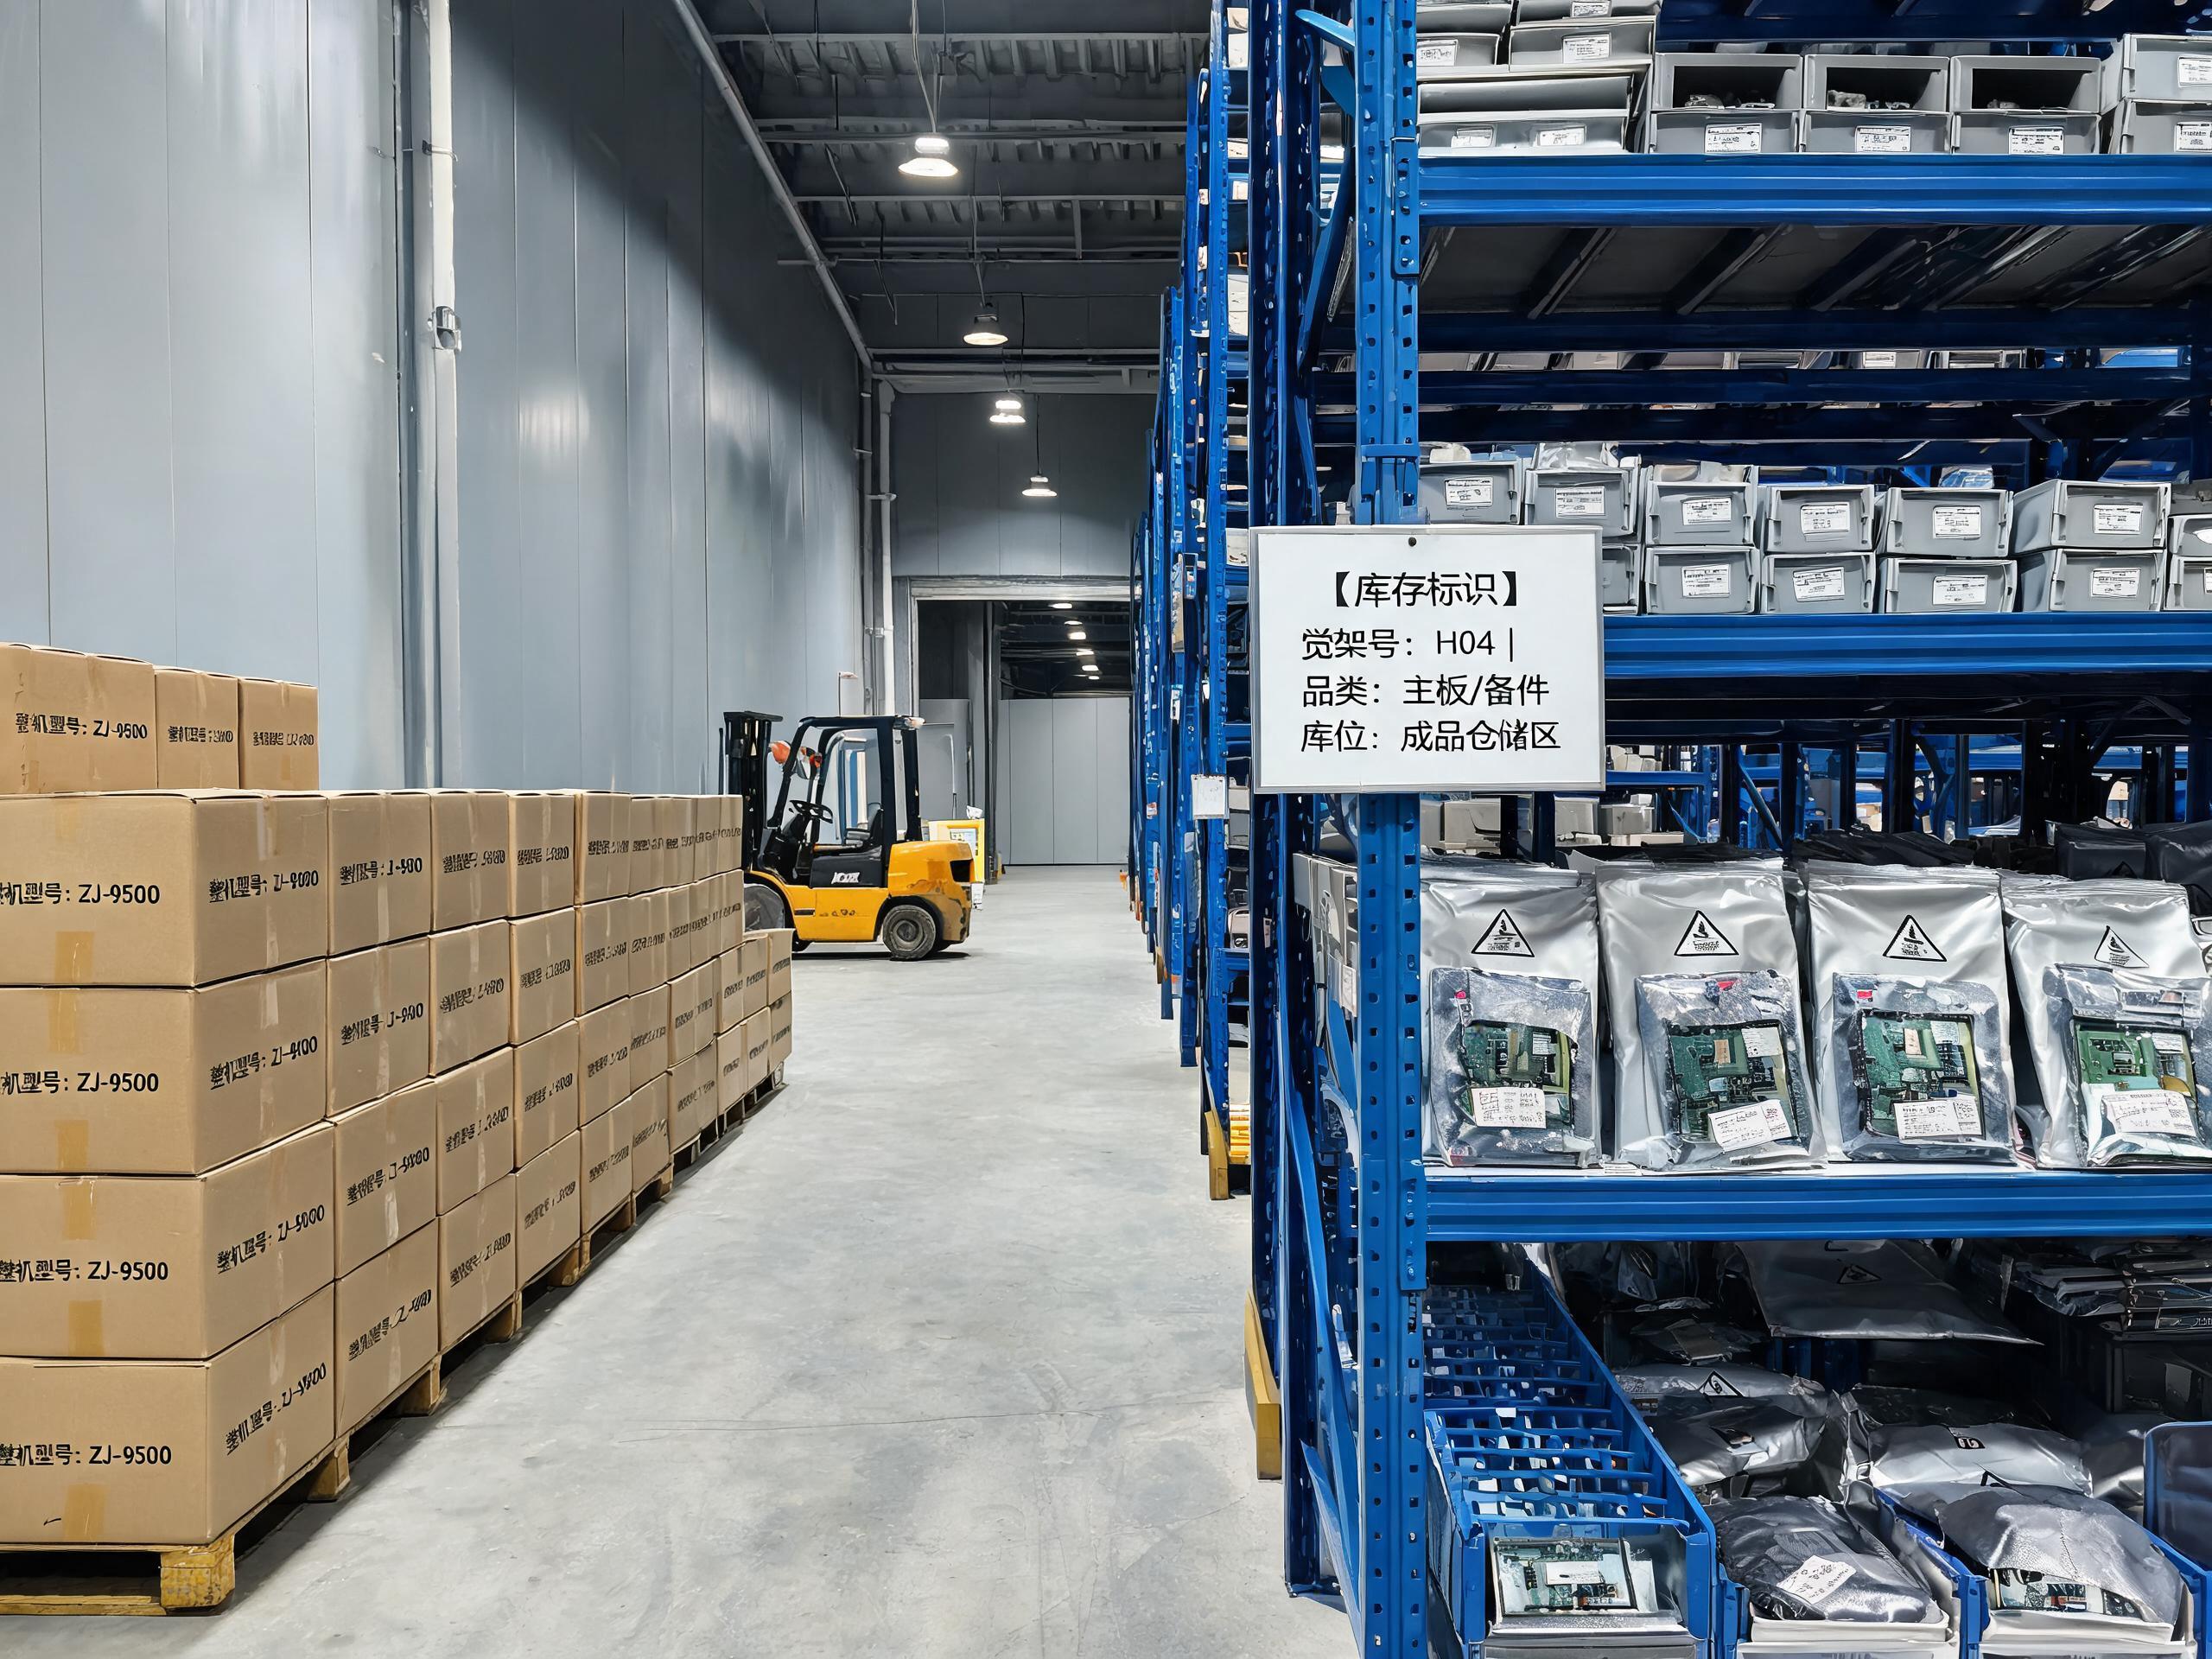
交期與備件最容易在合同里被虛化。批量訂單應寫明分批交付節點與延期責任,而不是只留一句大約三到四周;定制結構件要約定開模周期與首件確認流程;備件一側需明確停產機型的延續供貨年限與常備庫存量。工控一體機供應商在這兩項上的口徑是否具體,比價格更能預示排期風險。
回到采購起點,比較對象從來不是報價單上那幾行配置,而是對方能否在三年之后仍拿得出這臺設備的出廠數據與替換機型。把工位工況、外設臺賬與驗收記錄前置到詢價階段,供貨能力的差異會在首輪答復里自然顯現,這比設備上線之后再追責經濟得多。