沖壓線上的工位終端全年泡在振動里,早班開機正常,中班開始花屏、無故重啟、觸控不跟手。做國產工業一體機替代時,注意力常放在算力與價格上,裝上才發現,決定機器能不能在工位上待住的,是振動這條最容易被跳過的工況。
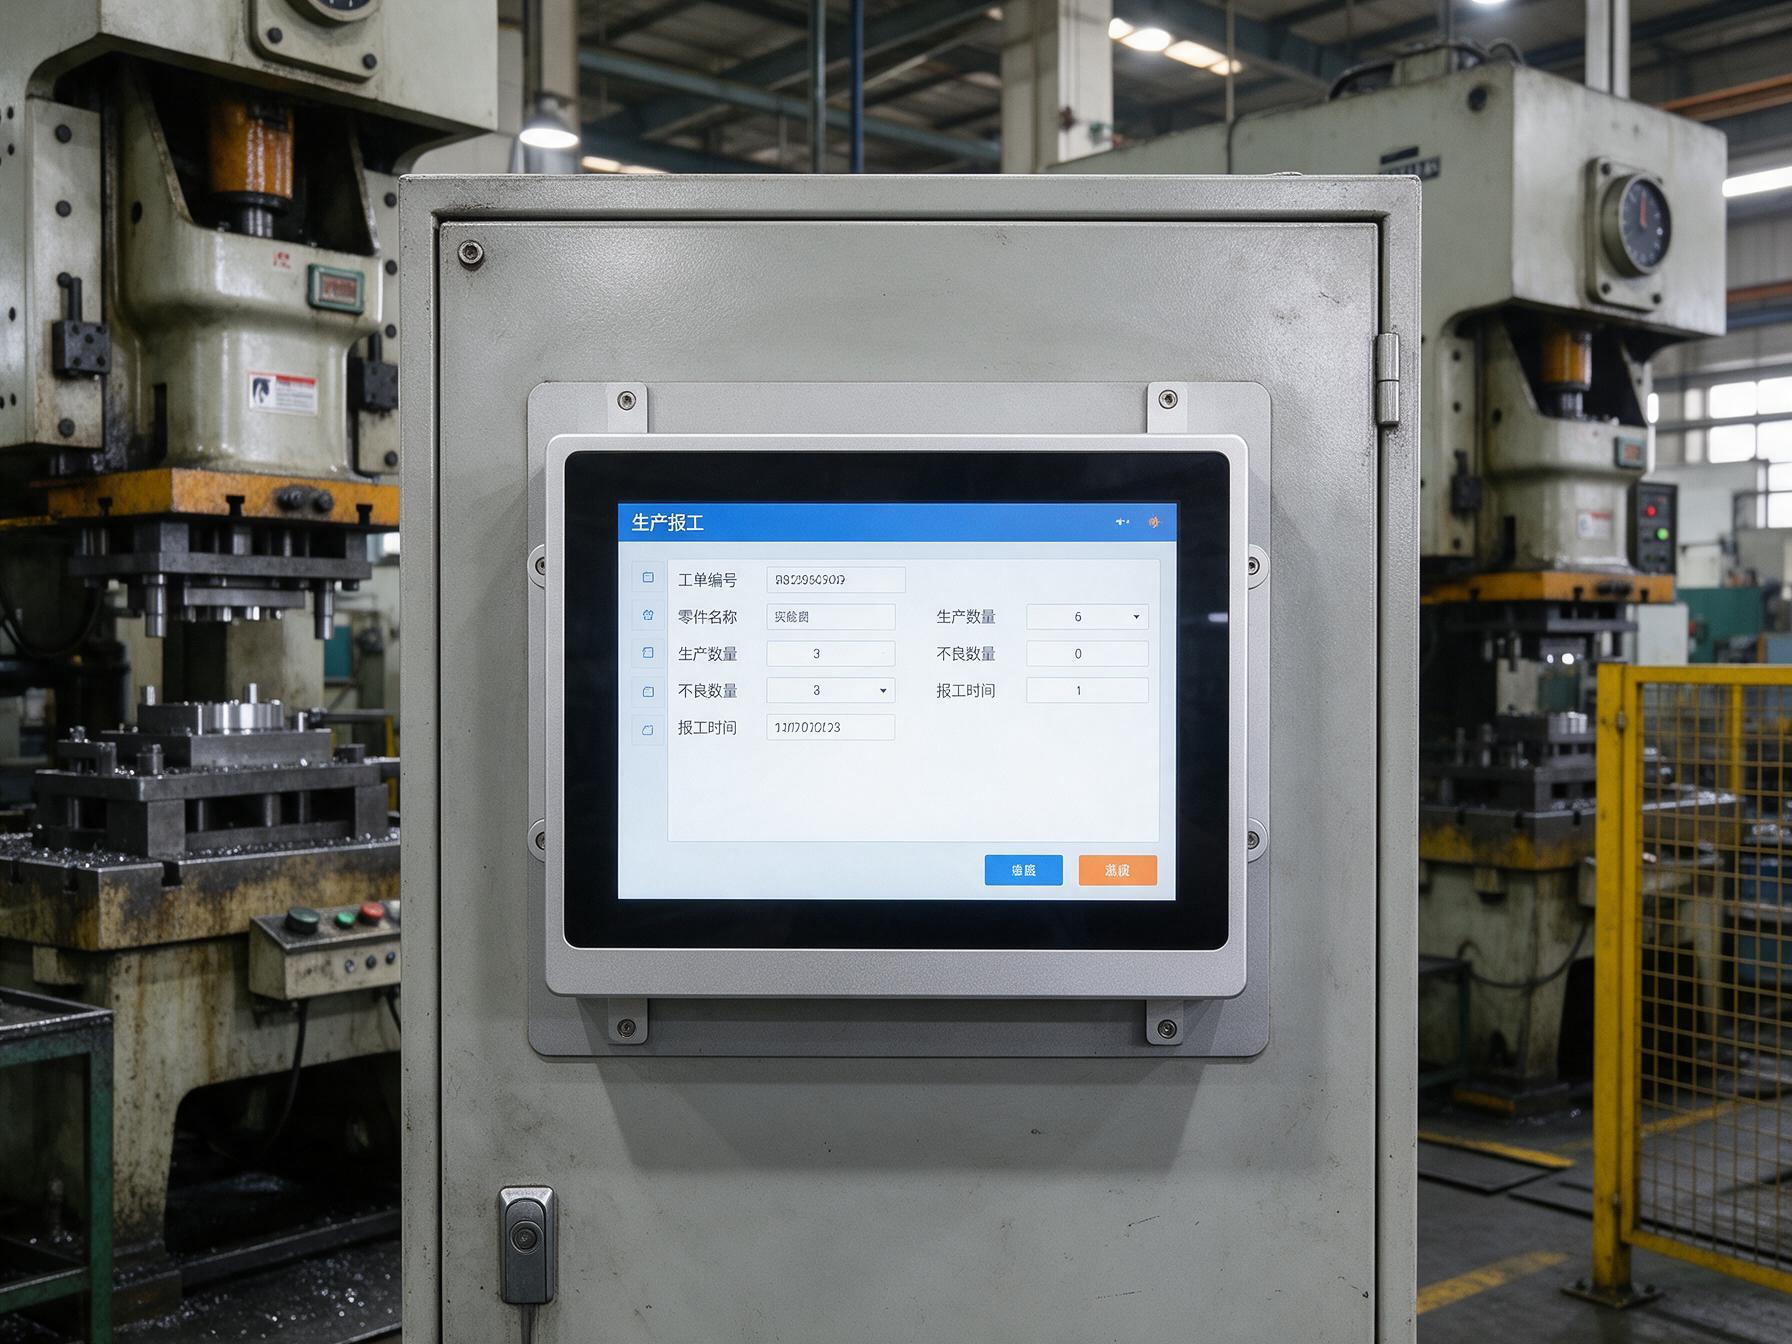
振動工位上最先冒頭的現場癥狀
現場癥狀的出現順序大體固定:接插件發黑、線纜外皮磨出印子,屏體螺釘松動、四角翹起,隨后是偶發重啟與數據包丟失,最后發展到一個班次復機數次。每次復機都要人工到場補錄數據,停線損失按分鐘累加。
把三個月的維修記錄攤開看,故障點集中在電源與信號接頭、屏體螺釘和排線這三處,而它們正是振動能量最終匯聚的地方。在這類沖壓與鍛造工位上,控顯P1A系列把鎖固式接插件與應力釋放走線做進結構,讓振動在傳到觸點之前先被機身吸收。
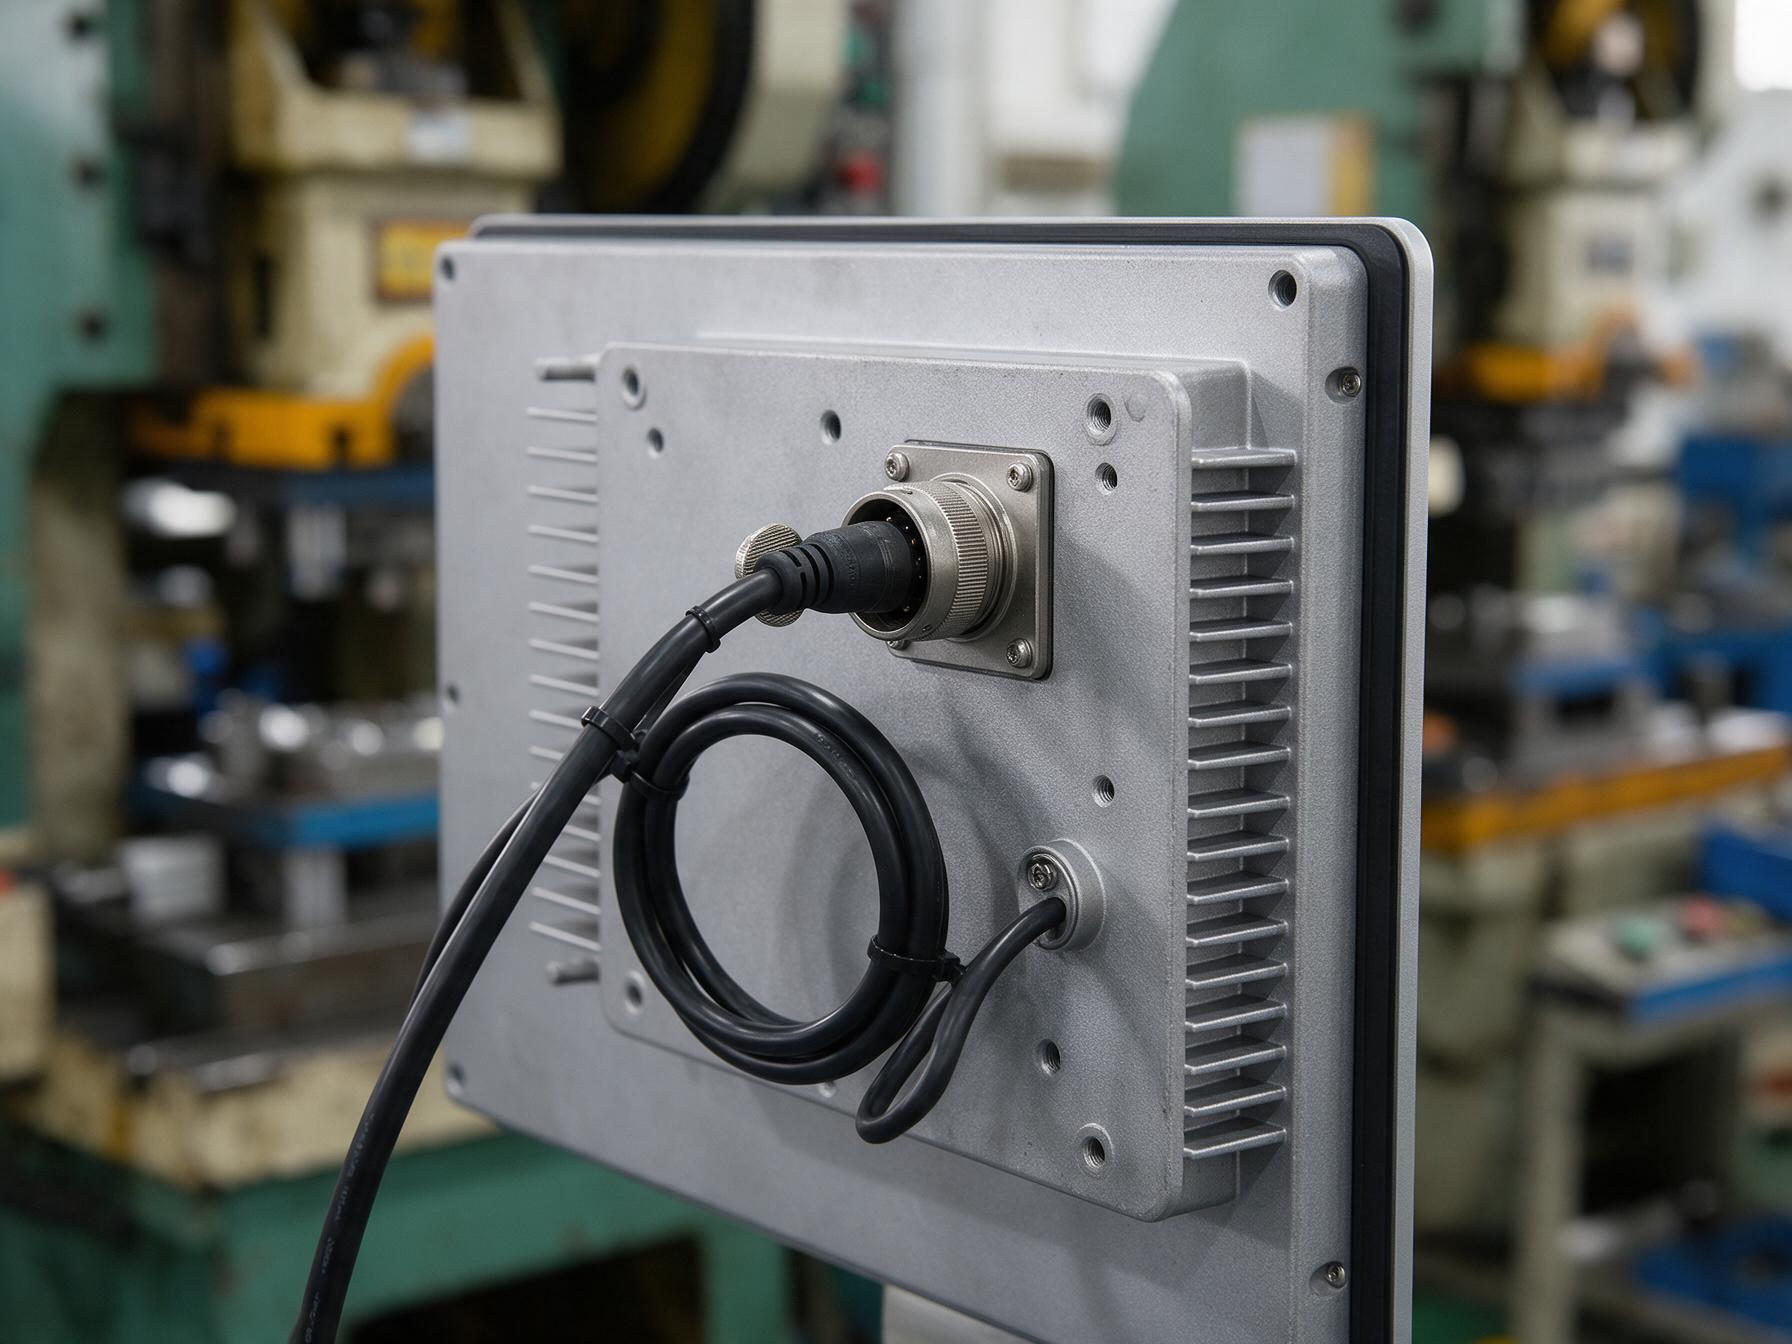
從振動到停線的失效鏈條與標準對照
從機理上看,停線很少是被直接振壞的。沖壓頻率與支架固有頻率一旦重合,振幅被放大數倍;接插件觸點在微幅往復位移下發生微動磨損,接觸電阻上升、總線誤碼率升高,系統表現為隨機掉線;螺釘預緊力衰減后貼合層脫粘,觸控坐標隨之漂移。
驗收不能只看一頁參數表。正弦掃頻振動可對照GB/T 2423.10的試驗Fc,常見條件為十到五十五赫茲、零點三五毫米位移量級并按軸向遍歷;靜電與快速瞬變脈沖對照GB/T 17626系列;外殼密封對應GB/T 4208的防護等級。帶判定準則的試驗報告,遠比合同里一句抗振可靠有用。
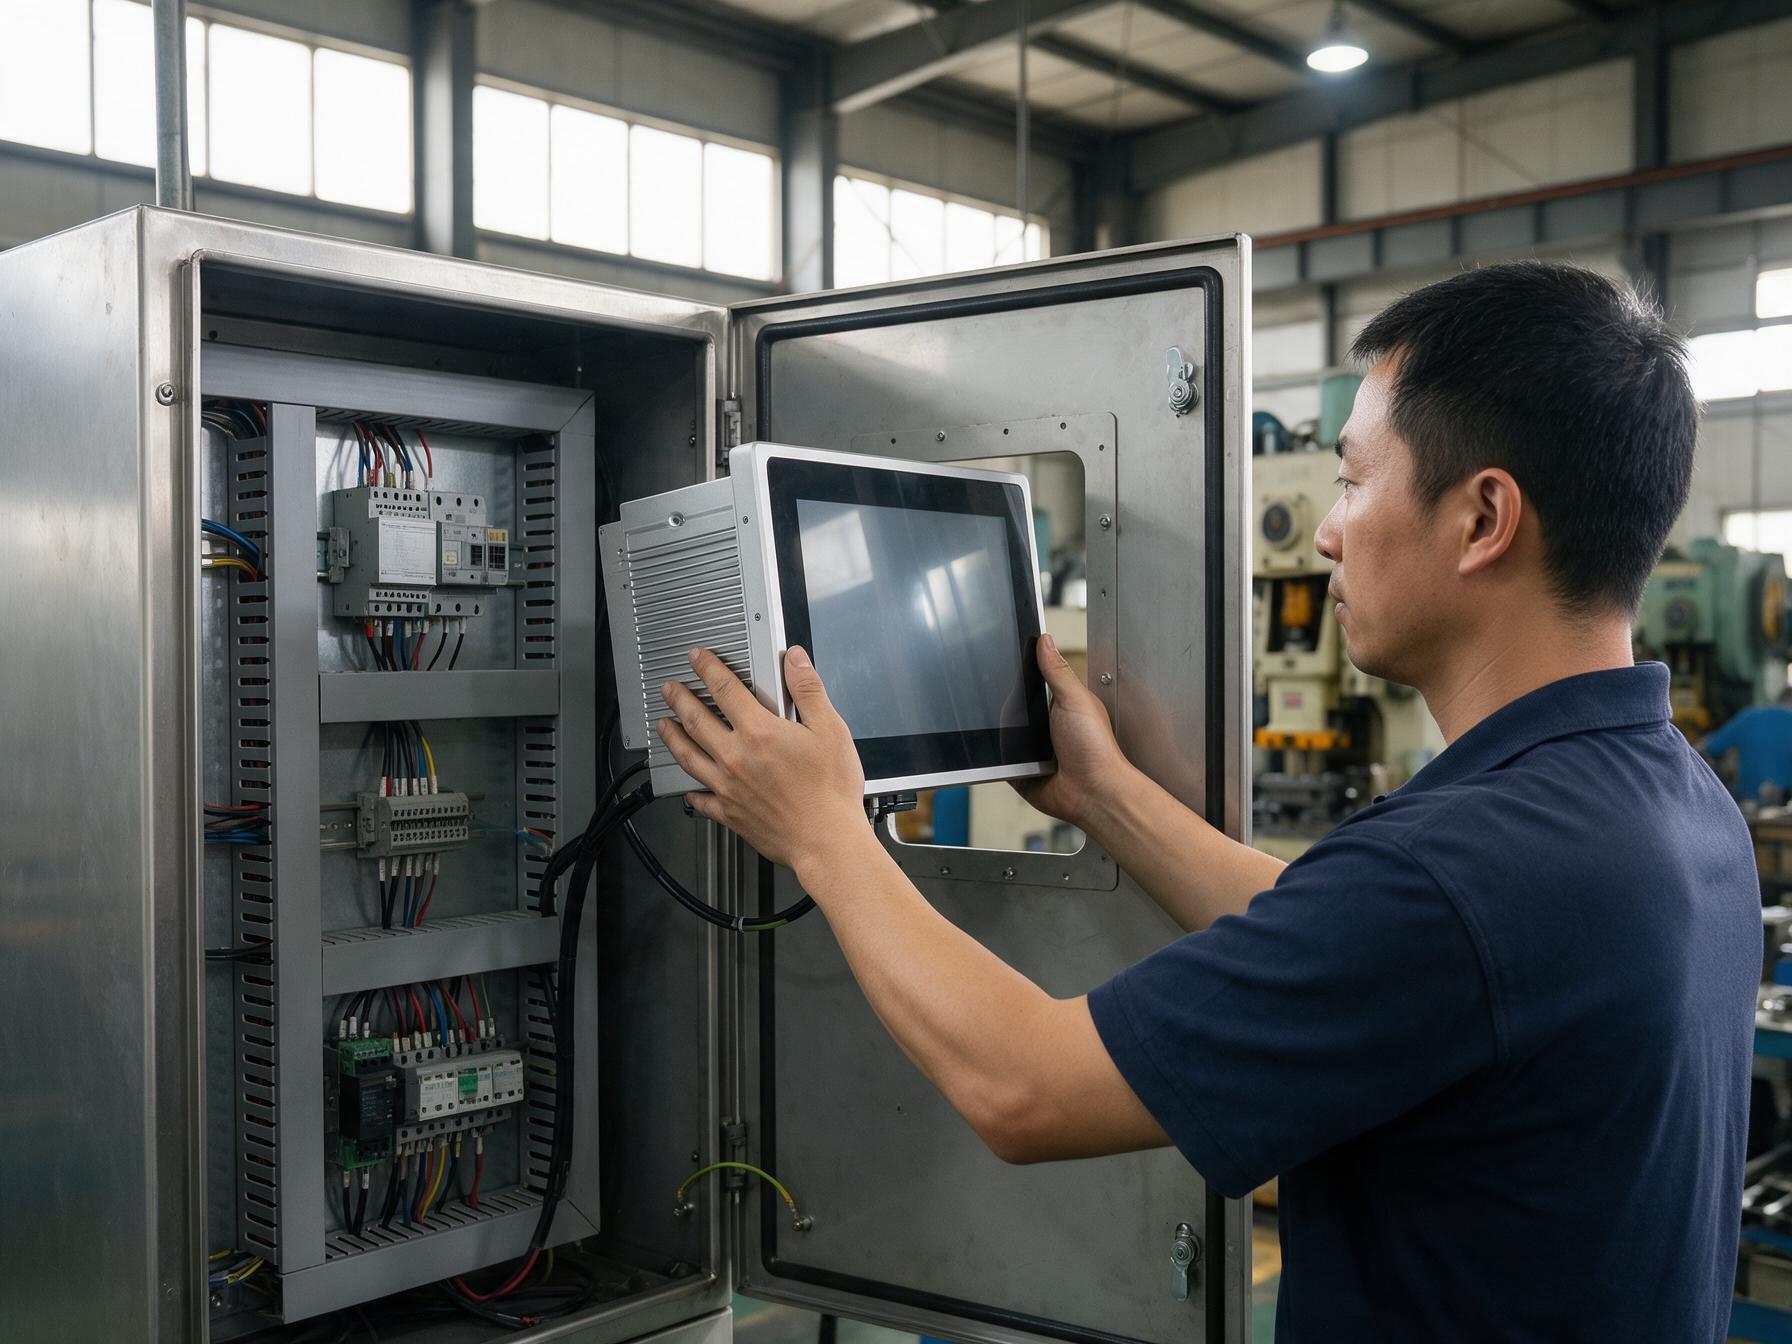
國產工業一體機替代實施的三個動作
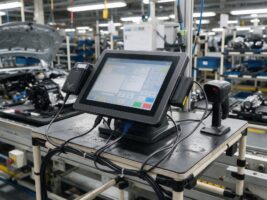
替代實施有三個動作要在停線窗口內做完:開孔尺寸與舊柜體逐項核對,接頭換成帶鎖緊結構的型號,插頭后預留松弛量做應力釋放,信號線與動力線分開走槽。就嵌入式安裝而言,控顯P1A嵌入式多功能工業觸摸一體機把刷卡、掃碼與指紋收進純平前面板,外接線纜只剩一根網線與一根電源線。
供貨連續性是另一條隱形工況。九月二十二日,海光信息在深圳發布面向工業控制場景的嵌入式處理器;同月中旬的中國工業計算機大會上,飛騰講了工控產品形態與生態適配升級。九月下旬一份行業分析顯示,進口設備交貨普遍四到八周,國產方案多為一到三周,國產工業一體機的換機時間賬隨之改寫。
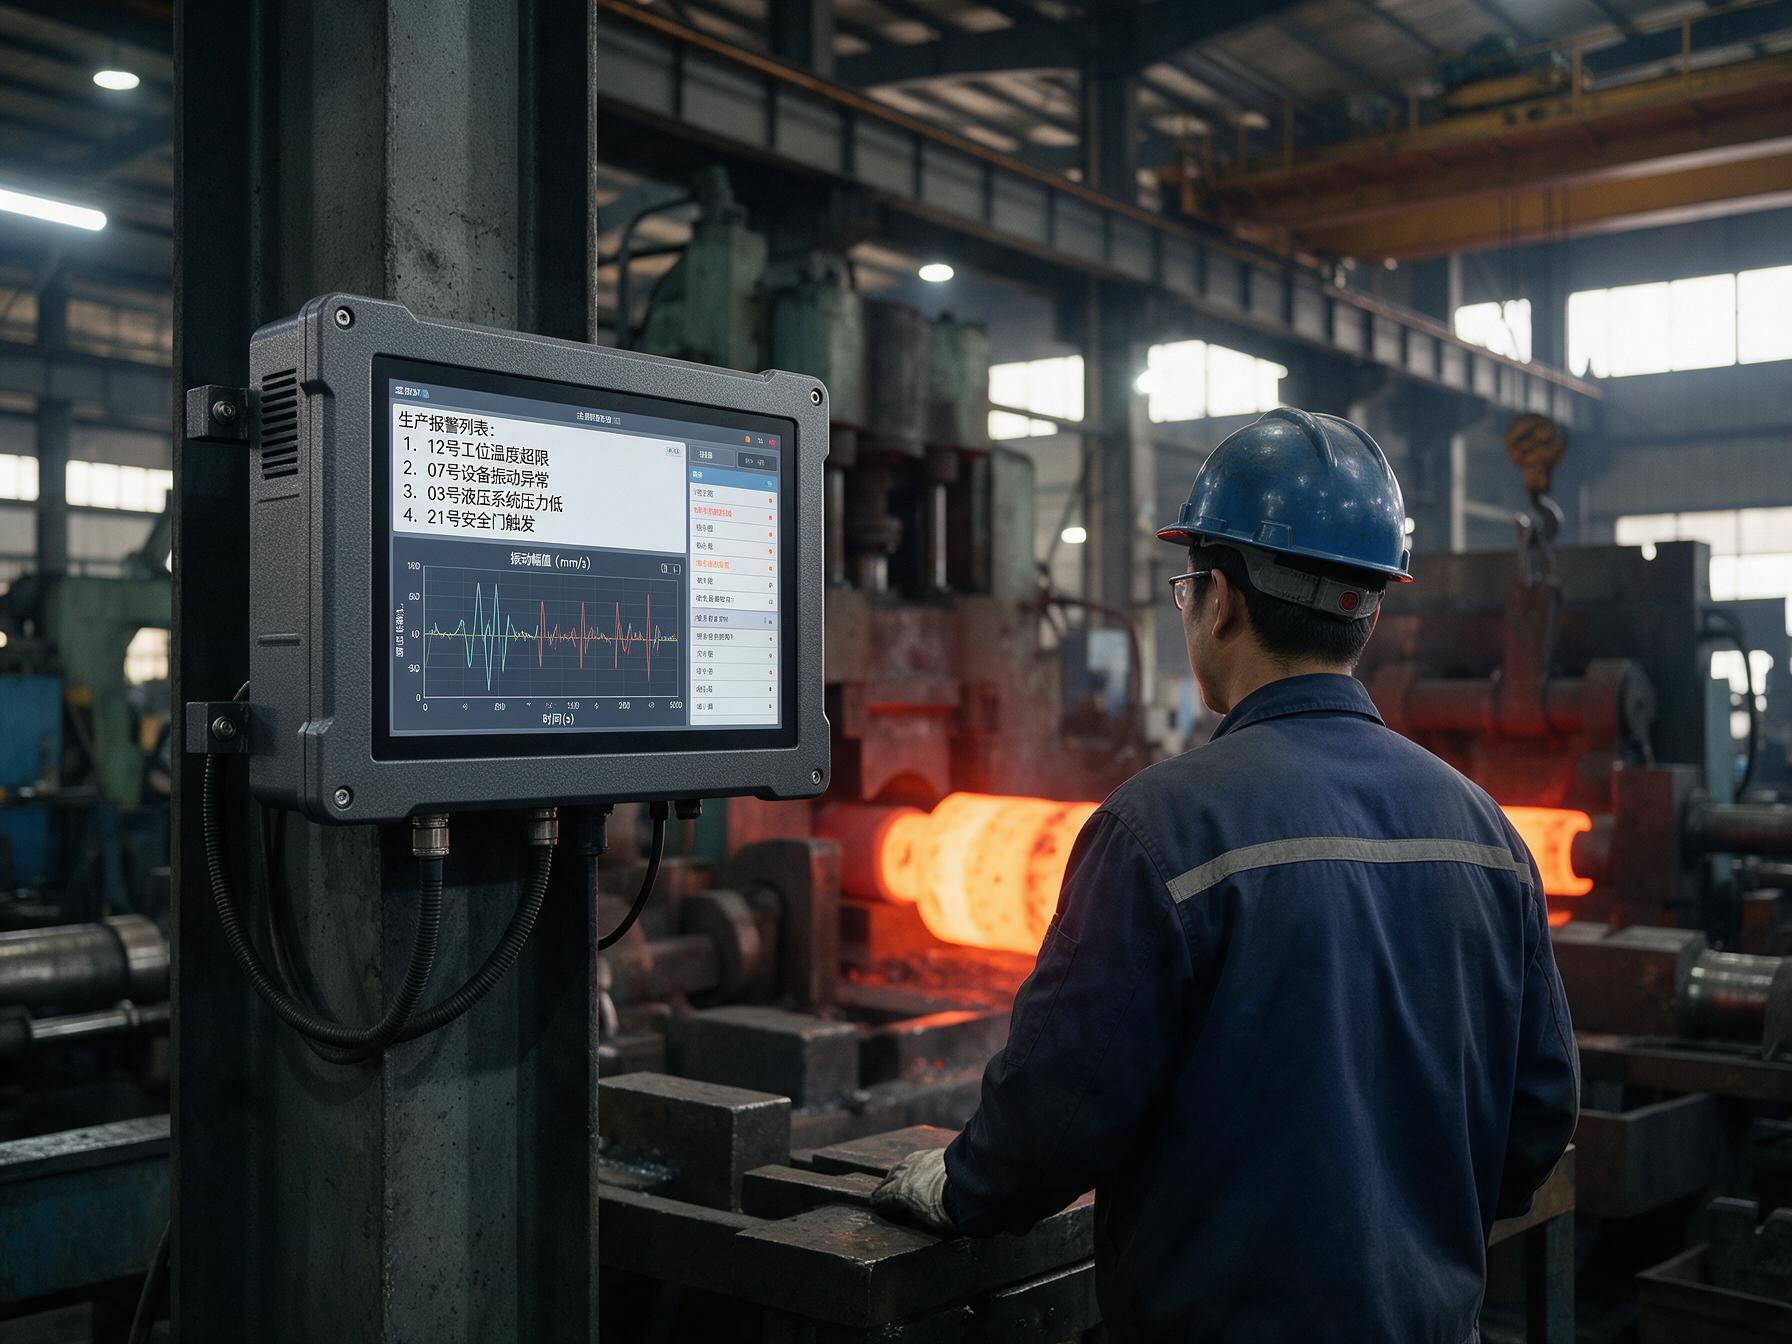
把振動條款寫進驗收單的四條硬指標
驗收條款建議寫成四條硬指標:試驗條件寫明標準號與量值;測點布置在支架與柜門兩處,分三個軸向記錄;判定準則寫成無重啟、無數據包丟失、觸控坐標零漂移;試驗后復測全部接口并留存報告編號。四條同時滿足,才進入付款流程。
賬算到這一步就清楚了:國產工業一體機的采購價差只是入場門檻,拉低總成本的是復機次數下降換回的產量。兩臺樣機在沖壓線旁六十天的連續記錄顯示,改用鎖固接頭與減振安裝后,振動相關的復機次數壓回原先三成。控顯科技把抗振寫進結構設計,說服客戶靠的正是這類現場記錄,而非參數頁上的量值。
振動工況不會因為換了一臺更貴的終端就消失。把工況測清楚、把標準號寫進合同、把接頭與走線的細節扣到位,終端在現場的穩定性才有可核對的依據。選型與驗收的重心,終歸要回到工位本身。