多品種小批量訂單把換產頻次從一周一次推到一天幾次。9月20日汽車制造數字化分析指出,質量管控正從事后整改轉向事前預防,過程追溯被擺到更靠前位置。產線切換越來越快,批量報廢卻仍集中在換產后的頭幾個小時,mes工位一體機正處在堵住缺口的關鍵關口。
報廢單上常寫著操作者粗心,回到現場往往是另一條鏈路。調機后首件剛做完,專檢還在另一頭忙著,設備已按正常節拍往下跑,等簽字回到工位,幾十件偏差件早已混進合格品。問題看似出在人,癥結卻在流程缺少強制力,首件確認與工序放行之間缺一道硬門禁。
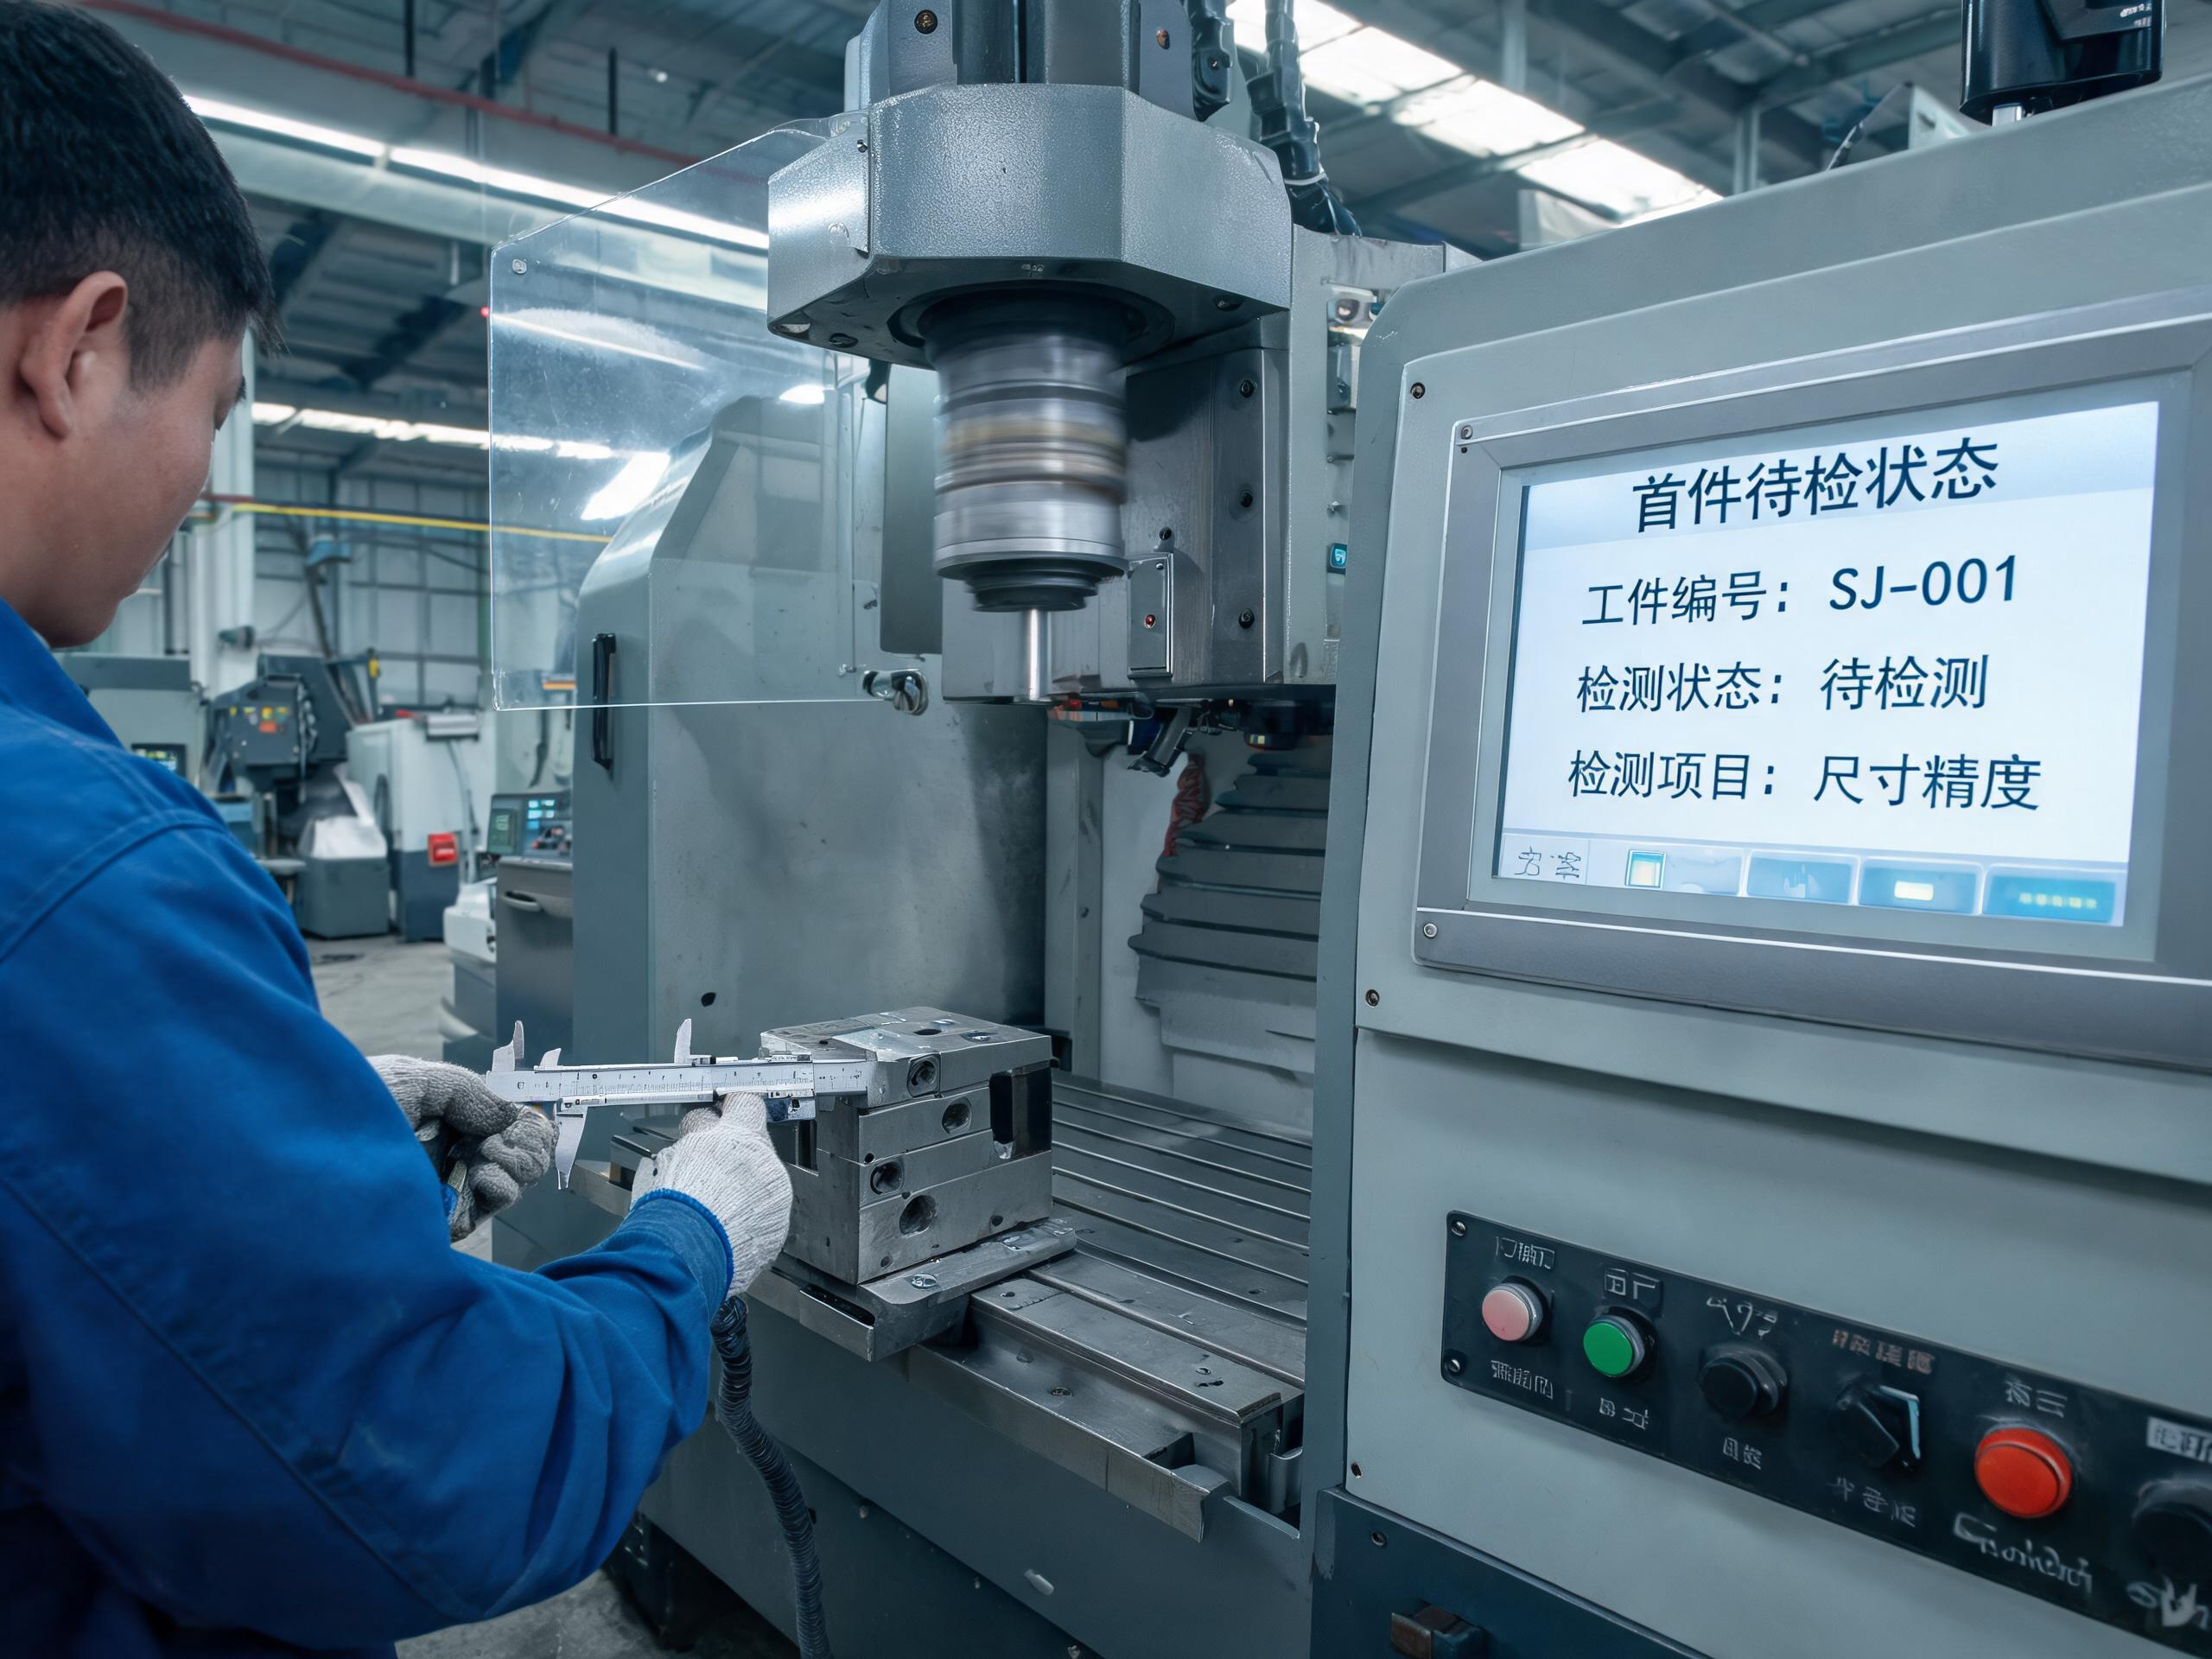
換產首班的報廢,多半埋在首檢空窗里
三類現場最典型。一類先干后檢,首件與首批并行生產,檢驗變成事后追認;一類靠紙質流轉單往返傳遞,質檢員在別的工位,簽字排隊的十幾分鐘設備舍不得停;還有一類出在換班交接,上一班口頭說看過,記錄欄卻空著。共同點是首件結果在mes工位一體機里查不到時間戳,也沒有和工單綁定,事后追溯各說各話。
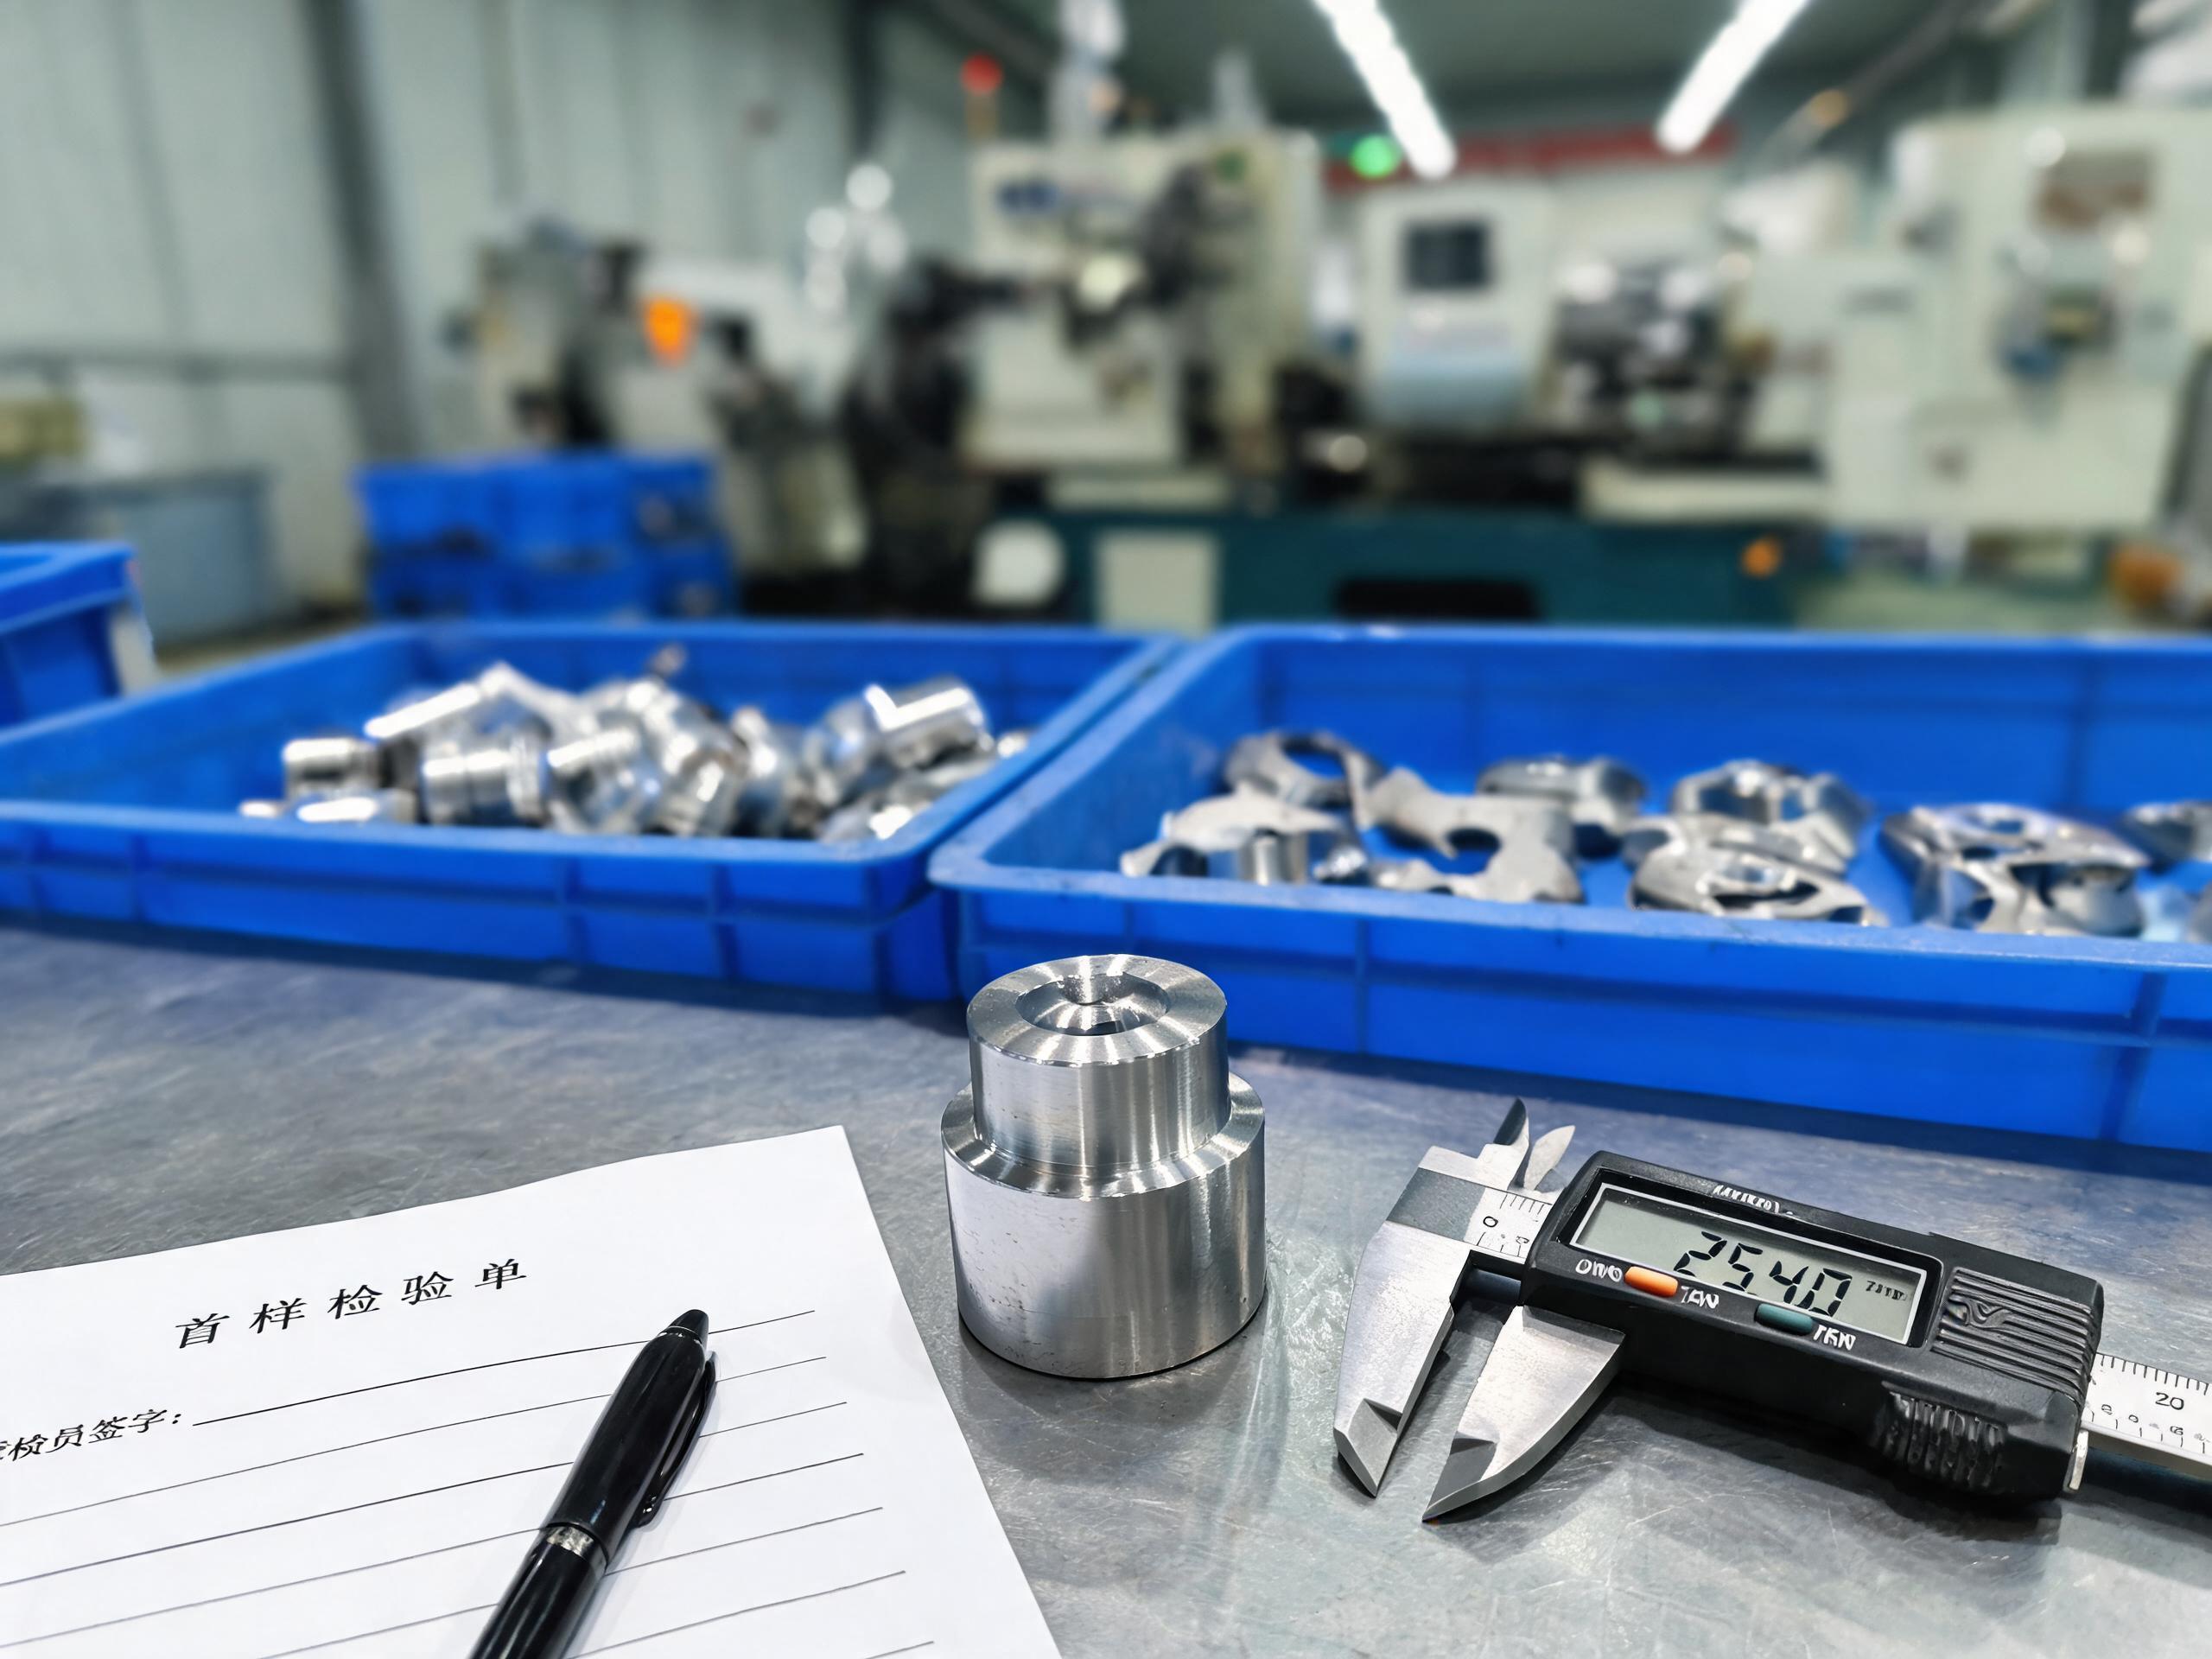
首檢為什么會從控制點變成空擺設
調機后的幾件最不穩定,刀具補償、定位基準與工藝參數都可能帶著系統偏差,這正是首檢存在的理由。汽車行業通行的過程控制規范對可追溯性有明確要求,9月11日刊發的汽車行業MES建設解讀也強調,報工要與首末檢聯動,一次錄入完成工序與質量的多維歸集。首檢只停留在紙面簽字,對產線就只是建議而非門禁,偏差件按正常節拍流走,發現時往往已是批量。
幫集成商梳理換產流程時,控顯科技通常先建議畫一張換產時序圖,標出調機結束、首件加工、檢驗判定、批量放行四個時刻。多數車間的空窗顯現在第二與第三個時刻之間,差距不是誰慢了幾分鐘,而是信息靠人跑腿、放行靠口頭確認,終端沒承擔起流程閘門的角色。
把首檢判定焊進工序放行邏輯
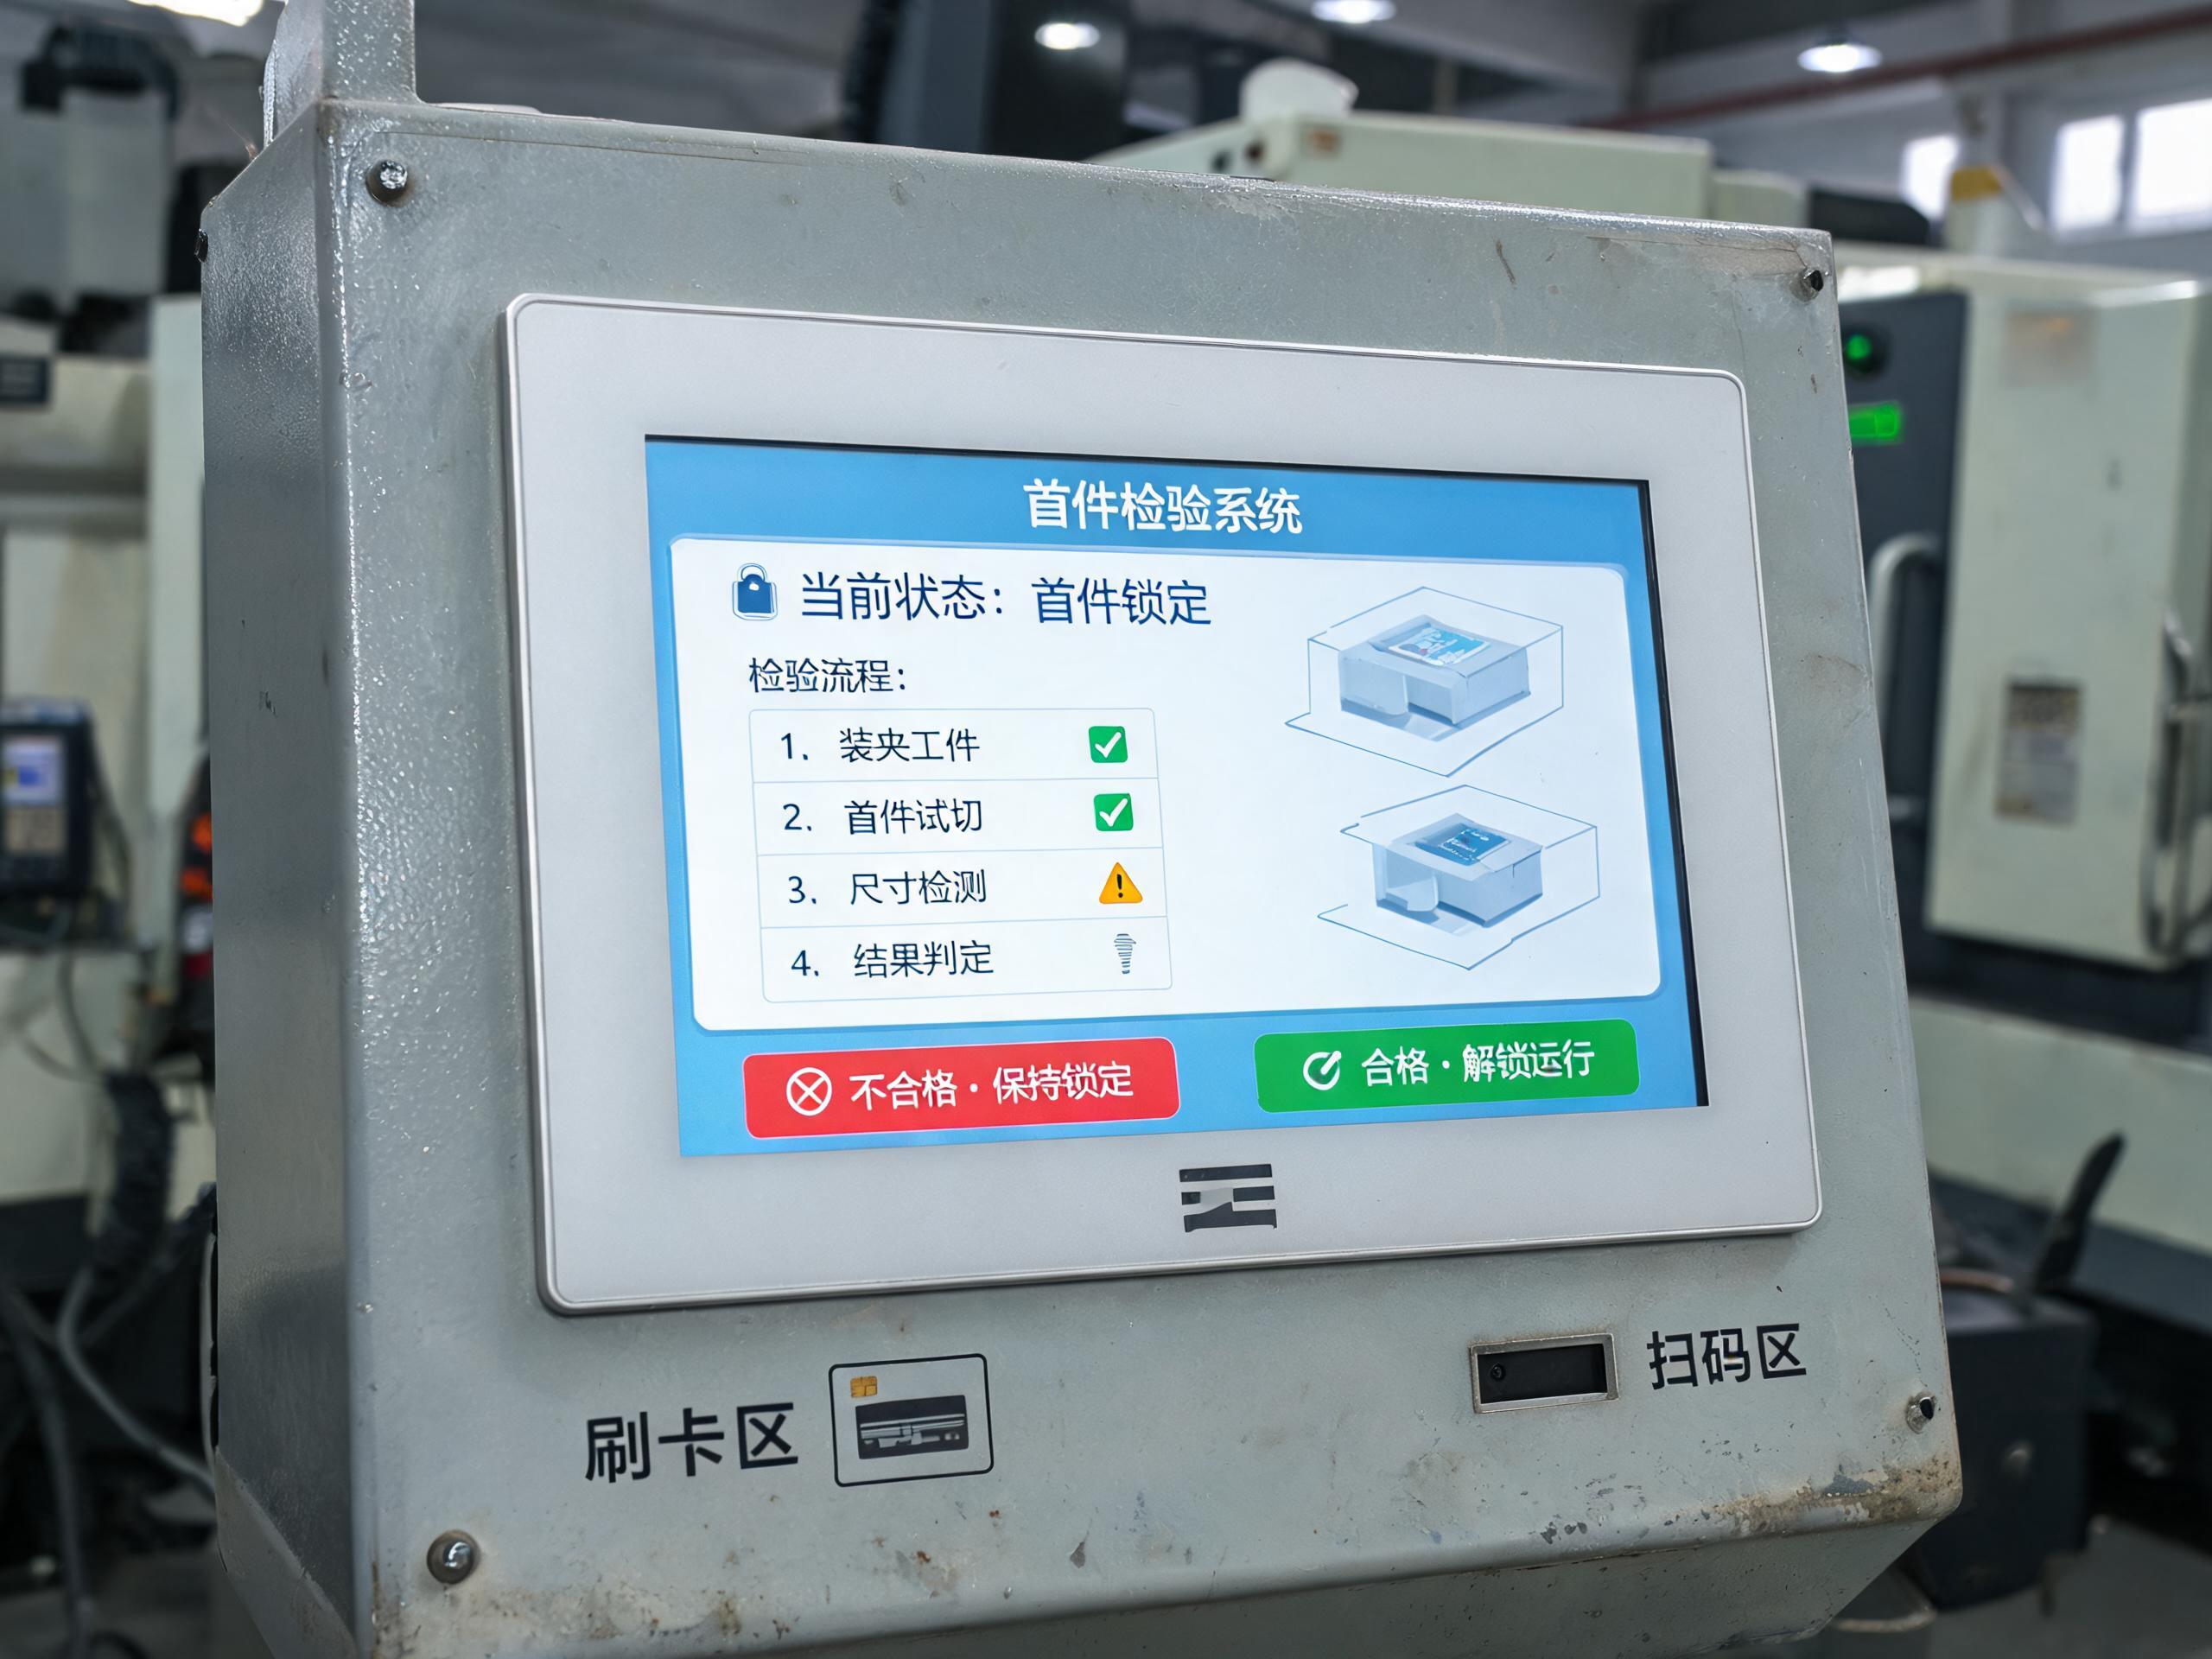
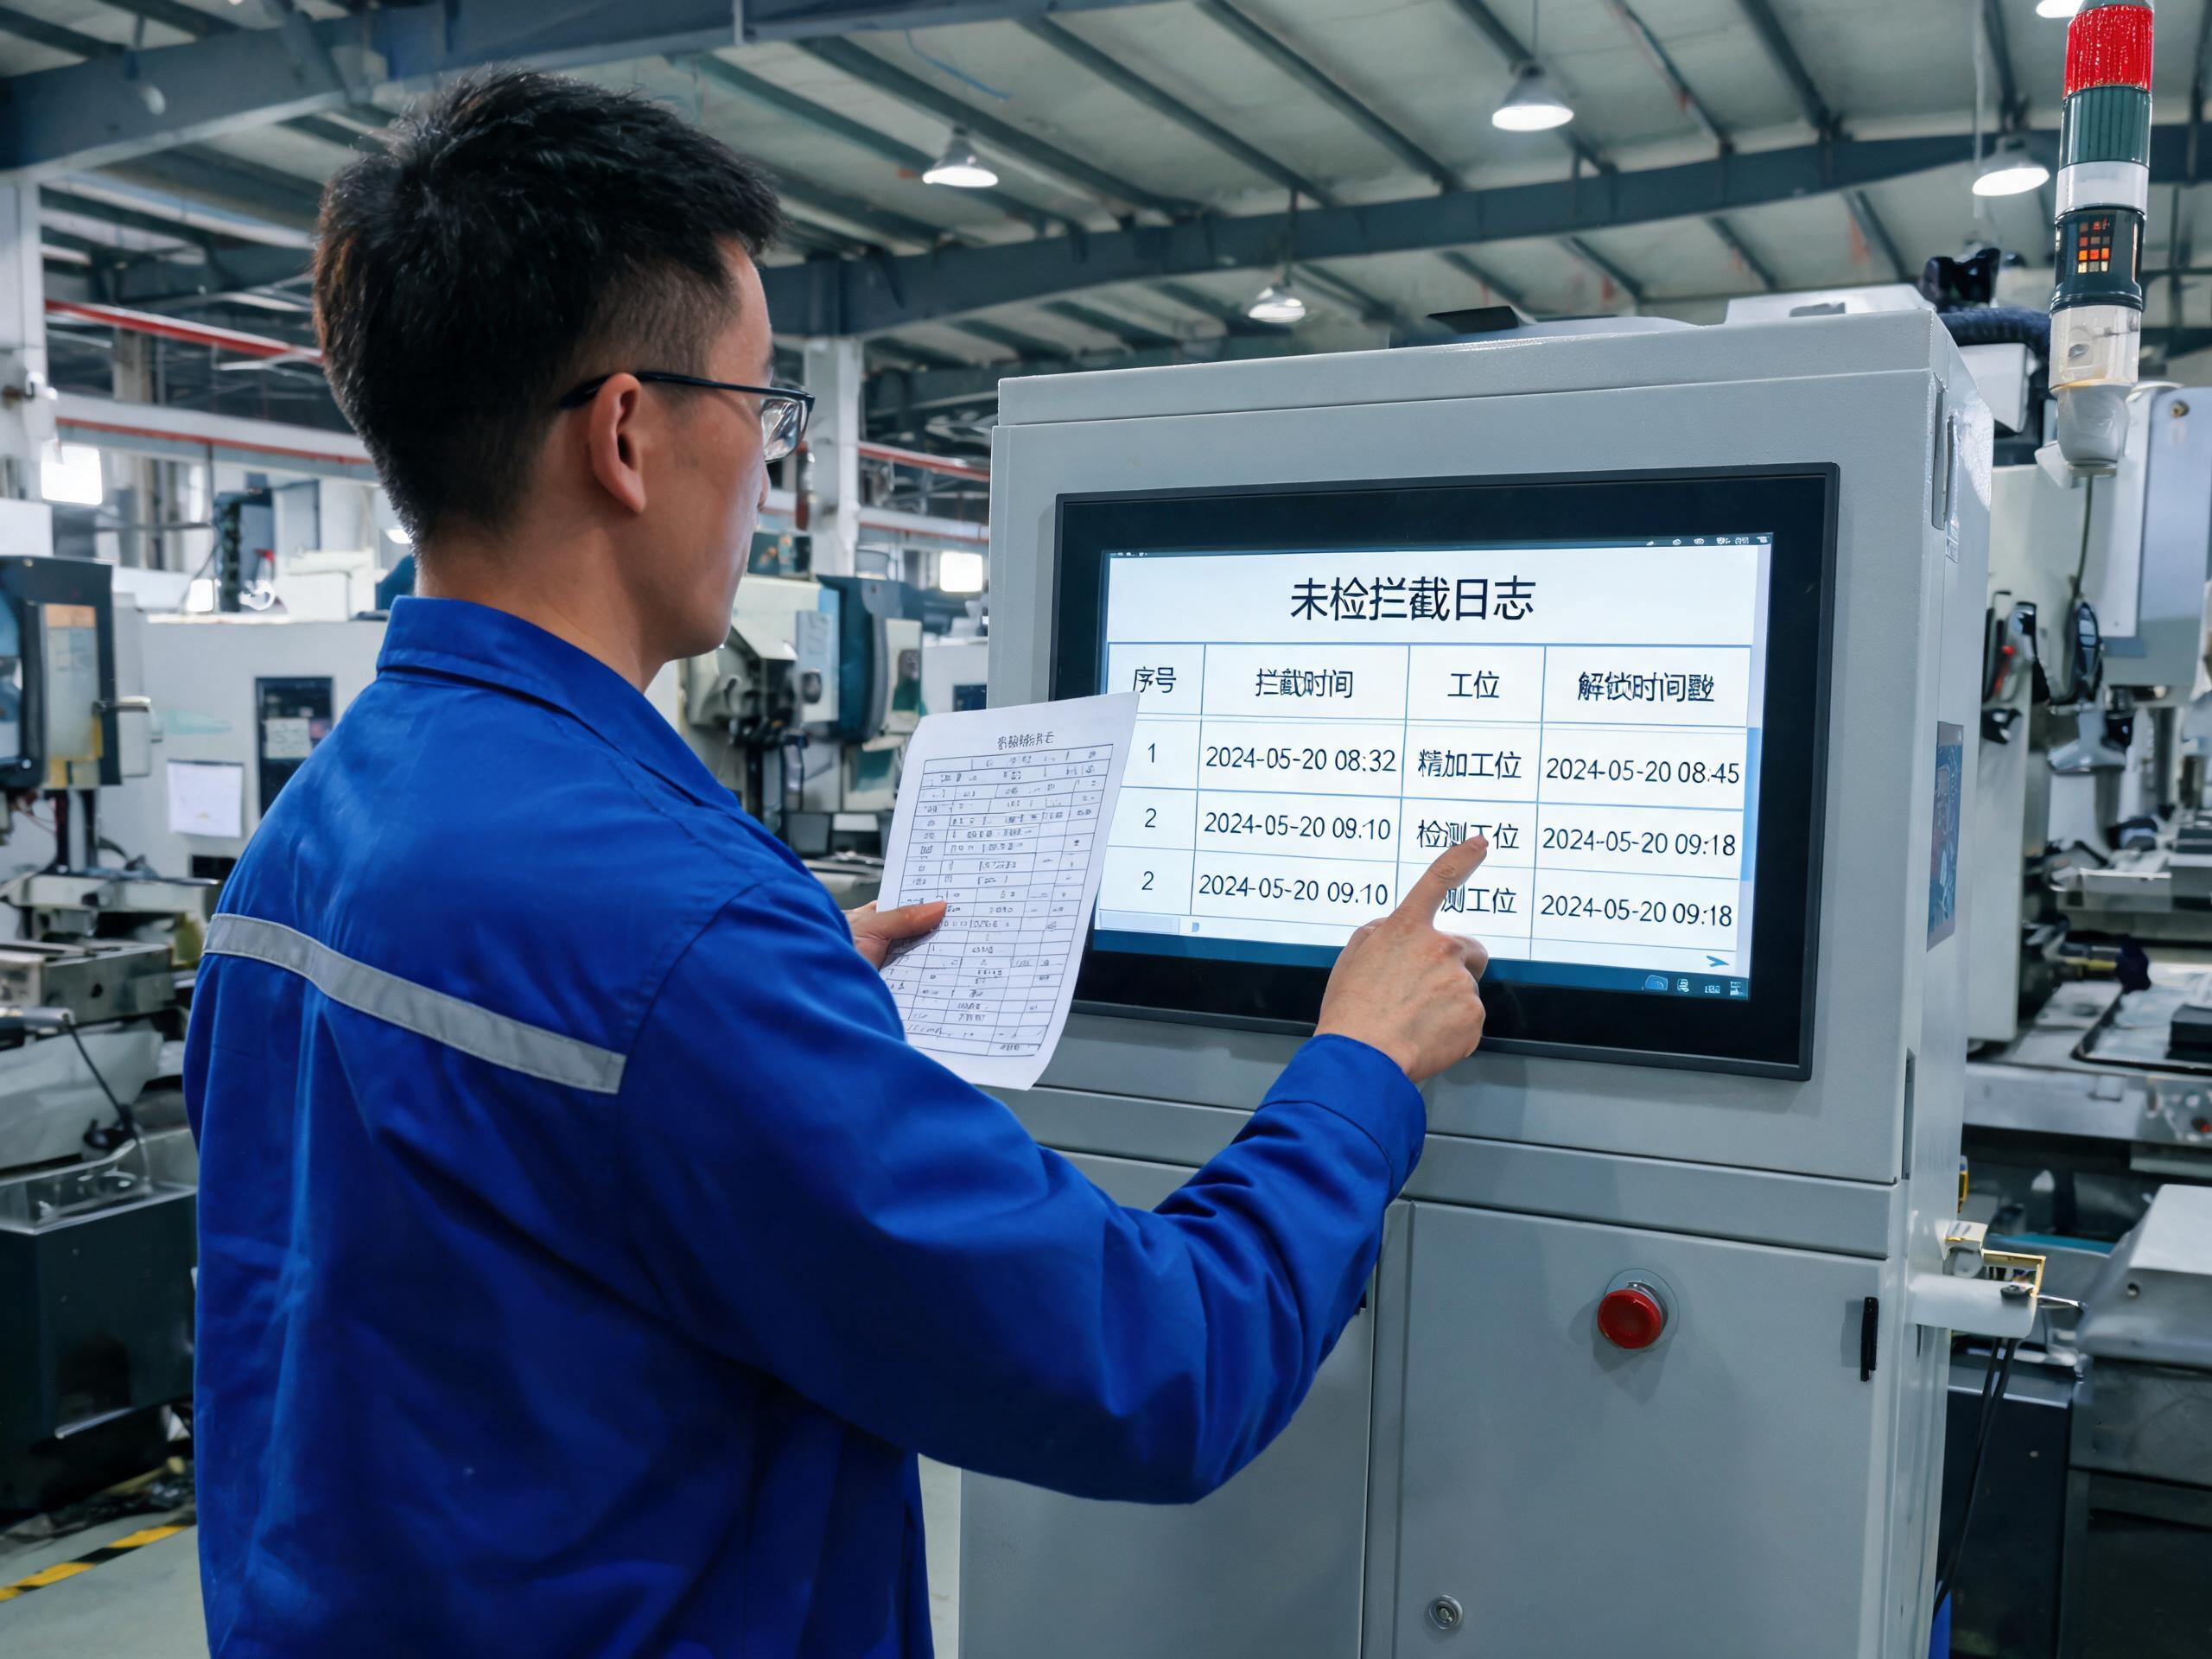
改造關鍵是讓mes工位一體機執行一條簡單規則,首件未判合格,后續過站一律攔截。換產結束后終端調出首檢任務,實測尺寸與外觀結論現場錄入,需要拍照的同步留檔;合格則工單自動解鎖,記下檢驗員工號與時間戳,不合格保持鎖定并推送異常。再配上工位防重規則,同一時刻一名工人只能綁定一臺設備,跨機臺代簽也被擋住。
終端形態要貼著流程選。首檢錄入離不開身份核驗與掃碼過站,布局緊湊的工位可選用前置集成刷卡、掃碼與指紋模塊的控顯P1A嵌入式多功能工業觸摸一體機,0.2秒完成身份驗證,檢驗責任直接落進記錄,嵌入式安裝貼近設備,無風扇機身適應車間油塵。硬件只是承載體,真正起作用的是把檢驗動作設為不可跳過的一步。
驗收時把首檢門禁當安全門來測
門禁有沒有效,不能只看演示頁面,要按故障場景逐條測。故意不錄首檢直接掃后續流轉卡,終端必須攔截;用非授權工號嘗試解鎖,應當拒絕;斷開網絡再檢一次,鎖定狀態在本地也要保持。9月9日的汽車零部件MES方案同樣把報工與質量記錄能否連續成鏈,當成系統落地與否的判斷標準。
管理動作也要同步。首檢規范與判定閾值隨工藝文件下發到工位,換產時屏幕直接顯示新版本,避免工人拿舊圖紙對新工件。先跑穩一兩條典型產線,確認報廢數據下降后再復制,比一次性全廠鋪開穩妥。
柔性產線的競爭,不只是換型幾分鐘,還包括換型后質量以多快速度收斂。把首檢從紙面簽字變成工位上的硬門禁,讓每次放行都有據可查,換產首班批量報廢才不會年年重復上演。