機(jī)加工車間的數(shù)字化正往機(jī)床旁走。新華社9月17日的智能工廠觀察把數(shù)字孿生、毫秒級檢測列為車間標(biāo)配,工信部8月26日也把智改數(shù)轉(zhuǎn)網(wǎng)聯(lián)、建設(shè)智能工廠列為重點(diǎn)任務(wù)。系統(tǒng)上線后矛盾集中在最后一米,mes工位一體機(jī)承擔(dān)工單下發(fā)與報工錄入,操作工多半戴著手套點(diǎn)屏,屏面還蒙著切削液油膜。
用商用平板頂班的工廠,先點(diǎn)按沒反應(yīng),再漂移誤觸,上報產(chǎn)量與實(shí)物對不上,班組退回紙質(zhì)工單。問題不在系統(tǒng),而在觸控路線與工況錯配。
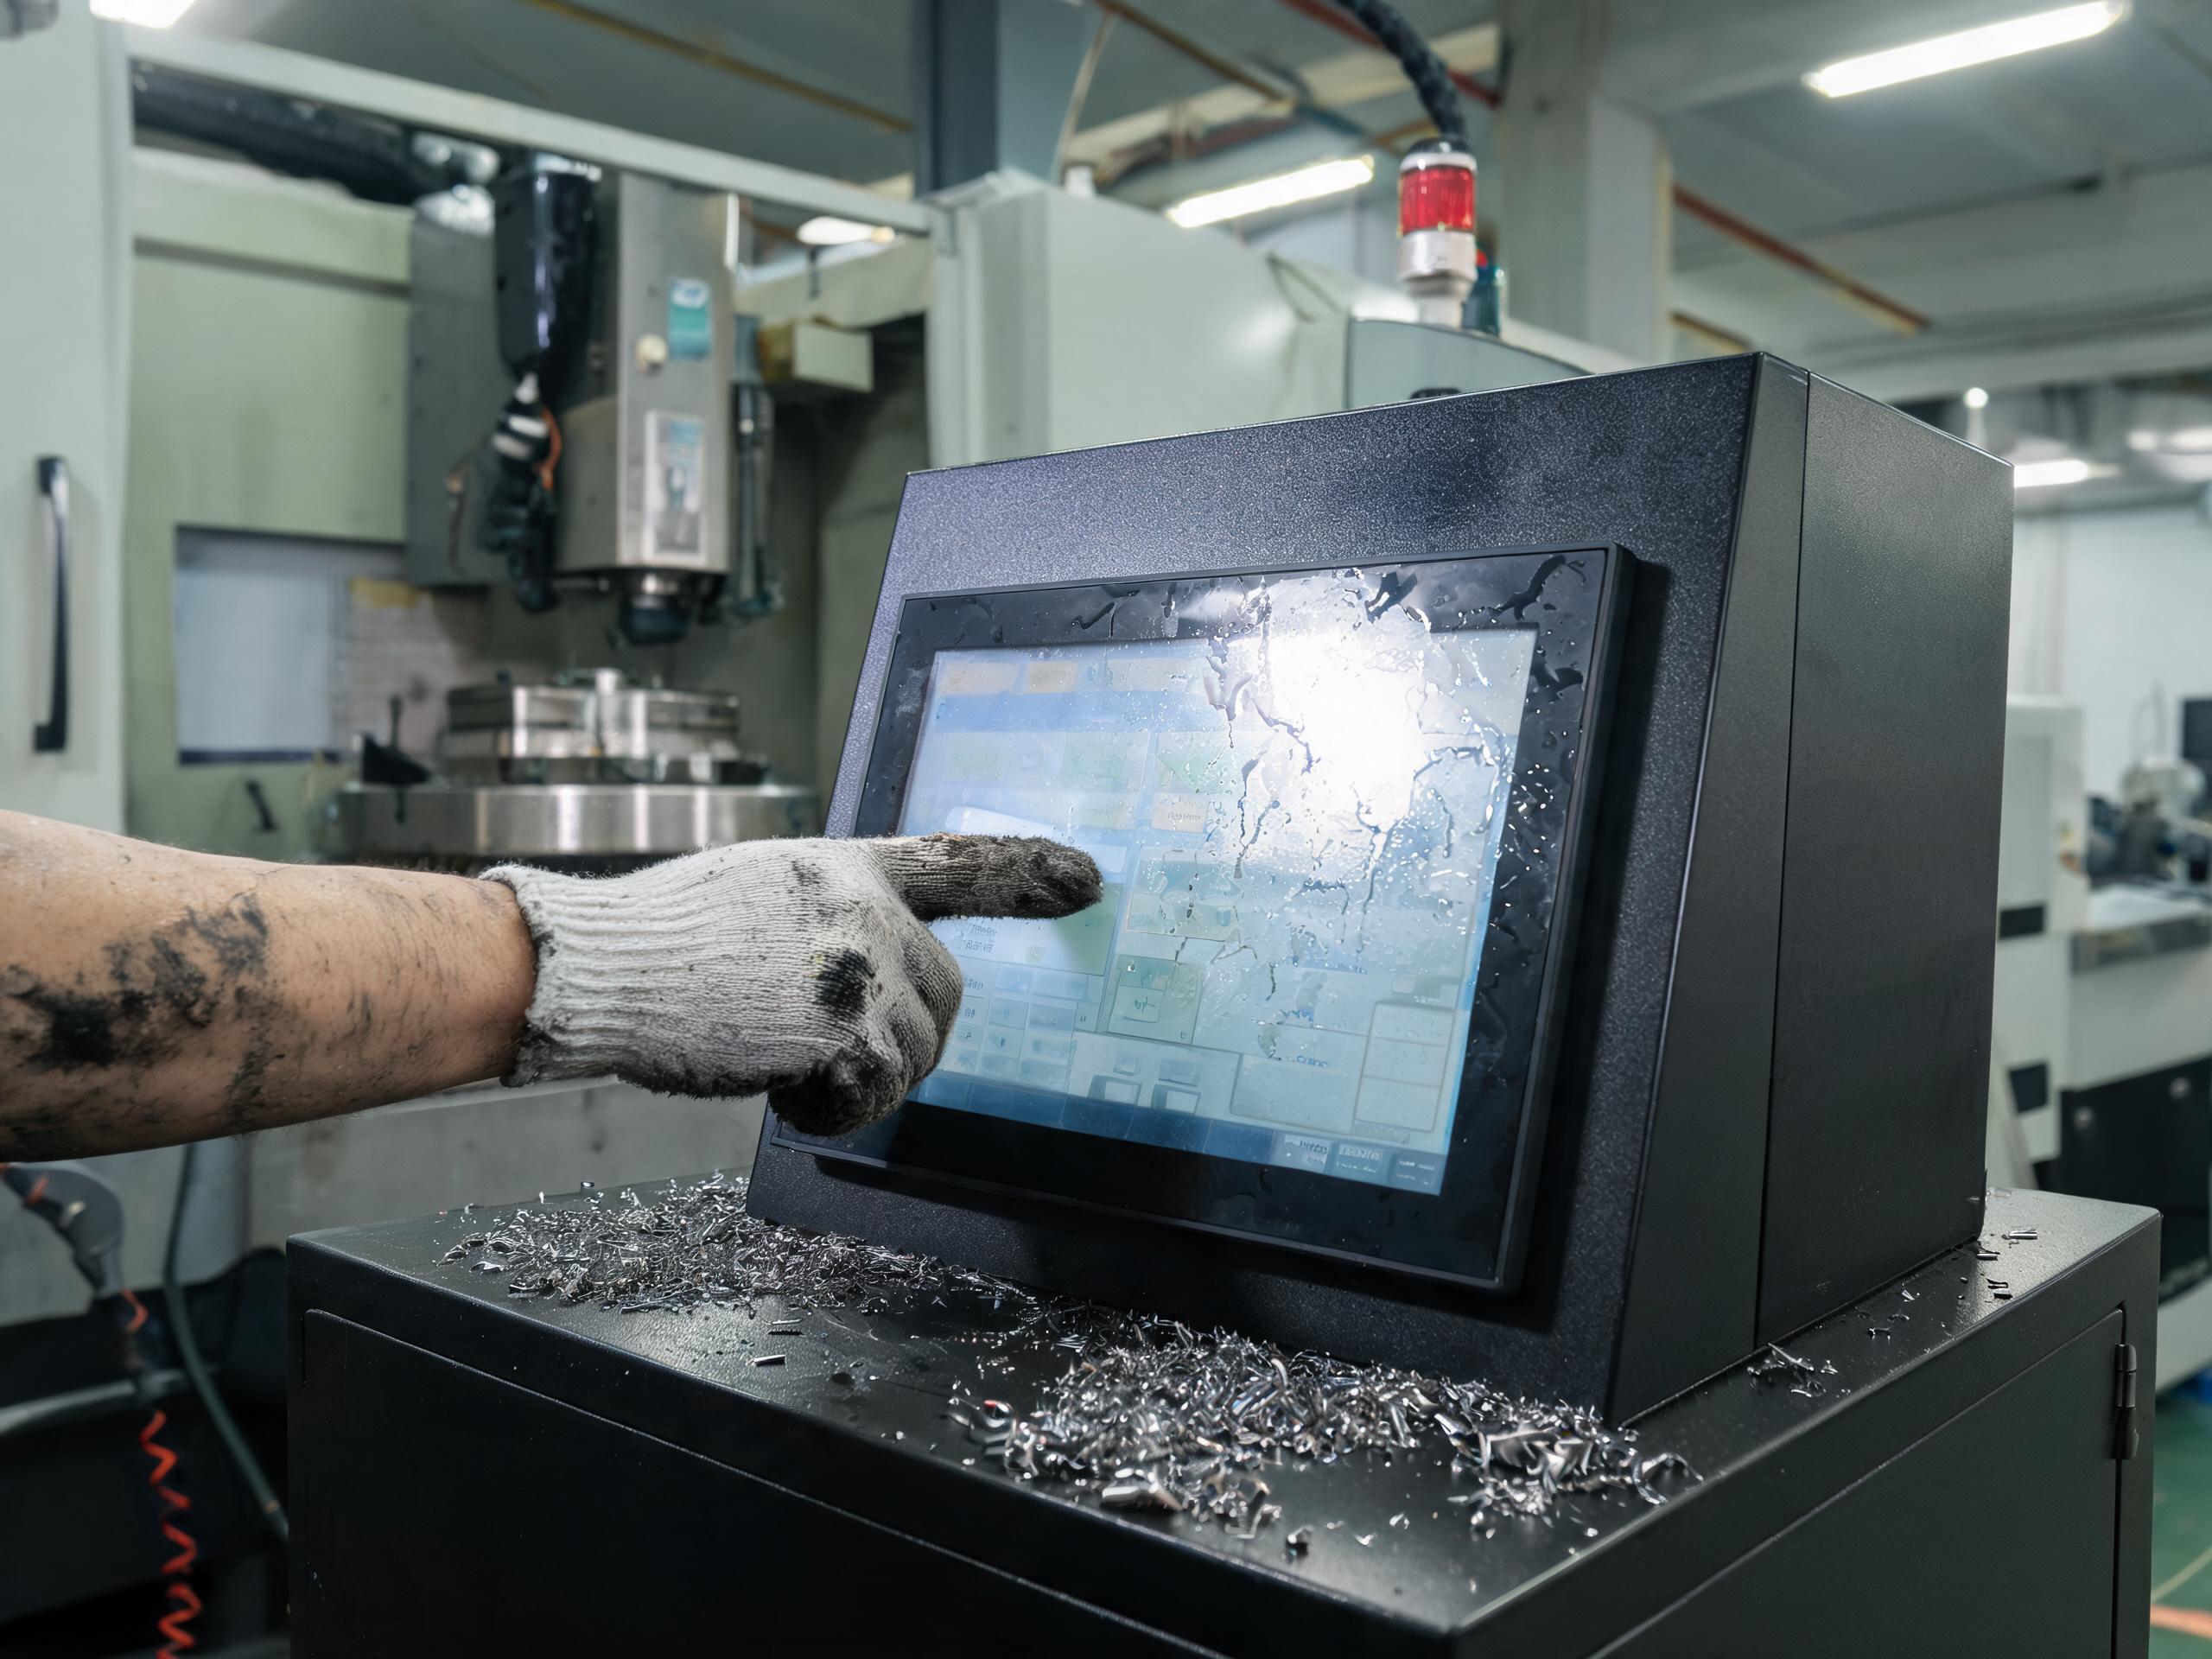
手套隔住電場油膜拉偏坐標(biāo),電容觸控在機(jī)加工位這樣失效
電容屏靠人體電場感應(yīng)定位,勞保手套多為絕緣材質(zhì),信號被擋住后點(diǎn)按無反應(yīng)或連點(diǎn)才觸發(fā)。切削液與導(dǎo)軌油在屏面形成連續(xù)油膜,改變表面電容分布,觸點(diǎn)坐標(biāo)被拉偏,混入鐵屑后還會邊角誤觸。觸控路線對照分析指出,面板常年帶油、戴手套操作的工位,壓力觸發(fā)更直接,五線方案更耐高頻點(diǎn)按。
本月中旬的行業(yè)觀察指出,不少項(xiàng)目敗在把商用終端搬進(jìn)車間,粉塵油污、電磁干擾與三班不停機(jī)工況下,通訊異常與重啟直接造成數(shù)據(jù)斷檔。mes工位一體機(jī)的觸控路線必須在采購前由班次動作決定,而非裝機(jī)后逼操作工適應(yīng)。
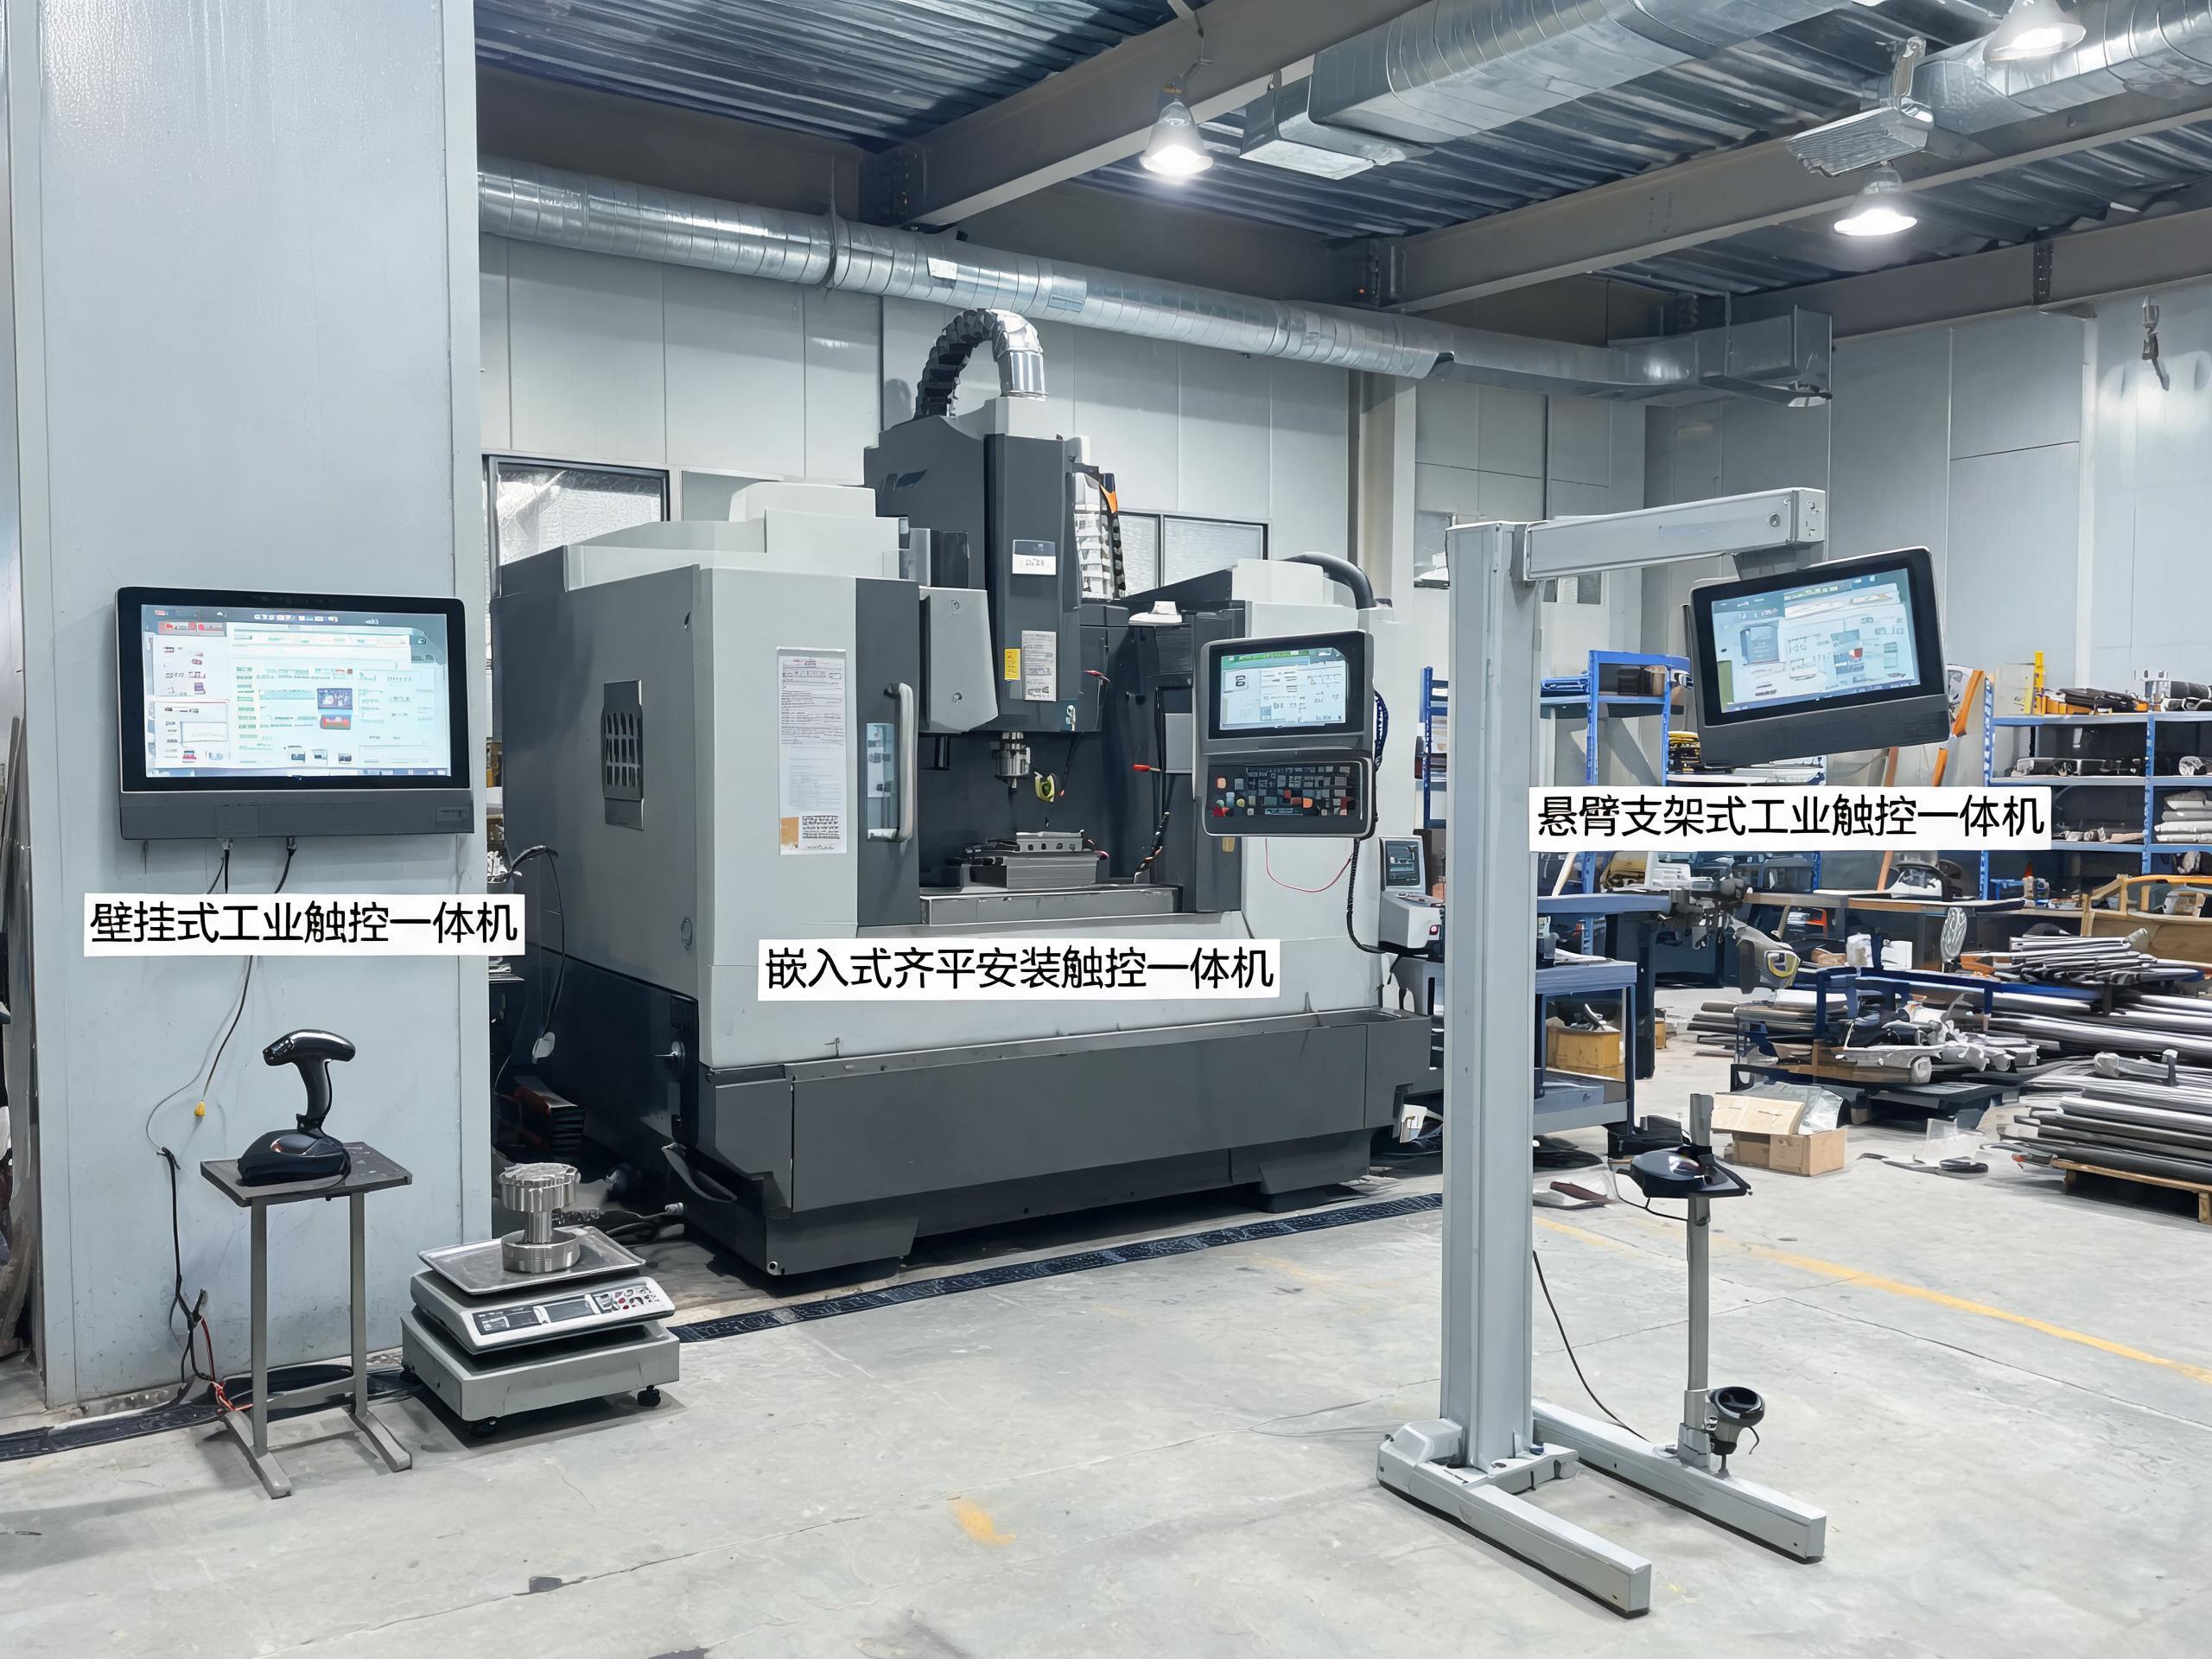
前兩道關(guān),觸控路線跟班次動作,安裝接口跟工位布局
第一關(guān)問清誰來點(diǎn)、戴什么手套、點(diǎn)多久。潔凈工位可選帶濕手模式的電容屏;長期戴厚手套、屏面帶油的機(jī)加工與沖壓工位,五線電阻屏或經(jīng)閾值標(biāo)定的工業(yè)電容屏更穩(wěn)妥。第二關(guān)核安裝與接口,進(jìn)深不足選嵌入式齊平,通道側(cè)用壁掛,多工位共用選懸臂;串口網(wǎng)口按掃碼槍、電子秤與傳感器清單倒推,不靠外接集線器添故障點(diǎn)。
在機(jī)床型號混雜的老加工車間,控顯P2A二維碼掃描多功能MES工位一體機(jī)把嵌入、壁掛、桌面、伸縮臂、立柱五種安裝形態(tài)放進(jìn)同一產(chǎn)品線,多串口多USB前置、掃描窗前置,老舊機(jī)床旁免焊支架即可落地。
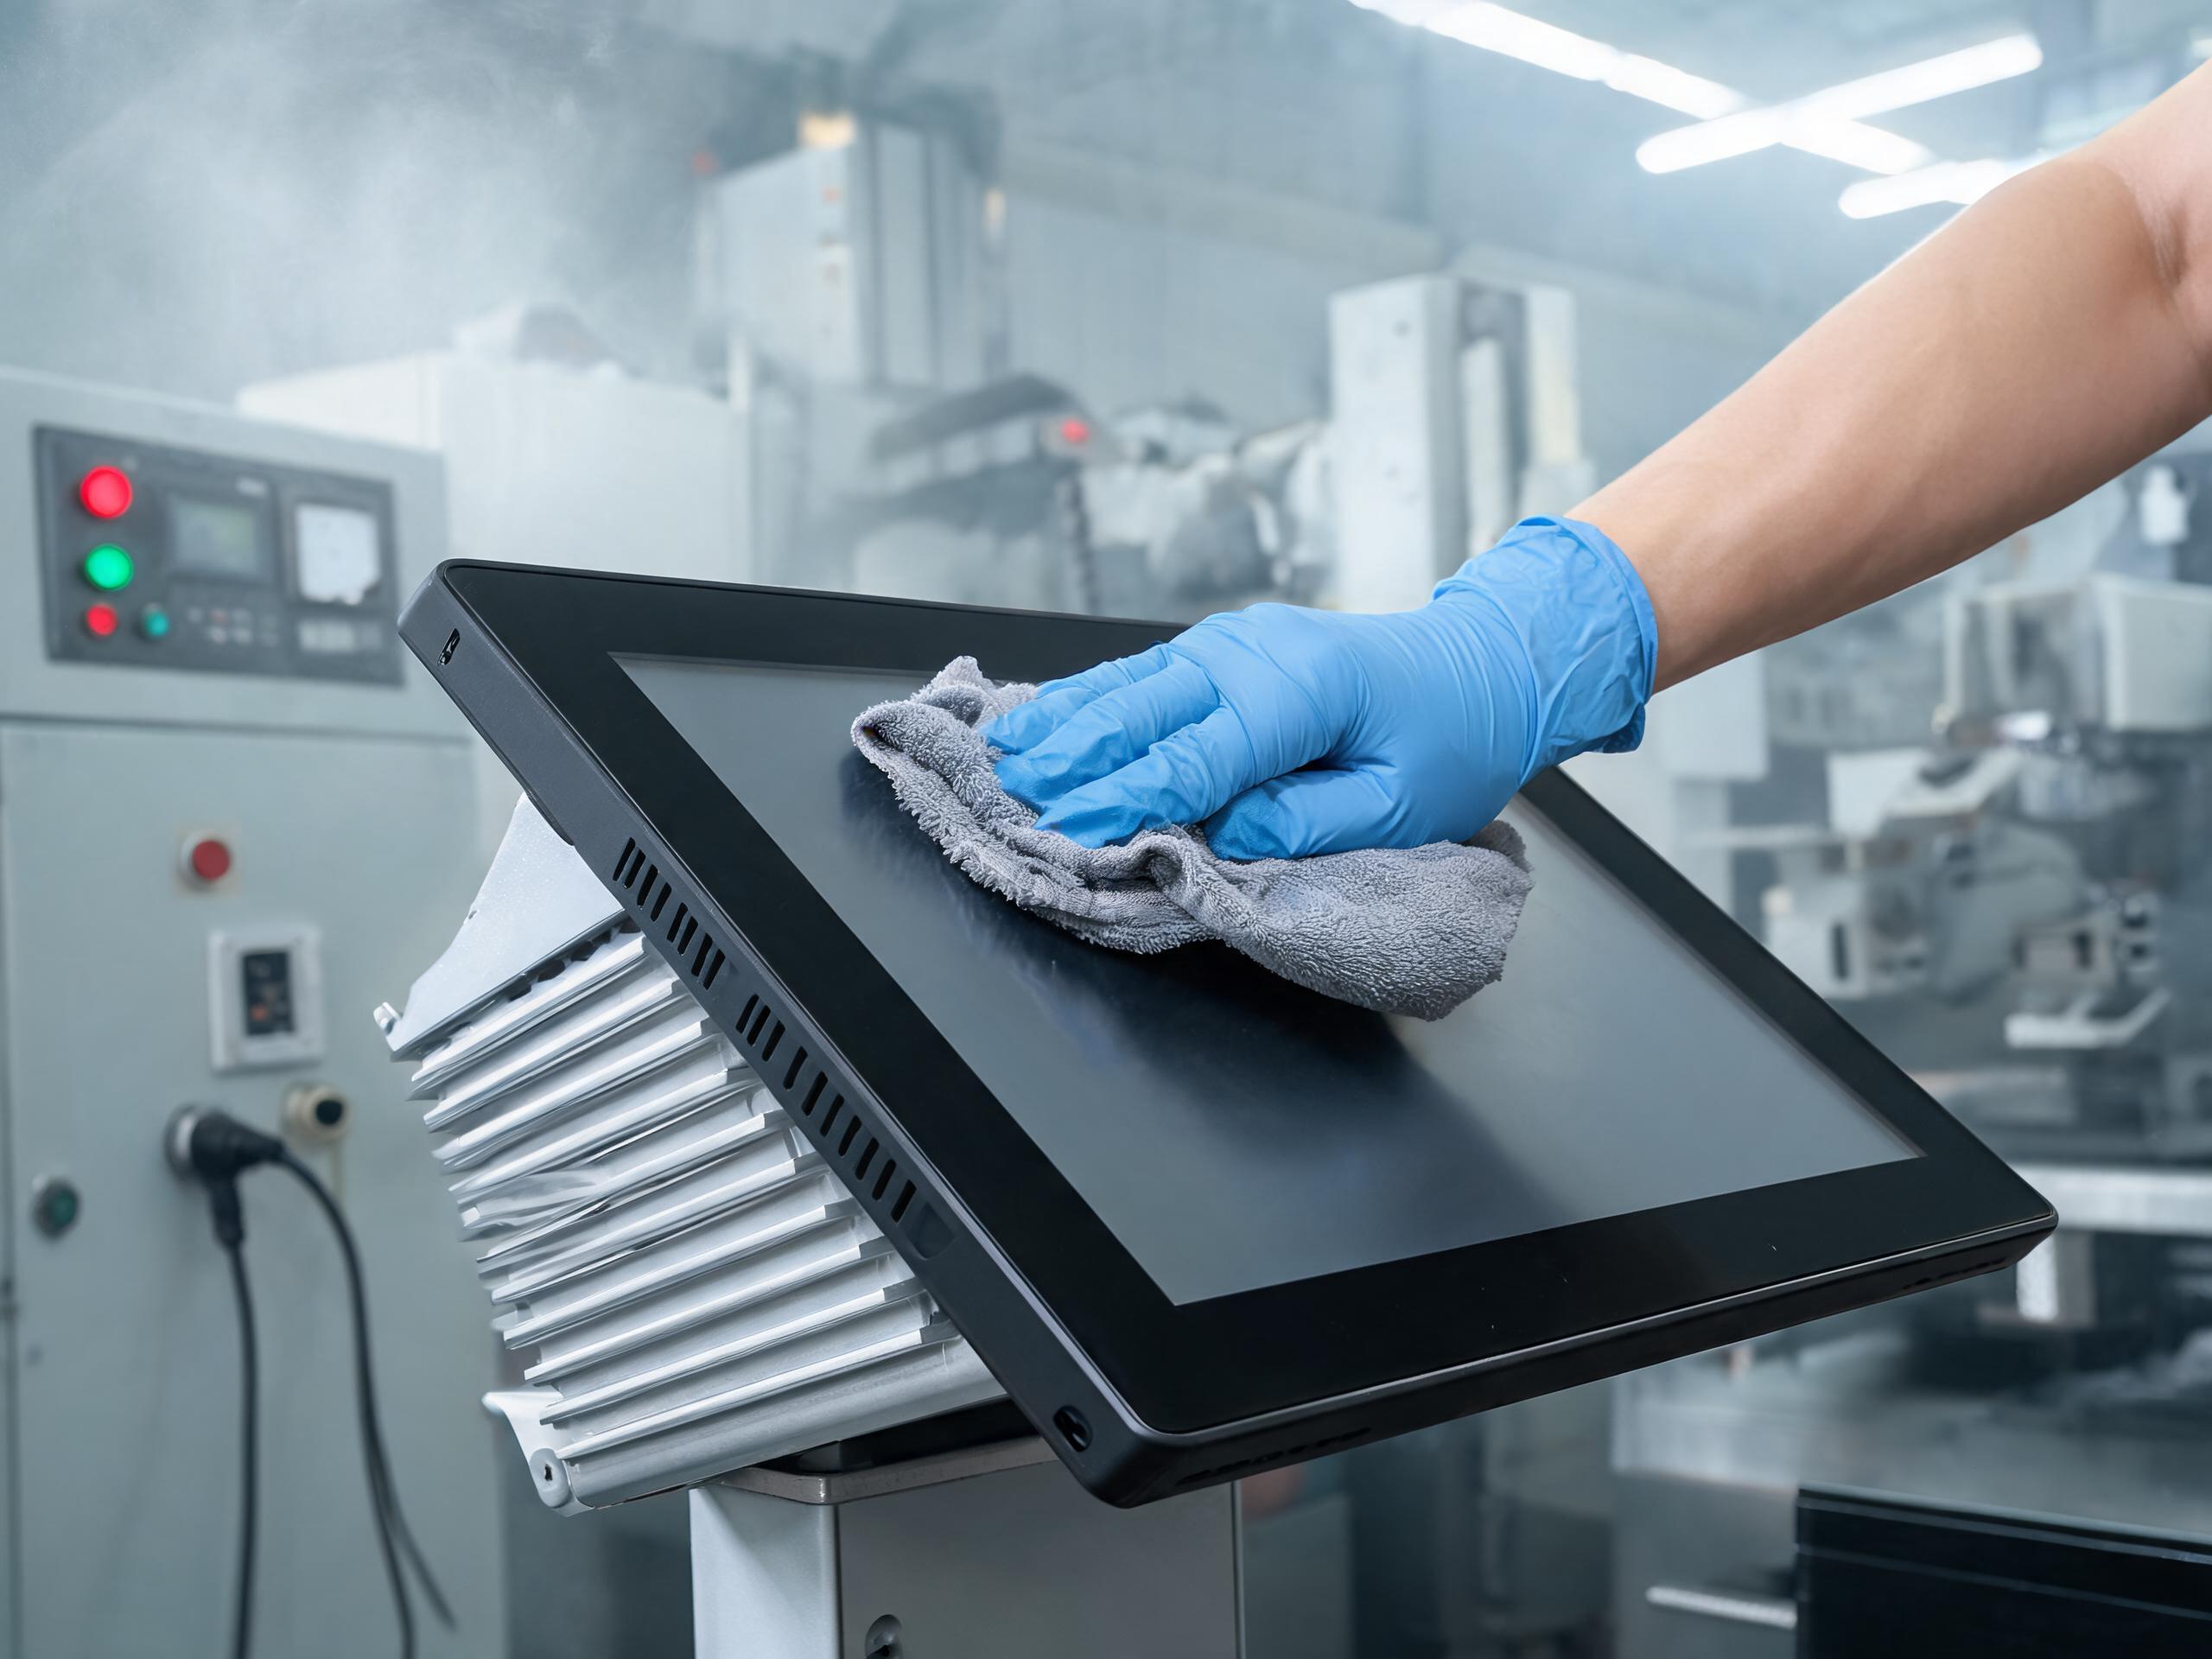
后兩道關(guān),面板扛住油霧擦拭,機(jī)身扛住三班不停機(jī)
第三關(guān)看密封。IP65前面板代表六級防塵與低壓噴水,驗(yàn)收要看噴水記錄而非只看證書;純平面板無邊框凹槽,沾油后一塊抹布擦凈,前置接口配防水蓋。第四關(guān)看連續(xù)運(yùn)行,機(jī)床旁粉塵混著油霧,帶風(fēng)扇機(jī)型吸入含霧空氣后卡滯、散熱逐年衰減,無風(fēng)扇被動散熱靠鋁合金機(jī)身導(dǎo)熱,從源頭堵住進(jìn)塵進(jìn)油路徑。
連續(xù)工況還要核對三組數(shù)字,九至三十六伏寬壓扛住設(shè)備啟停的母線跌落,固態(tài)存儲抵抗沖壓振動,工作溫度覆蓋車間冬夏極限。控顯科技把寬壓、固態(tài)存儲與無風(fēng)扇機(jī)箱作為同一套連續(xù)運(yùn)行設(shè)計,三班倒產(chǎn)線上mes工位一體機(jī)每重啟一次,丟掉的可能就是整段工單記錄。
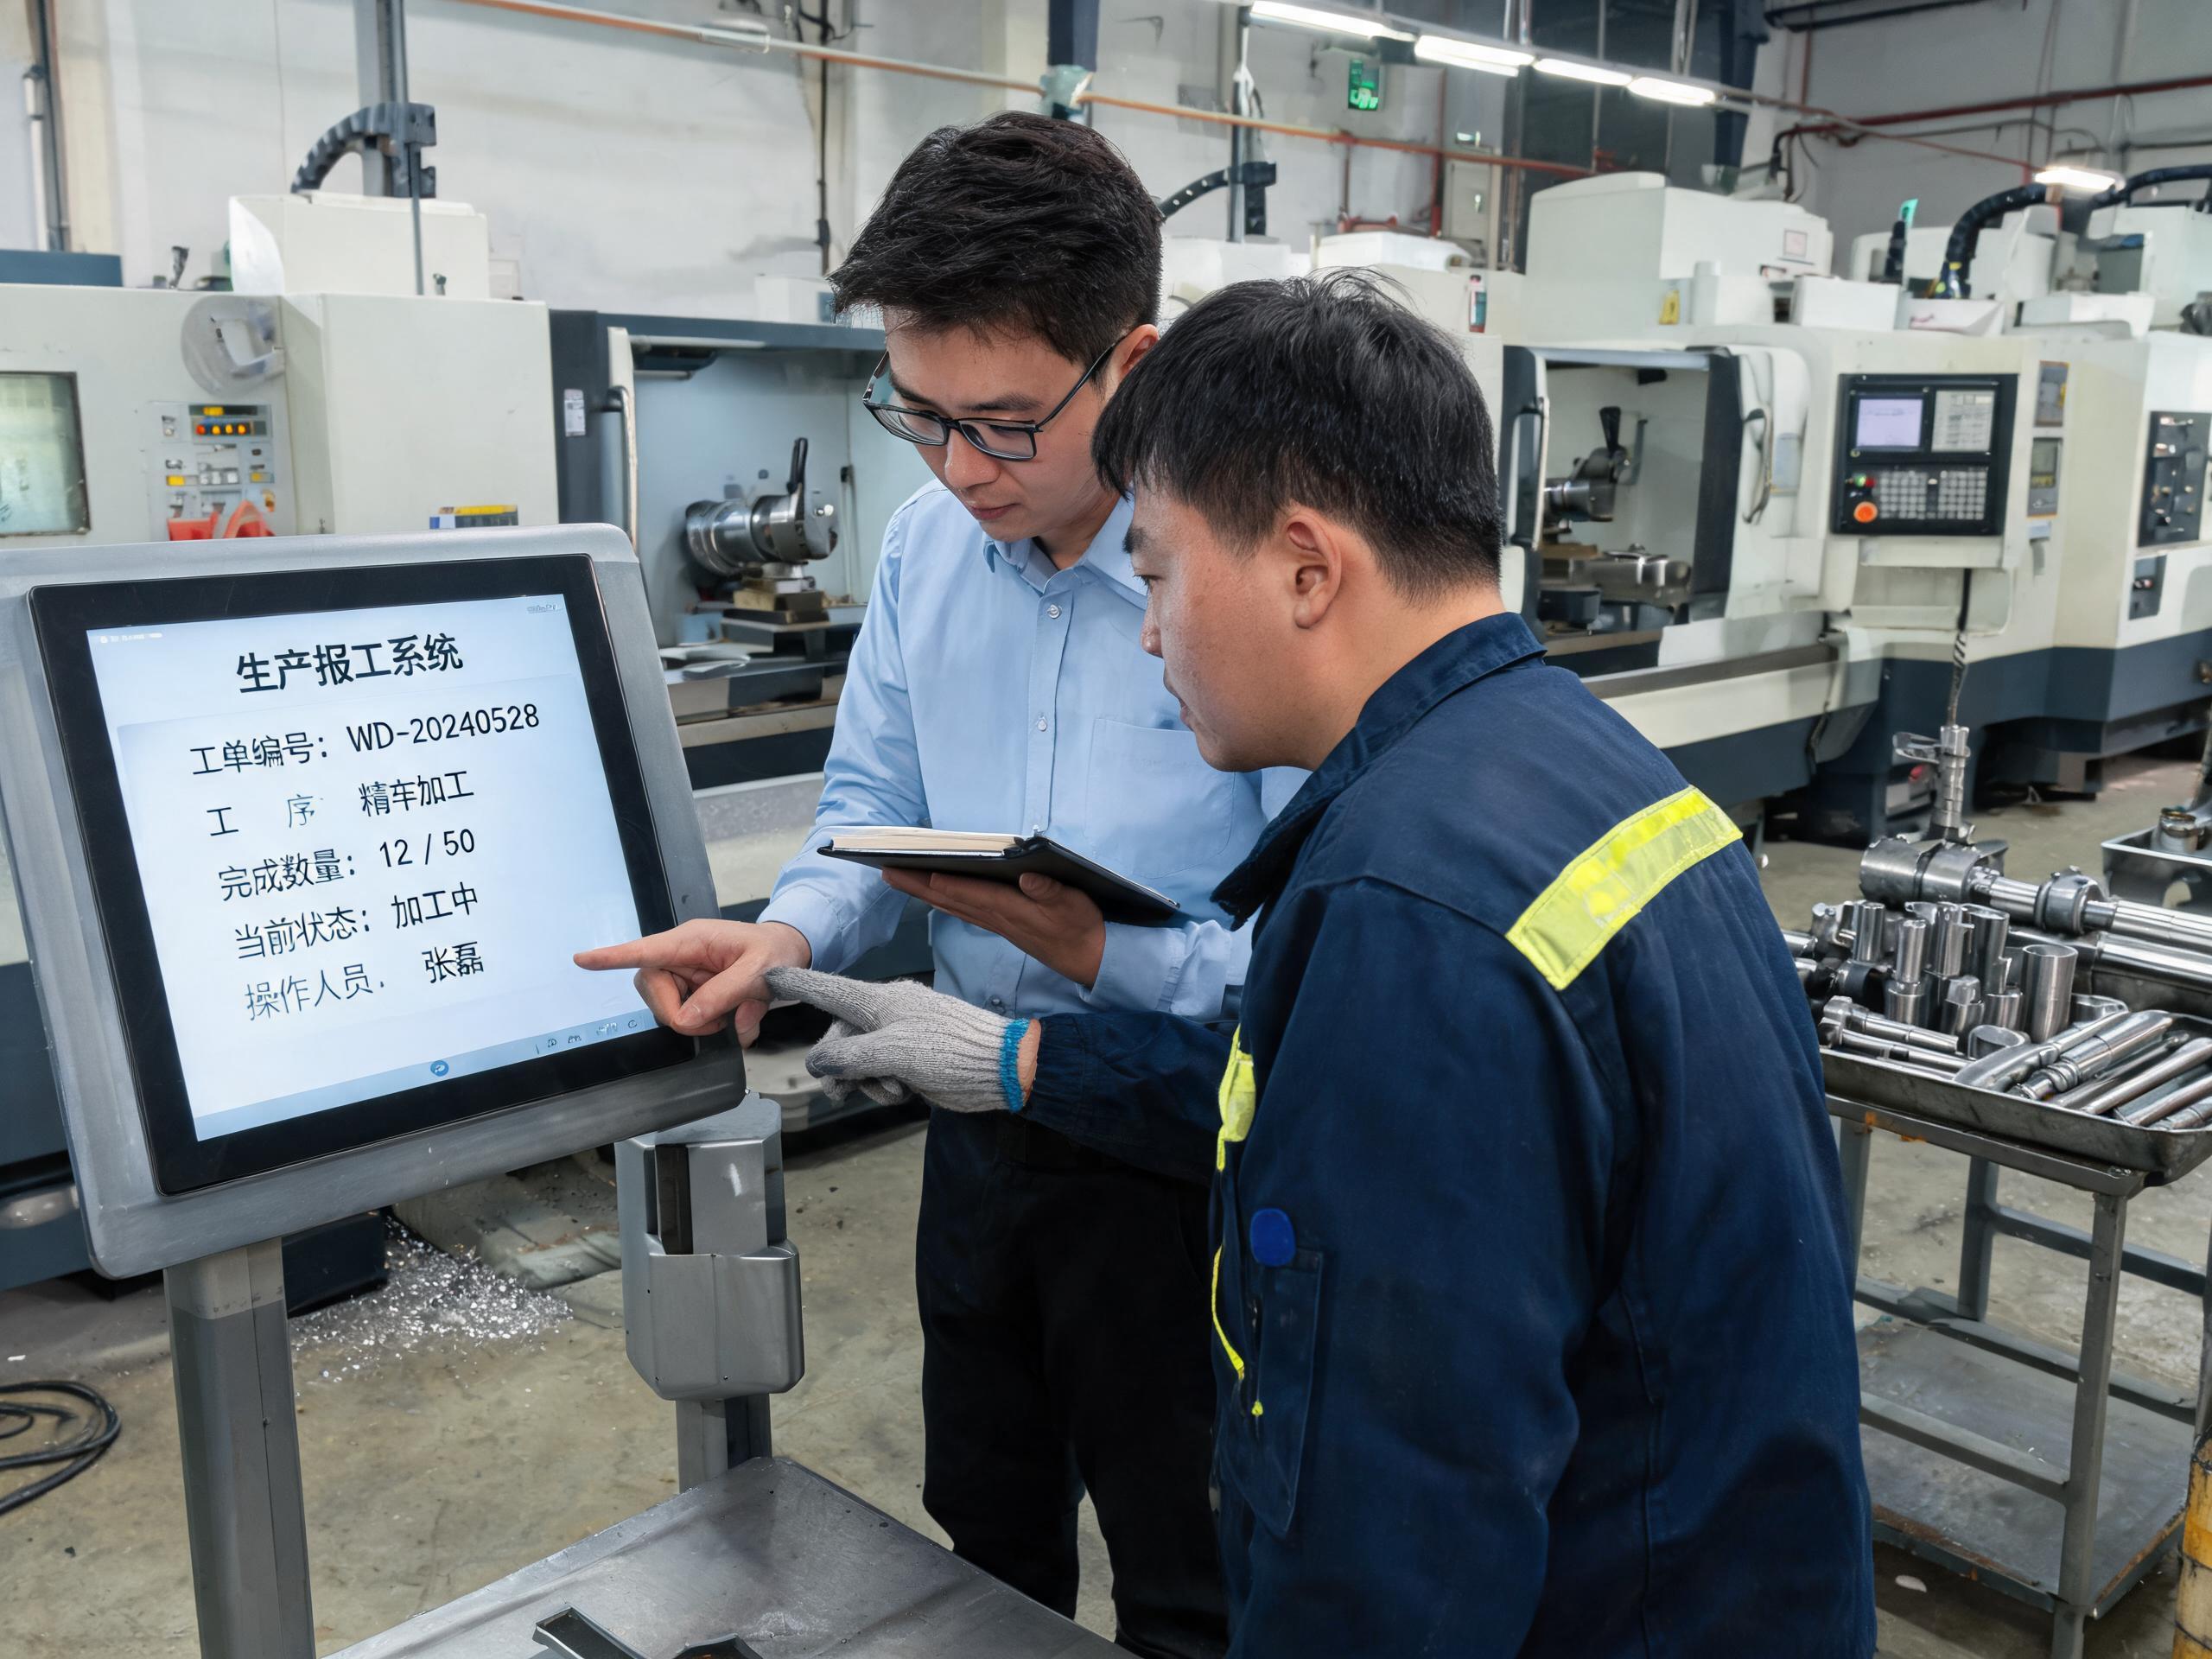
上線前留七天樣機(jī)關(guān),讓油污最重的班次先點(diǎn)
比參數(shù)表更可靠的是現(xiàn)場試裝。上線前在最苛刻的工位放一臺mes工位一體機(jī)樣機(jī)試用七天,由油污最重的班次試用,記錄點(diǎn)按、誤觸與擦拭后的恢復(fù)情況,再模擬切削液飛濺核對邊緣觸控,樣機(jī)階段改問題,成本只是量產(chǎn)后的零頭。
七天試機(jī)還要帶真實(shí)工單走完全流程,報工、質(zhì)檢、打印與斷網(wǎng)續(xù)傳逐項(xiàng)跑通,觀察終端與外設(shè)同跑有無沖突掉線。智能工廠的底座是可信的工位數(shù)據(jù),終端在油霧與手套面前是否穩(wěn)定,決定上層看到的是真實(shí)產(chǎn)線還是被美化的數(shù)字。
考核正在把數(shù)據(jù)采集點(diǎn)推向機(jī)床旁,選型邏輯也該改變。先問誰來點(diǎn)、環(huán)境多臟、怎樣安裝、能否不停機(jī),再談跑分與價格,機(jī)加工車間數(shù)字化的最后一米才不會反復(fù)返工。