八月以來汽車零部件行業智能工廠改造密集落地,有企業在沖壓、焊裝、涂裝車間一次部署兩百余臺觸控終端,MES工位一體機在清單里取代了工控機加顯示器加掃碼槍的三件套拼接。沖壓工況給終端出了難題,油霧、振動、防割手套三者疊加,普通商屏驗收前就漂移誤觸,這三重夾擊各作用在哪一層,值得拆開。
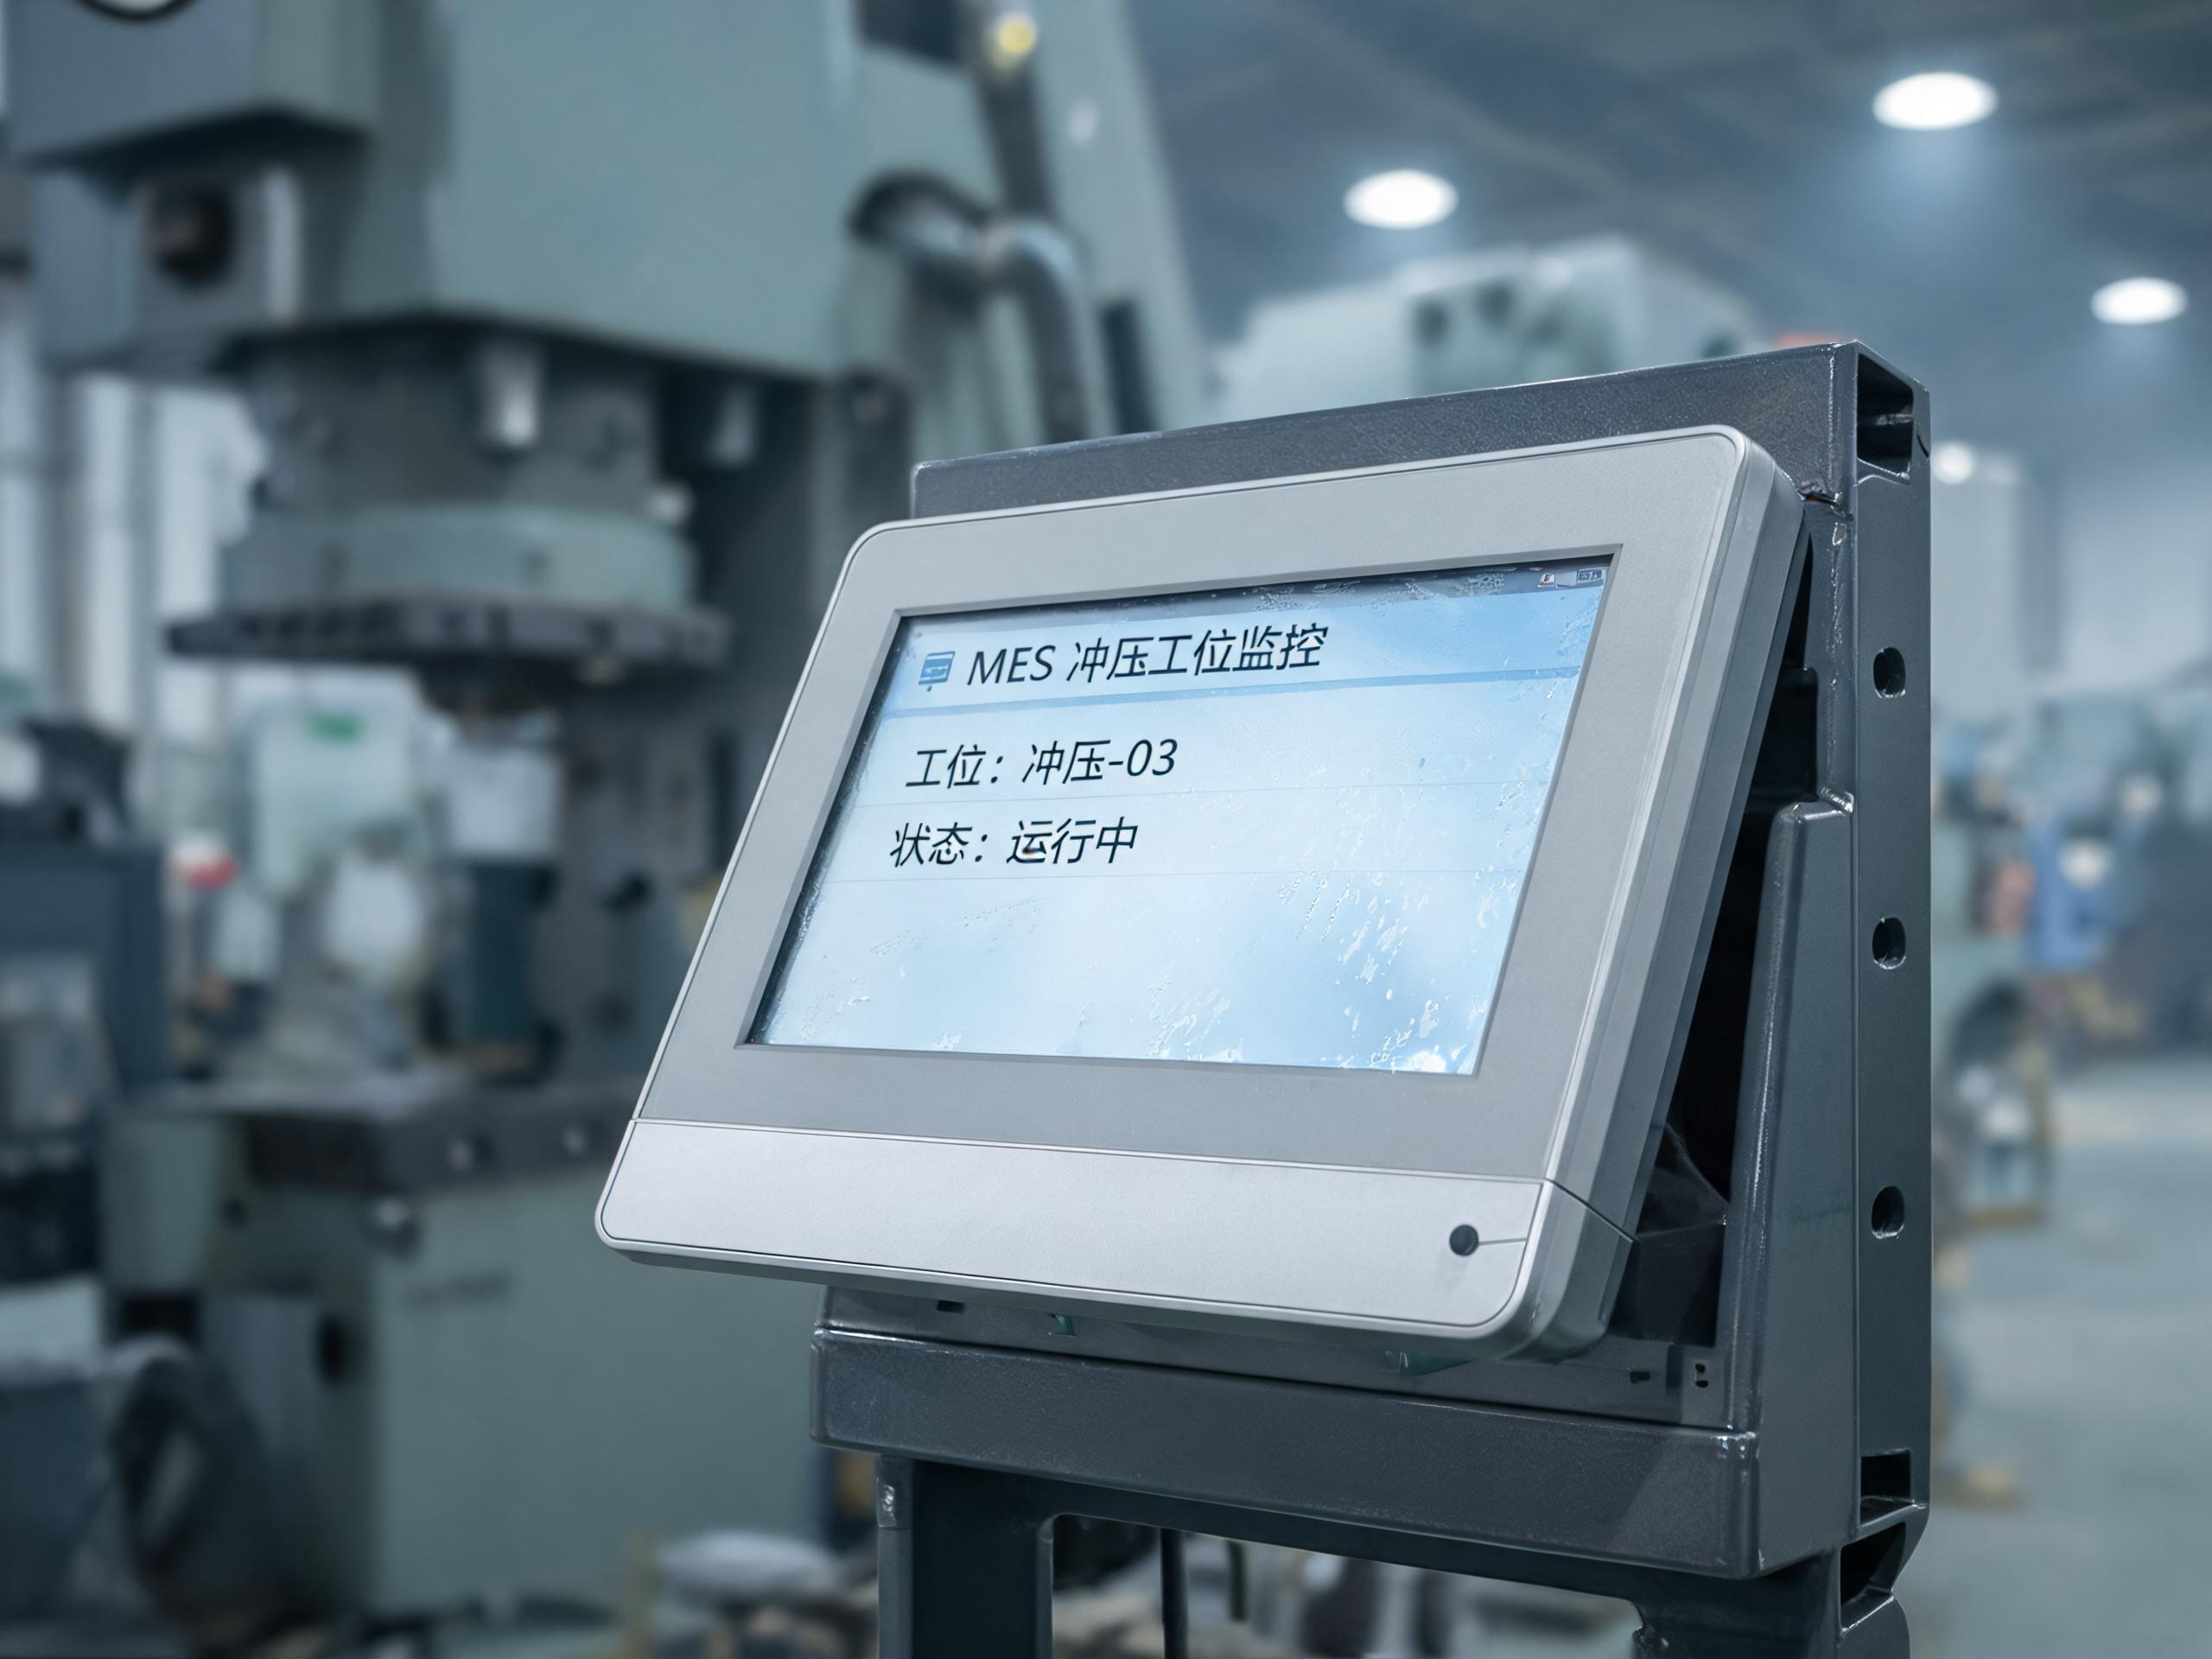
油霧先改寫電容屏的感應背景
電容觸控依靠人體與電極間的耦合電容定位,潤滑油與脫模劑以氣溶膠形態彌散,沉降在玻璃表面鋪成連續油膜。油膜相當于在感應矩陣上方墊了層導電膜,觸摸時電容變化量被拉低,坐標在相鄰電極間反復跳變,表現為光標漂移與誤觸發。誤觸落進報工,合格數錄錯一位,整批追溯作廢。
對策從表面與固件兩端同時做,蓋板玻璃做防油污硬化處理,抬高接觸角讓油液不易鋪展;固件側縮短基線補償周期,把油膜累積的基線偏移濾除。在油污車間交付時,控顯科技會把蓋板硬度與接觸角寫進規格書,驗收用試液擦拭后復測精度,而非只看出廠報告。
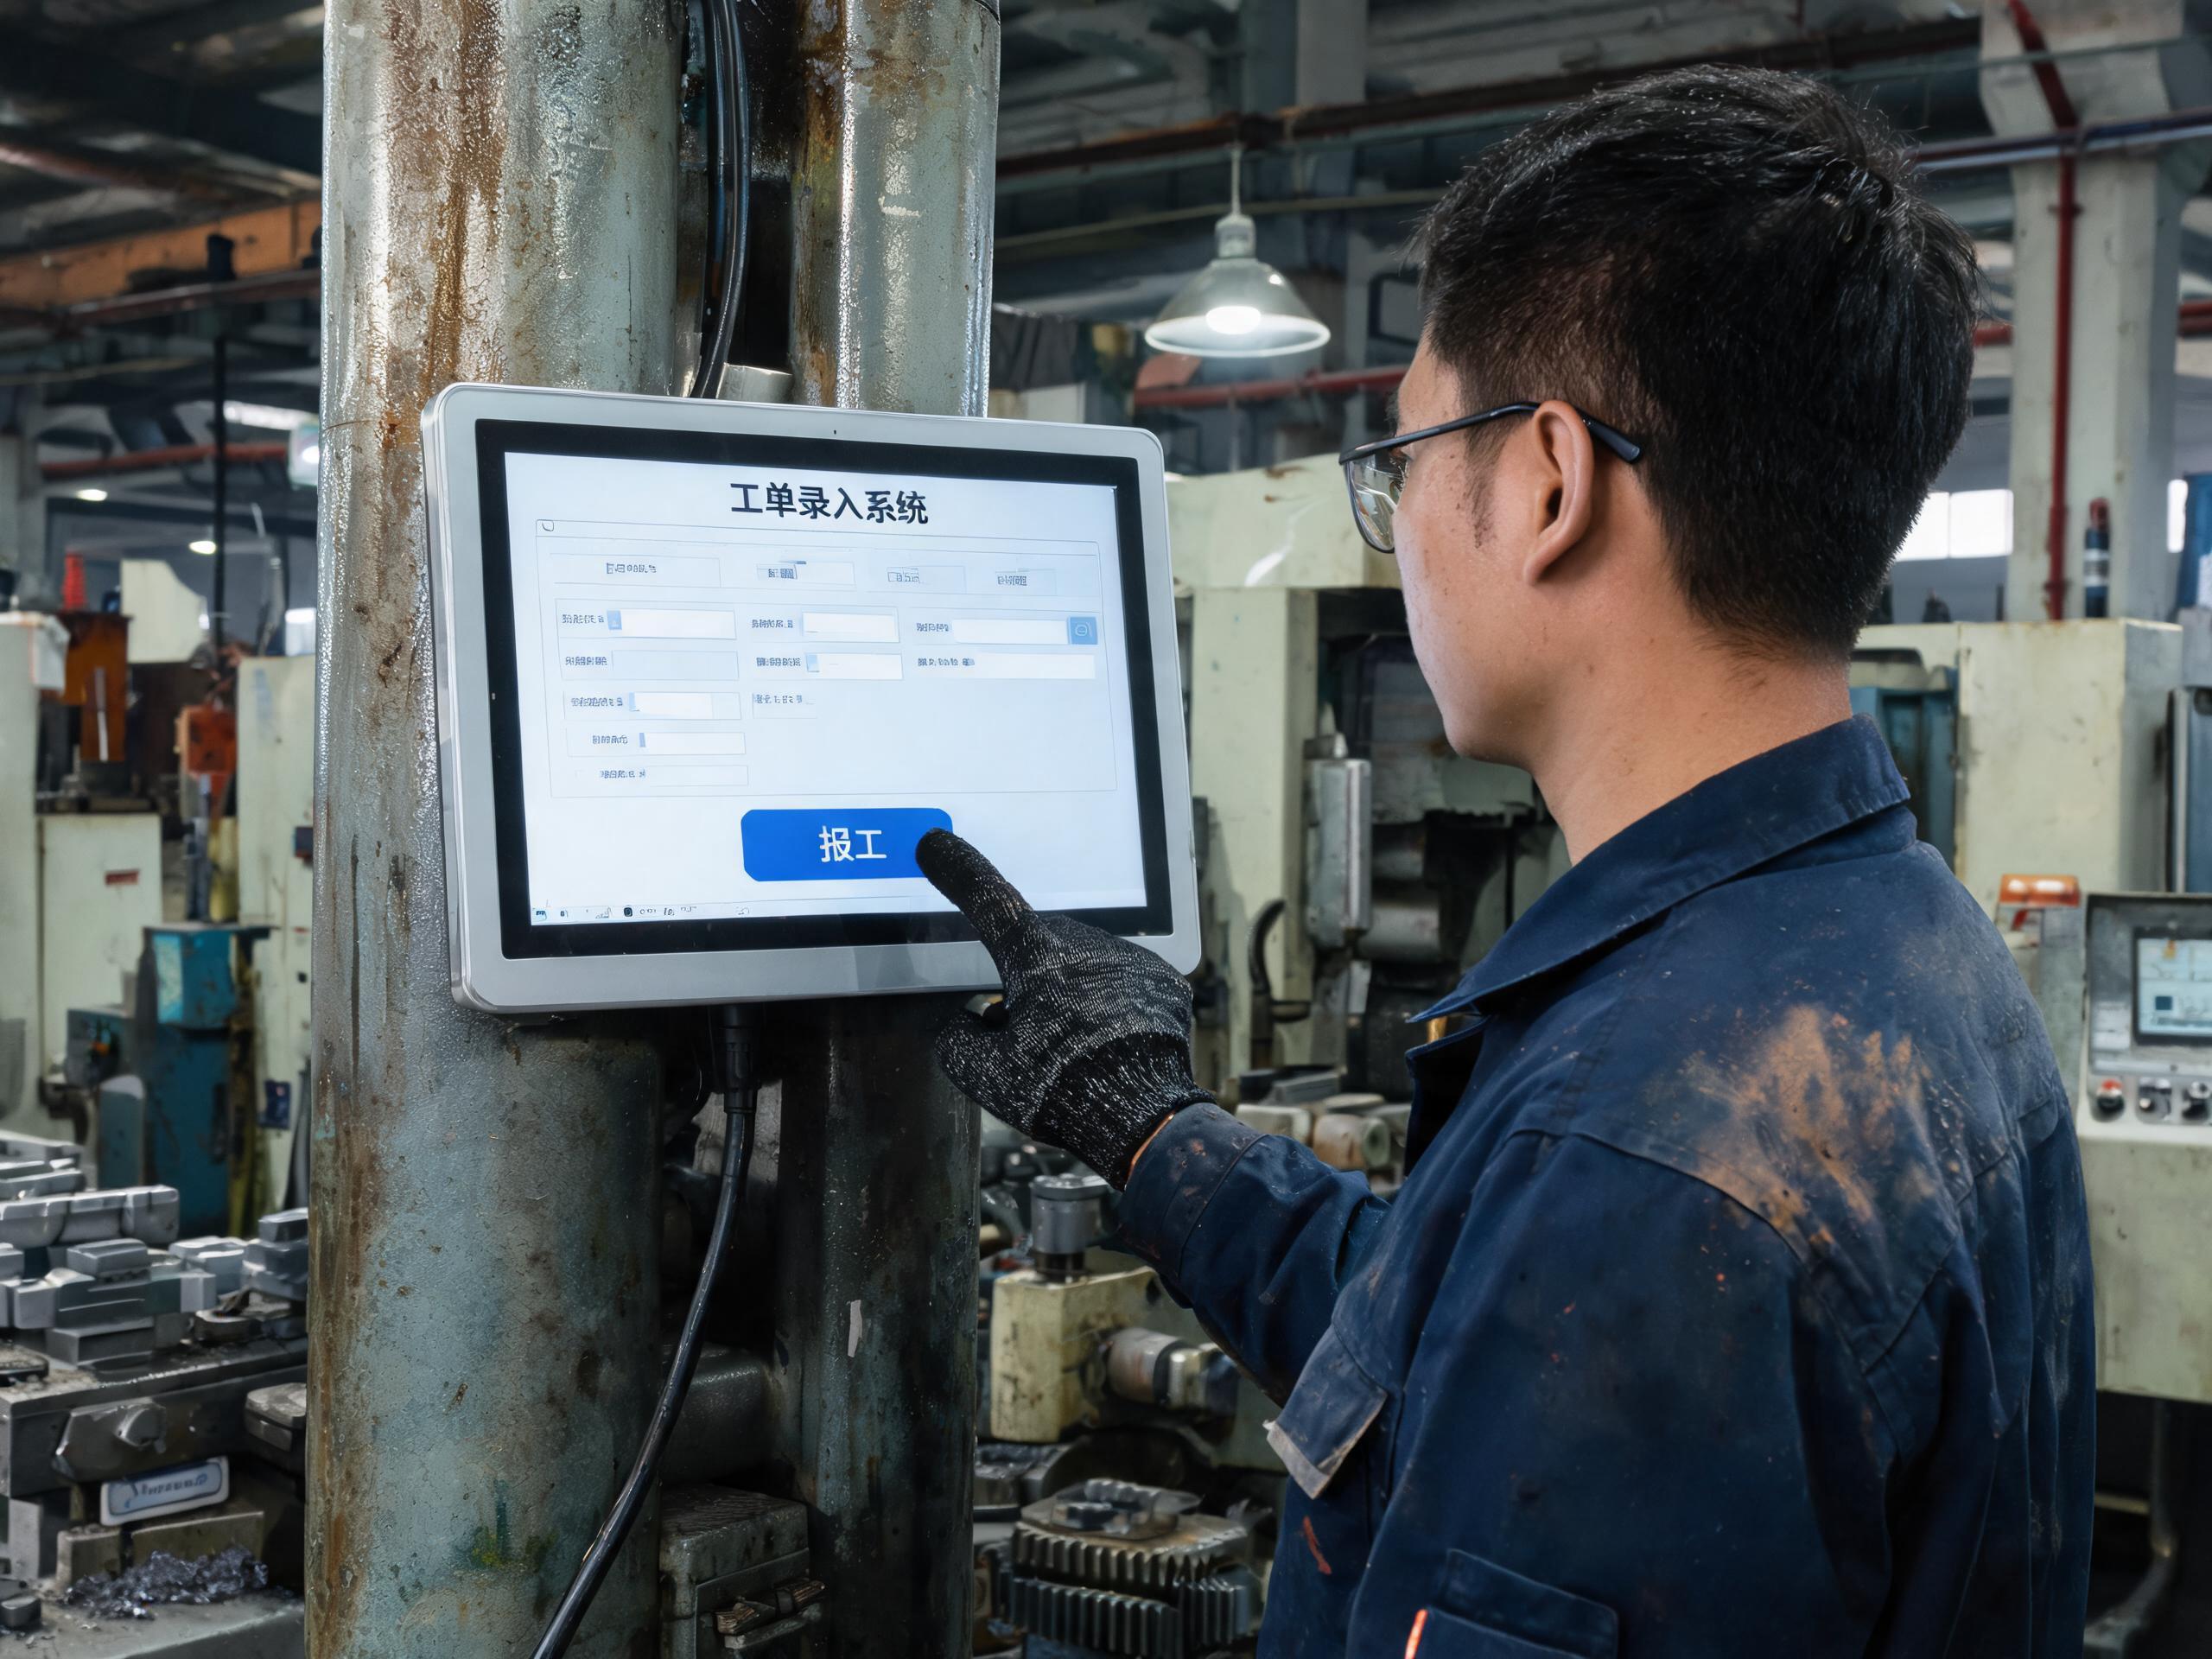
厚手套把感應量壓到閾值之下
沖壓與鍛打工位的操作工佩戴含凱夫拉纖維的防割手套,厚度普遍在兩毫米上下,介電常數遠低于皮膚,隔著織物按壓時耦合電容只剩裸指的一小部分,普通電容屏把它判成噪聲,工人只能摘手套重按,節拍就在這幾秒里流失。
可行的解法是雙頻檢測加介質識別,低頻激勵穿透厚手套,高頻通道保住裸指精度,固件按變化量的幅度與上升速率毫秒級切換參數集。落地時建議把手套樣品交廠商逐臺調校,復測誤觸率再上線。
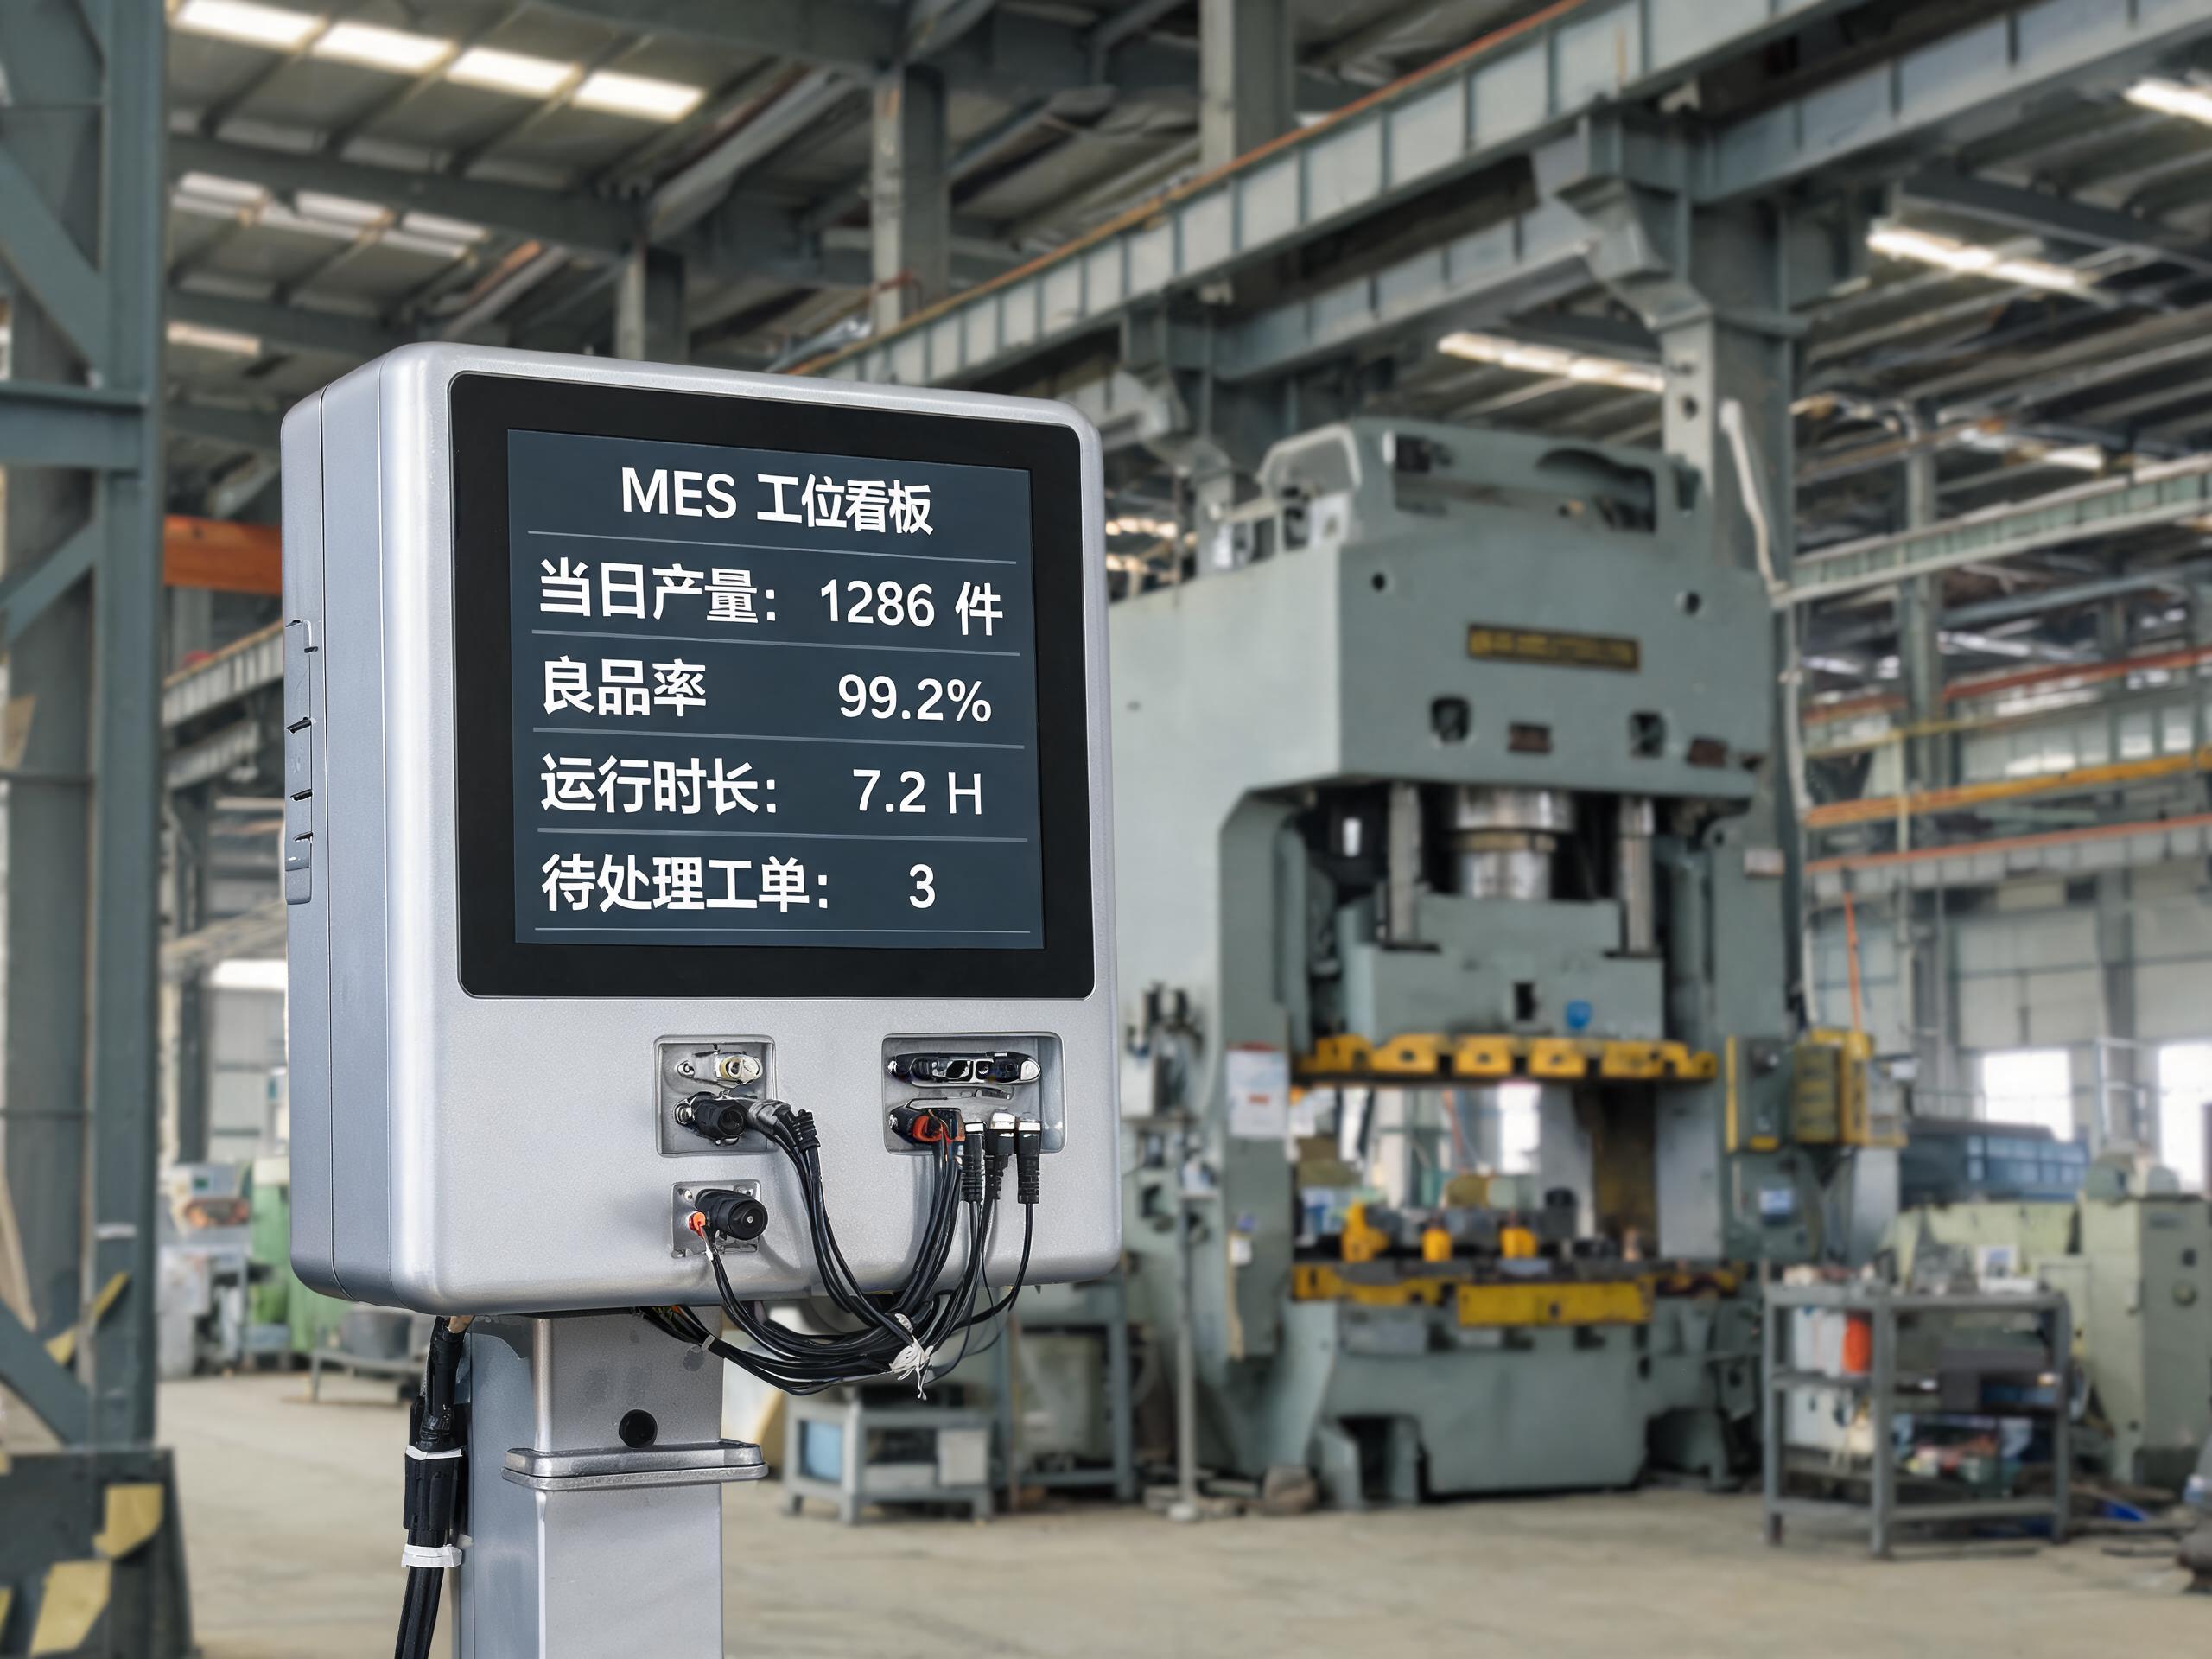
振動爬上支架,接口先于屏幕出問題
壓力機每分鐘數百次行程讓振動沿鋼架傳遞,裝在立柱或機架上的終端首當其沖。排線插接件在長期振動下逐漸松脫,間歇性黑屏與觸控失靈隨之出現,串口針腳磨損后掃碼與儀表數據時斷時續,報工記錄出現空洞。這類故障麻煩在漸進,驗收時正常,三個月后故障率才爬上來。
選型時把安裝形態放在參數表前核,壁掛或立柱固定避開壓力機正面的振峰區,整機內部看元器件加固焊接與接口鎖緊設計。在沖壓與機加工車間的工位改造里,控顯P2A二維碼掃描多功能MES工位一體機對嵌入式、壁掛、立柱等安裝方式做了開孔兼容,掃碼與儀表串口集成在同一背板上,懸空線纜減少后故障點先少一半。
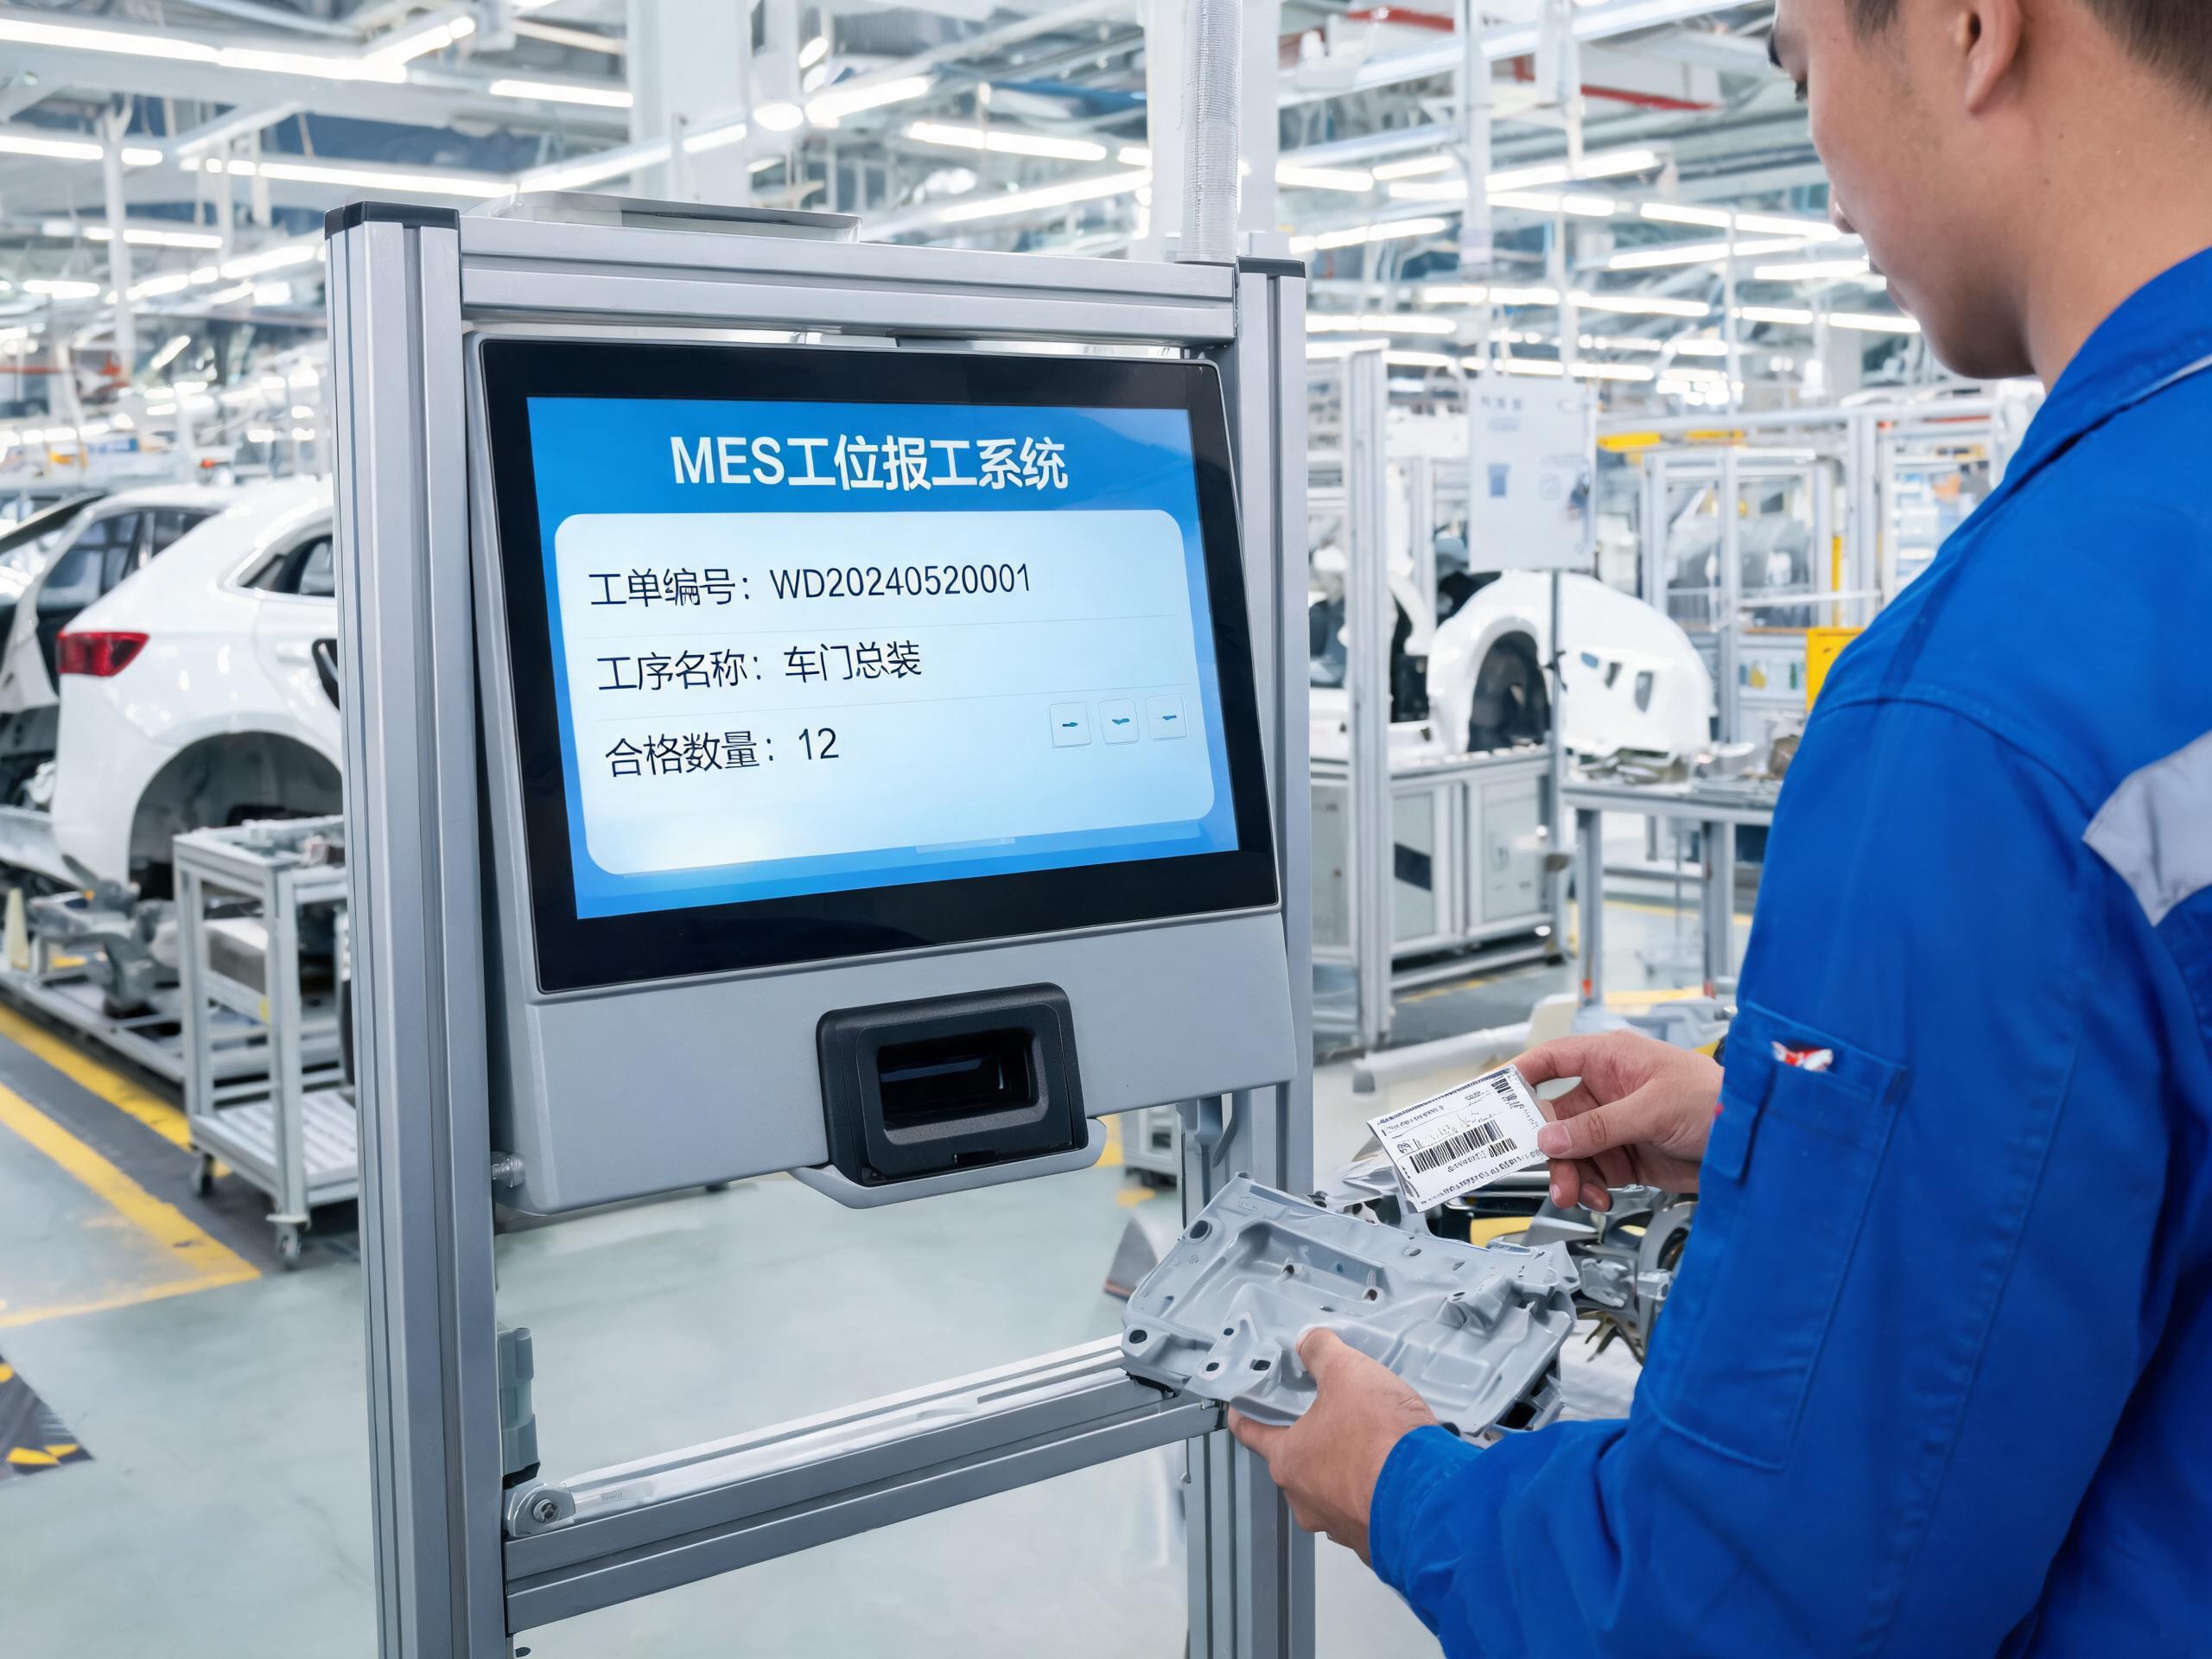
報工數據鏈比屏幕參數更值得核
報工閉環要求身份驗證、工序掃碼、數量錄入在同一段交互完成,分體設備各自接入接口時,身份信息與報工數據走兩條鏈路上傳,軟件層二次綁定,網絡一抖就出錯,追溯時對不上人。集成式終端把三步收進同一平臺,數據在設備內部帶上身份戳,MES工位一體機在此處的價值不在顯示,而在讓報工記錄自帶可核驗的歸屬。
在需要刷卡與掃碼高頻交替的工位,控顯P1A嵌入式多功能工業觸摸一體機把識別模塊與觸屏裝進同一面板,驗證完身份即進入掃碼流程。改造評估時按報工節拍倒推終端響應指標,把換班高峰驗證等待計入節拍,而非先定屏幕尺寸再談集成。
這輪改造把觸控終端從附屬顯示件推到了數據節點位置,油霧、手套、振動只是沖壓車間的樣本,焊裝的金屬粉塵與涂裝的溶劑揮發各有失效鏈條。選型階段多花半天把工況與失效機理逐條對齊,比上線后逐臺返修省下整個維修季。