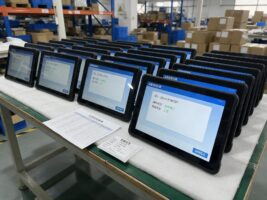
包裝印刷與冷鏈分裝這兩類車間常常同處一家食品企業的廠區,可它們的停機代價完全不在一個量級。搜狐七月二十四日報道的鳳城程祥包裝改造案例提到,該廠在瓦楞紙板線與印刷聯動系統旁部署了數十個采集與操作終端,把訂單下達、原料追蹤、成品入庫串成可視鏈路,排產效率提升三成。終端數量上到幾十臺后,工控機一體機品牌一旦選偏,幾年后整批終端可能同時失去備件來源。
兩類工位的斷供暴露面并不相同
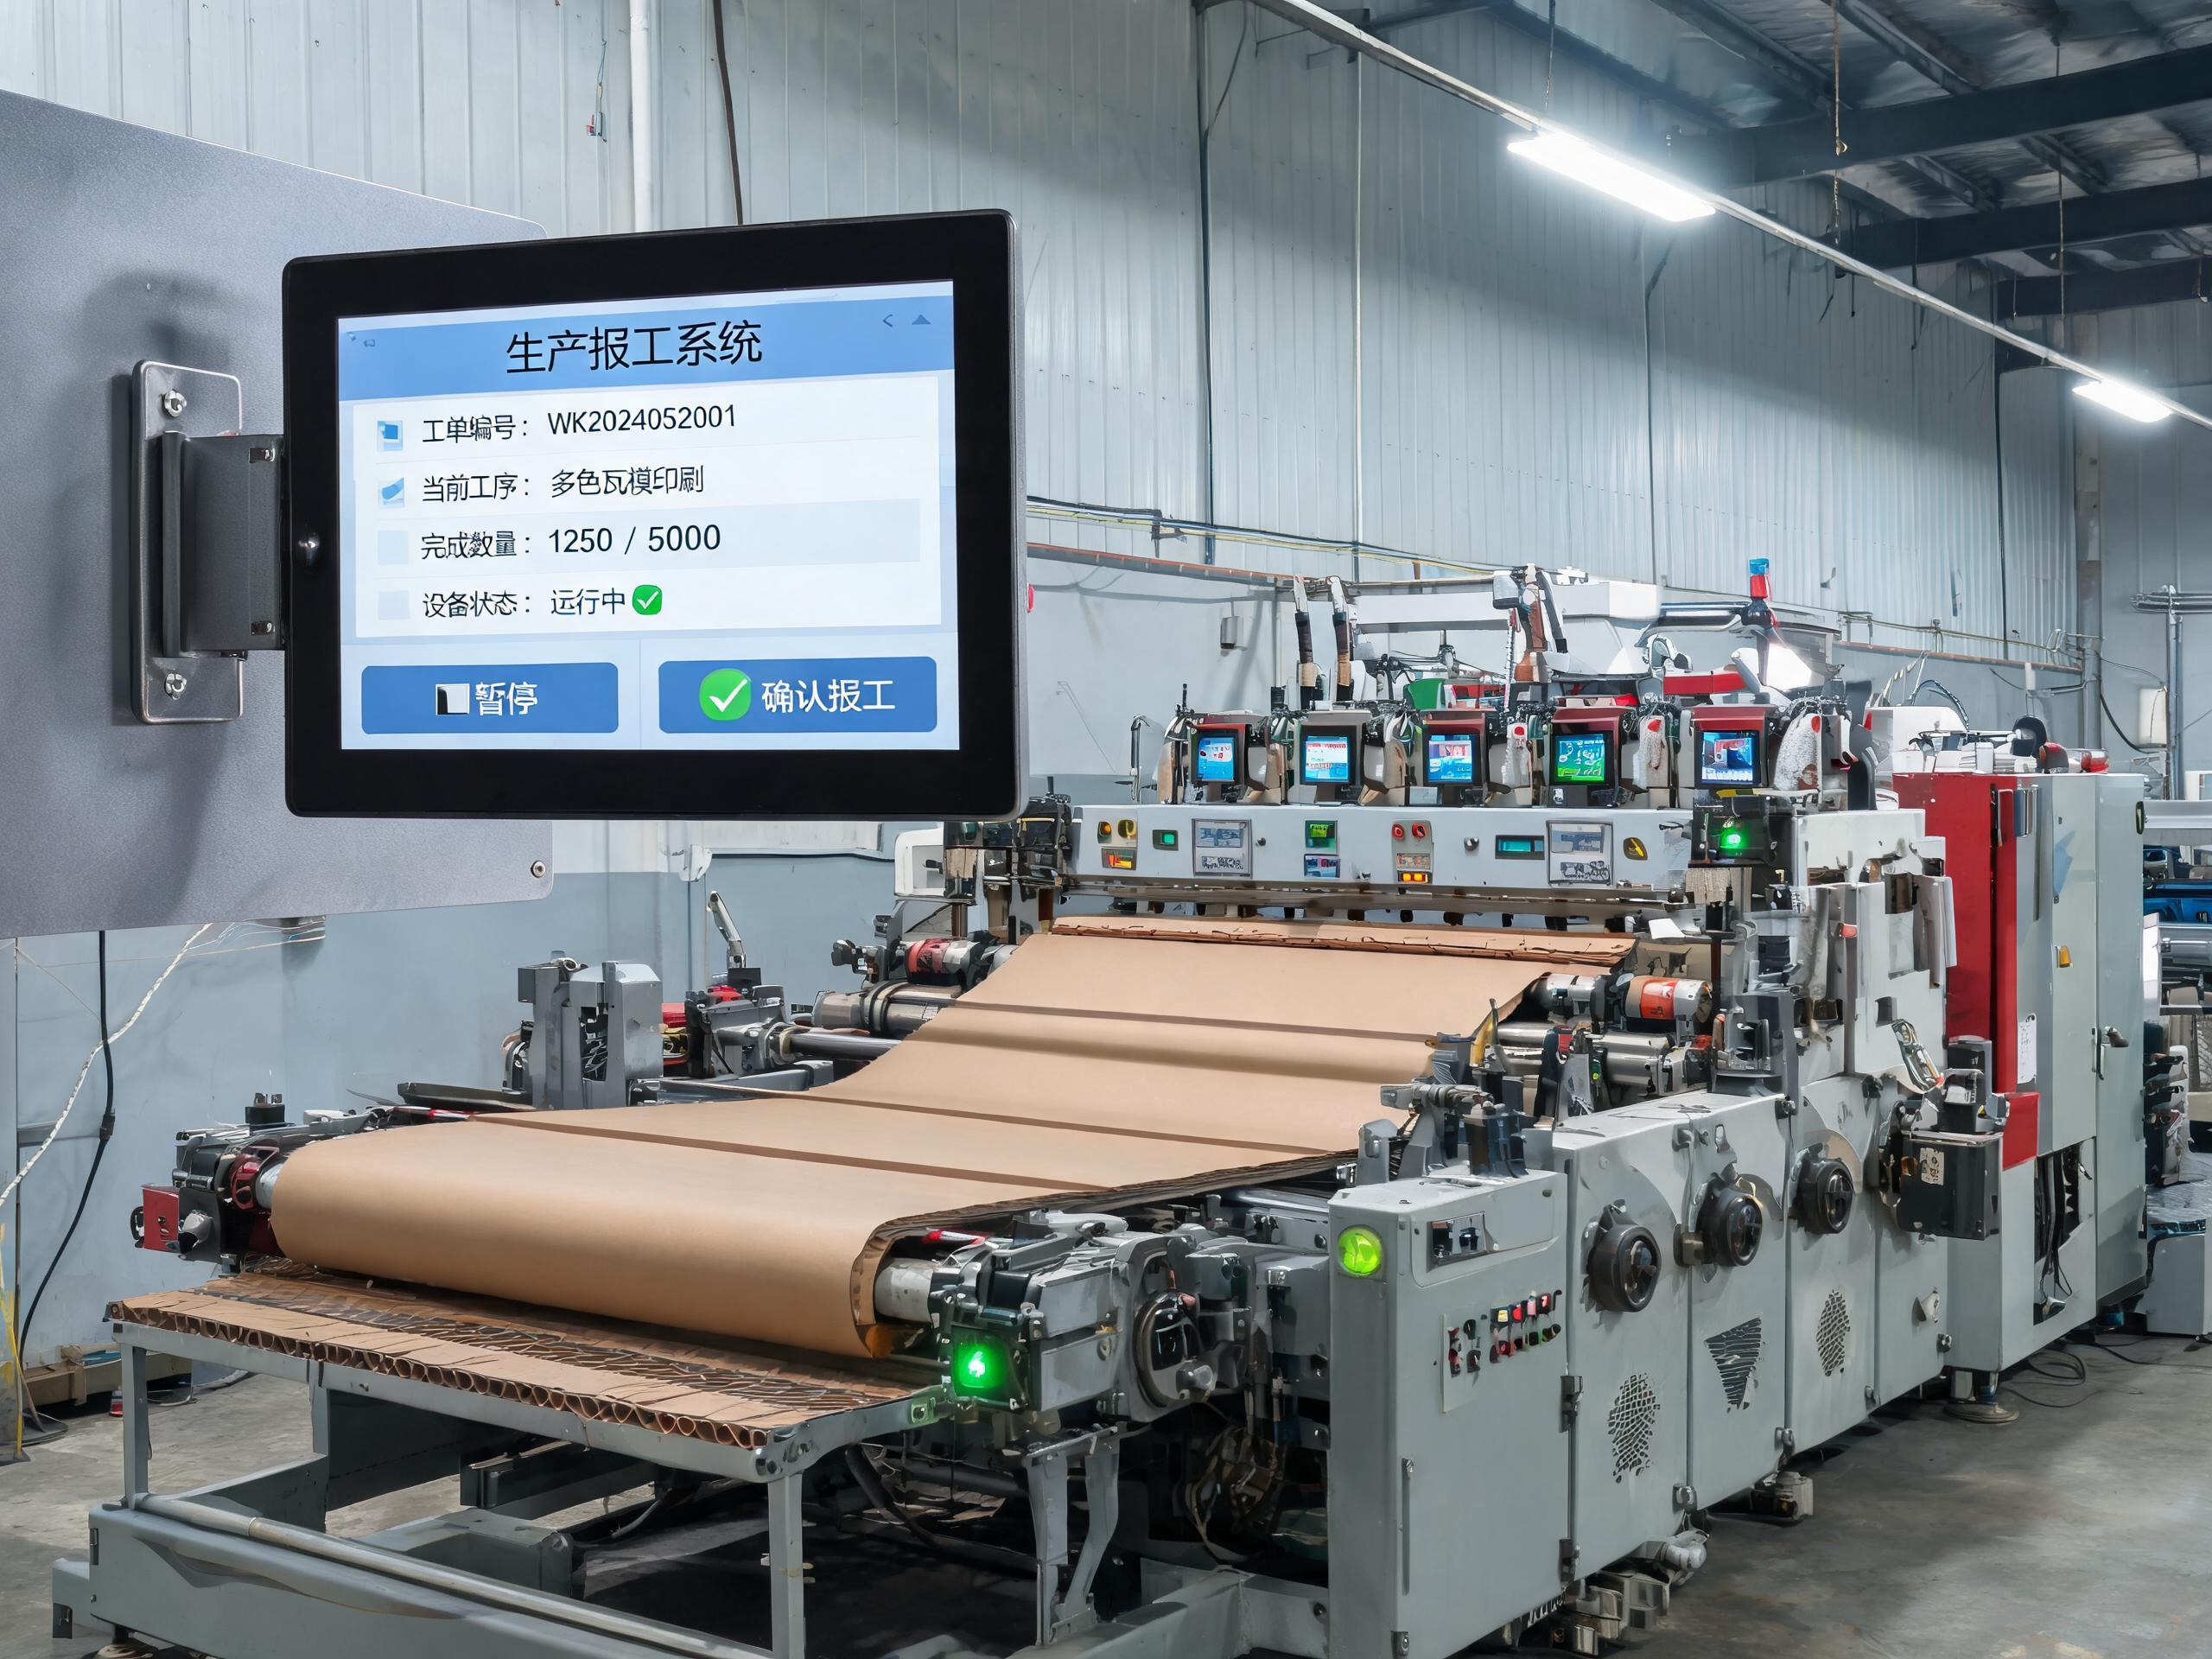
印刷聯動線屬高節拍強連班型。恒速狀態下機臺每分鐘走料可達三百三十米,終端要在換單、驗數、報工間反復切換,一天開機十六小時是常態。真實風險不是單臺故障,而是同型號終端集體老化后無處補件,一旦屏體觸控漂移只能整機換型,換型又要重走系統鏡像與工位軟件的適配。
冷鏈分裝間的暴露面換了方向。分裝區常年維持零上四度到十度,人員與料箱頻繁進出,門口溫差交變劇烈,屏體與主板間的空氣夾層容易結露;每班收工還要沖洗消殺,外殼與接縫須按防護等級選。這里的壓力在時間跨度,分裝線設計壽命按八到十年算,中途換型要重過衛生設計的內部核準。
停產節點是有標準術語的
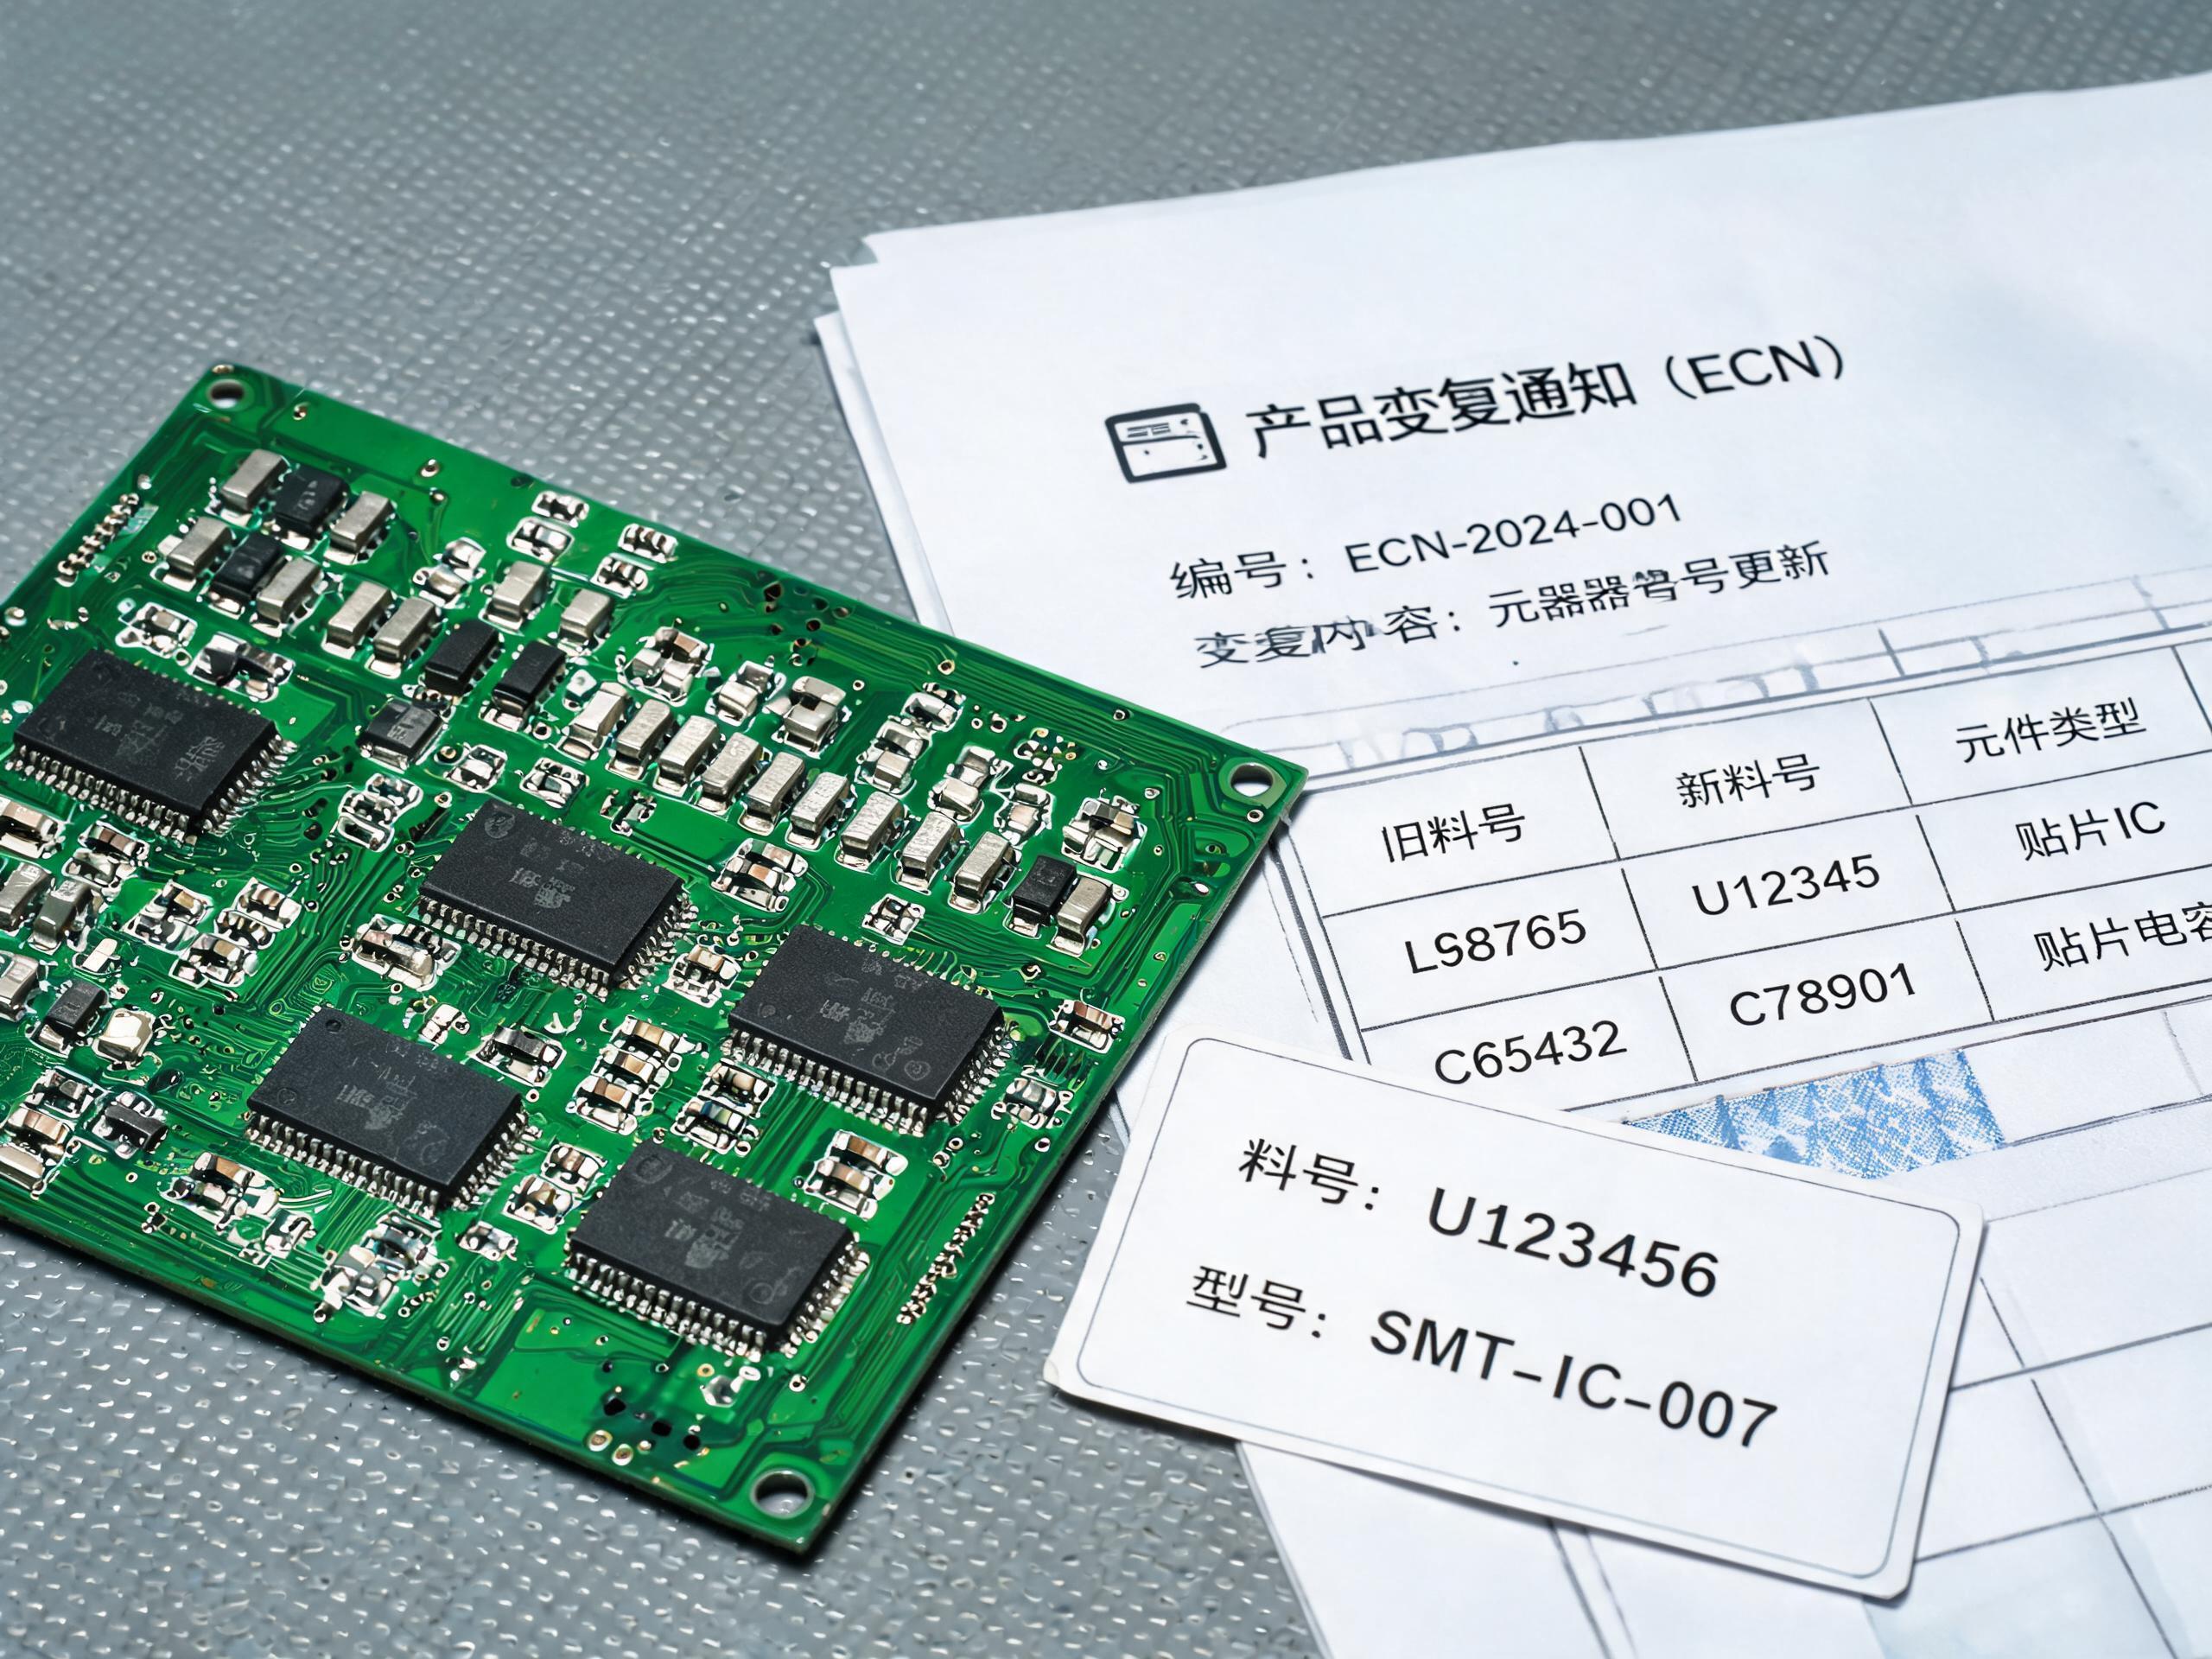
把斷供拆到元器件層,就會發現這件事有成文規范可依。電子發燒友八月十日的技術資料介紹,半導體生命周期變更以固態技術協會規范發布的產品變更通知與停產通知為唯一權威文件,狀態劃成在售、不推薦新設計、變更公示、停產節點明確、最終下單時限、生命周期終止六檔。問一個品牌能供多少年,本質是問它對這六檔有無跟蹤機制。按控顯科技在食品與包裝類項目上的做法,核心主板料號在設計階段即鎖定工業級長周期型號,變更通知進來先做同封裝替代評估,而非等客戶報修才發現料號消失。
替代料導入不是換型號那么輕。天極網七月三十一日整理的流程分四步,先確認是臨時缺貨還是永久停產,再找同封裝同引腳的直接替代品,找不到才退到功能等效型號,最后按性能、供應、品質、兼容、認證五維評風險。功能等效意味著改板與重新驗證,周期常以月計。
核驗要落到可追的憑據上
宣傳頁上的年限承諾無法核驗,能核驗的是三樣。其一是變更通知機制,要對方說明核心物料采購周期與告知流程,能否在上游公示階段同步到客戶。其二是停產后的備件年限,以及備件按整機備還是按板卡與屏體分開備,這決定三年后換一塊屏還是一臺機。其三是第三方檢測報告,振動、鹽霧、浪涌須看得到原始報告編號,而非一句通過認證。
回到兩類工位的取舍。印刷聯動線看重同批一致性與快速補件,適合安裝形態標準化、屏體與主板可分別更換的機型;分裝間看重長周期不改版與防護達標,寧可犧牲算力冗余也要鎖死結構與料號。報工環節若涉及刷卡計件,控顯P3A IC/ID刷卡多功能工控一體機把零點二秒級刷卡模塊做進前置面板,班組交接不必外接讀頭,少了一處易損接插件,也少了一類單獨備件的外設。評估工控機一體機品牌時,這種把易損點收進整機的思路,比參數表上多出的兩個接口更值錢。
說到底,這類選擇是在為未來八到十年的產線連續性買保險,而不是比一次采購的單價高低。把停產術語、變更通知、備件臺賬寫進詢價文件,比逐行比對主頻更能篩掉風險供應商。產線跑順之后再補課,代價通常要翻幾倍。