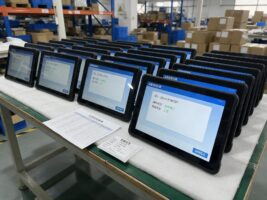
8寸工控一體機的故障有個共同規(guī)律:裝上去頭兩三個月一切正常,之后觸控開始漂移、偶發(fā)黑屏,嚴重時整機需要重啟。多數項目組會把鍋甩給”屏質量不行”,但把機器拆開就會發(fā)現,真正在作祟的是面板縫隙里積的灰與溫升——這兩樣東西,恰好是屏幕結構選型時就被定下來的。
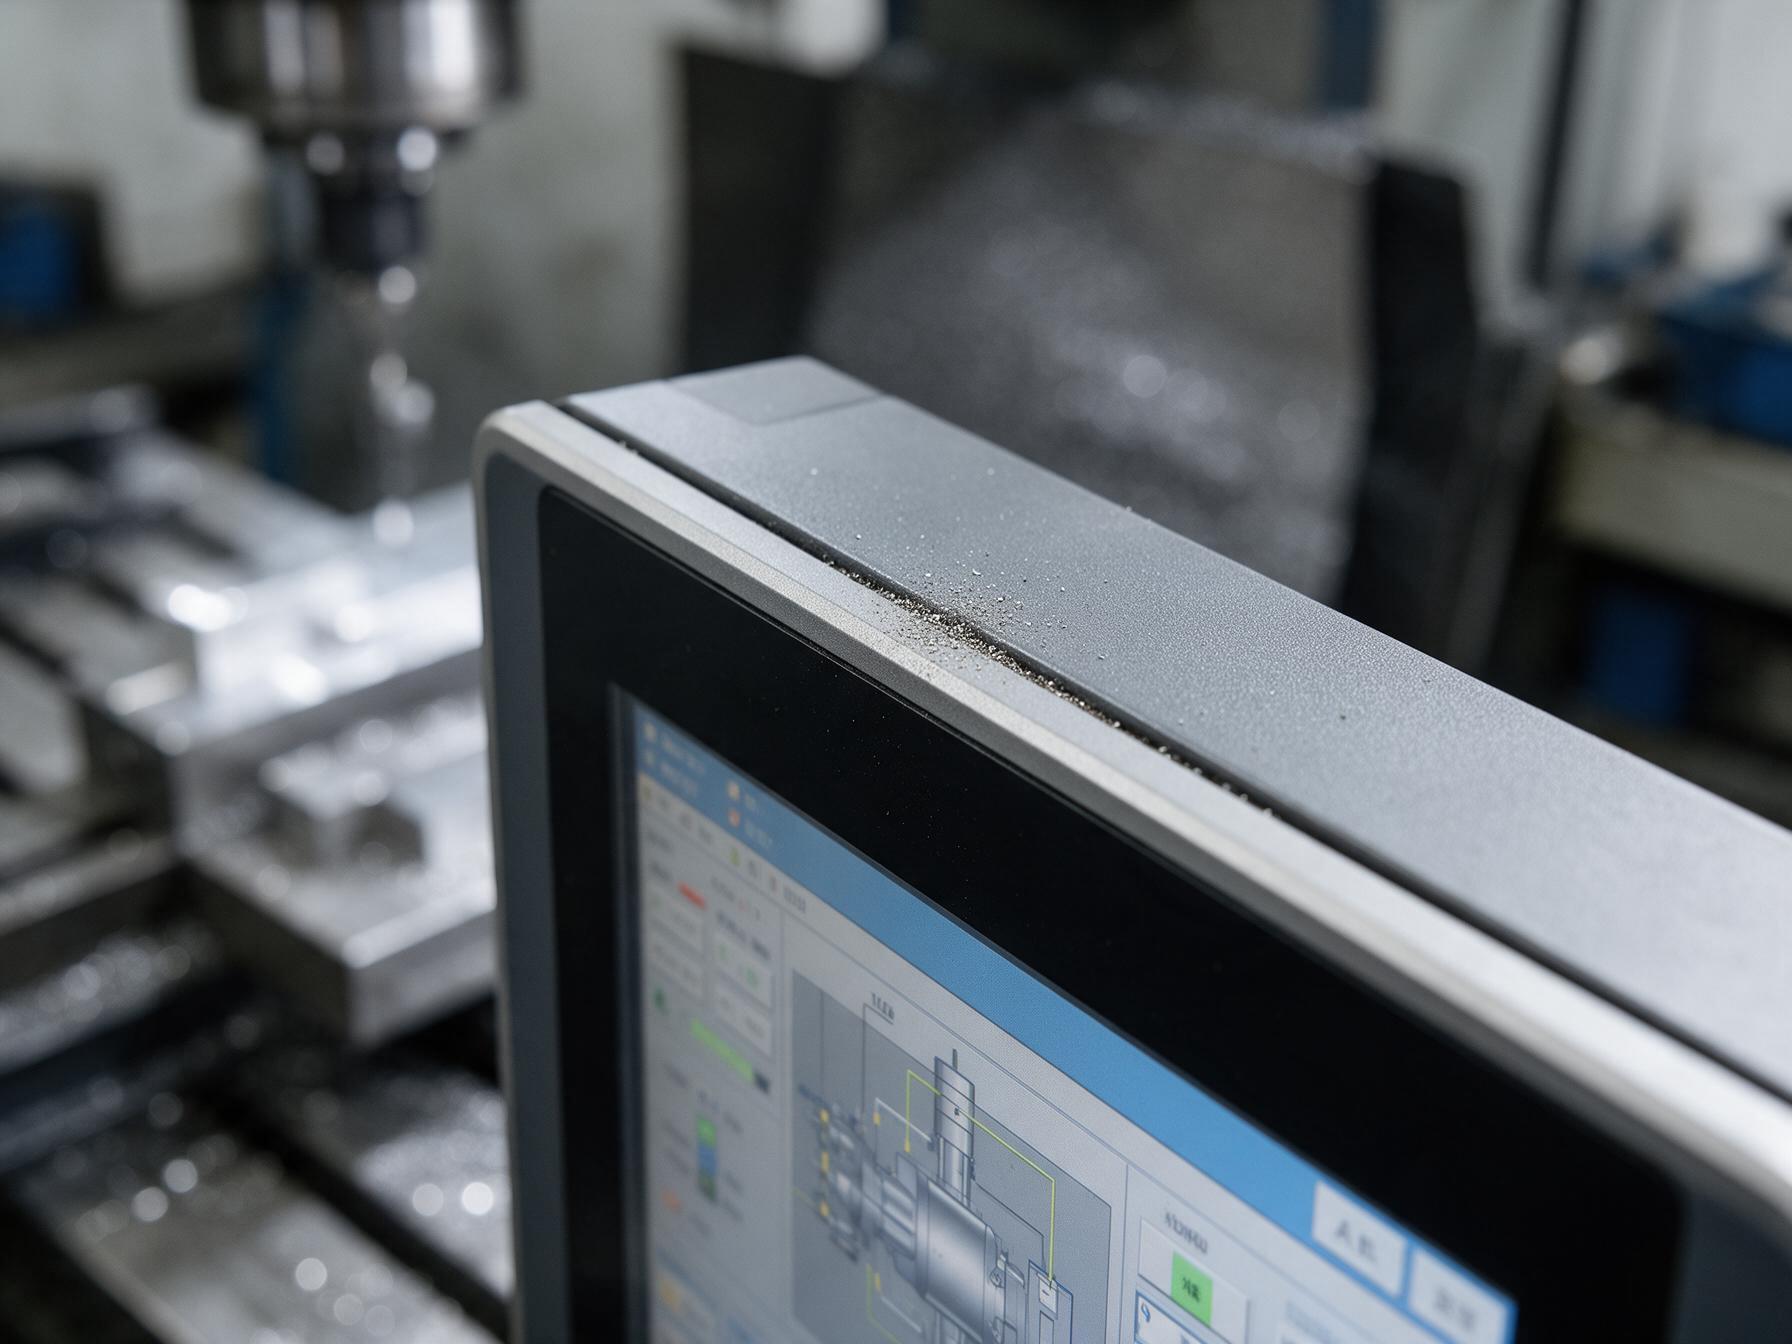
故障根因:縫隙、積灰與溫升的失效鏈條
觸控漂移的鏈條并不復雜:面板與邊框之間存在物理縫隙,粉塵隨氣流侵入并在觸控層邊緣沉積;機內溫升讓這些微粒與膠層發(fā)生老化,觸控基線隨之漂移。開機測試往往正常,運行數小時后溫升上來才出現跳點——這解釋了為什么”重啟又能好”。死角積灰與溫升數據是兩個可以量化的判據,選型時要求提供面板縫隙結構圖與連續(xù)通電的溫升記錄,比問”有沒有觸控校準”有效得多。
同尺寸機型的散熱差異同樣參與這條鏈條。開孔小、背板貼合緊的機型熱量更難散出,面板溫度比環(huán)境溫度高出一截,老化速度隨之加快。這類溫差在夏天的密閉柜里會被放大——高溫車間的午后死機案例,多數都能在溫度曲線上找到拐點。這一判據在小尺寸機型的出廠老化中同樣適用:控顯科技的批次記錄里會附上面板溫升曲線,采購方驗收時可對照工位實測值復核。
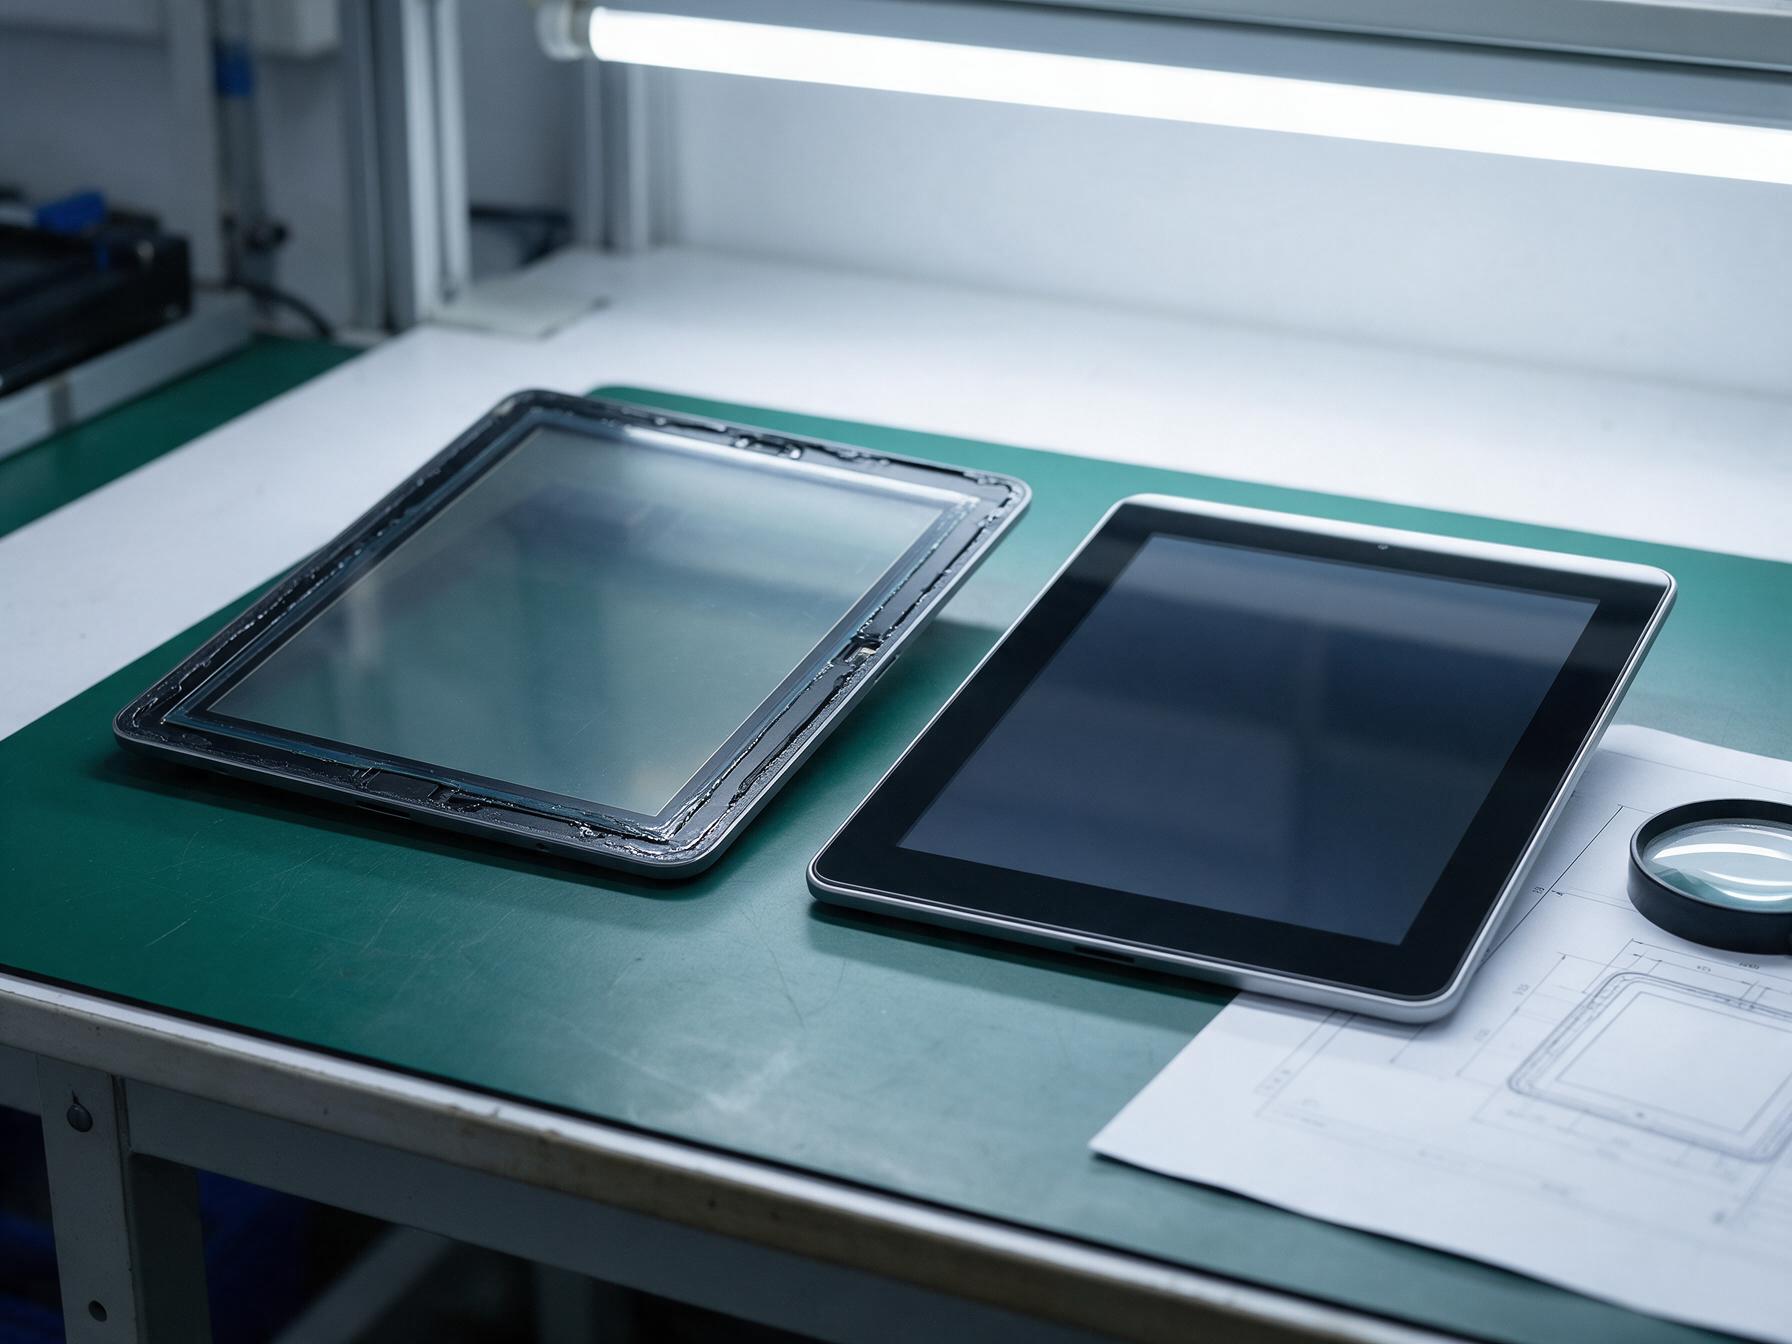
兩條結構路線的判定條件
小尺寸一體機的屏幕結構主要分框貼與全貼合兩條路線。框貼成本低、現場換屏方便,但顯示層與觸控層之間留有空氣隙,正是積灰與結露的藏身處;全貼合把三層壓成一體,縫隙歸零,防塵防結露能力顯著提升,代價是工藝成本高、損壞后整塊更換。判定條件可以收斂成兩條:工位存在粉塵、油污或明顯溫差的,優(yōu)先全貼合;環(huán)境潔凈、預算敏感且需要現場快速換修的,框貼更劃算。兩條路線沒有絕對優(yōu)劣,錯配才有代價。
把判定條件寫進招標文件,比在評標時爭論”哪個工藝先進”更有效——工況是既定事實,結構只是對它的回應。
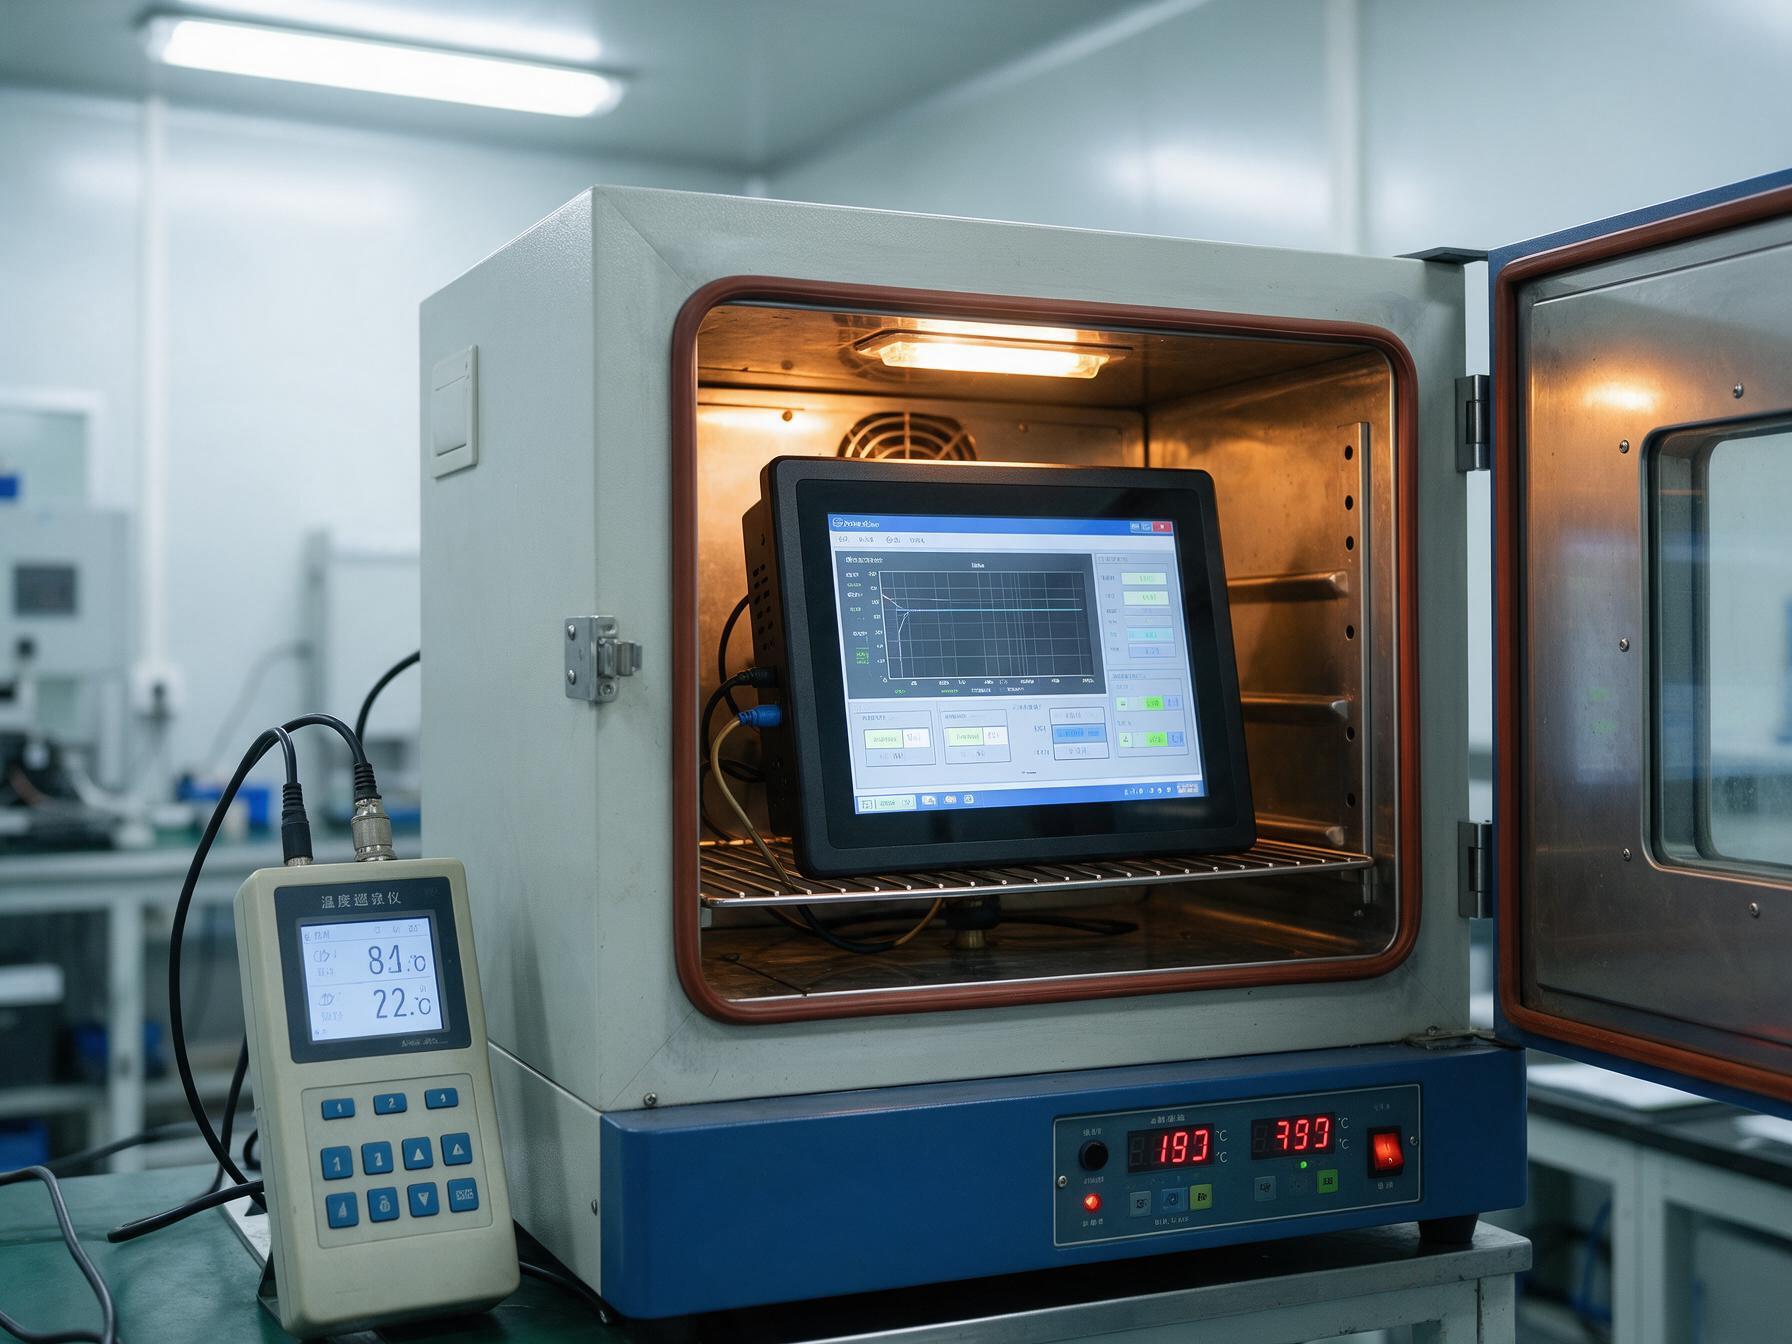
用試驗數據給兩條路線打分
路線之爭的收尾要靠數據。按 GB/T 2423 的高溫試驗與溫循口徑核對試驗時長、按 GB/T 4208 核對防塵條件,再疊加熱成像記錄的面板溫度分布,兩條路線的耐久差異就成了可比數字。同為小尺寸段的機型,控顯P2A二維碼掃描多功能MES工位一體機采用鋁合金散熱機身與寬溫寬壓設計,識別模塊前置集成,出廠前經通電老化后交付。
試驗之外,驗收階段還可以留一段高溫連續(xù)運行的觀察窗,讓偶發(fā)漂移在交付前暴露——這類驗證動作的成本,遠低于投產三個月后的整批返修。
結構先定,故障排查才有方向
8寸工控一體機的觸控漂移與死機,多數不是玄學故障,而是結構路線與工況錯配的延遲爆發(fā)。先按粉塵、溫差與換修條件選定框貼或全貼合,再用試驗數據核對,三類故障點就有了排查方向——選型階段的這一次判斷,直接決定頭一年的返修率。