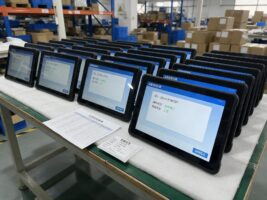
夏末持續高溫疊加車間粉塵,運行多年的進口觸控終端開始集中出現無征兆黑屏、重啟與報工中斷,產線的數據入口隨之斷檔。同期國產化替代節奏加快,工業和信息化部九月上旬印發「人工智能+軟件」專項行動實施方案,國產工業一體機的替代窗口正在打開。
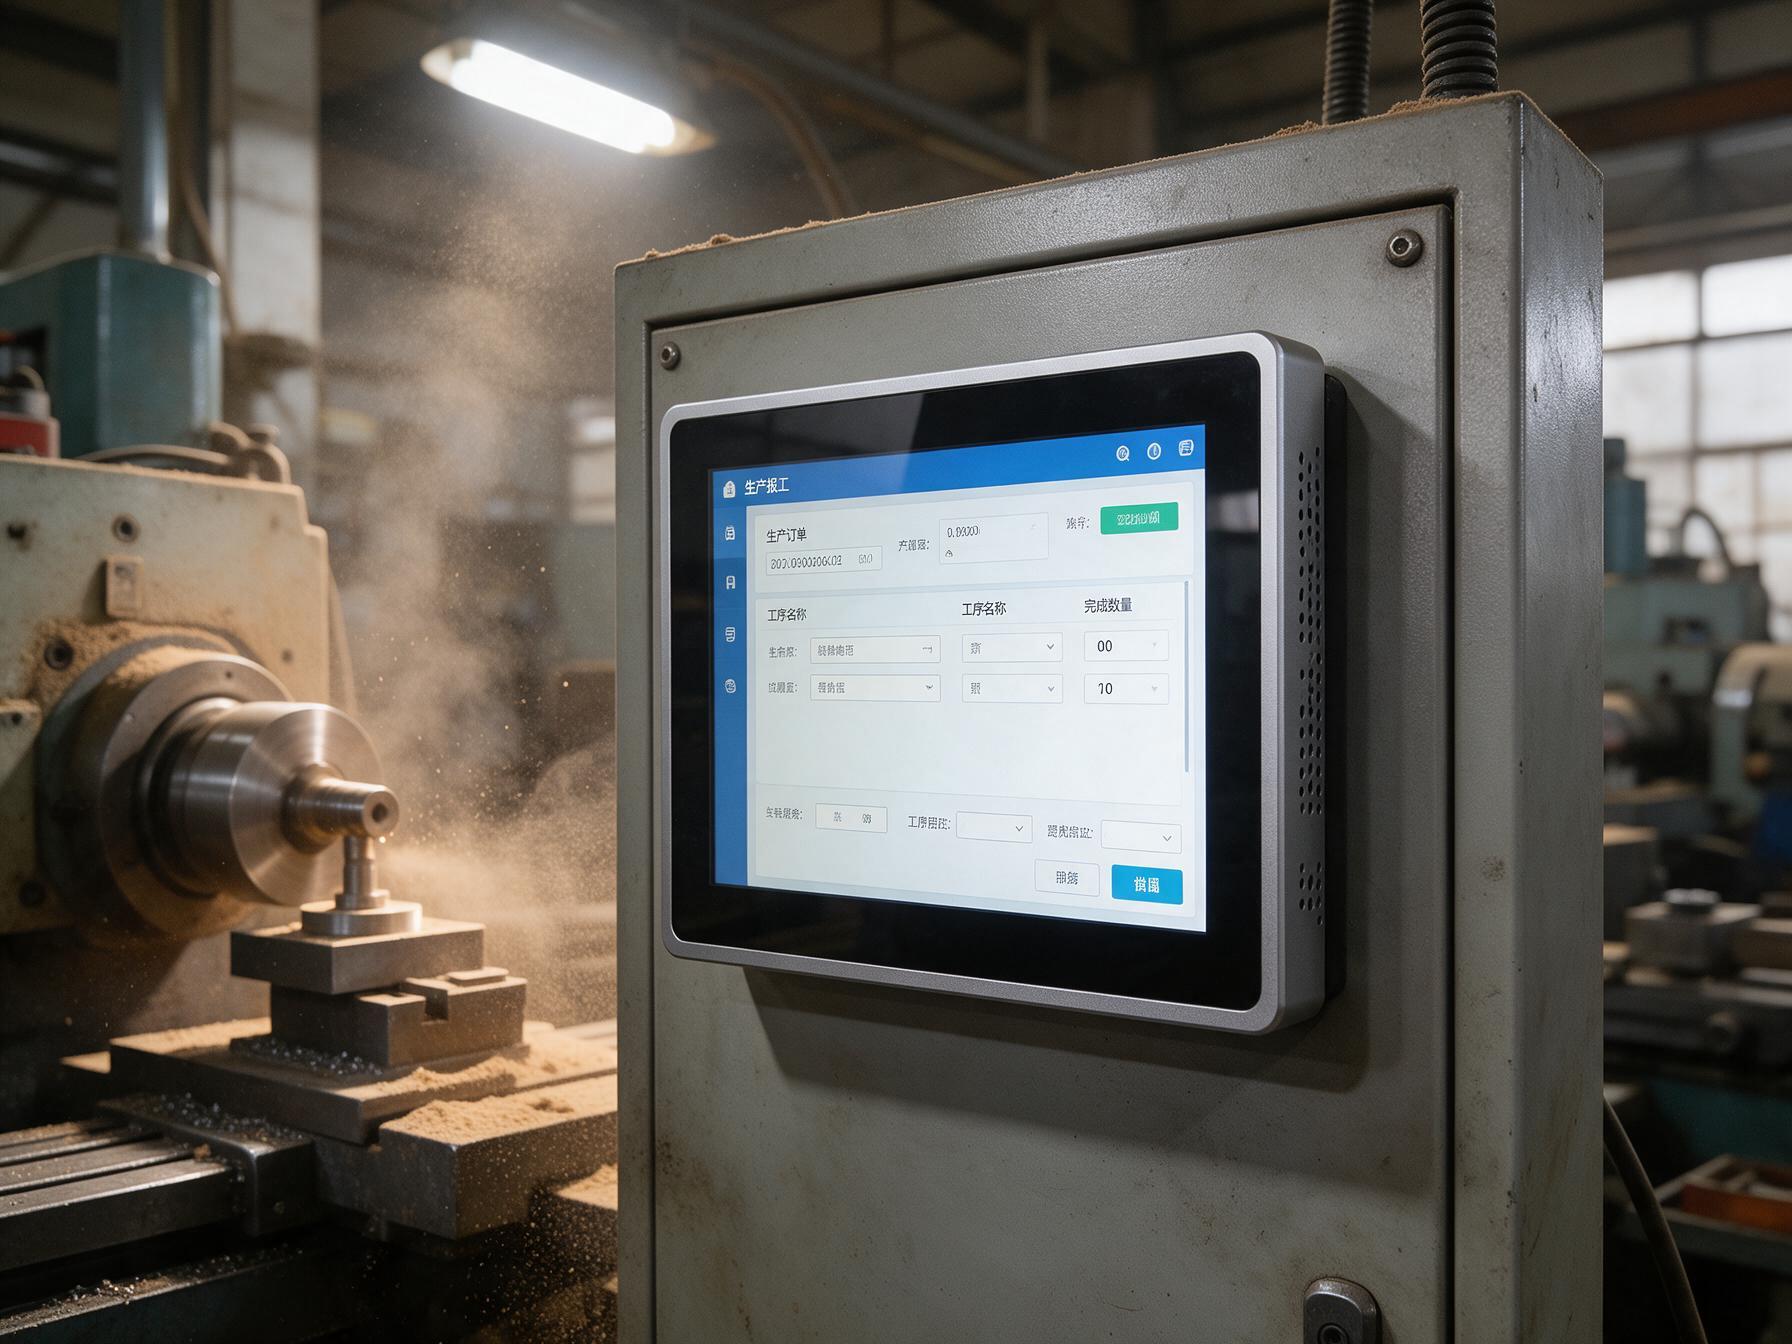
高溫粉塵疊加電壓波動,死機前的征兆早已出現
痛點先落在節拍上。連續產線的節拍以秒計,終端一旦離線,報工動作中斷,在制品數據卡在本地,后續工序拿不到工藝參數,整條線只能降速空轉,損失按小時疊加。故障沒有前兆,上午交接班時一切正常,午后車間升到三十五攝氏度,屏幕先出現觸摸漂移,接著黑屏重啟。
備件環節同樣卡脖子,進口同檔設備交貨普遍要四到八周,等件的每一天都在折現。評估時工廠把粉塵粒徑、晝夜溫差與端口故障頻次列清,采購口徑從比價轉向工況適配。控顯科技的國產工業一體機樣機先在兩條工位并行跑批,連續運行一個夏季,黑屏與重啟次數與同工位進口老終端對照低了七成。
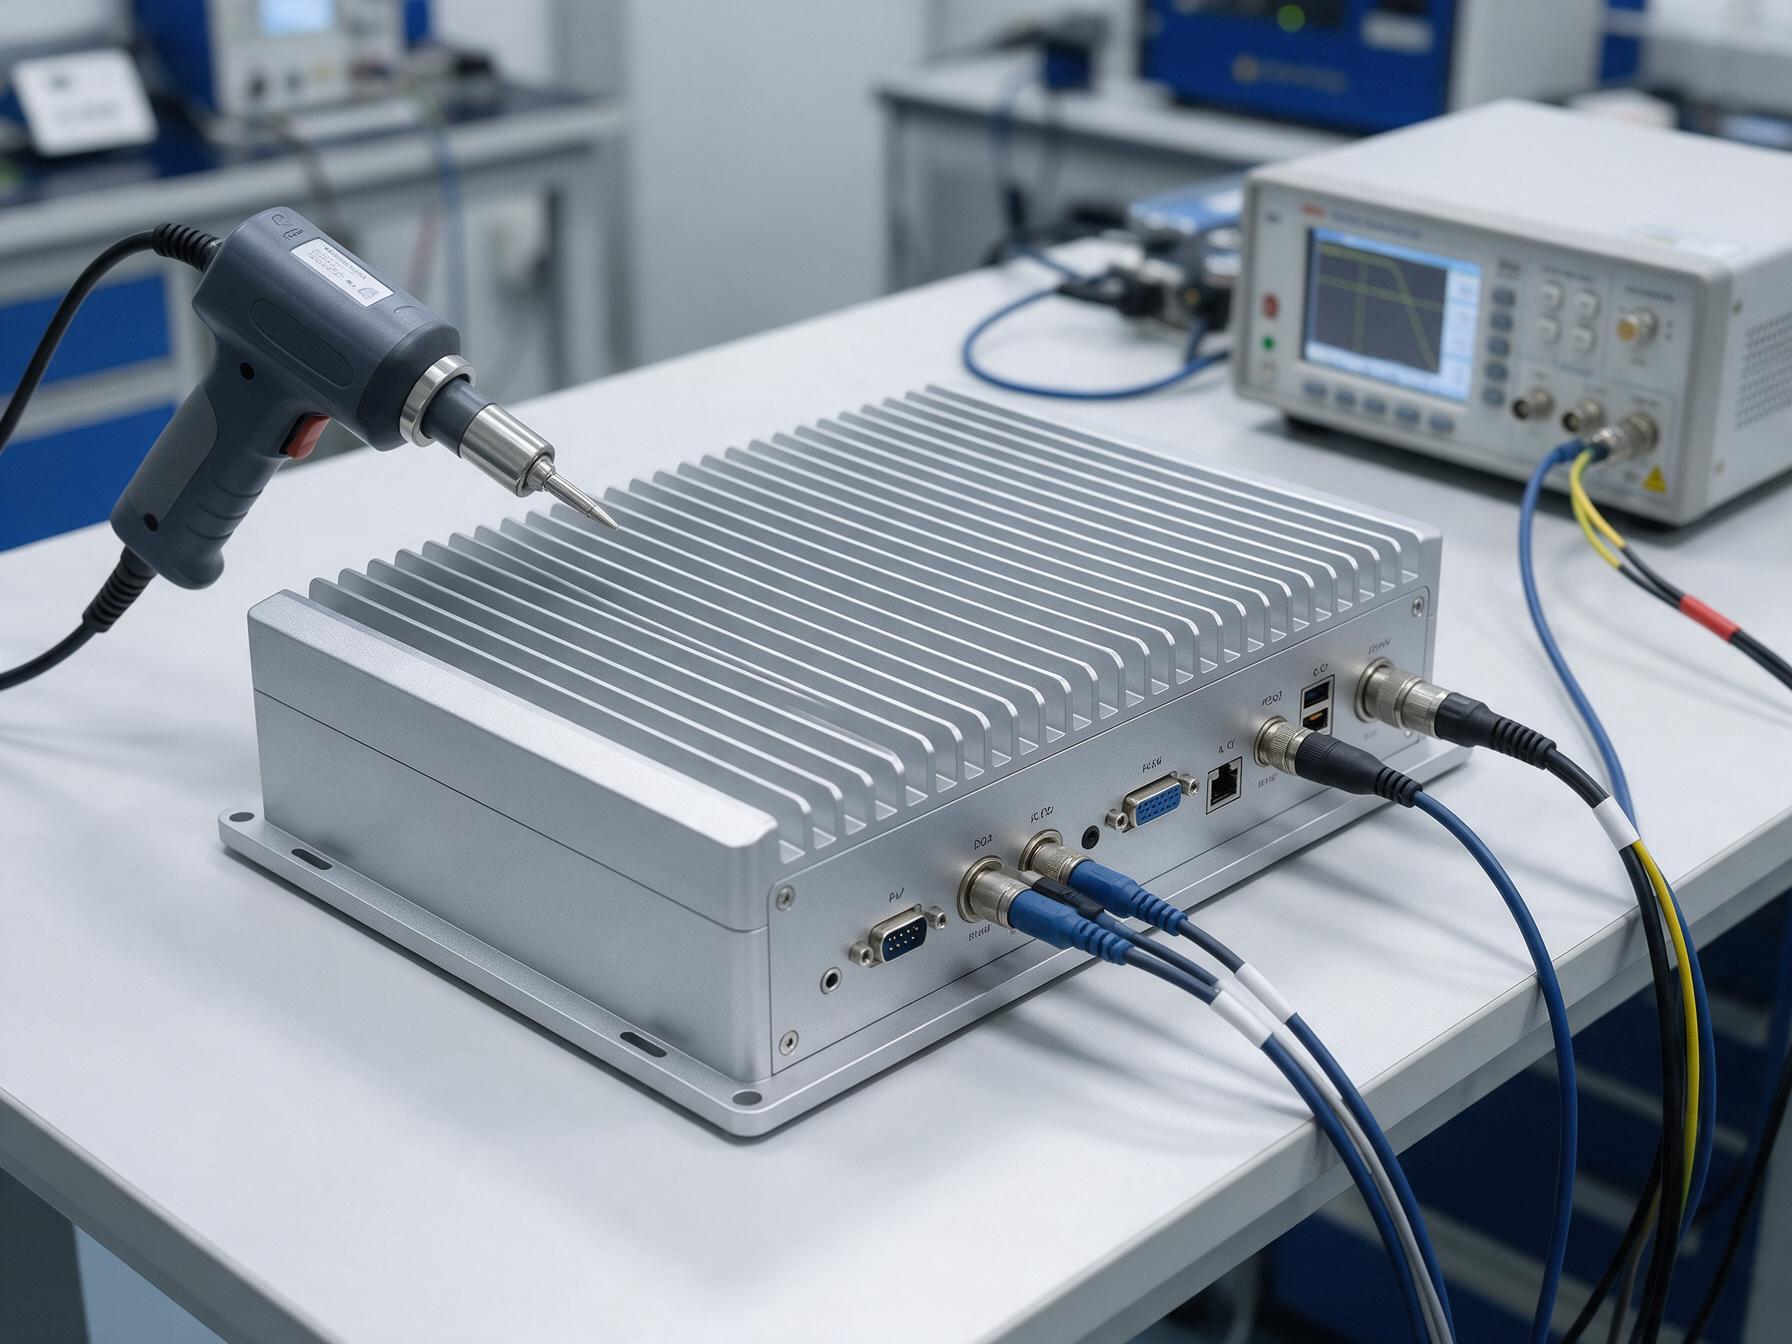
黑屏重啟有跡可循,散熱與端口抗擾皆有國標可查
死機很少源于單一零件老化,失效鏈條通常從散熱路徑開始。車間升溫后處理器進入降頻保護,電容受熱應力影響容量漂移;粉塵油霧附著在鰭片與接插件上,散熱惡化與接觸電阻增大互相放大,重啟就此反復出現。群脈沖與浪涌還會沿電源線侵入通信端口,造成丟包與異常復位。
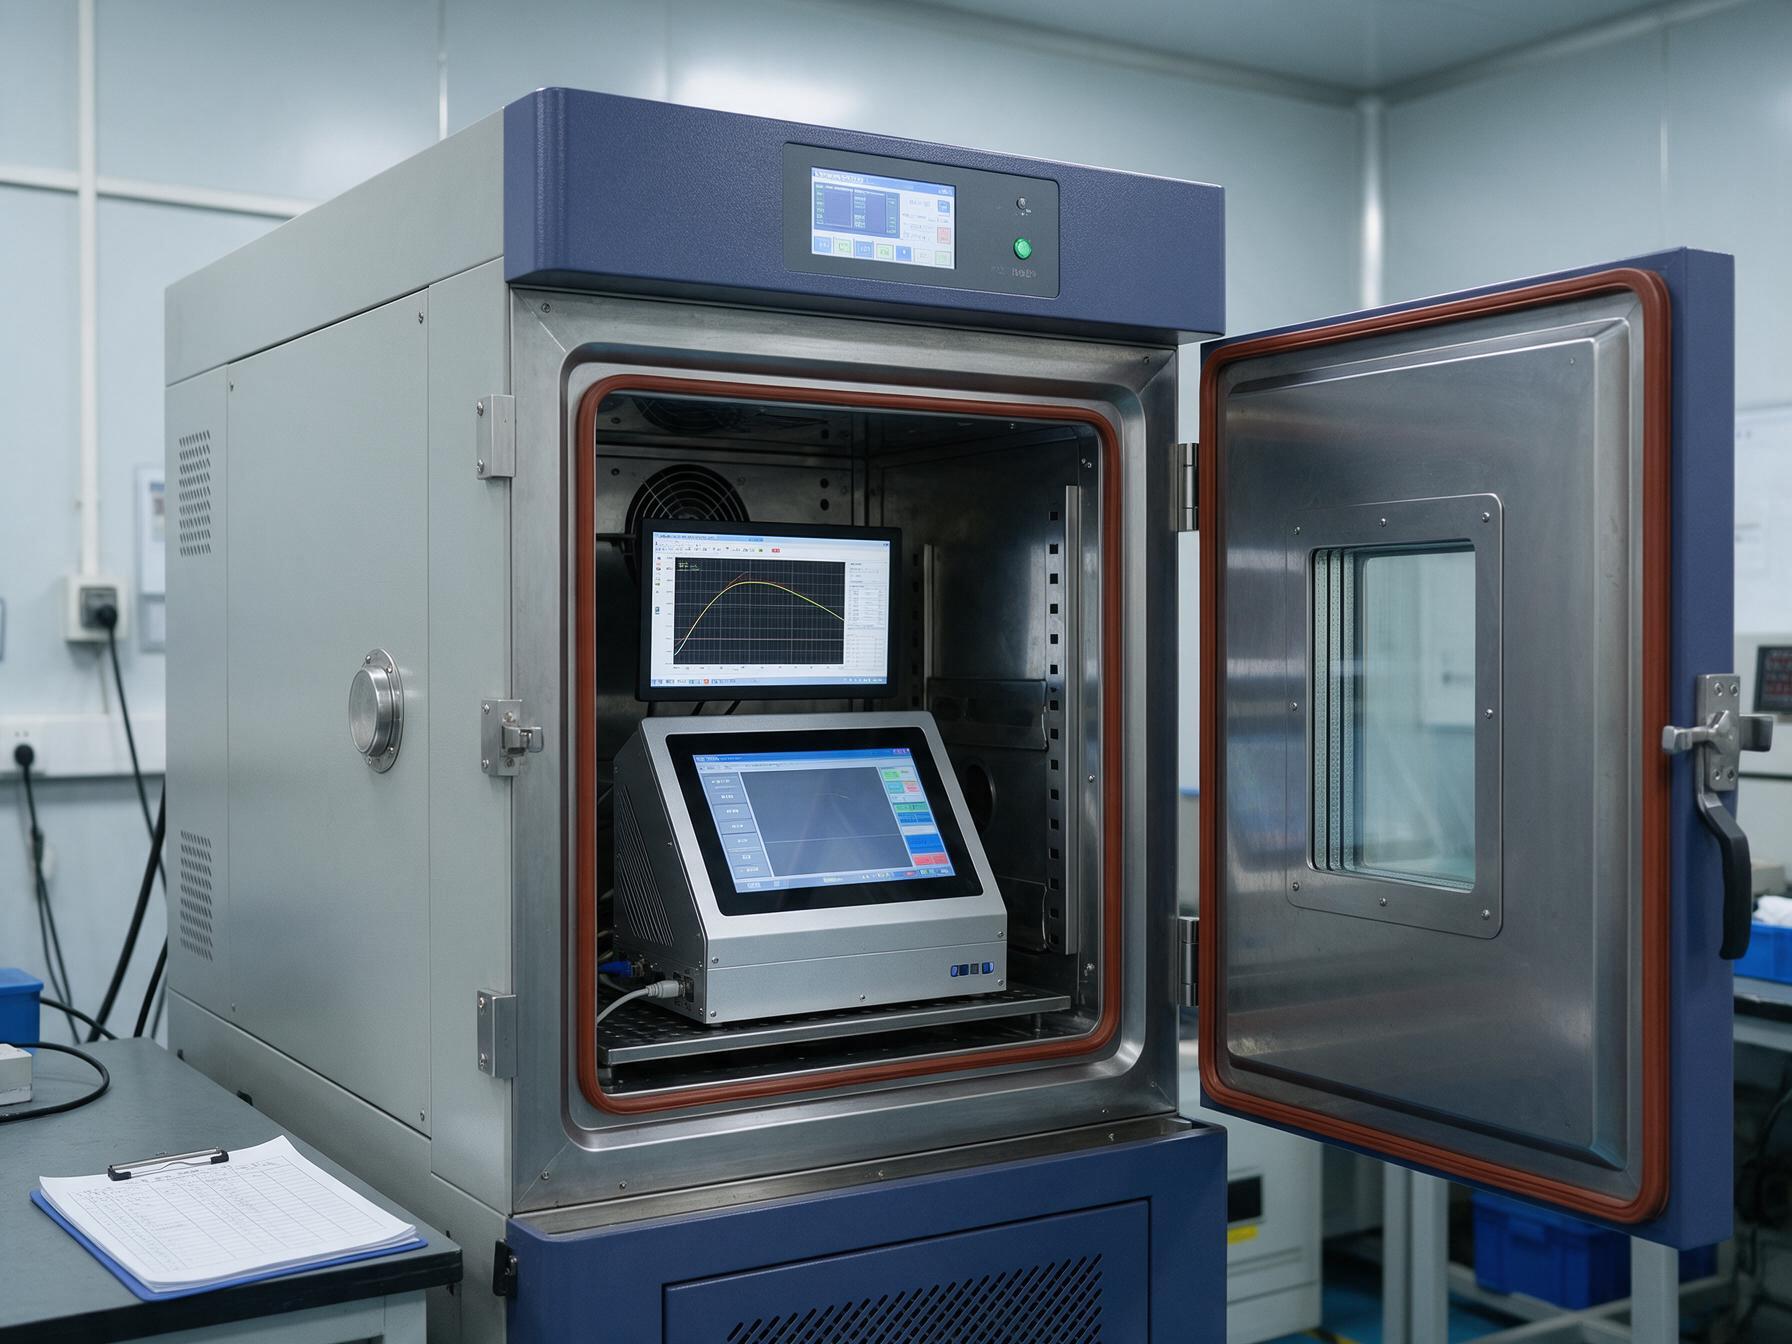
驗證可對照GB/T 17626系列的靜電放電與脈沖群條款,以及二〇二六年一月起實施的GB/T 18268.1-2025,該標準按工業電磁環境分級考核端口,發射合格并不等于抗擾合格。測試口徑同樣關鍵,銘牌上的負二十到六十攝氏度只是一行字,試驗箱里跑過的整機溫度曲線才是產線的依據;在抗擾驗證環節,控顯科技按端口逐項施加靜電與浪涌試驗,再結合高低溫循環與滿載老化篩掉早期失效件。
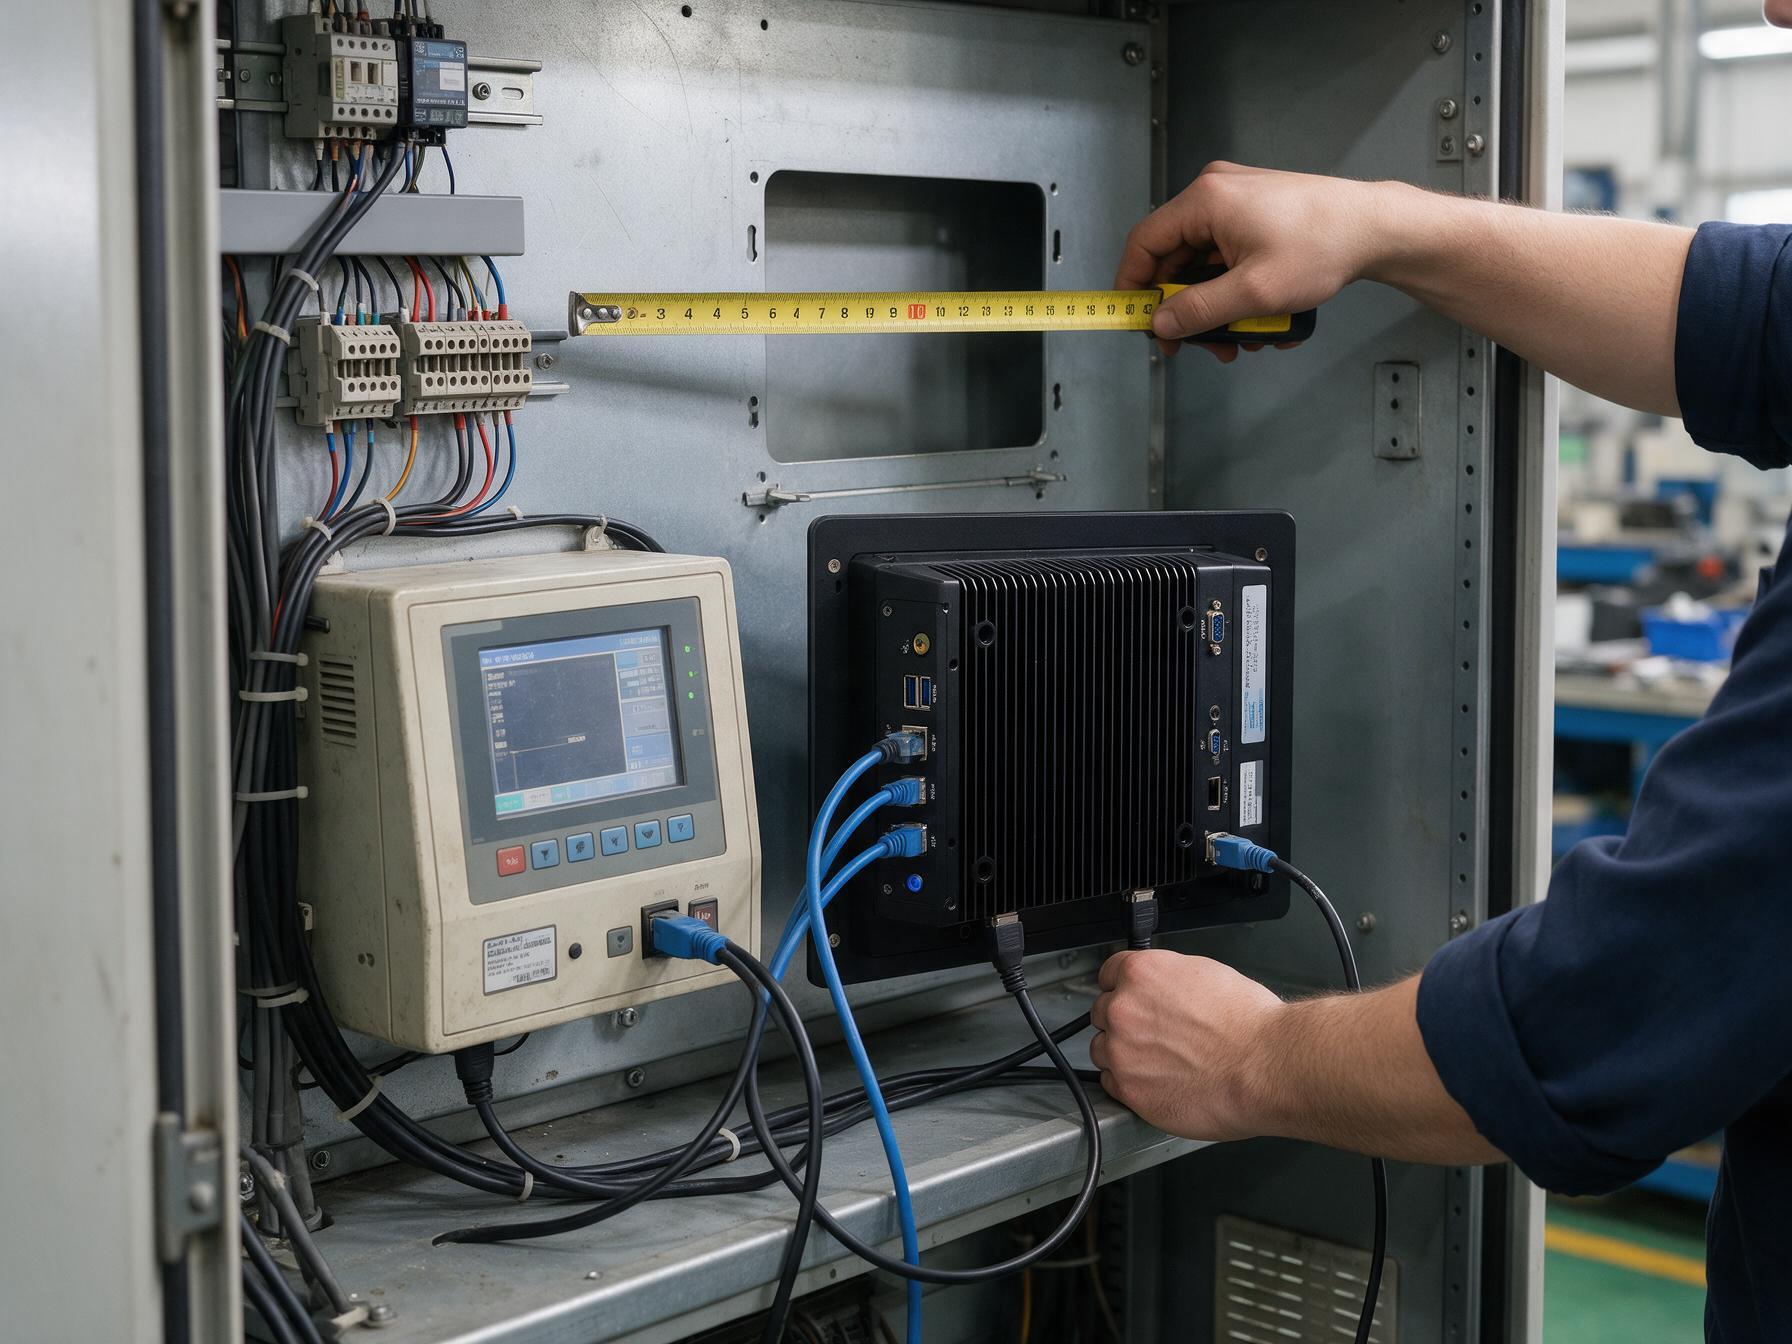
換型先把鏡像接口與開孔核完,割接窗口才能按小時編排
換型的難點還有一半在系統側。存量組態軟件依賴原有驅動與外設協議,遷移前要跑通鏡像與通信腳本;串口、雙網口、USB數量一旦定義錯,現場就得加轉換器甚至重新開孔,割接窗口被迫從小時級拉長到天級。穩妥做法是舊機旁先放樣機并行驗證,核完開孔尺寸再切換,國產工業一體機的供貨多為一到三周。
工位側的改造把接線收斂到最少。控顯P1A嵌入式多功能工業觸摸一體機把刷卡、掃碼與指紋模塊收進純平前面板,配合雙網口與寬壓輸入,工位接線只剩一根網線加一根電源線。行業材料給出的判斷是,具備邊緣推理能力的一體機出貨占比將由百分之十二點四升至接近三成。
三條驗收口徑寫進技術協議,替代才算經得起復盤
替代是否落地,最終要靠驗收口徑說話。三條判定可直接寫進技術協議:①整機高低溫測試報告而非器件規格書,編號可回溯,約定負二十攝氏度冷啟動與七十攝氏度滿載四小時通過;②端口抗擾測試記錄,靜電、脈沖群、浪涌逐項留檔,與GB/T 18268.1-2025的分級條款對應;③到貨批次一致性抽檢,抽樣曲線與出廠記錄同屏比對。等保2.0補充標準2026年落地,三級及以上工控系統年底前須完成補充測評。
回到那張對照表,工況才是替代方案的裁判。高溫、粉塵、電壓波動與備件周期共同決定了死機次數的差距,標準條款與驗收報告再把差距變成數字。把痛點、機理與驗收依次做完,國產工業一體機的替換才會從一次性采購變成長期可維護的產線資產。