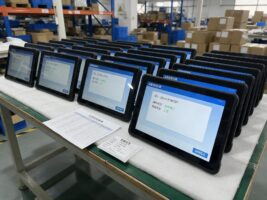
制造企業的數字化改造正從單廠試點走向多廠區同步鋪開,工位終端的采購量隨之從幾臺變成幾百臺。IT168在2026年9月10日發布的工位終端選型參考提到,不少項目投產后數據采集不穩定,根源往往不在軟件,而在終端硬件與車間工況沒對上。

頭一份清單,把各廠區的工況差異逐條落到表上
統一選型的前提是承認差異。同一家企業里,機加工廠區的金屬粉塵、注塑廠區的高溫油霧、包裝廠區的頻繁擦拭、倉儲區的低溫與振動,對終端的要求并不相同。清單要按工位記錄環境溫度上下限、粉塵與液體形態、清潔方式、每班連續開機時長四項,再標注該工位屬于報工、質檢還是看板用途。
工況表拉平之后才能定共性下限。多數離散制造廠區可以收斂到同一組指標,前面板密封達到IP65級、機身全封閉無風扇、寬溫寬壓輸入、支持7×24小時連續運行。少數極端工位單獨走特配,避免為照顧兩三個點位把幾百臺的配置整體拉高。

第二份清單,外設與接口拓撲決定能不能直連
工況定完,第二步把每個工位要掛的東西全部列出來。報工工位至少接掃碼槍、身份識別模塊與標簽打印機,質檢工位再加電子秤與檢測儀表,各自占串口還是USB口必須逐個核對。接口不夠時現場只能加集線器與轉換模塊,供電松脫與接觸氧化的故障點就此埋下。
針對多外設堆疊的報工工位,控顯P2A二維碼掃描多功能MES工位一體機把二維碼掃描模塊前置集成到面板,同時保留多路串口與USB拓展,掃碼設備、讀卡模塊與儀表可以直連整機。這樣的收益在跨廠區場景里更明顯,各廠區接線方式一致,運維手冊與培訓材料才能復用一套。
網絡與供電同樣屬于硬約束。無線信號受金屬貨架遮擋衰減明顯,報工實時性要求下千兆有線仍是主選;工位電箱能否提供穩定電壓也要實測。

第三份清單,安裝形態與開孔尺寸要提前鎖定
安裝形態最容易被拖到最后,又最難返工。老產線改造居多的廠區,原有柜體不允許大改,可選安裝范圍直接決定改造成本。清單要記面板可開孔區域、柜體內可用深度、操作者到屏幕中心的距離。有控制柜的機加工位走嵌入式,總裝流水線則用壁掛與立柱式,檢驗工位用伸縮臂。
尺寸系列同樣需要收斂。跨廠區若把15.6寸、19寸、21.5寸混著上,鈑金開孔圖與安裝支架得各做一套,后期換機還要重新開孔。把屏幕尺寸壓到兩檔以內,同尺寸機型共用一副開孔尺寸,備件與工裝才能真正通用。

末一份清單,備件與供貨周期決定三年運維賬
聯想在2026年9月11日披露的智能工廠設備管理實踐提到一個常見現象,常用備件動輒缺貨,冷門備件卻大量堆積。工位終端也是同一邏輯,型號越雜,備機與配件種類越多,占用的資金與倉位反而越大,故障停機時卻常常缺件等待。
清單要落三件事,一是同款機型的備機按工位數量的百分之三到百分之五預留;二是向供方書面確認該型號的生命周期與末次訂購時間;三是核對認證與資質材料,3C與相關體系認證要能隨時調取。在長期供貨這一點上,控顯科技把同一產品線的接口與安裝尺寸做成延續設計,同尺寸機型更換時無需重開孔位。
批量下單前留一臺樣機裝到真實工位跑滿兩周,是成本最低的風險控制手段,聯調要覆蓋驅動兼容、斷電復電自啟動與滿負荷溫升。四份清單串起來看,選型順序應當是先工況、再外設、再安裝、最后備件與供貨,順序倒過來做,省下的采購差價往往抵不上第二年的返工與停機損失。