工業和信息化部等六部門七月中旬印發2026年度智能工廠梯度培育行動的通知,認定材料繞不開現場數據的真實與實時。政策提速的同時,不少注塑車間的報工還停在紙質工單加班后補錄的老路上,月底賬實不符的抱怨年年重復。

紙質工單在注塑車間吃掉的三段時間
頭一段耗在指令傳遞。調度員打印工單再逐條送到機臺,一輪下來往往需要個把小時,操作工換模完成后還得等單開工;工藝版本更新時紙面圖紙容易新舊混用,看錯版本號造成整批不良的情況在多品種小批量車間并不少見。
第二段耗在錄入。開工、完工、不良數量全靠手寫,壓力集中到下班前半小時,憑記憶批量補錄,數量與工時都在估算。第三段耗在追溯,客戶投訴要翻找當日原始單據,往往半天才能定位到工序與責任人。紙單模式下的單次報工普遍落在一分半到兩分鐘。

十五秒是怎么算出來的,把報工動作拆成四步
掃碼報工不是把紙面動作搬到屏幕上,節拍要靠動作合并擠出來。一次完整報工可拆成身份確認、工單調取、數量確認、異常上報四步。紙單模式下四步分散在不同介質;終端把四步收進同一塊前面板后,刷卡完成身份與工位綁定,掃碼直接調出工單,數量按模次自動帶出,異常按預置代碼點選推送。
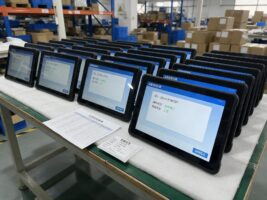
在換班人流密集、介質混用的注塑工位上,控顯P1A嵌入式多功能工業觸摸一體機把IC/ID刷卡、二維碼掃描與指紋識別集成在前置模塊里,驗證與調單在同一個抬手動作內完成,不必外掛讀卡器與轉接線,也少了一個被撞掉的故障點。實測下來,熟練操作工的單次報工穩定壓進十五秒,時間戳由終端本地生成,不再有事后估算的空間。

節拍壓下來之后,注塑工況才是終端的真考場
注塑機臺旁的環境比辦公室惡劣得多。料筒與模溫機長時間散熱,機臺周邊溫度常年偏高,脫模劑與液壓油形成的油霧附著在屏面與縫隙上。帶風扇的商用整機三四個月就積灰堵死風道,失效鏈很清晰,積灰導致風阻上升,進而結溫抬高、觸發降頻與保護性重啟,最終表現為工位掉線。
斷掉這條鏈的做法是取消運動部件。全封閉無風扇結構以鋁合金外殼整體導熱,不給油霧留進風通道;前面板做到IP65級密封便于每班擦拭,純平屏面不藏油泥;固態存儲更耐受合模沖擊震動。這些指標寫進驗收單必須變成可核對的數字,防護看測試等級,穩定看平均無故障時間,成熟度按GB/T 39116逐條對照。

從紙單切換到掃碼報工的四步落位順序
切換順序錯了,返工成本遠高于硬件差價。先選一條型號少、工序固定的產線試點,把電子工單跑通再橫向鋪開;再把條碼與工位綁定,每個工序配一臺固定安裝終端,避免用可移動設備湊數導致責任不清。第三步定安裝形態,機臺進深不足的走嵌入式,墻面有承重條件的選壁掛,多機臺輪流看屏的用懸臂。
末一步是建立異常即時推送,缺料、模具異常、加工不良在掃碼時同步上報給責任人。多機臺工位的接口清單也要提前盤點,控顯科技在同一產品線內保留多串口與多USB的原生配置,掃碼設備、標簽打印機與檢測儀表可直連,省掉擴展塢轉接。
智能工廠評定看的是現場數據能否支撐決策,車間管理看的是節拍與賬實是否一致,兩者的交點都落在工位報工這一步。把單次報工從兩分鐘壓到十五秒,價值不只是省下的時間,而是數據在生成瞬間就帶上身份、工位與時間戳,后續排產、計件與追溯才有可信底座。