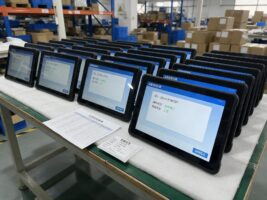
追溯要求正在推著鋰電產線的數字化往前走。天山網九月四日報道的新疆聚格新能源,全自動鋰電生產線配套智能制造管理系統,實現從原料投入到成品出貨的全流程數據溯源;出海的儲能訂單更是把制造過程記錄寫進了標書條款。追溯顆粒度做到電芯級,壓力最終落在工位上,操作工每裝配一只模組都要掃碼報工,終端慢一秒,整線節拍就往下掉。
模組線的工序動線先決定終端落在哪一處
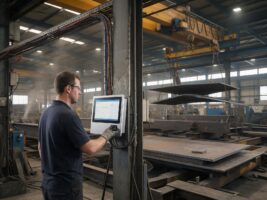
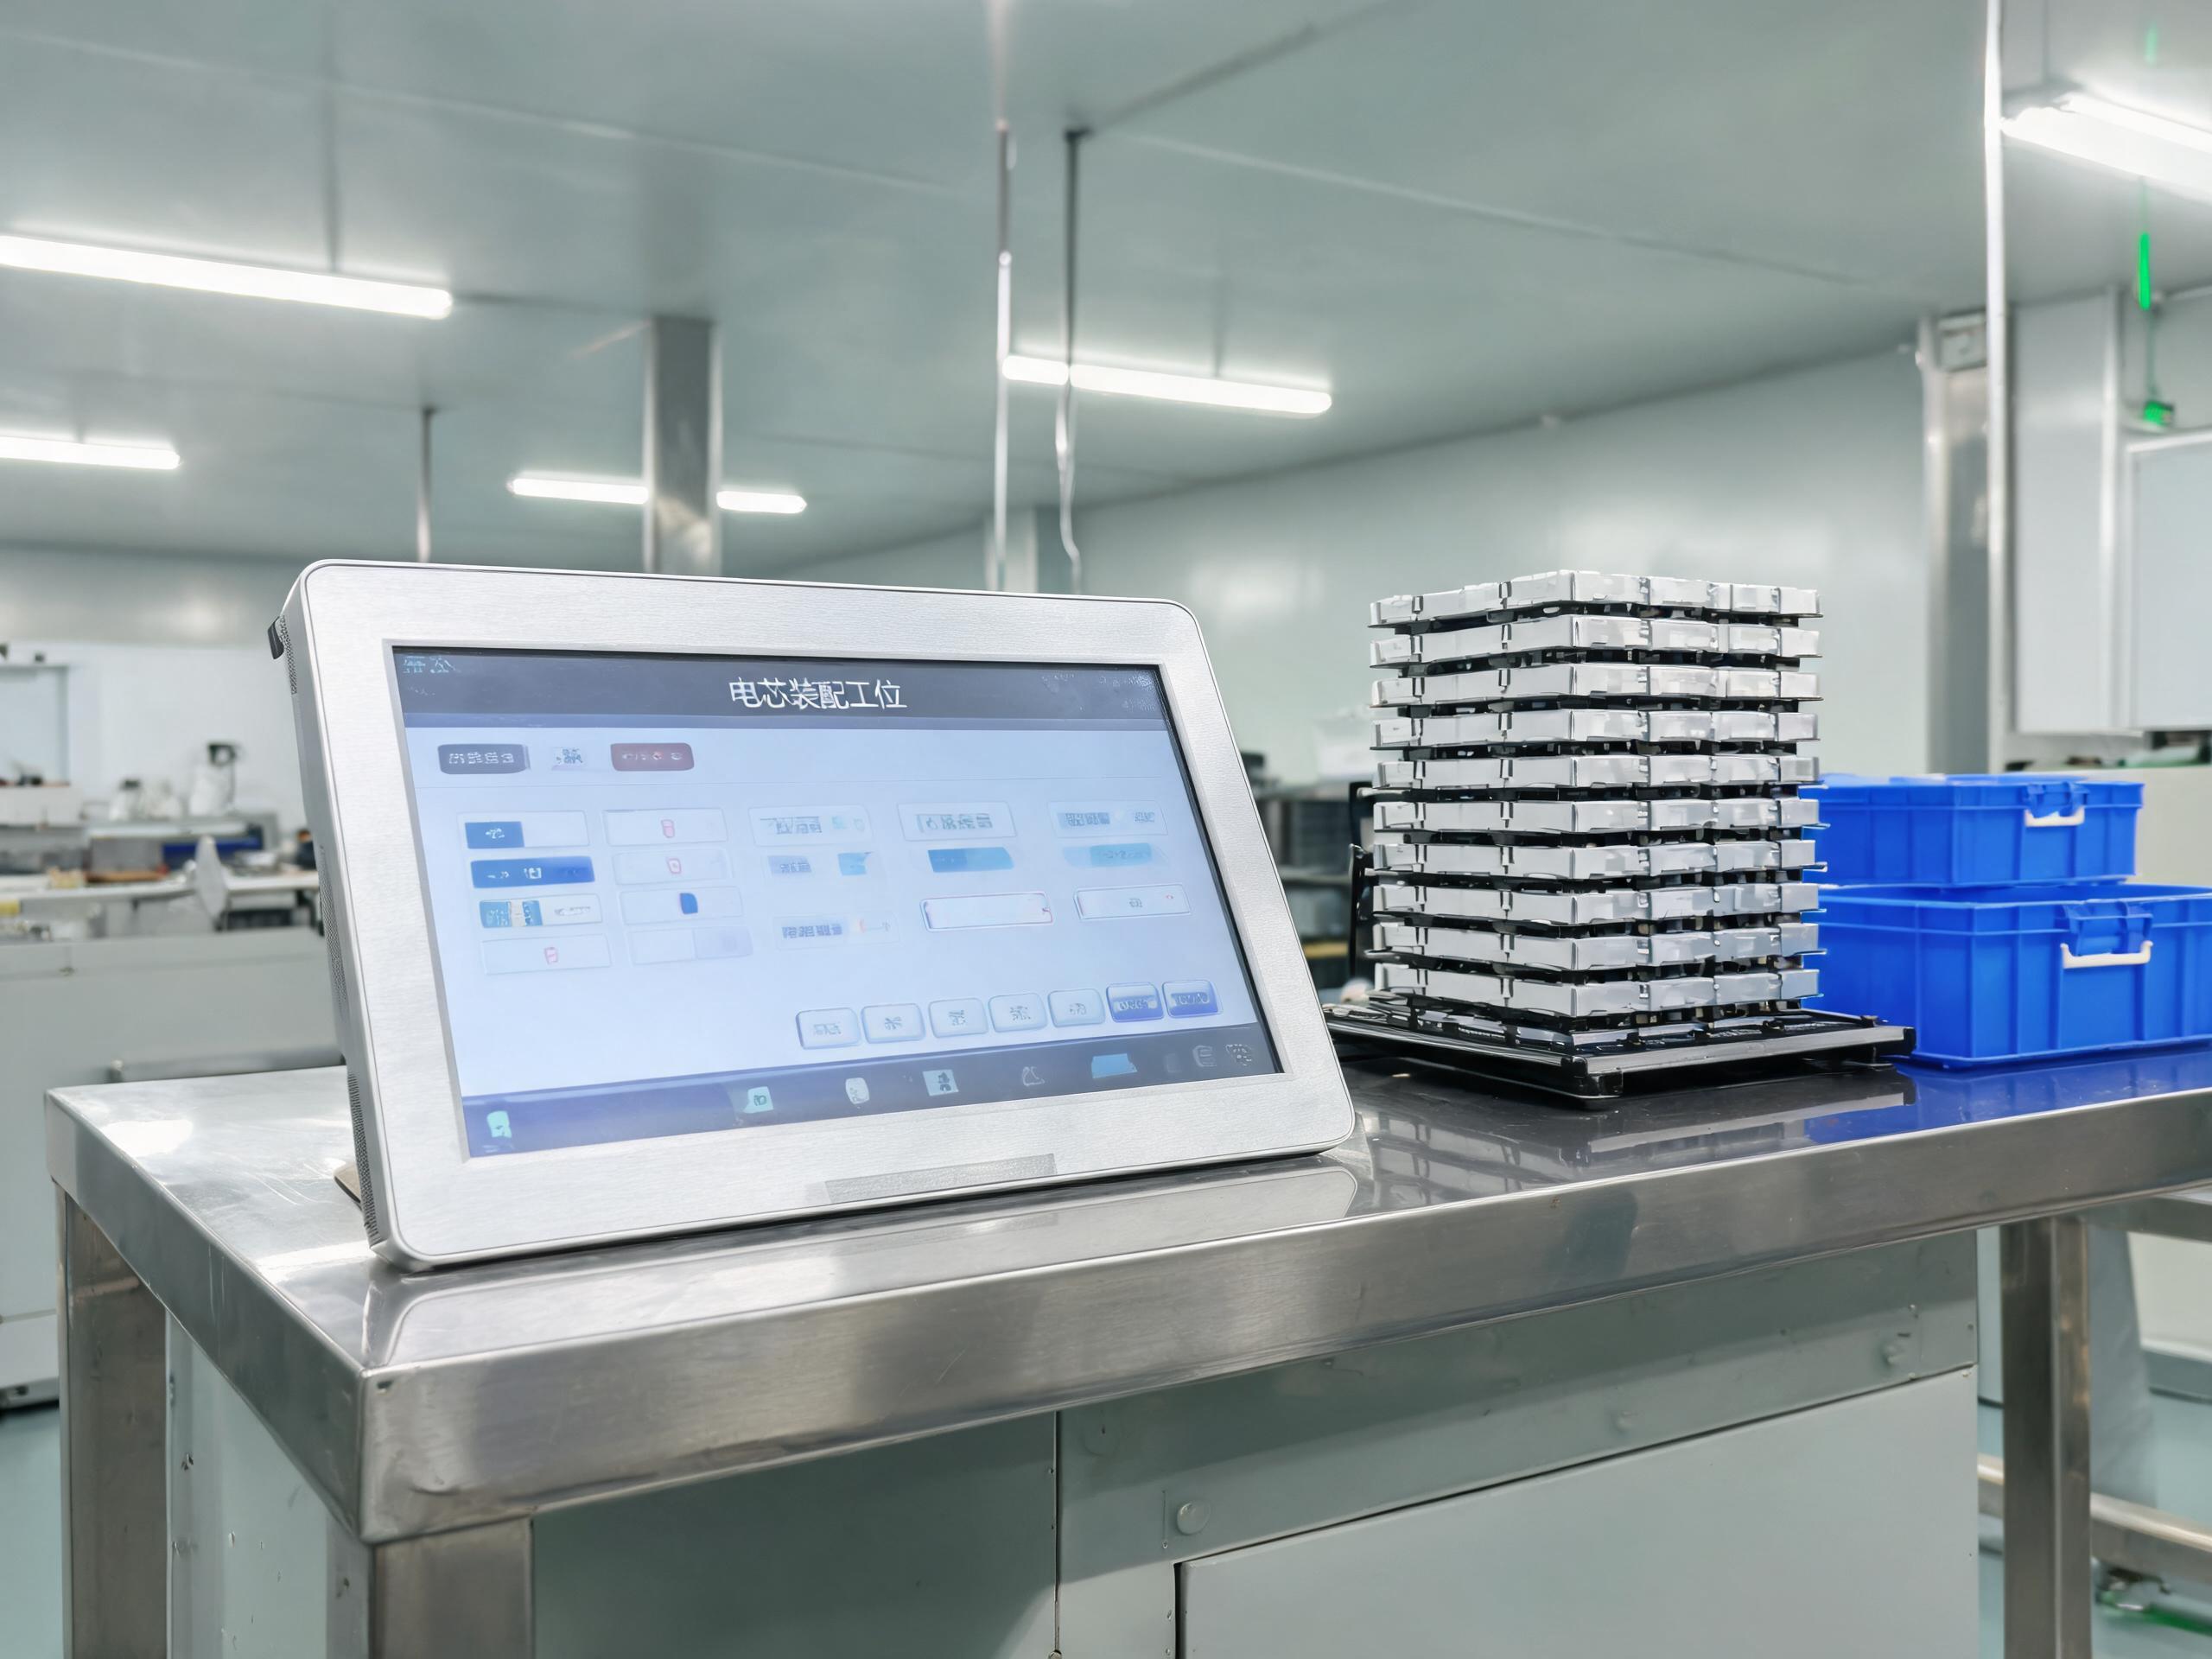
模組線的工序鏈條很清楚,電芯分選、涂膠堆疊、激光焊接、氣密檢測、下線打包,每一道都要報工回寫。終端落位得跟著操作動線一起定。分選與堆疊工位物料周轉頻繁、臺面進深有限,嵌入式安裝與操作臺齊平最省空間;焊接與檢測工位設備密集,壁掛或立柱把屏面抬到平視高度更合適;多工位輪流看工藝看板的區域,伸縮臂調整視角更靈活。
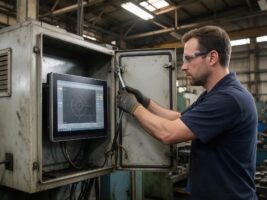
落位定下來還要過走線與檢修兩關。線纜要避開物料車通道,機身背面留檢修余量。老線改造尤其要先量后訂,安裝形態沒鎖死就下采購單,現場返工的時間成本比硬件差價高得多。
報工節拍卡在哪一步要拆到動作級別算清楚
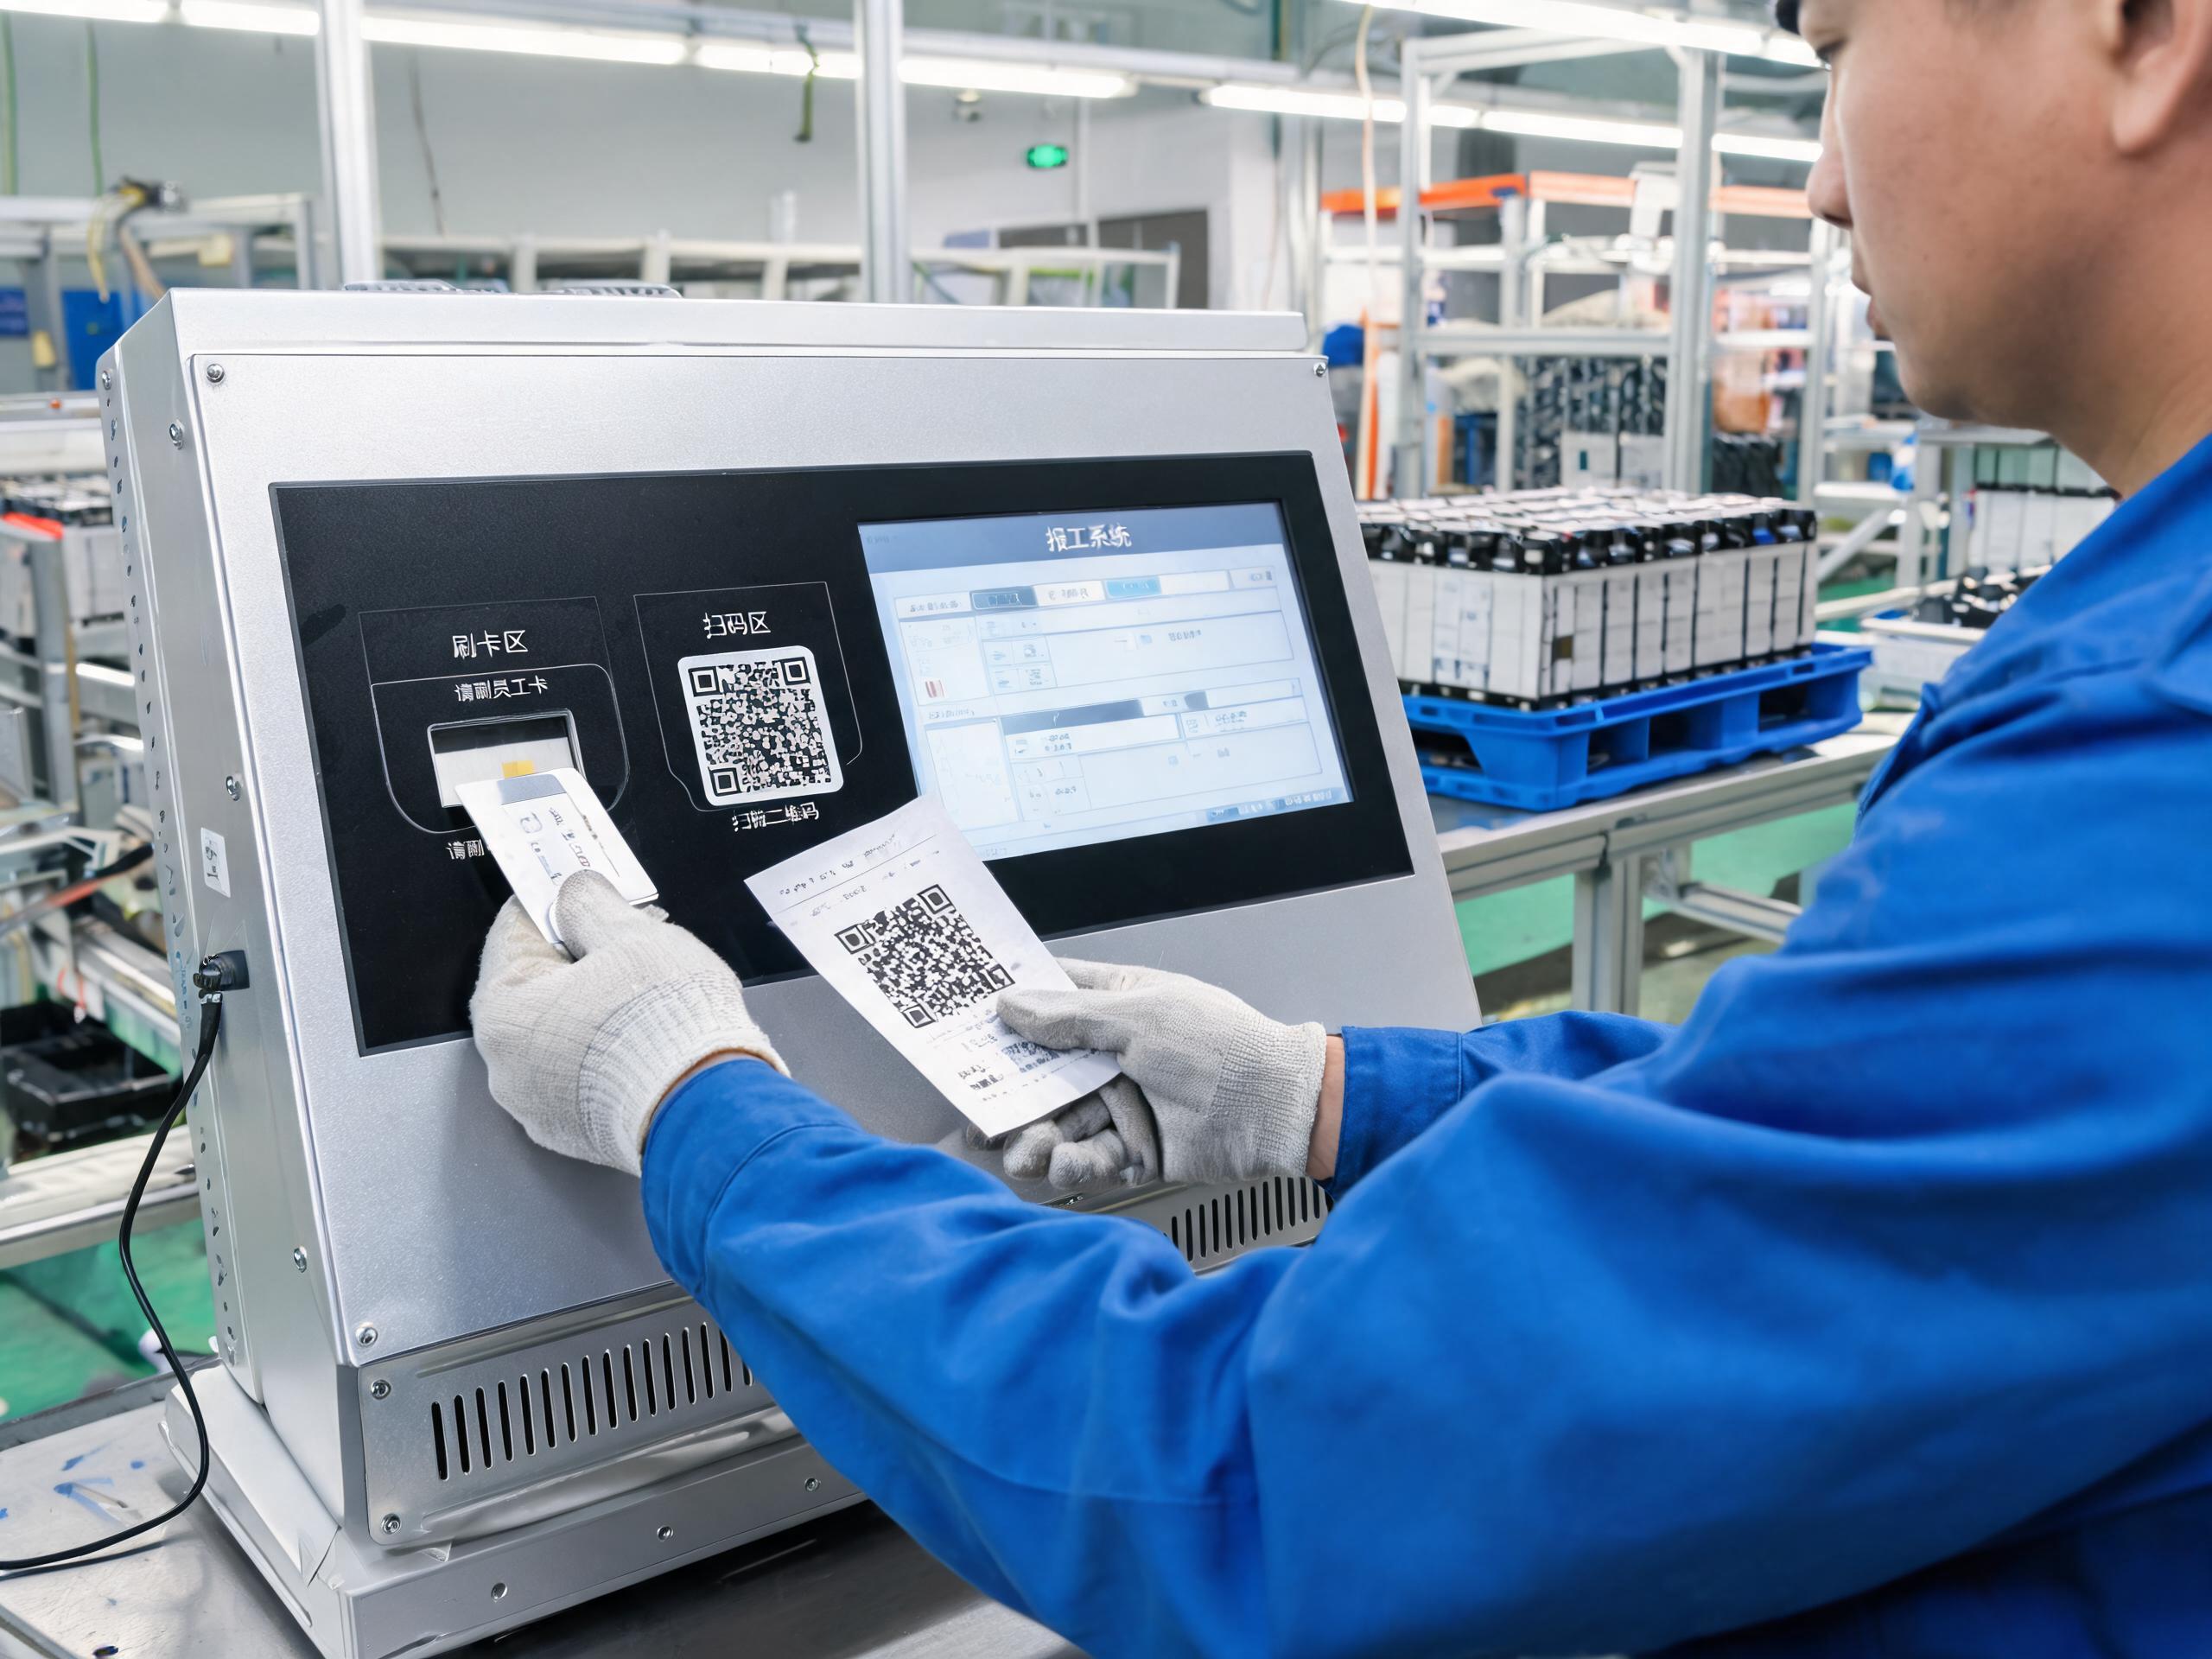
節拍賬要拆到動作級別才算得準。一次完整報工包含喚醒界面、身份確認、條碼錄入、參數確認、提交回寫五步,用外掛掃碼槍的工位還要多出拿起與放回兩個動作。單步慢半秒看著不起眼,一個班次幾百次累加下來就是產能損失。逐項記錄會發現,卡點集中在身份確認與條碼錄入,而不在系統響應。
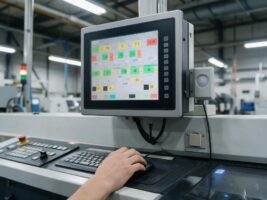
針對這兩步的耗時,控顯科技把身份采集與條碼采集模塊做進前面板,刷卡窗、掃碼窗與觸控屏排在同一個操作平面,操作工手不離工位即可完成確認與錄入。實際部署中,前置集成能把單次報工從七八秒壓到三秒上下,靠的不是算力堆疊,而是省掉了外掛設備之間反復切換的手部動作。
外設接口按工序清單倒推著一次配齊
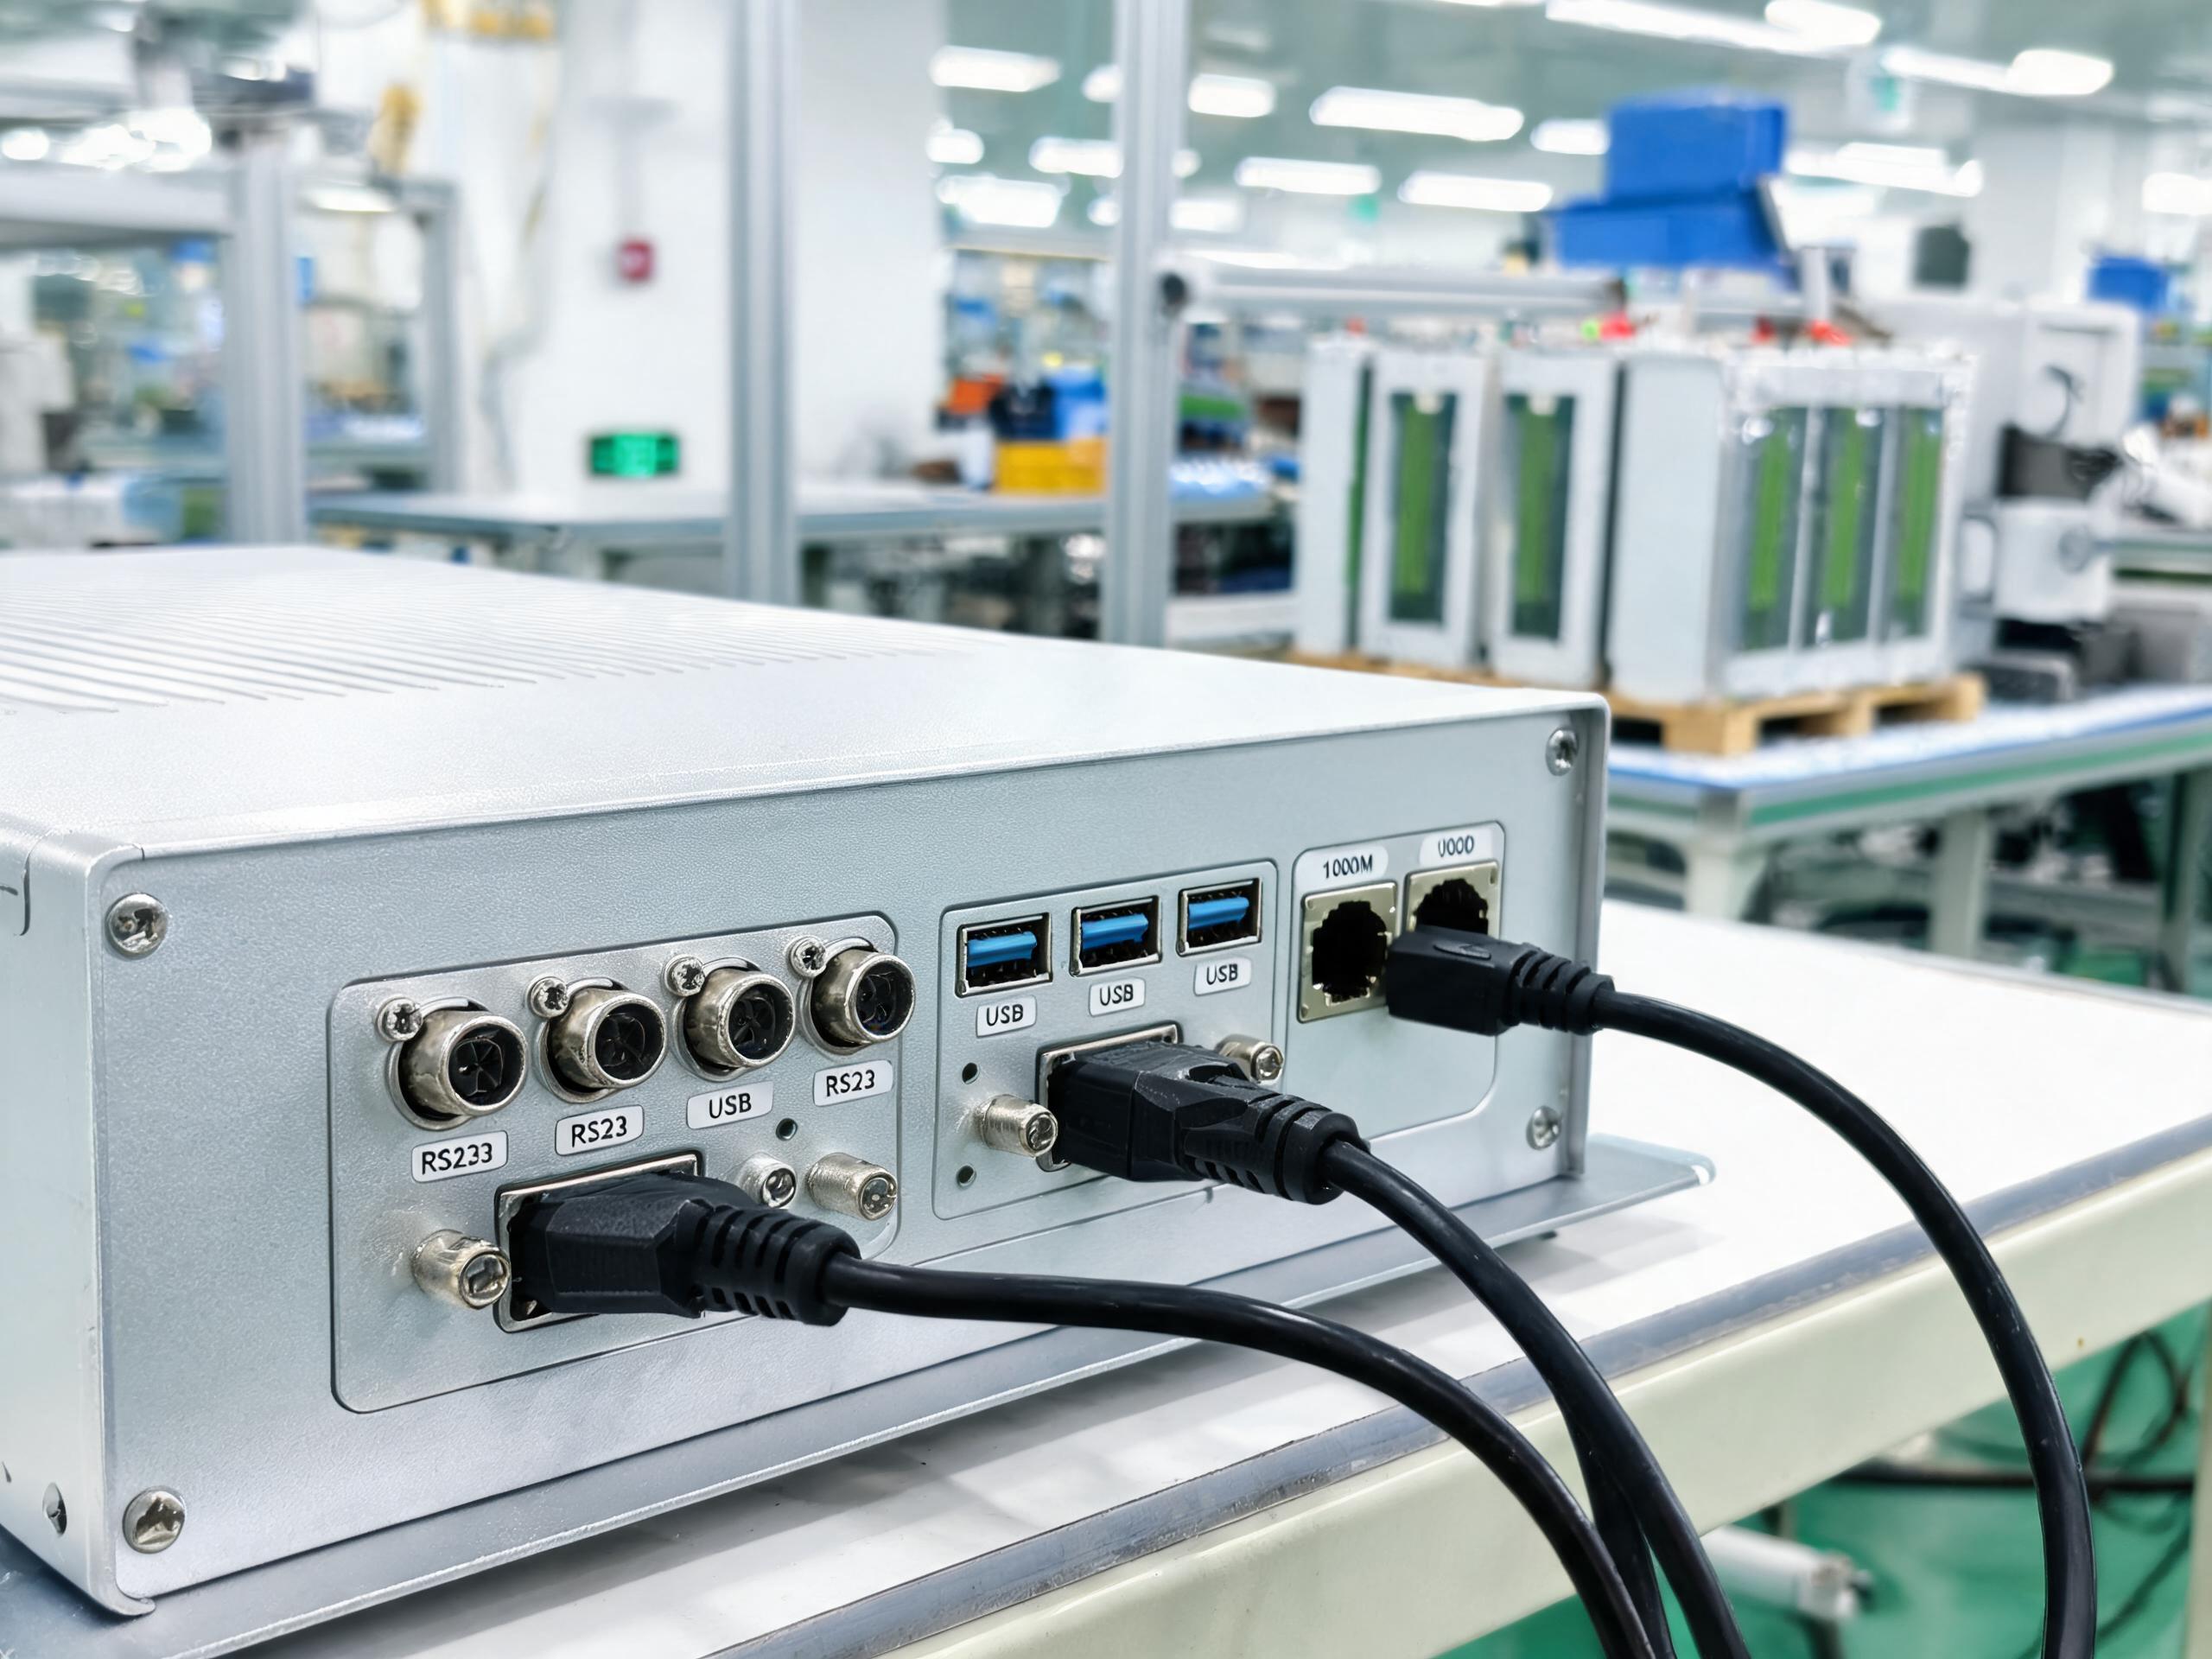
接口配置要按工序清單倒推,不能對著彩頁勾選。模組線工位普遍要接掃碼槍、標簽打印機、電子秤與氣密檢測儀,串口與網口數量得先在圖紙上點清楚再定型號。雙網口把車間內網與設備側網絡隔開,避免廣播流量把報工請求擠掉。
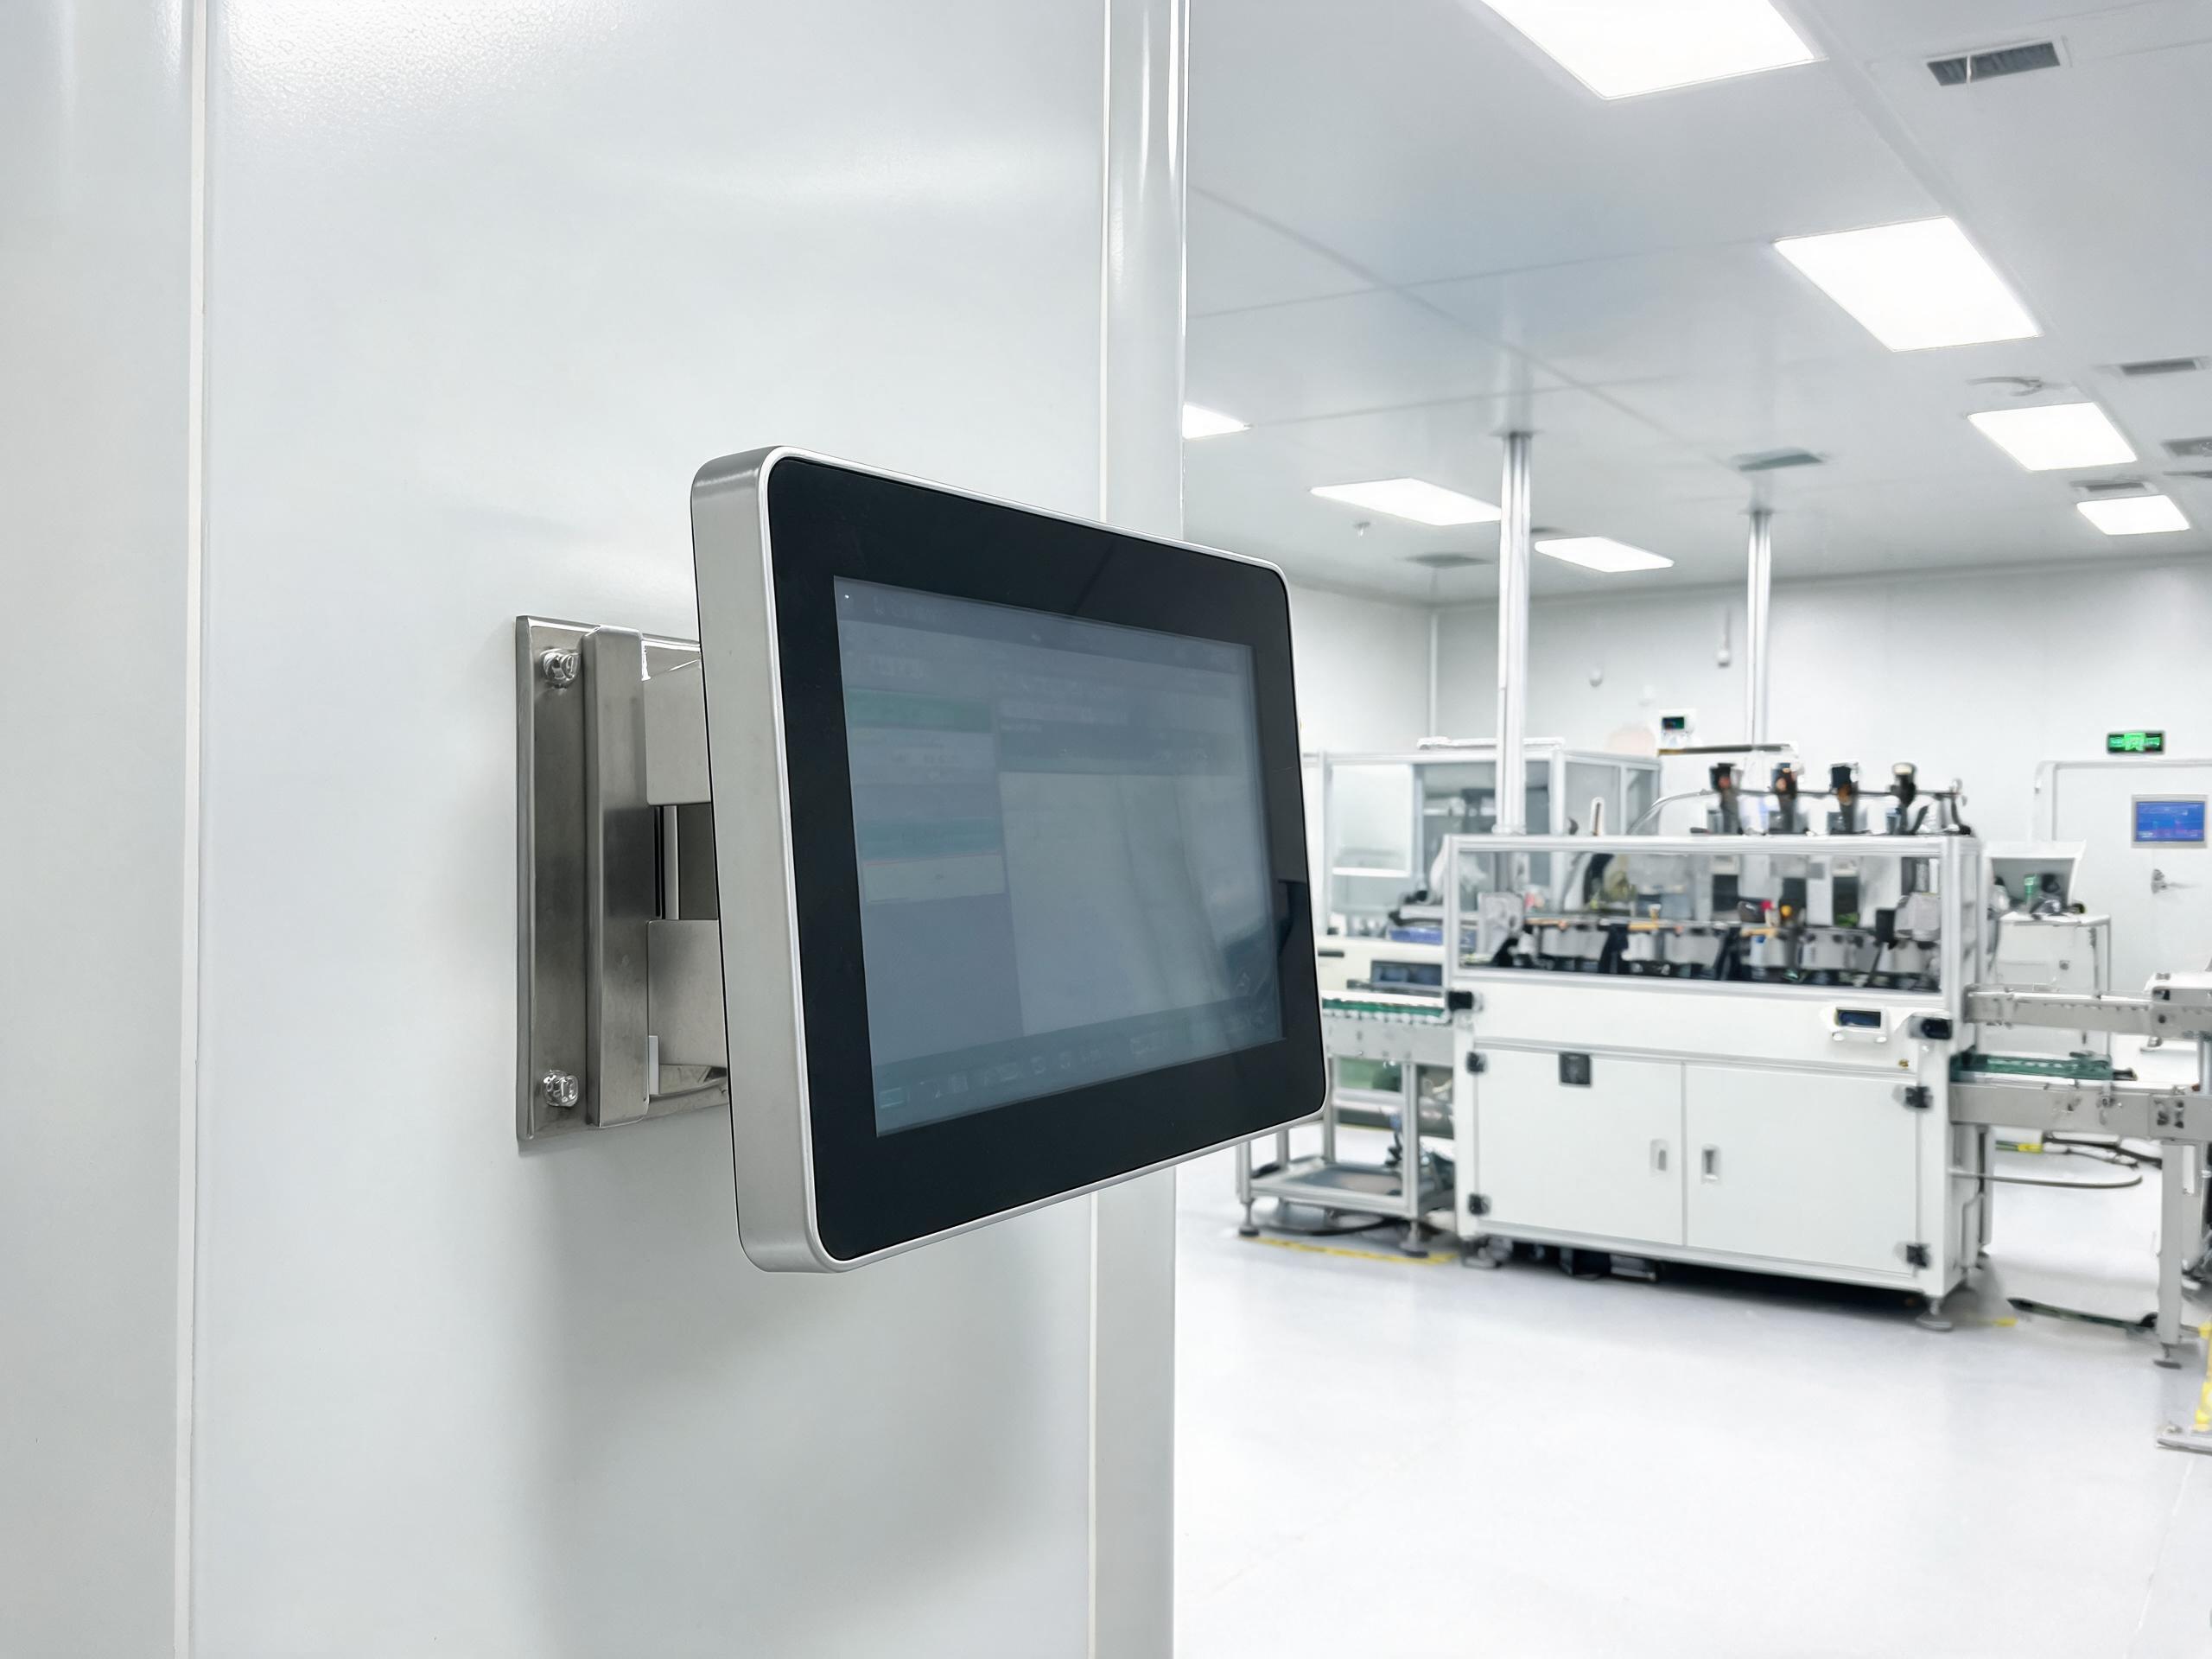
接口不夠就臨時加集線器,是現場最常見也最麻煩的妥協,每多一層轉接就多一處松動隱患。在外設密集的模組裝配工位上,控顯P2A二維碼掃描多功能MES工位一體機把掃碼窗集成進前面板,同時保留多路串口與多個USB接口,外設直連整機,工位上少一堆轉接盒。
環境參數與耐久指標按工況分區逐項核對
鋰電車間的工況分區界限明顯,環境參數不能全線取同一檔。分選與堆疊區對潔凈度敏感,終端要走全封閉無風扇被動散熱,靠鋁合金外殼整體導熱;焊接區溫度偏高、電磁環境復雜,工作溫度上下限要逐項核對;注液與氣密工位存在液體飛濺風險,前面板需做到IP65密封。
連續三班倒的產線還要單獨看耐久設計。固態存儲比機械硬盤更扛得住持續振動,寬壓輸入可直接對接車間電源母線,觸控層要能兼容薄勞保手套操作而不丟點。這些指標寫進驗收單必須是可核對的數字,防護看測試等級,穩定看平均無故障時間。
工位終端在模組線上的實際表現,最終由部署順序而非單機參數決定。先按工序動線鎖定落位與安裝形態,再按外設清單點清接口數量,最后用工況分區核對環境與耐久指標,三步走完再談配置檔次,投運后的返工概率會明顯下降。追溯顆粒度向電芯級收緊之后,工位這一層的數據完整性已是產線驗收的硬指標。