總裝線擴產改造時,最先卡住的往往不是軟件對接,而是工位上那點剩余空間。操作臺面只余不到三十厘米寬的一格,柜內深度還要預留走線余量。硬件清單上的處理器型號此時退居其次,能不能裝進去、工人伸手夠不夠得著,才是改造能否按期投產的前提。
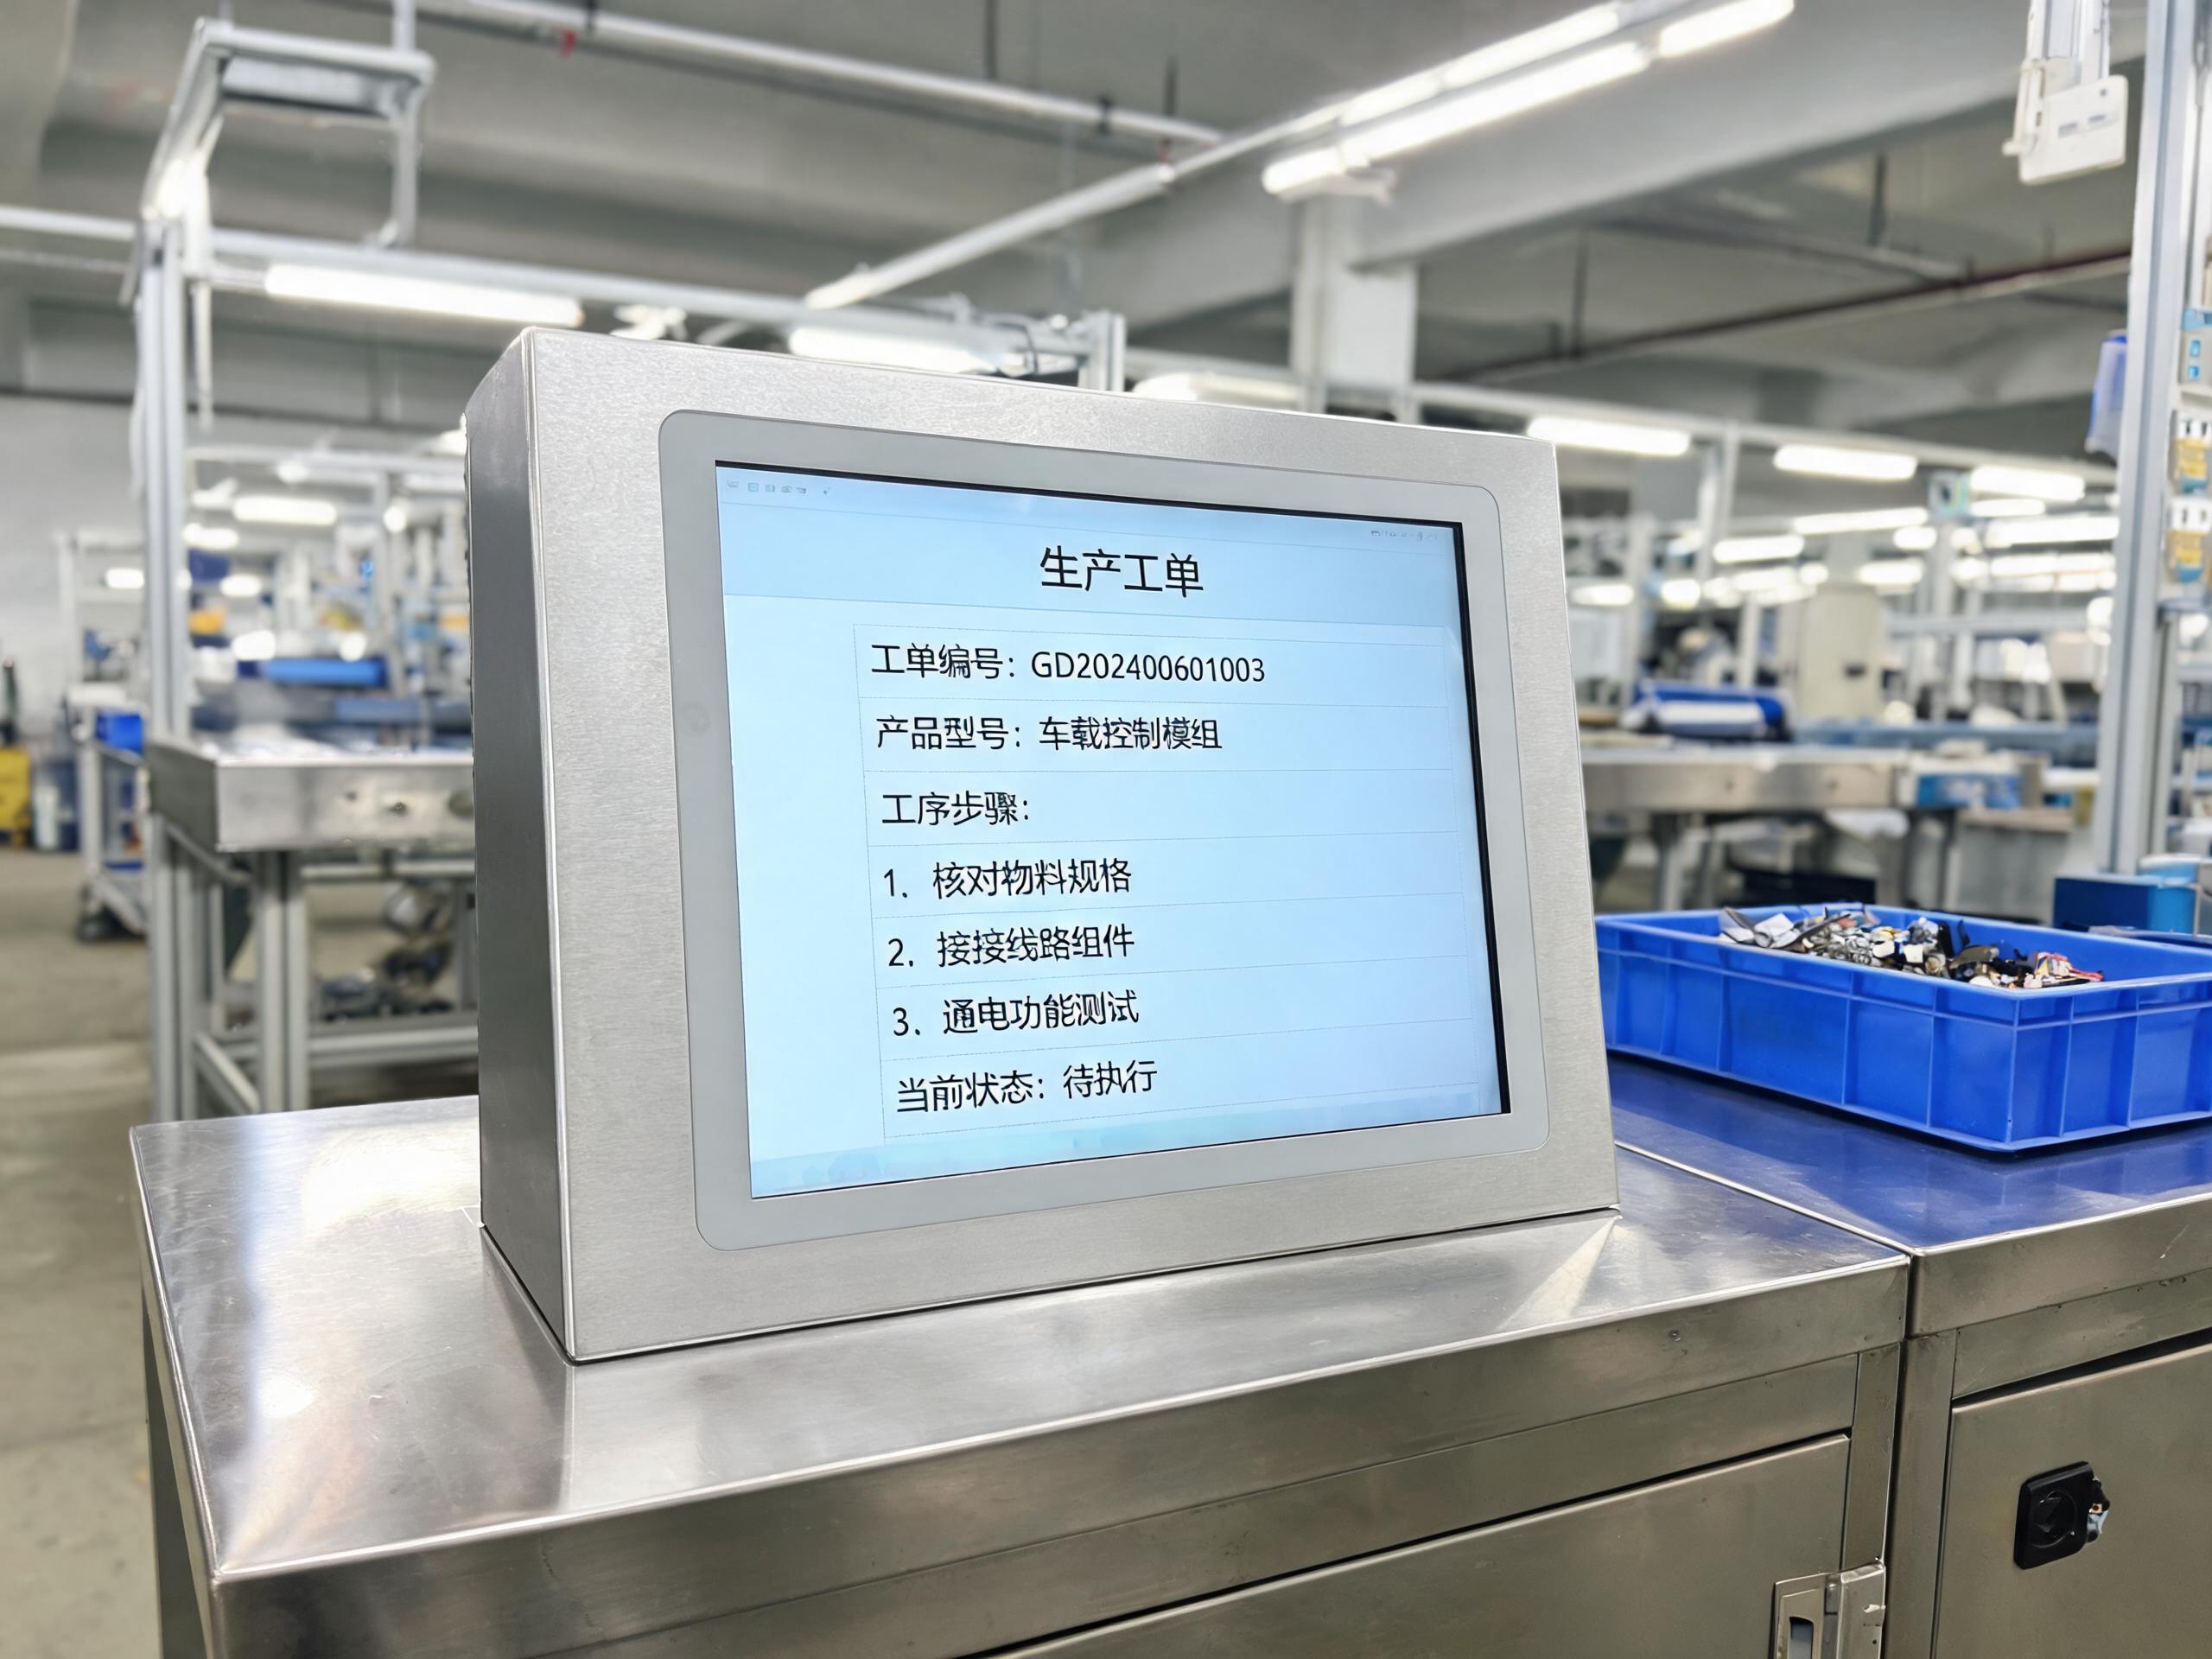
工位空間與安裝形態比配置參數更早被敲定
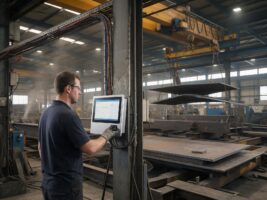
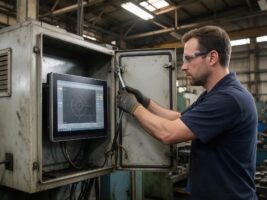
部署順序錯了,后面每一步都要返工。合理的做法是先把工位測繪做完,再倒推硬件規格。測繪要落到三個數字上,可用面板開孔尺寸、柜體內可用深度、操作者到屏幕中心的水平距離。嵌入式適合有現成控制柜、面板可開孔的機加工位,整機與臺面齊平;壁掛與立柱式更適合總裝流水線這類無柜體依托的工位;伸縮臂方案用在需要多角度調整視線的檢驗工位。MES工位終端一體機的安裝形態選錯,輕則工人長期彎腰操作,重則整機拆回重做鈑金。
IT168 在 2026 年 8 月發布的嵌入式工位機選購攻略提到,安裝靈活性應當與環境適應性并列為首要標準,而非等配置談妥后再補。背景是老產線改造居多,原有柜體不允許大規模改動,安裝方式的可選范圍直接決定改造成本能否壓在預算內。
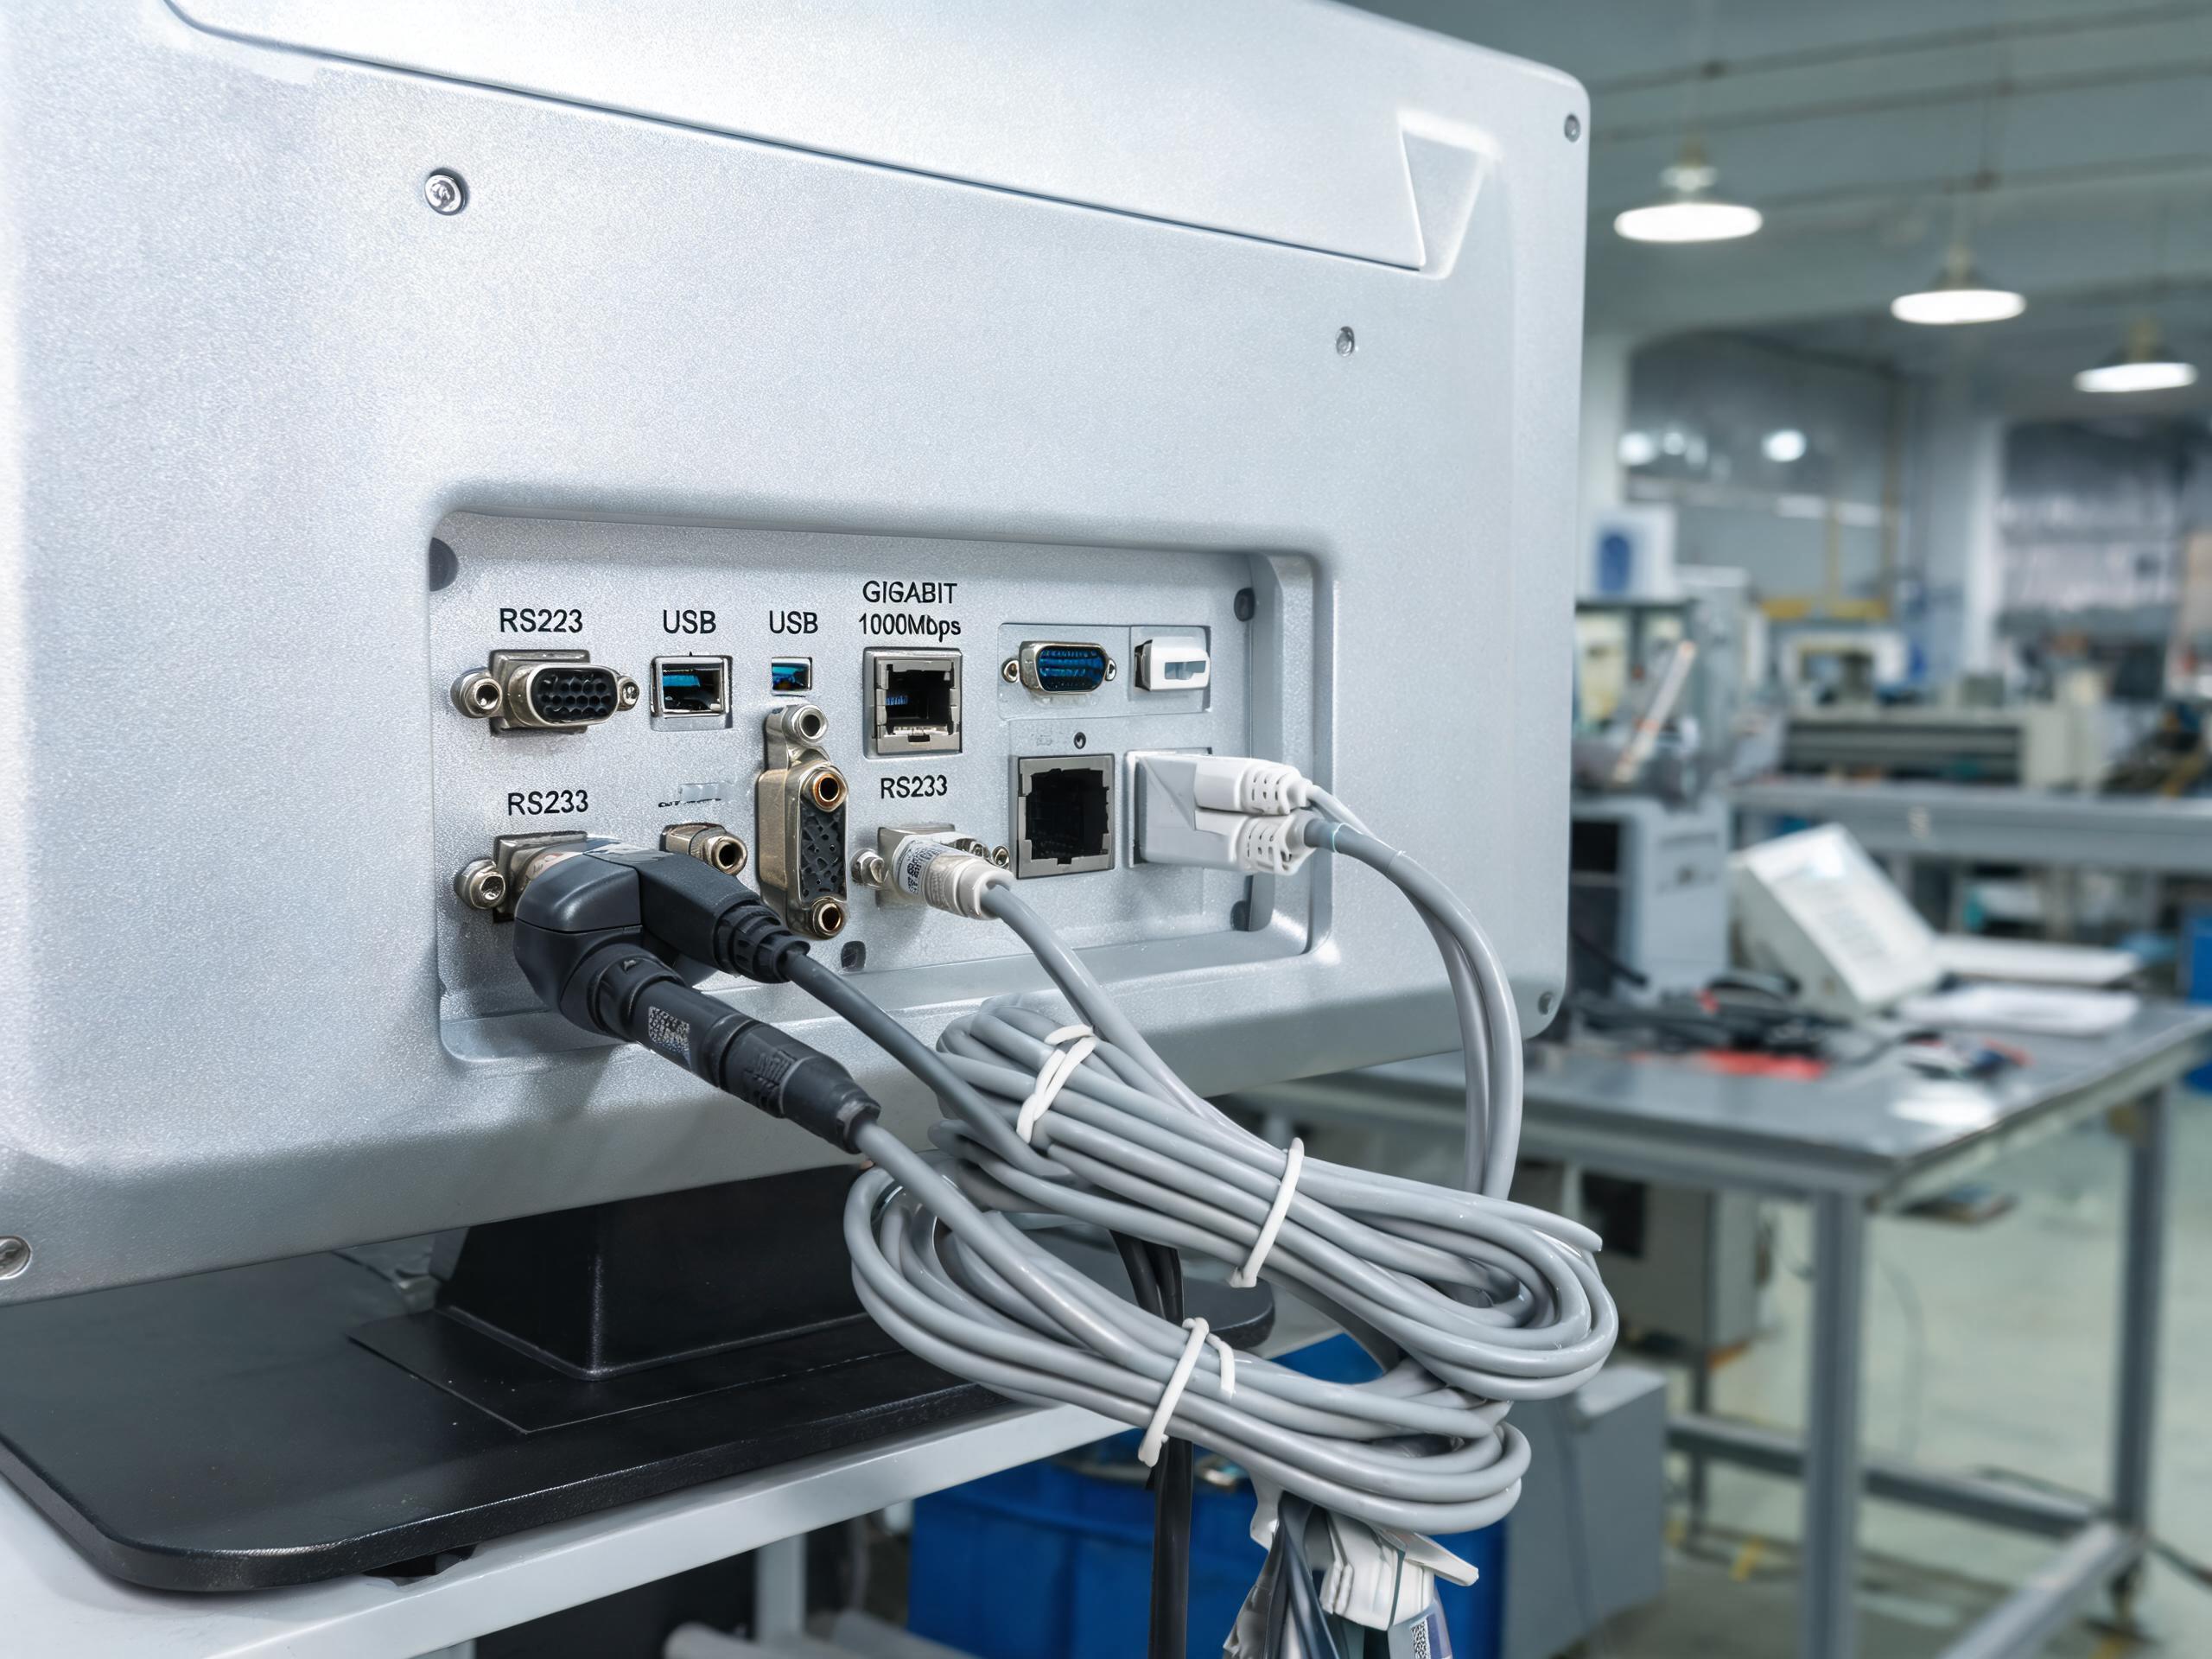
外設清單決定接口拓撲而不是處理器型號
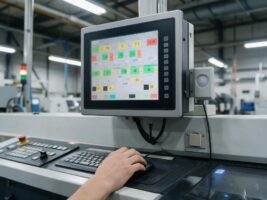
安裝形態定下后,第二步是把這個工位要接的東西全部列出來。典型報工工位至少掛著掃碼槍、刷卡模塊、標簽打印機三樣,質檢工位還要加電子秤,各自占用串口還是 USB 口必須逐個核對。接口不足時現場只能加裝集線器,供電不穩與松脫掉線的故障點就此埋下。針對高頻報工工位的外設堆疊問題,控顯P2A二維碼掃描多功能MES工位一體機把掃碼模塊前置集成到面板,同時保留多路串口與 USB 拓展。
網絡與供電同樣是硬約束。車間無線信號受金屬貨架遮擋衰減明顯,報工實時性要求下千兆有線仍是主選。供電側要確認工位電箱能否提供穩定電壓,大功率設備啟停帶來的波動,是許多終端半夜自動重啟的真實原因。
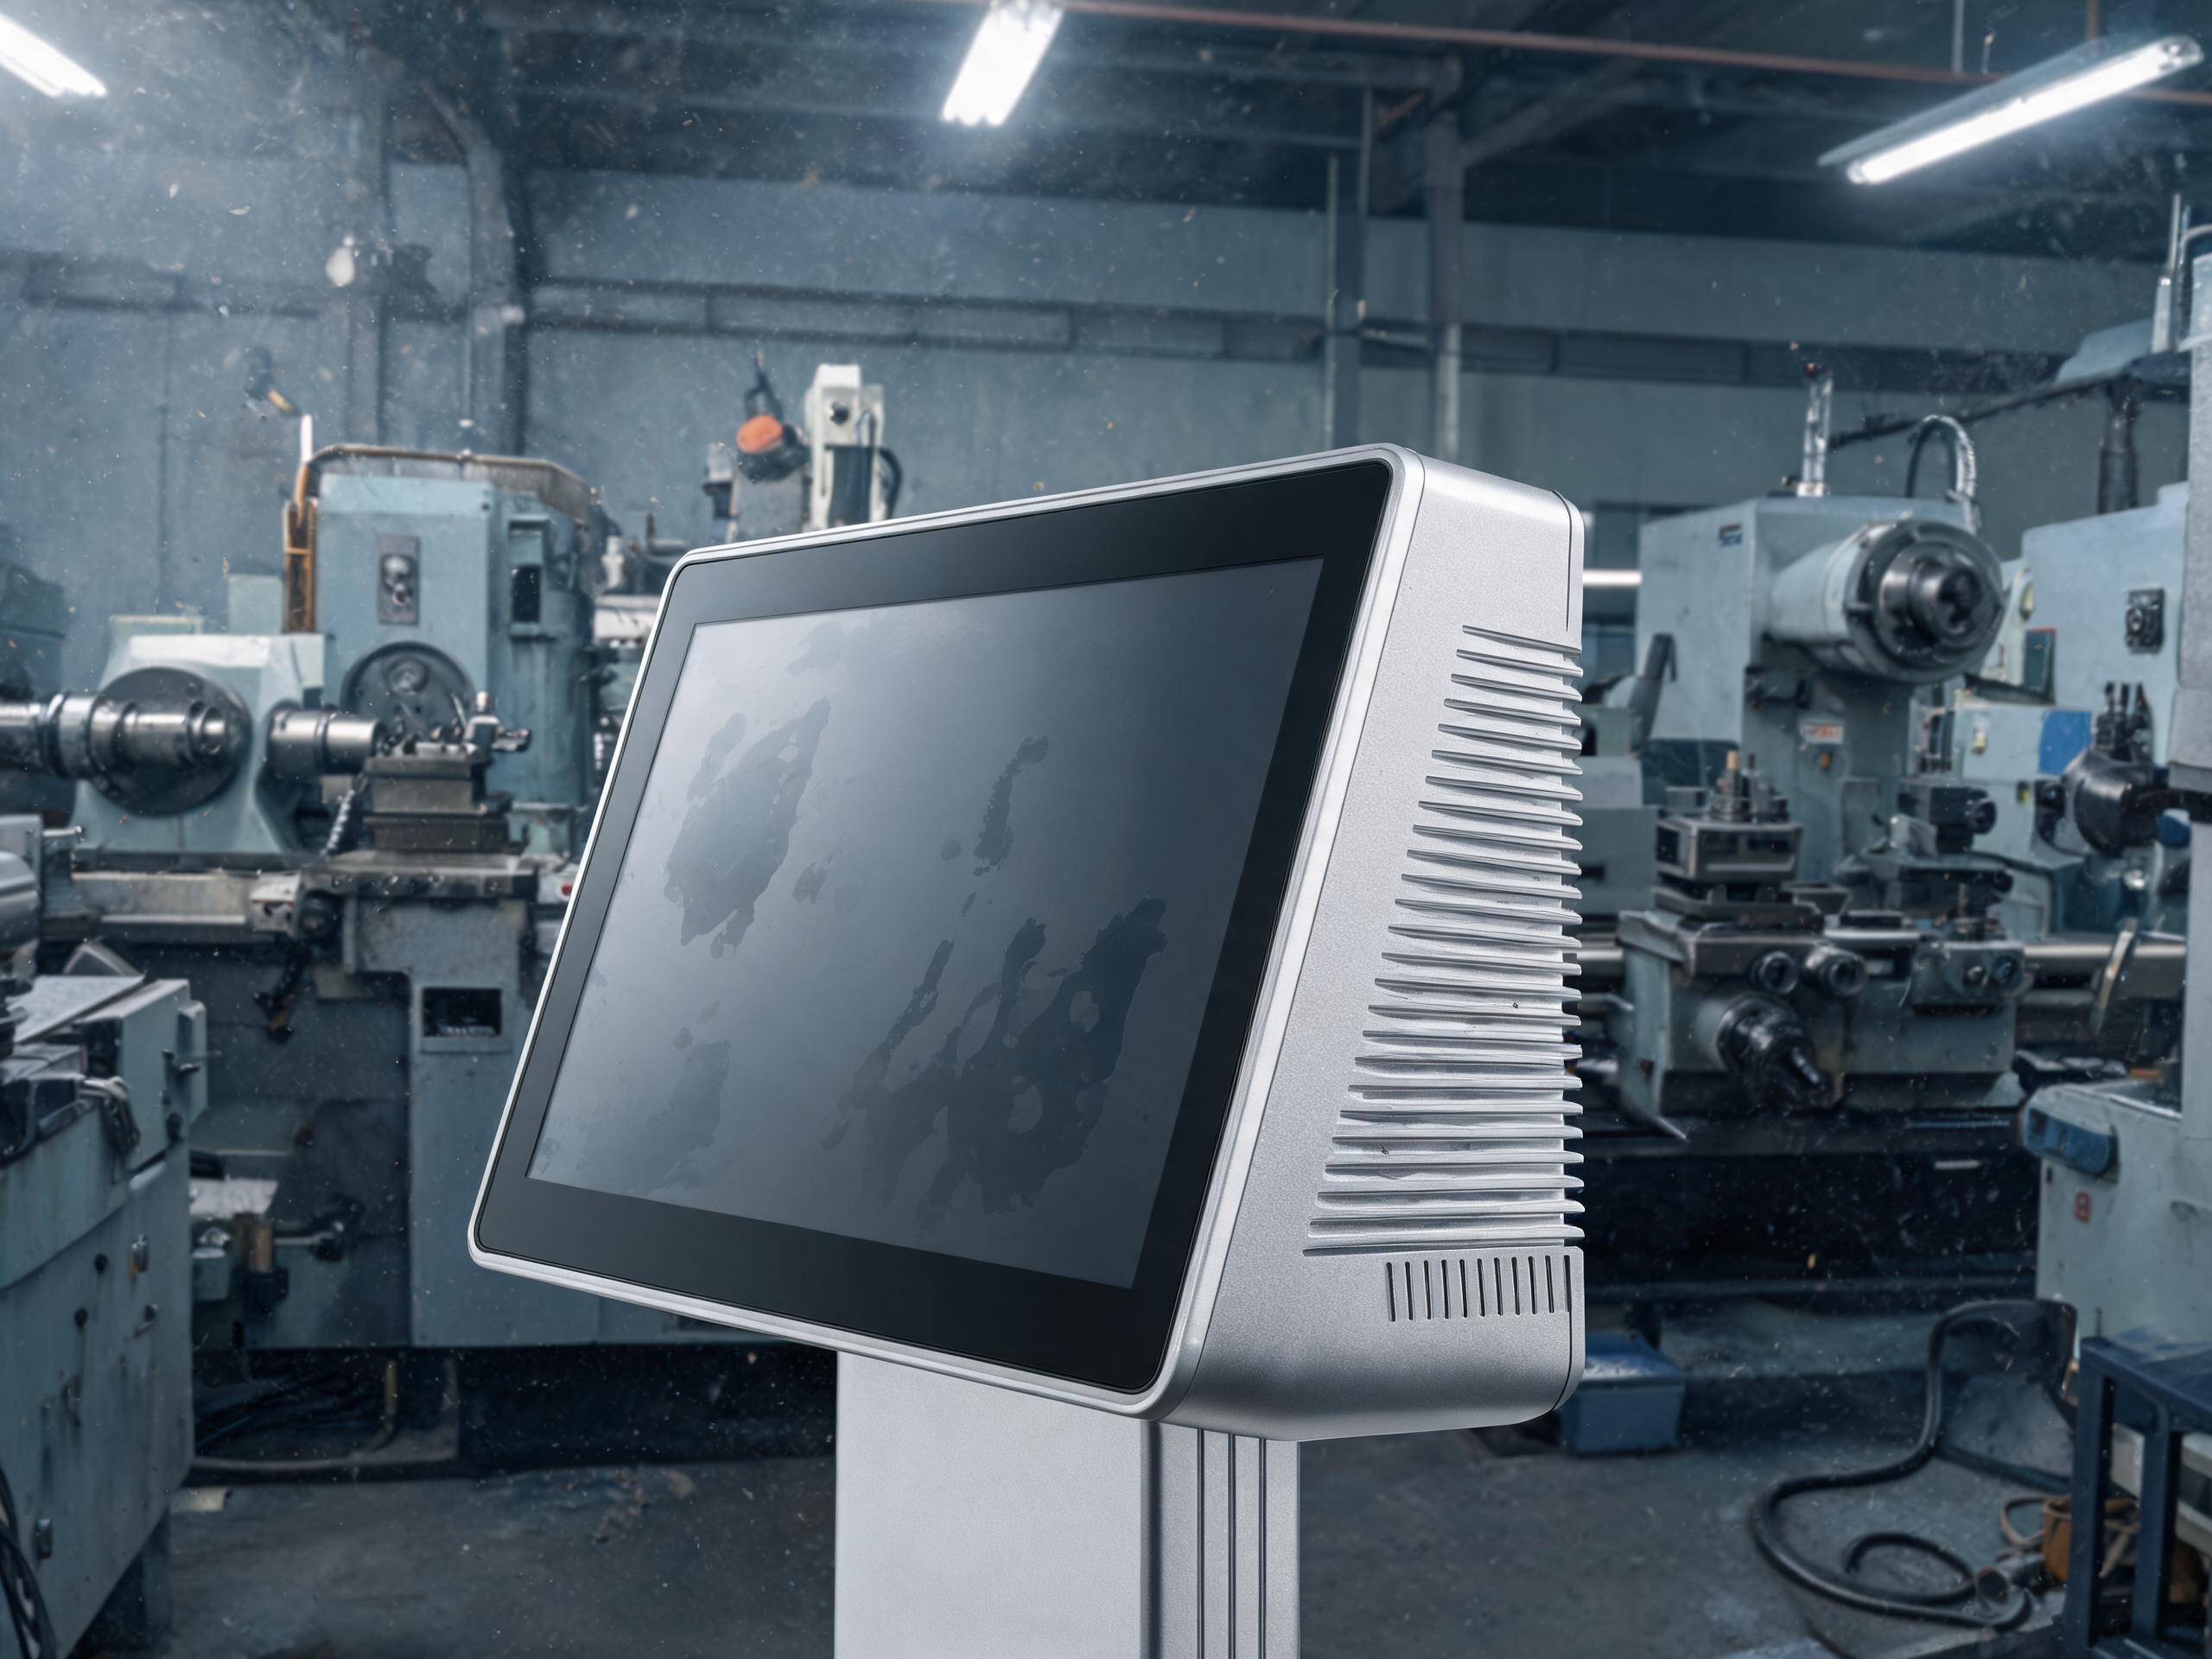
車間工況會把不合格的選型在半年內篩掉
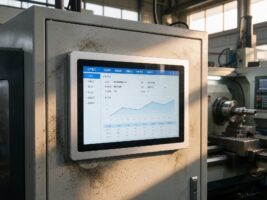
前兩步定的是能不能裝、能不能連,第三步定的是能不能扛。粉塵車間的頭號殺手是風扇,進氣口積灰后轉速下降,機內溫度攀升觸發降頻,客戶端響應變慢直至黑屏,通常在部署后第二個夏天集中爆發。全鋁合金一體成型機身配合無風扇被動散熱,取消了唯一的運動部件,也就取消了這條失效鏈的起點。油污環境則要求前面板達到 IP65 級密封。
觸控方式要看作業習慣。工人佩戴勞保手套的工位,電容屏需具備手套模式,否則誤觸與漏觸會拖慢節拍。在這些結構細節上,控顯科技把無風扇散熱與前面板密封做成標配組合。網經社 2026 年 8 月的行業分析也印證了這一趨勢,分體式拼湊方案正因線纜松動、接口氧化、故障定位困難而被一體化設計取代。
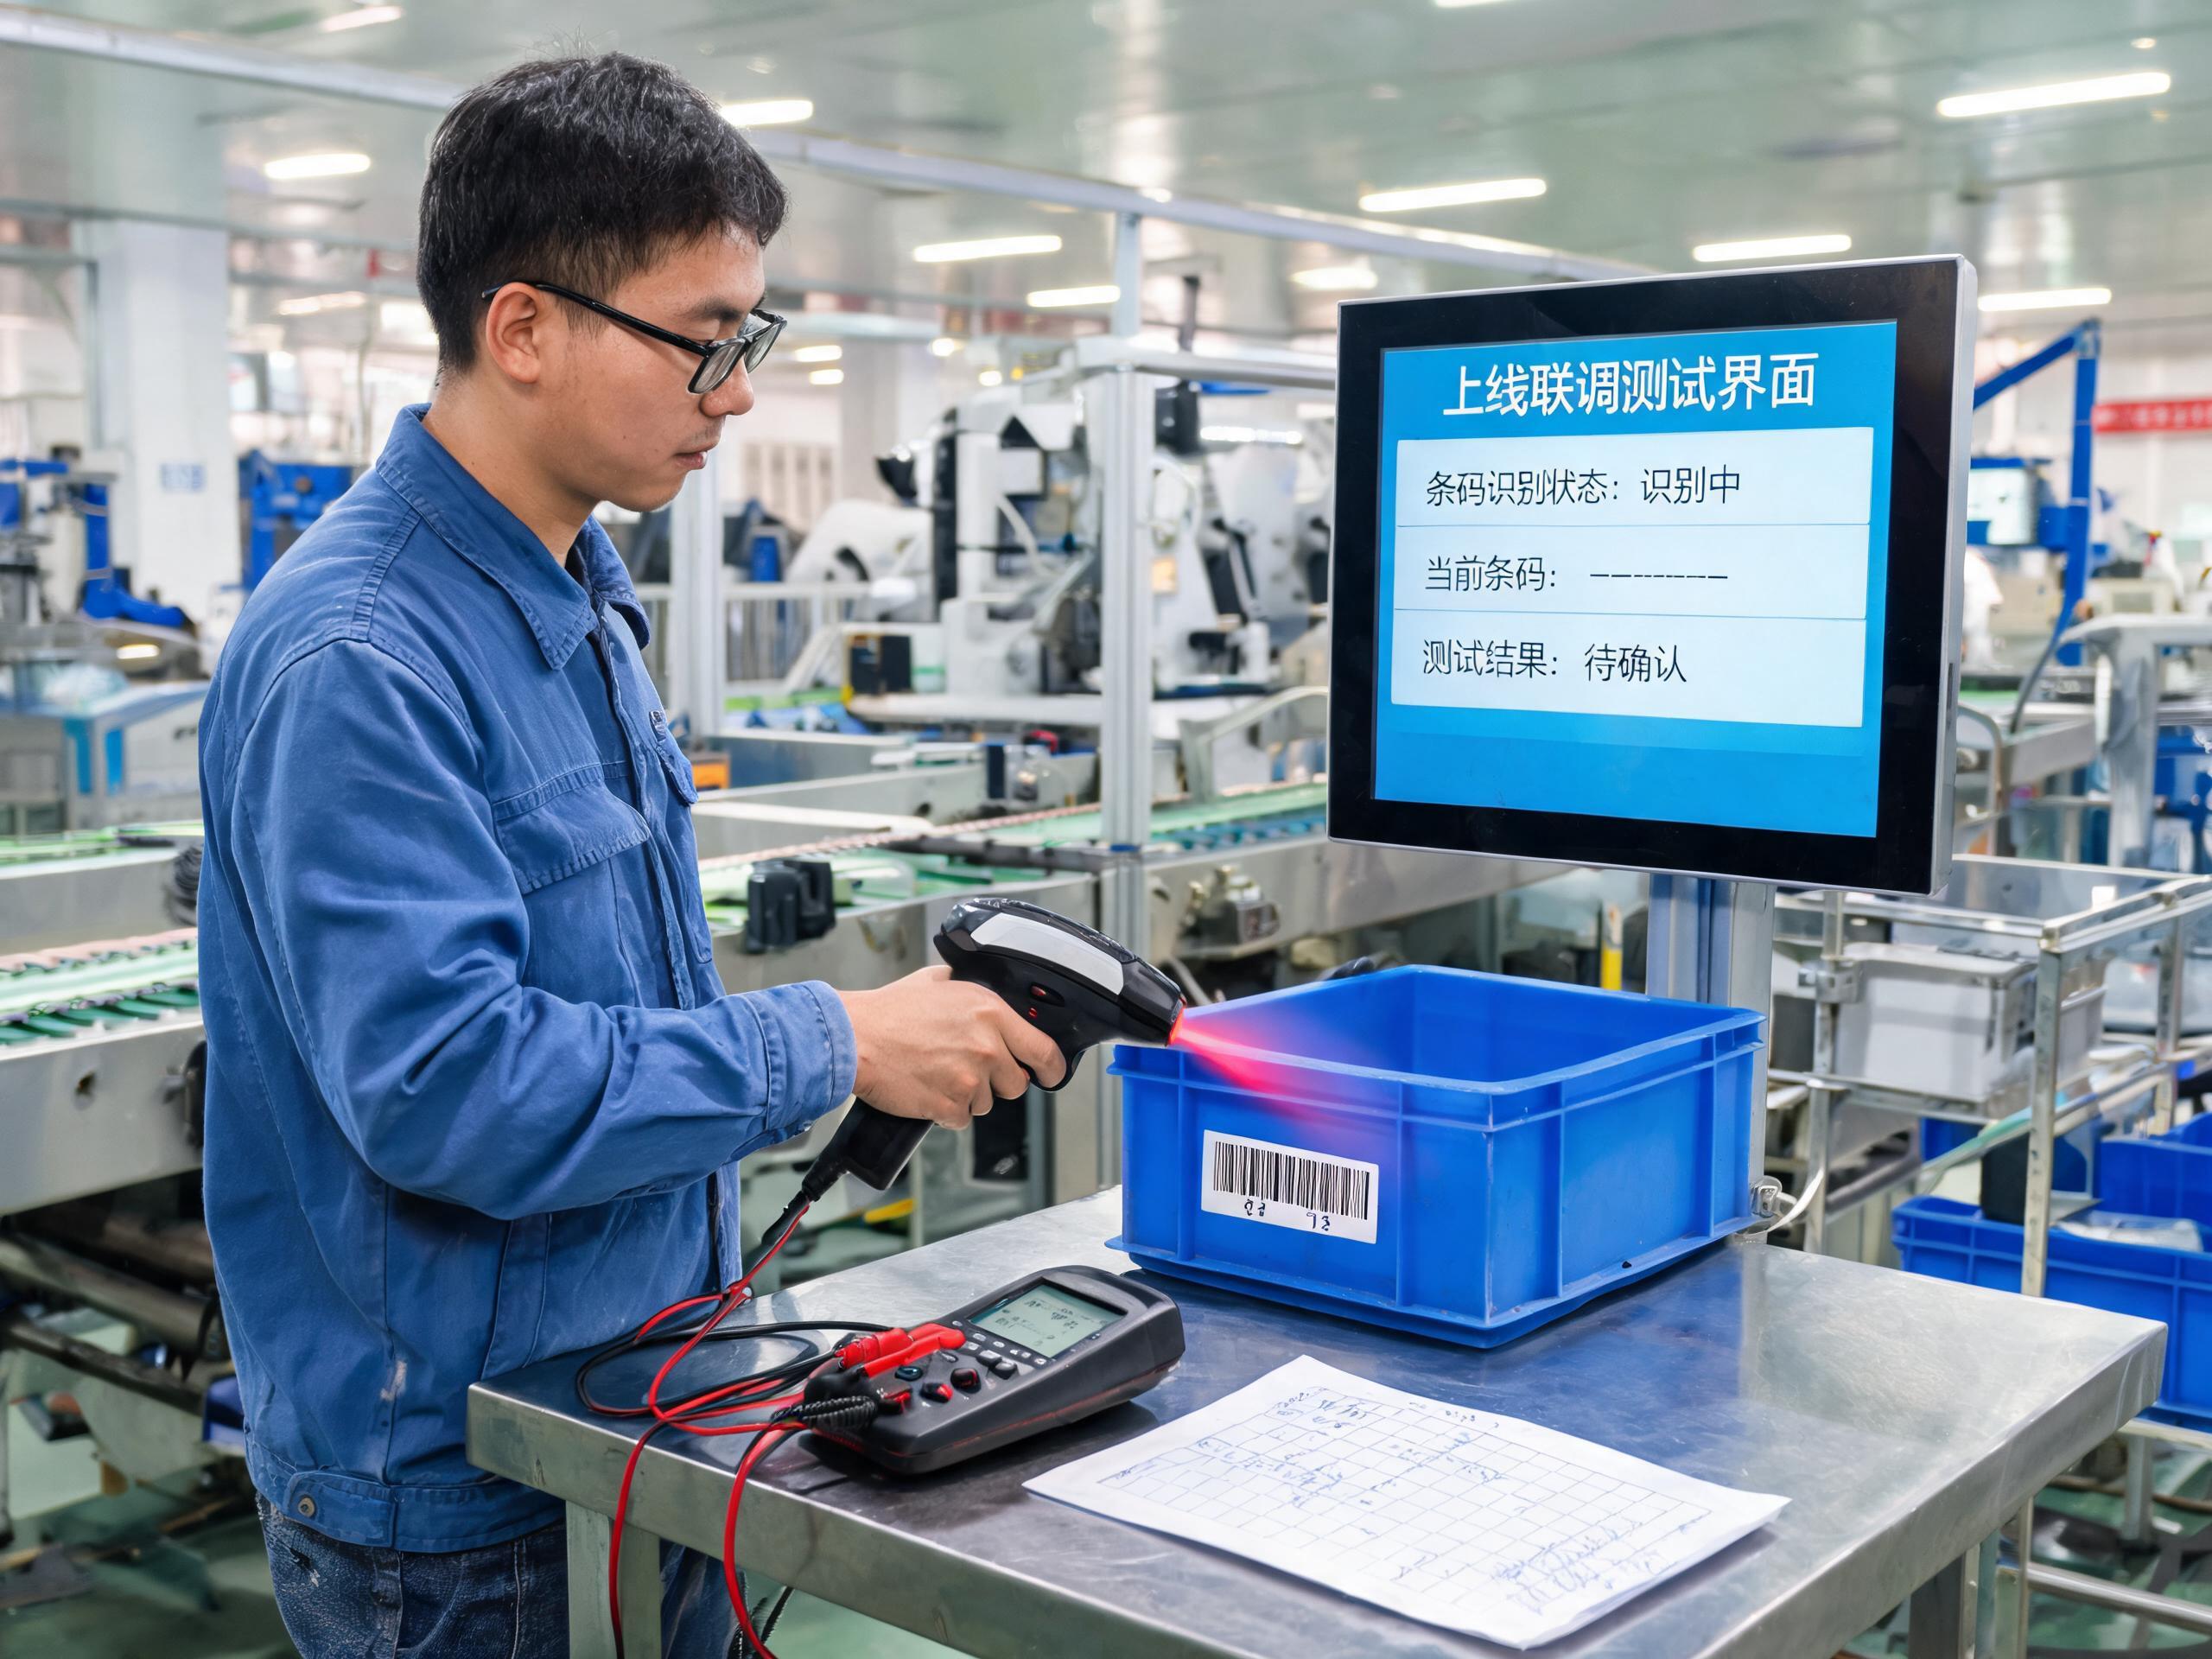
上線前一次樣機聯調能省掉后期整批返工
批量下單前先要一臺樣機,裝到真實工位上跑滿兩周,是成本最低的風險控制手段。聯調要覆蓋四件事,客戶端與外設的驅動兼容、斷電復電后的自啟動、滿負荷運行下的溫升,以及工人操作一輪完整工序的耗時。網易新聞 2026 年 8 月報道的工位數據采集終端升級案例中,工廠正是通過樣機測試提前發現掃碼模塊與既有軟件的編碼格式差異。
回看整條部署鏈路,MES工位終端一體機的決策順序其實是固定的,先測繪工位空間定安裝形態,再清點外設定接口拓撲,然后按工況定防護與散熱,最后用樣機聯調收口。把這個順序倒過來,幾乎必然在安裝或聯調環節返工。對正在推進產線數字化的制造企業而言,把決策起點從參數表挪回工位現場,是讓改造預算落到實處的前提。