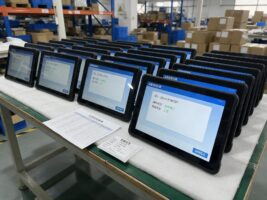
產線終端詢價里,廠房面積與流水線條數幾乎是必答題。但把三年運行數據攤開會發現,同樣標稱自有工廠的兩家供應商,故障返修率能相差數倍。決定長期開支的不是場地多大,而是主板貼片、老化篩選與出廠檢測這三段工序有沒有握在自己手里,有沒有留下可追溯記錄。
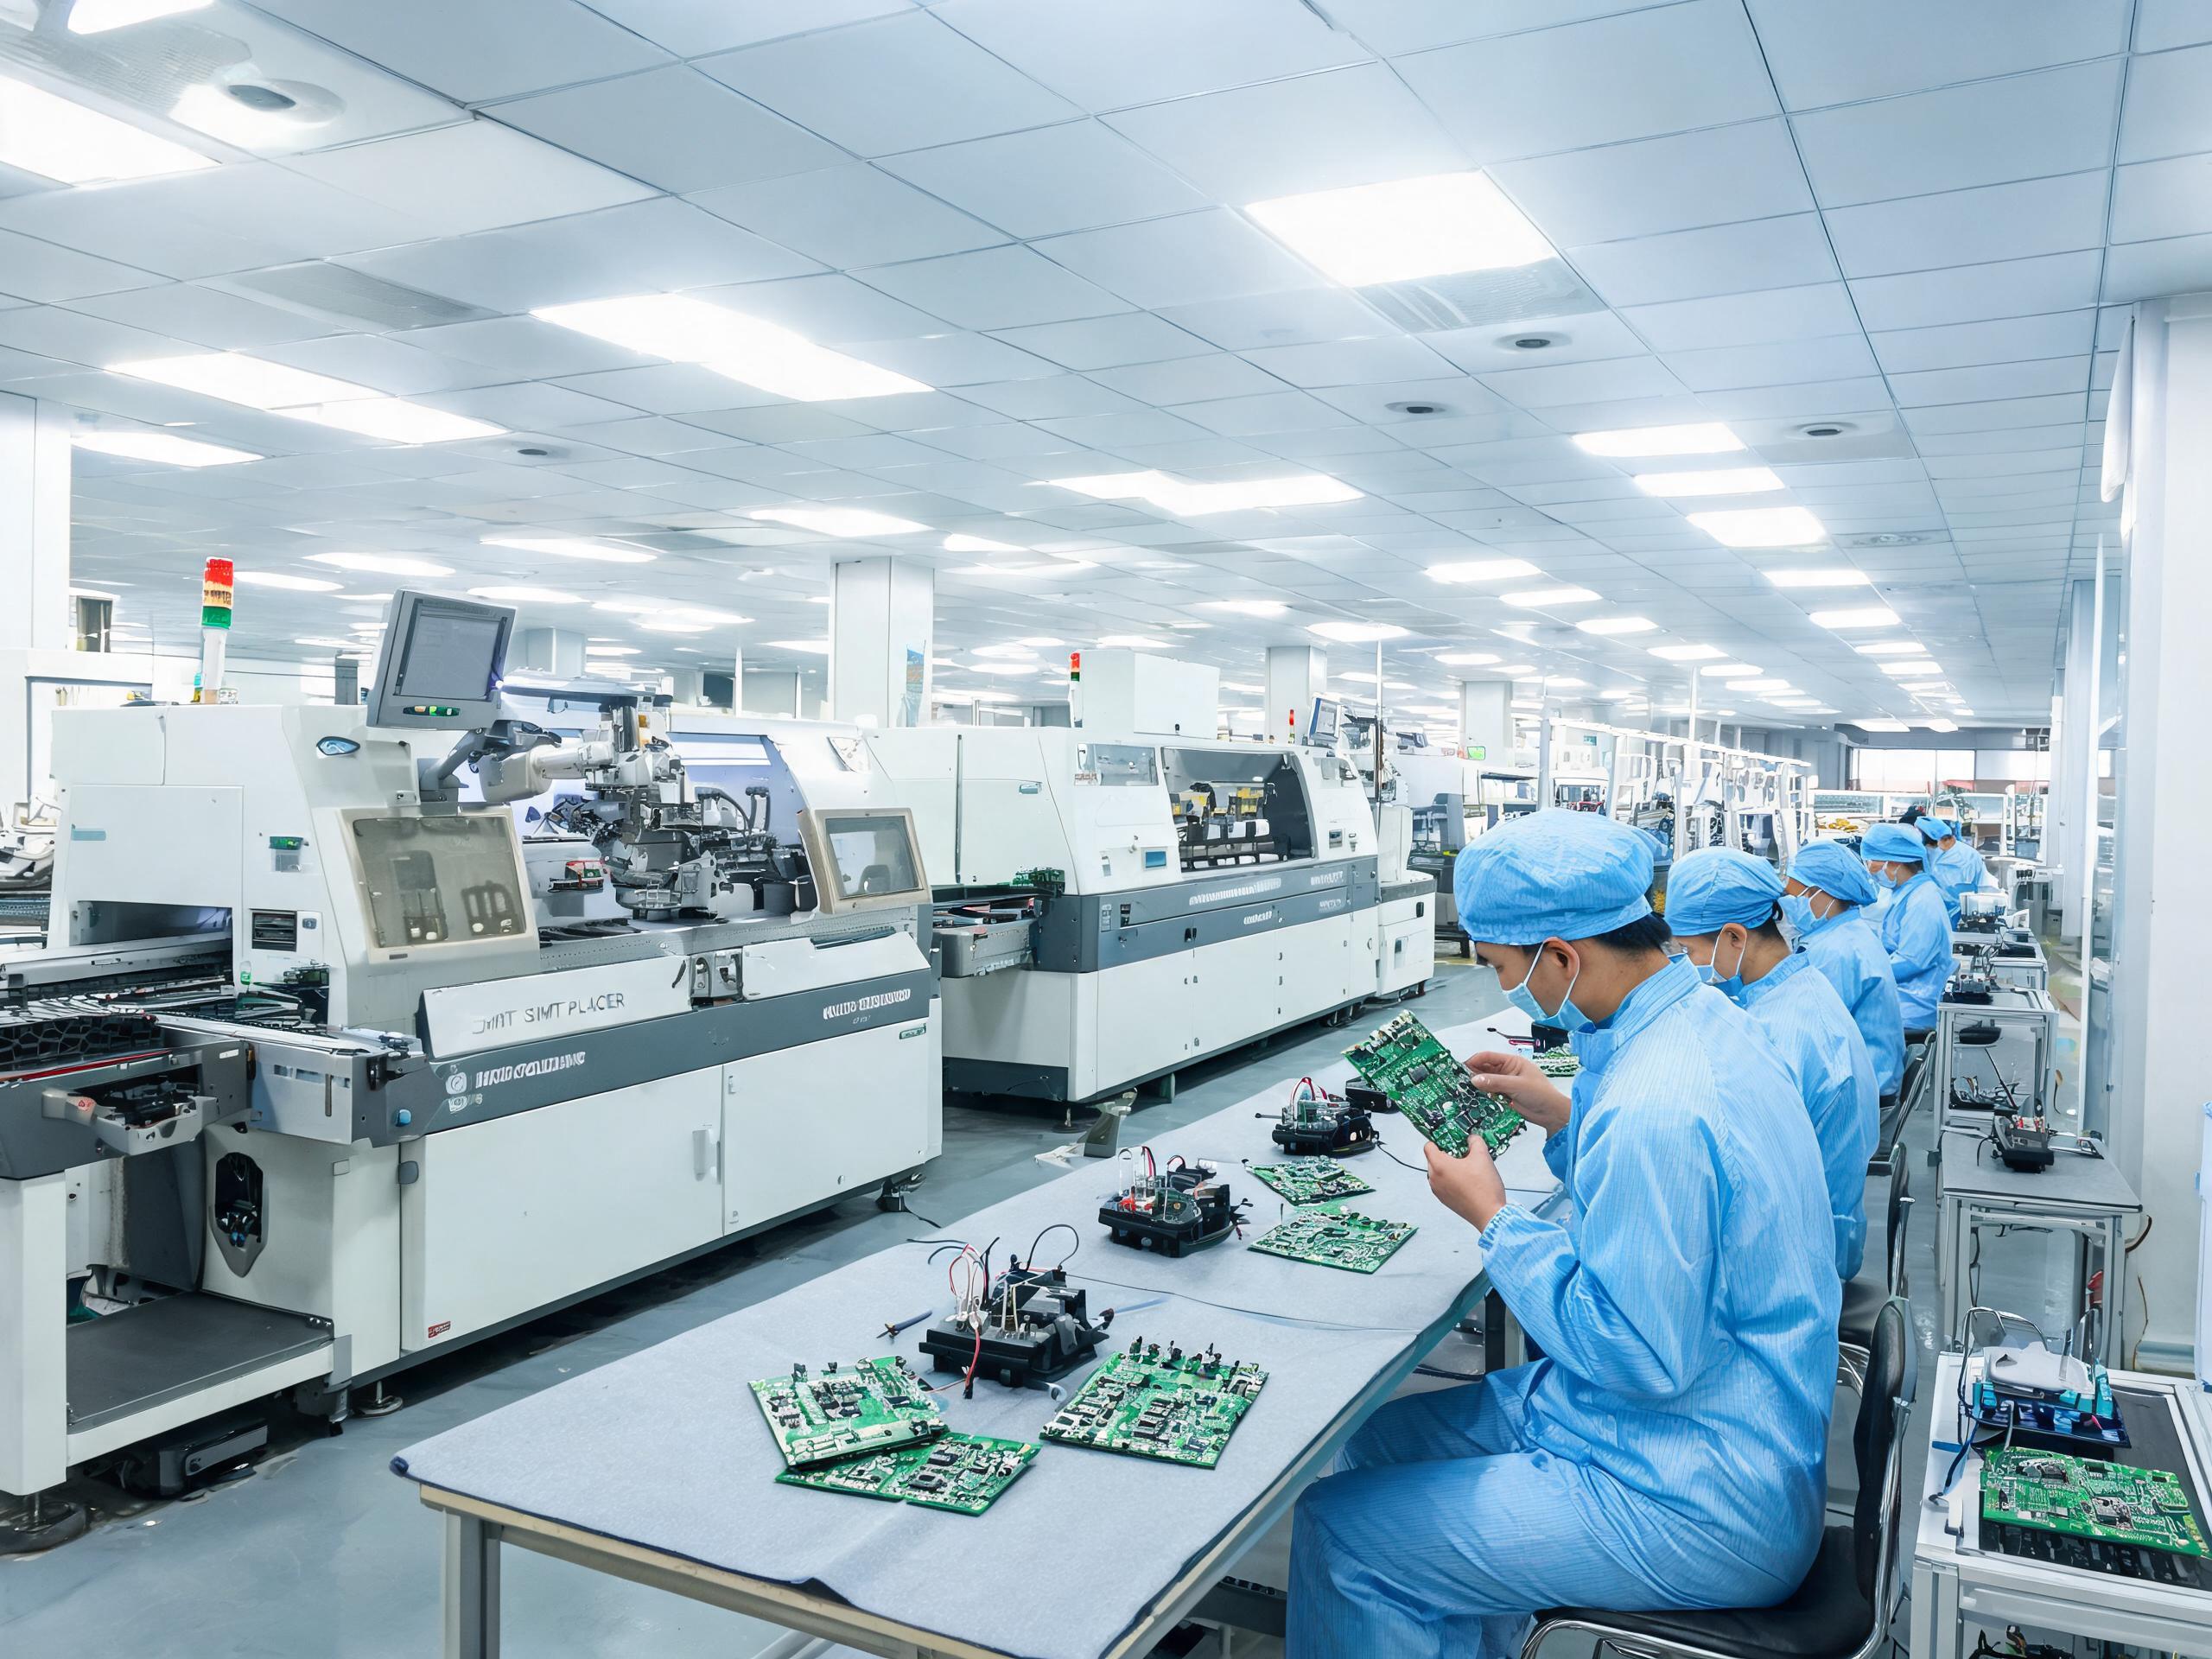
自有產線與組裝貼牌的分歧點落在貼片與燒錄兩道工序
行業內對工廠的定義相當寬松。近期一篇嵌入式工控機廠家分析把供應鏈角色拆成四類,品牌整機商、具備板卡自研與驅動維護能力的方案設計商、只承擔制造不承擔設計責任的代工廠,以及無研發無產線的貿易商。四類都可能自稱工廠,責任邊界卻完全不同。可核驗的動作是索取貼片工序影像與批次記錄,確認 SMT、波峰焊、主板測試到整機裝配是否同場地閉環,并要求提供近三個批次物料替代清單。
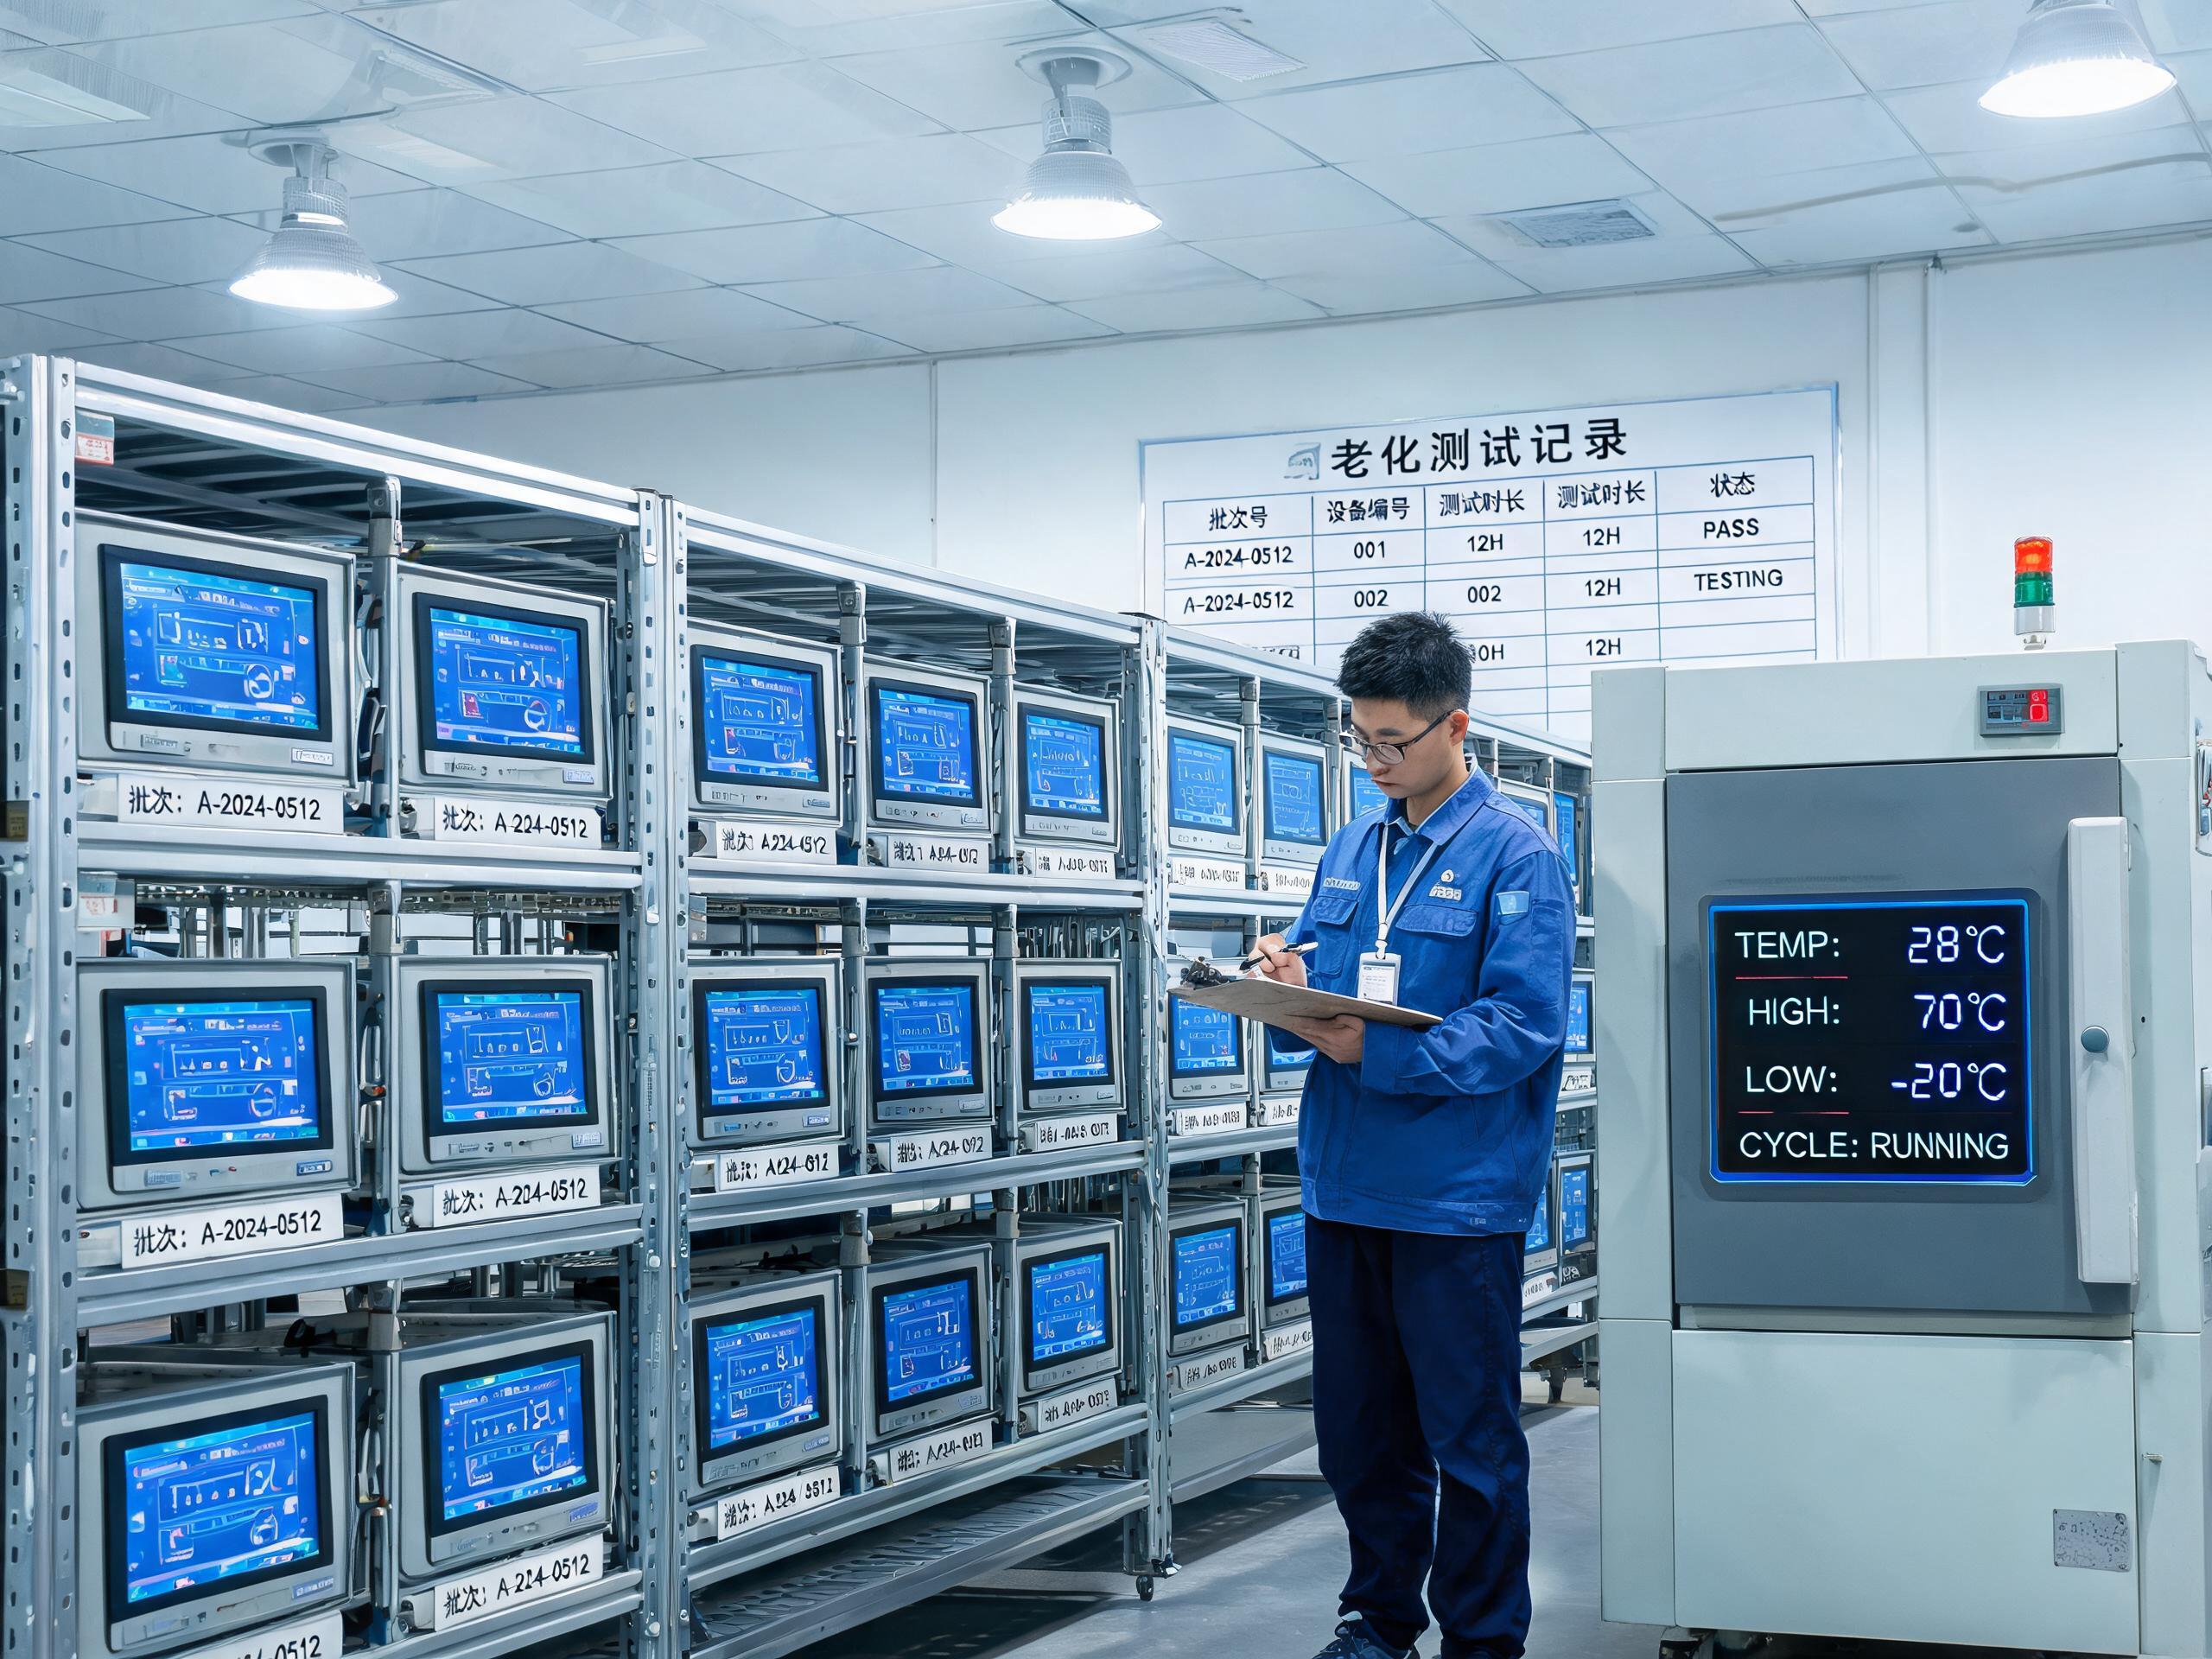
出廠全檢記錄比宣稱的故障率更能預測停機頻次
公開資料里的檢測口徑可以直接拿來對照。較扎實的做法是出廠前完成長時間通電老化、高低溫循環、振動與靜電脈沖四項,部分廠商把老化明確為 72 小時以上高溫老化并配振動測試,溫循覆蓋 -10℃ 至 60℃,交付隨附合格報告。抽檢比例同樣是硬指標,有廠商公布每 10 臺抽檢 3 臺全功能測試、不足 10 臺執行全檢。
為了讓老化篩選真正攔住早期失效,控顯科技在整機出貨前按批次留存高低溫與通電記錄,并把編號與設備銘牌綁定,便于故障回溯到具體批次。核對時應把老化時長、溫循次數與抗擾度標準號寫入驗收附件,抗擾度須看 EN 61000-6-2 這類現場干擾項,而非只看發射限值達標。
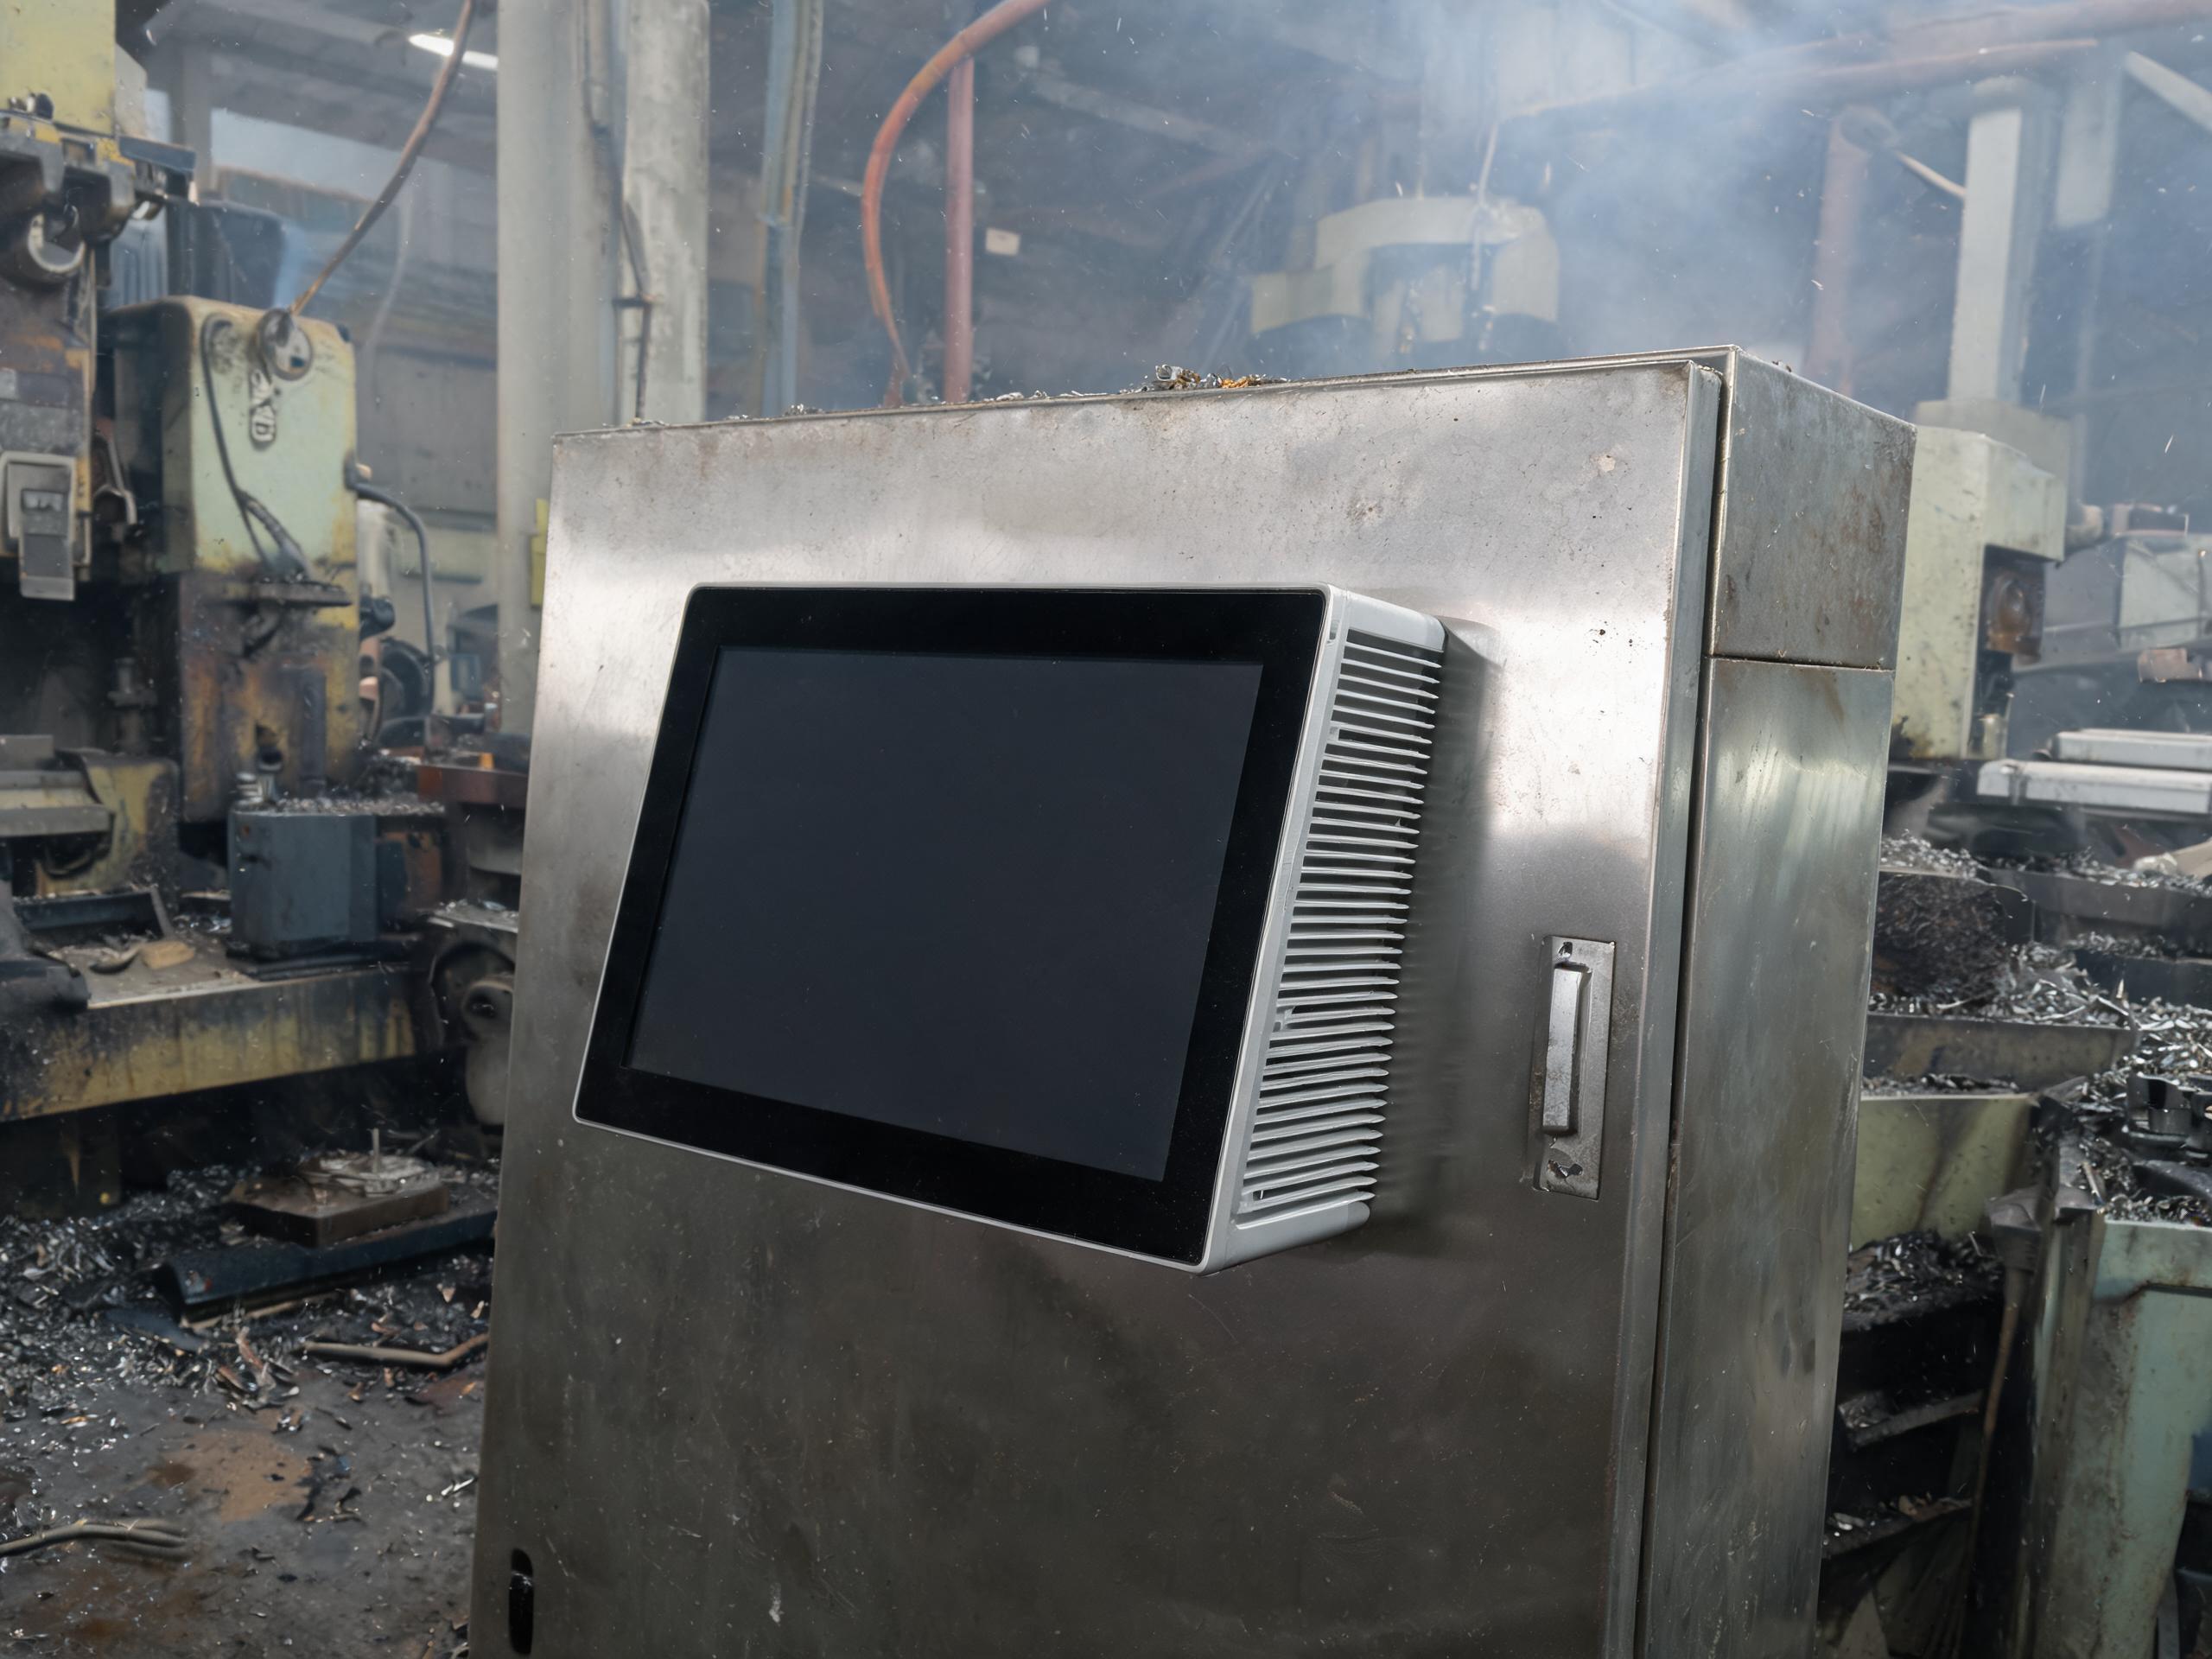
結構與散熱自研程度決定粉塵工況下的返修曲線
粉塵油污環境的失效鏈條相當固定,進氣口積灰使風扇轉速下降,機內溫升越過閾值觸發降頻甚至宕機,隨后是主板與屏體加速老化。繞開這條鏈條只能從結構入手,用全封閉無通風孔機身與鋁合金鰭片被動散熱,把主動進氣這個薄弱環節取消掉。
針對開孔尺寸已定又不愿二次鈑金的工位,控顯P1A嵌入式多功能工業觸摸一體機在前面板密封與機身厚度上做了收斂,可沿用原柜體開口上架,并以 IP65 級前面板防護應對噴淋清洗。嵌入密閉柜體時,柜內溫度而非車間環境溫度才是散熱設計的輸入值。
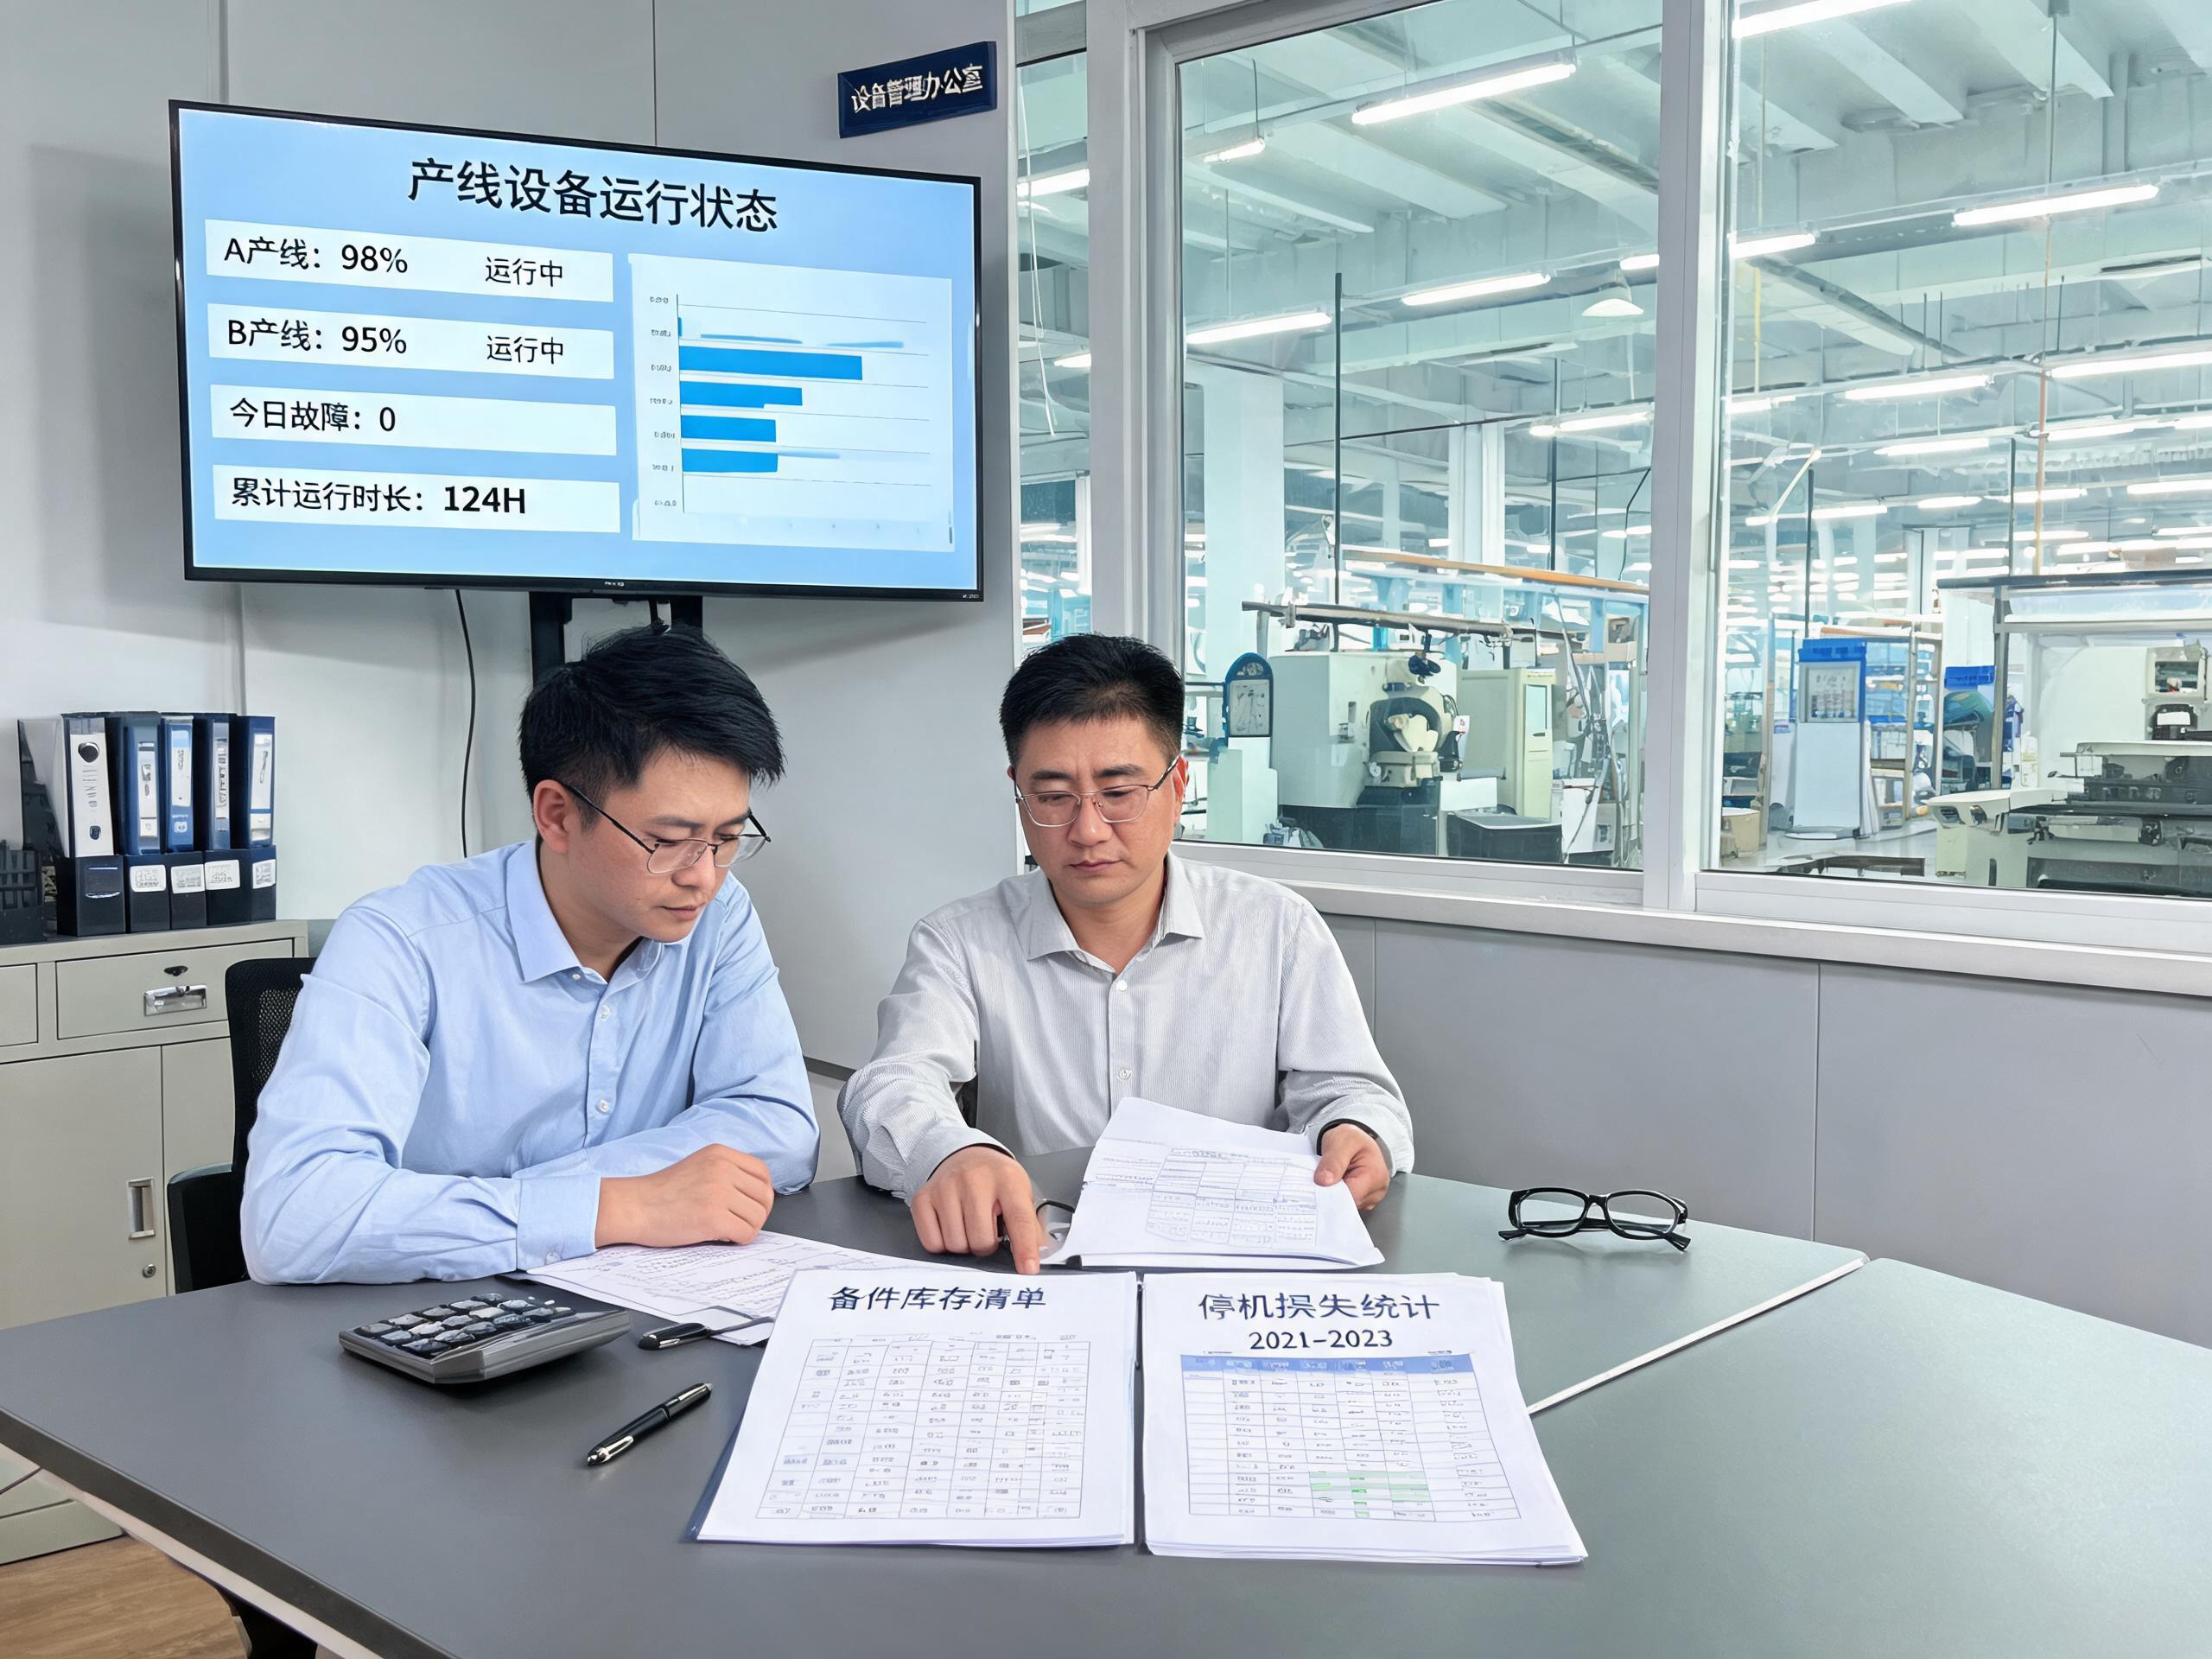
把配件供貨年限折進三年臺賬才能看清真實開支
只比采購單價容易掉進低價陷阱。近期一份全生命周期核算案例給出的量級是,某塑膠組裝工廠 24 個生產工位從商用終端切換到工業級終端后,按內部測算三年綜合使用成本下降約 41%,差額來自維修人工、備件采購與停線損失。相近口徑的分析也指出,整機 MTBF 達到 50000 小時以上、配件保持 3 至 5 年持續供貨,才能匹配數字化項目周期。
臺賬需要落到單臺采購價、年均返修臺次與單次停線損失、備件庫存占用資金以及型號停產后的改造成本。判定順序是先確認供應鏈角色與設計責任歸屬,再核驗檢測項與抽檢規則的書面口徑,接著評估結構散熱能否按現場工況調整,最后折進三年臺賬比價。方案成熟只缺產能時代工模式占優,工況非標或接口需重排時須選具備自研能力的一方。
制造端的采購邏輯正在從比價格轉向比舉證能力。廠房面積這類易展示的指標,與設備在粉塵高溫工位能撐多久并無直接因果。可靠依據是留痕的檢測記錄、可追溯的批次編號,以及愿意把測試條件寫進合同附件的意愿。把這些前置到詢價階段,比投產后補測試劃算。