車間里最先壞掉的往往不是主機,而是那塊屏。銀川經開區近期披露的技改案例中,多家企業在不新建廠房的前提下對存量產線做設備迭代,共享集團對 14 臺設備開展底層結構改造后單機效率提升超七成。改造密度上來,現場終端的更換頻率也跟著暴露。粉塵、油污、凝露不會因為產線變智能就消失,只會把選錯的屏一臺臺篩掉。
粉塵讓商用屏出局的路徑,從來不在屏幕本身
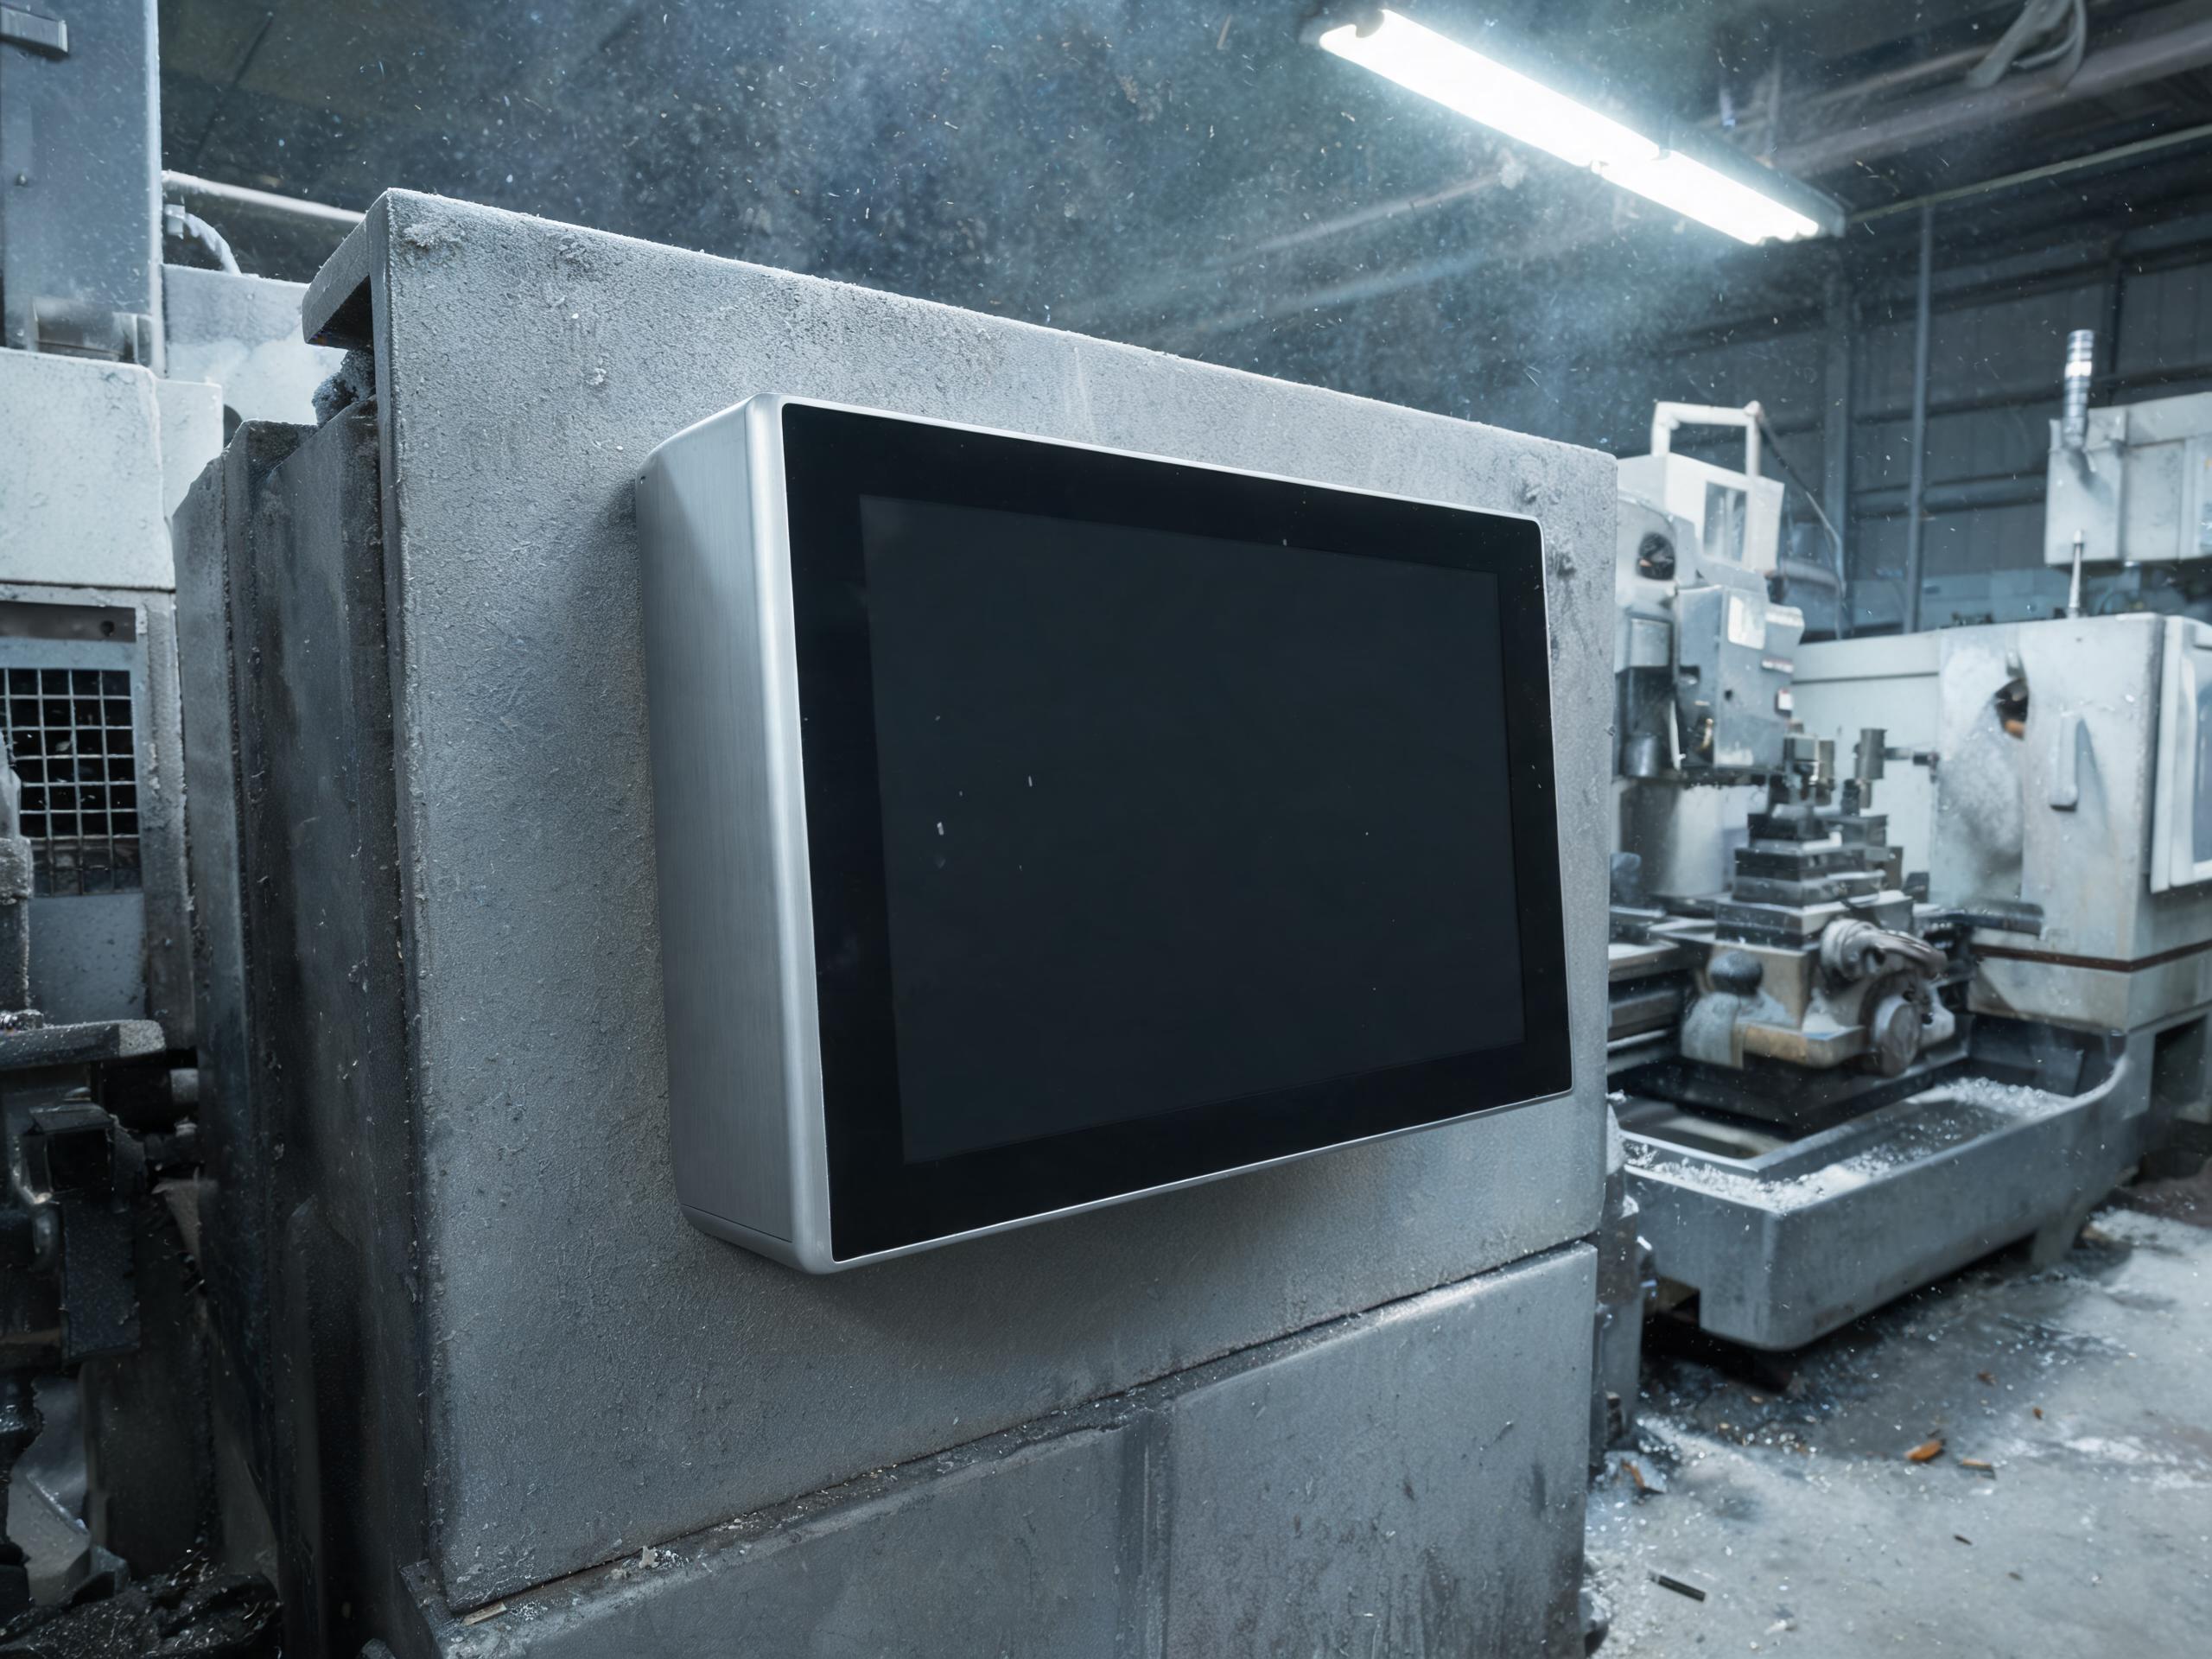
金屬加工與鑄造車間的失效鏈條相當固定。機身背面散熱窗持續吸入含鐵屑與油霧的空氣,顆粒在驅動板表面沉積成絨毛狀積層,熱阻隨之上升。板溫每抬高十攝氏度,電解電容壽命大致折半。半年后現象是背光衰減與偶發黑屏,維護端往往直接換整機,很少回溯到進氣路徑。
堵住散熱窗并不能解決問題,那會讓內腔溫度突破面板耐受上限。可行路徑是取消主動進氣,改由整機金屬腔體導熱。評估工業顯示器廠家時,最先該問的就是這個結構問題,而不是面板參數表。
油污與噴淋工位,防護等級要連安裝工藝一起驗
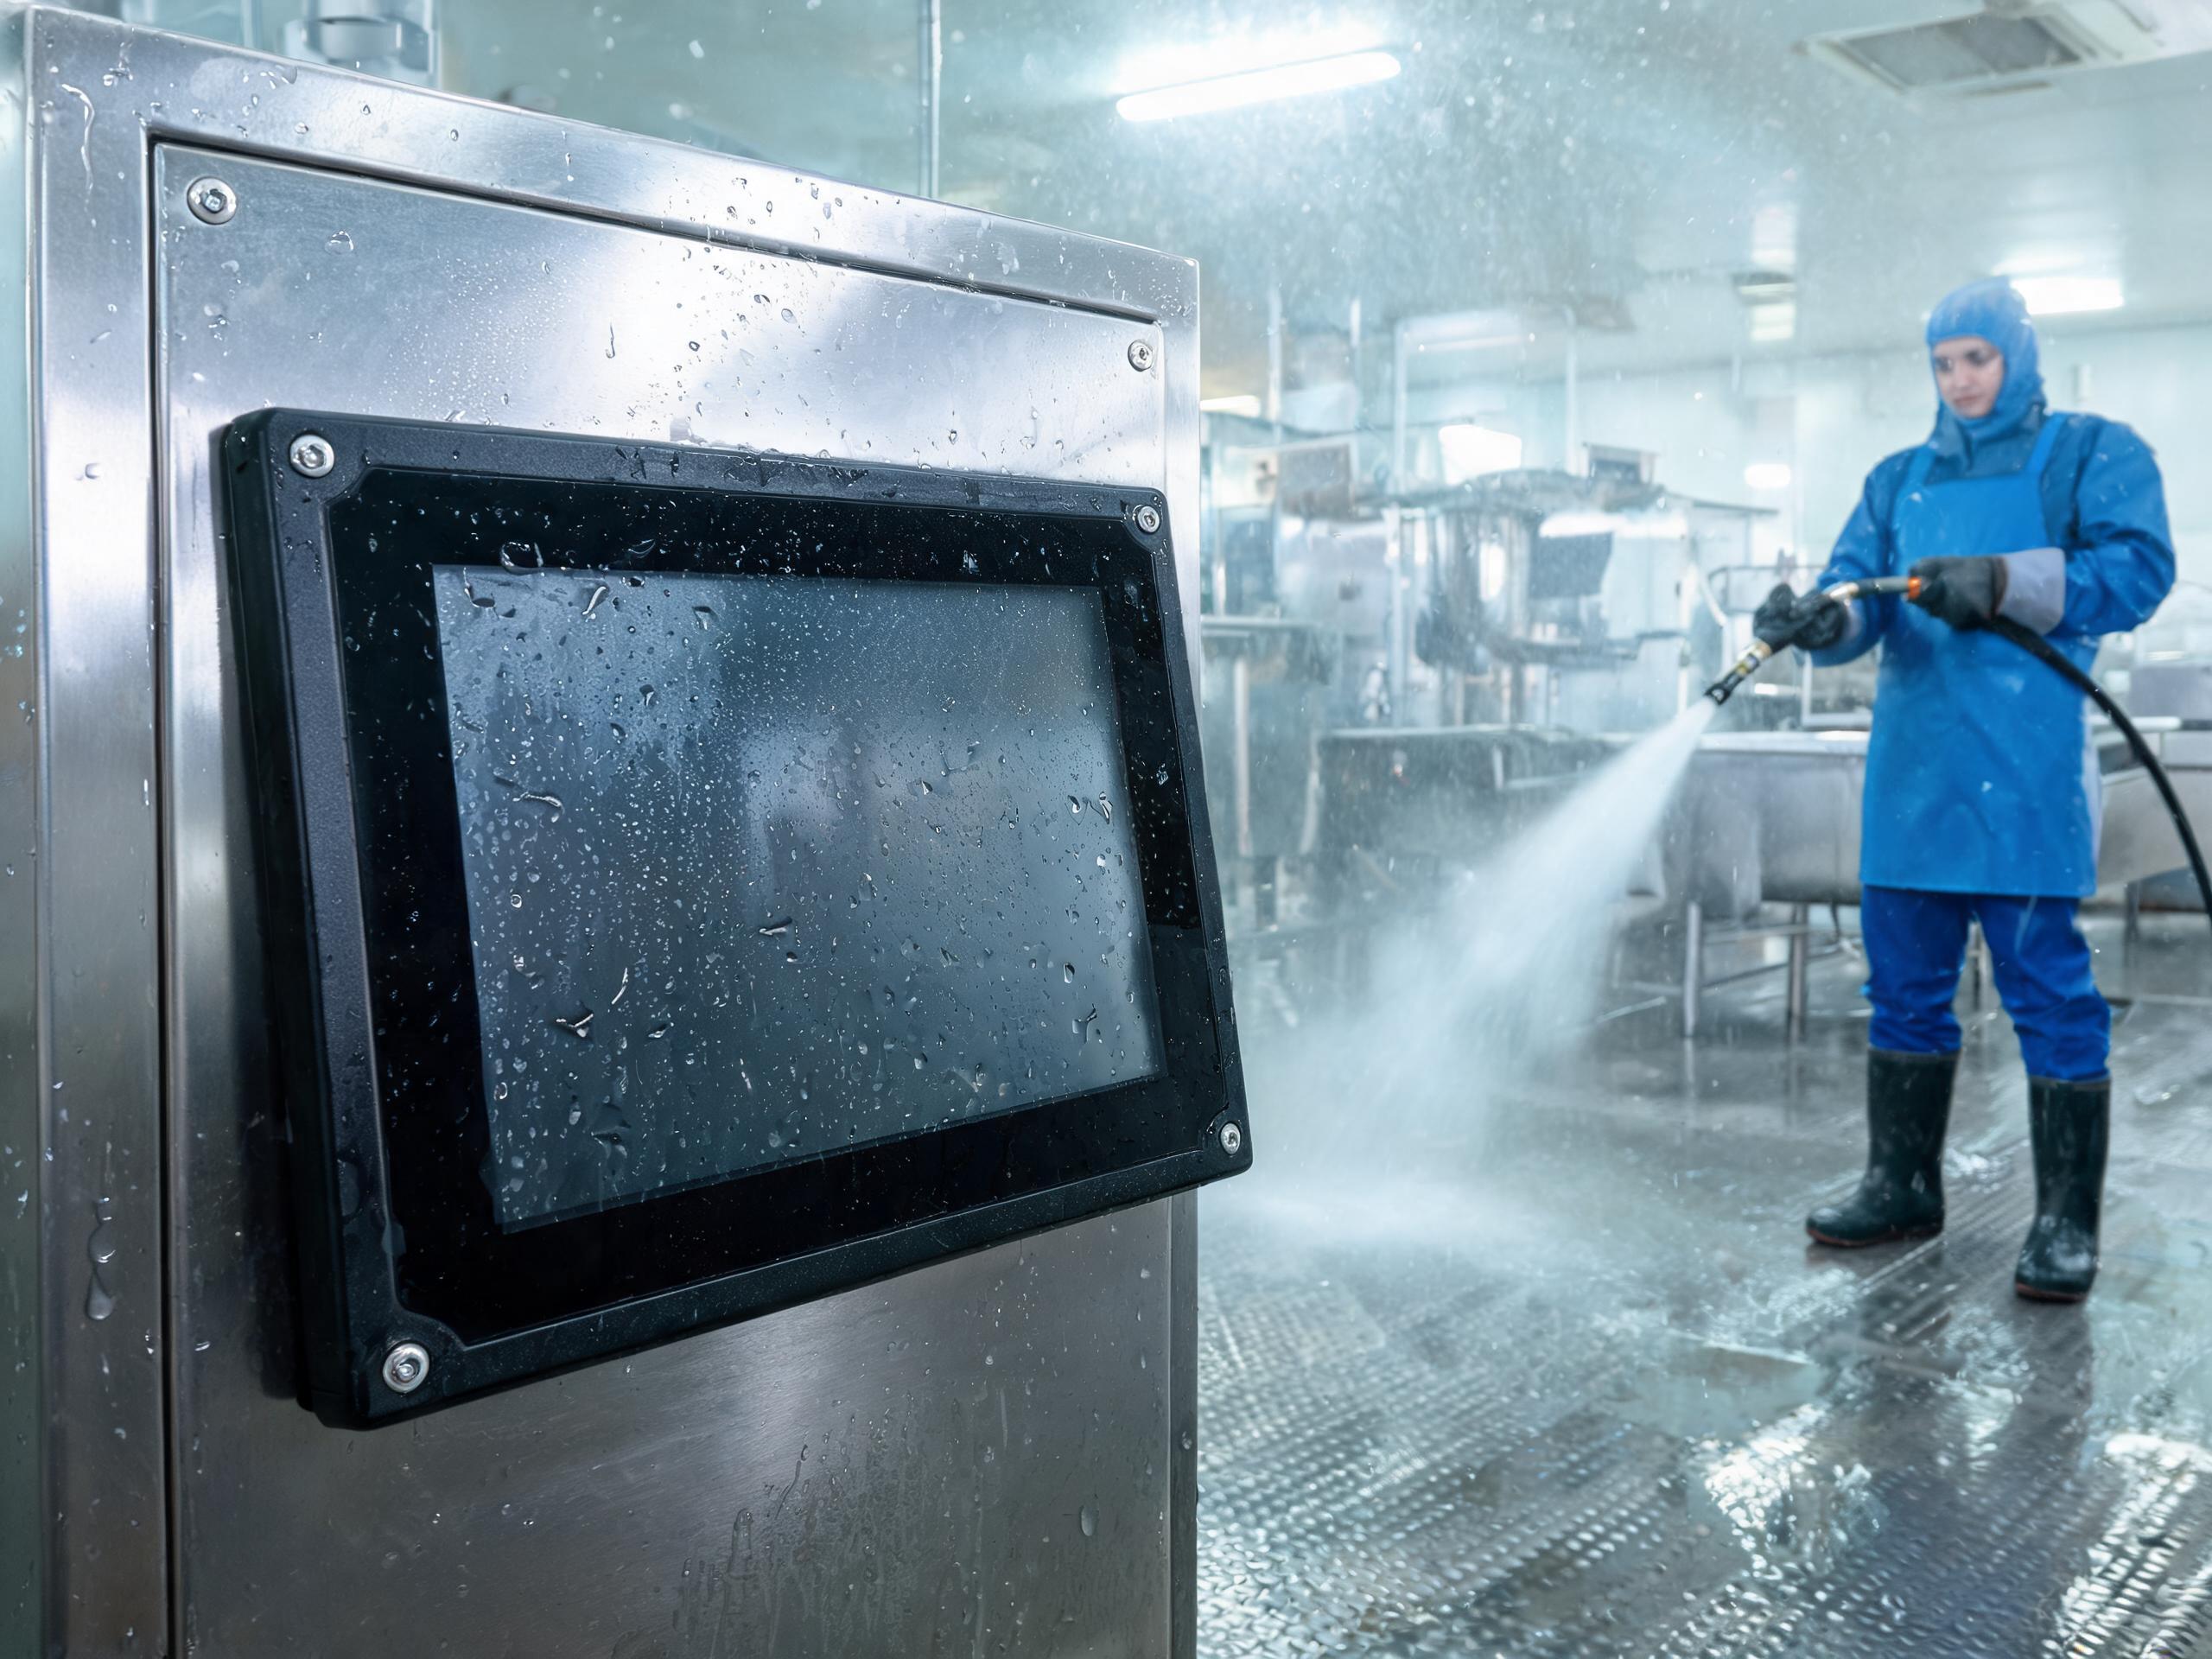
液體侵入分兩類:高壓水槍沖洗考驗前面板密封,切削液霧長期附著更麻煩,油膜滲入邊框縫隙會造成電容觸控漂移。GB/T 4208 對防護等級只承認實測結果,而復測披露的失敗案例里,相當比例并非密封件缺陷,而是安裝螺釘扭矩偏差超出正負百分之十五。
等級標注因此必須與安裝工藝一起交付。在需要頻繁高壓噴淋清洗的車間,控顯G1K壁掛式工業顯示器觸摸屏通過正面封閉式鋼化玻璃與 IP65 級前面板密封,把液體侵入路徑限制在可核驗范圍內。驗收時索要扭矩規范與實測報告,比只看一行等級標注更有意義。
凝露是溫差問題,不是低溫問題
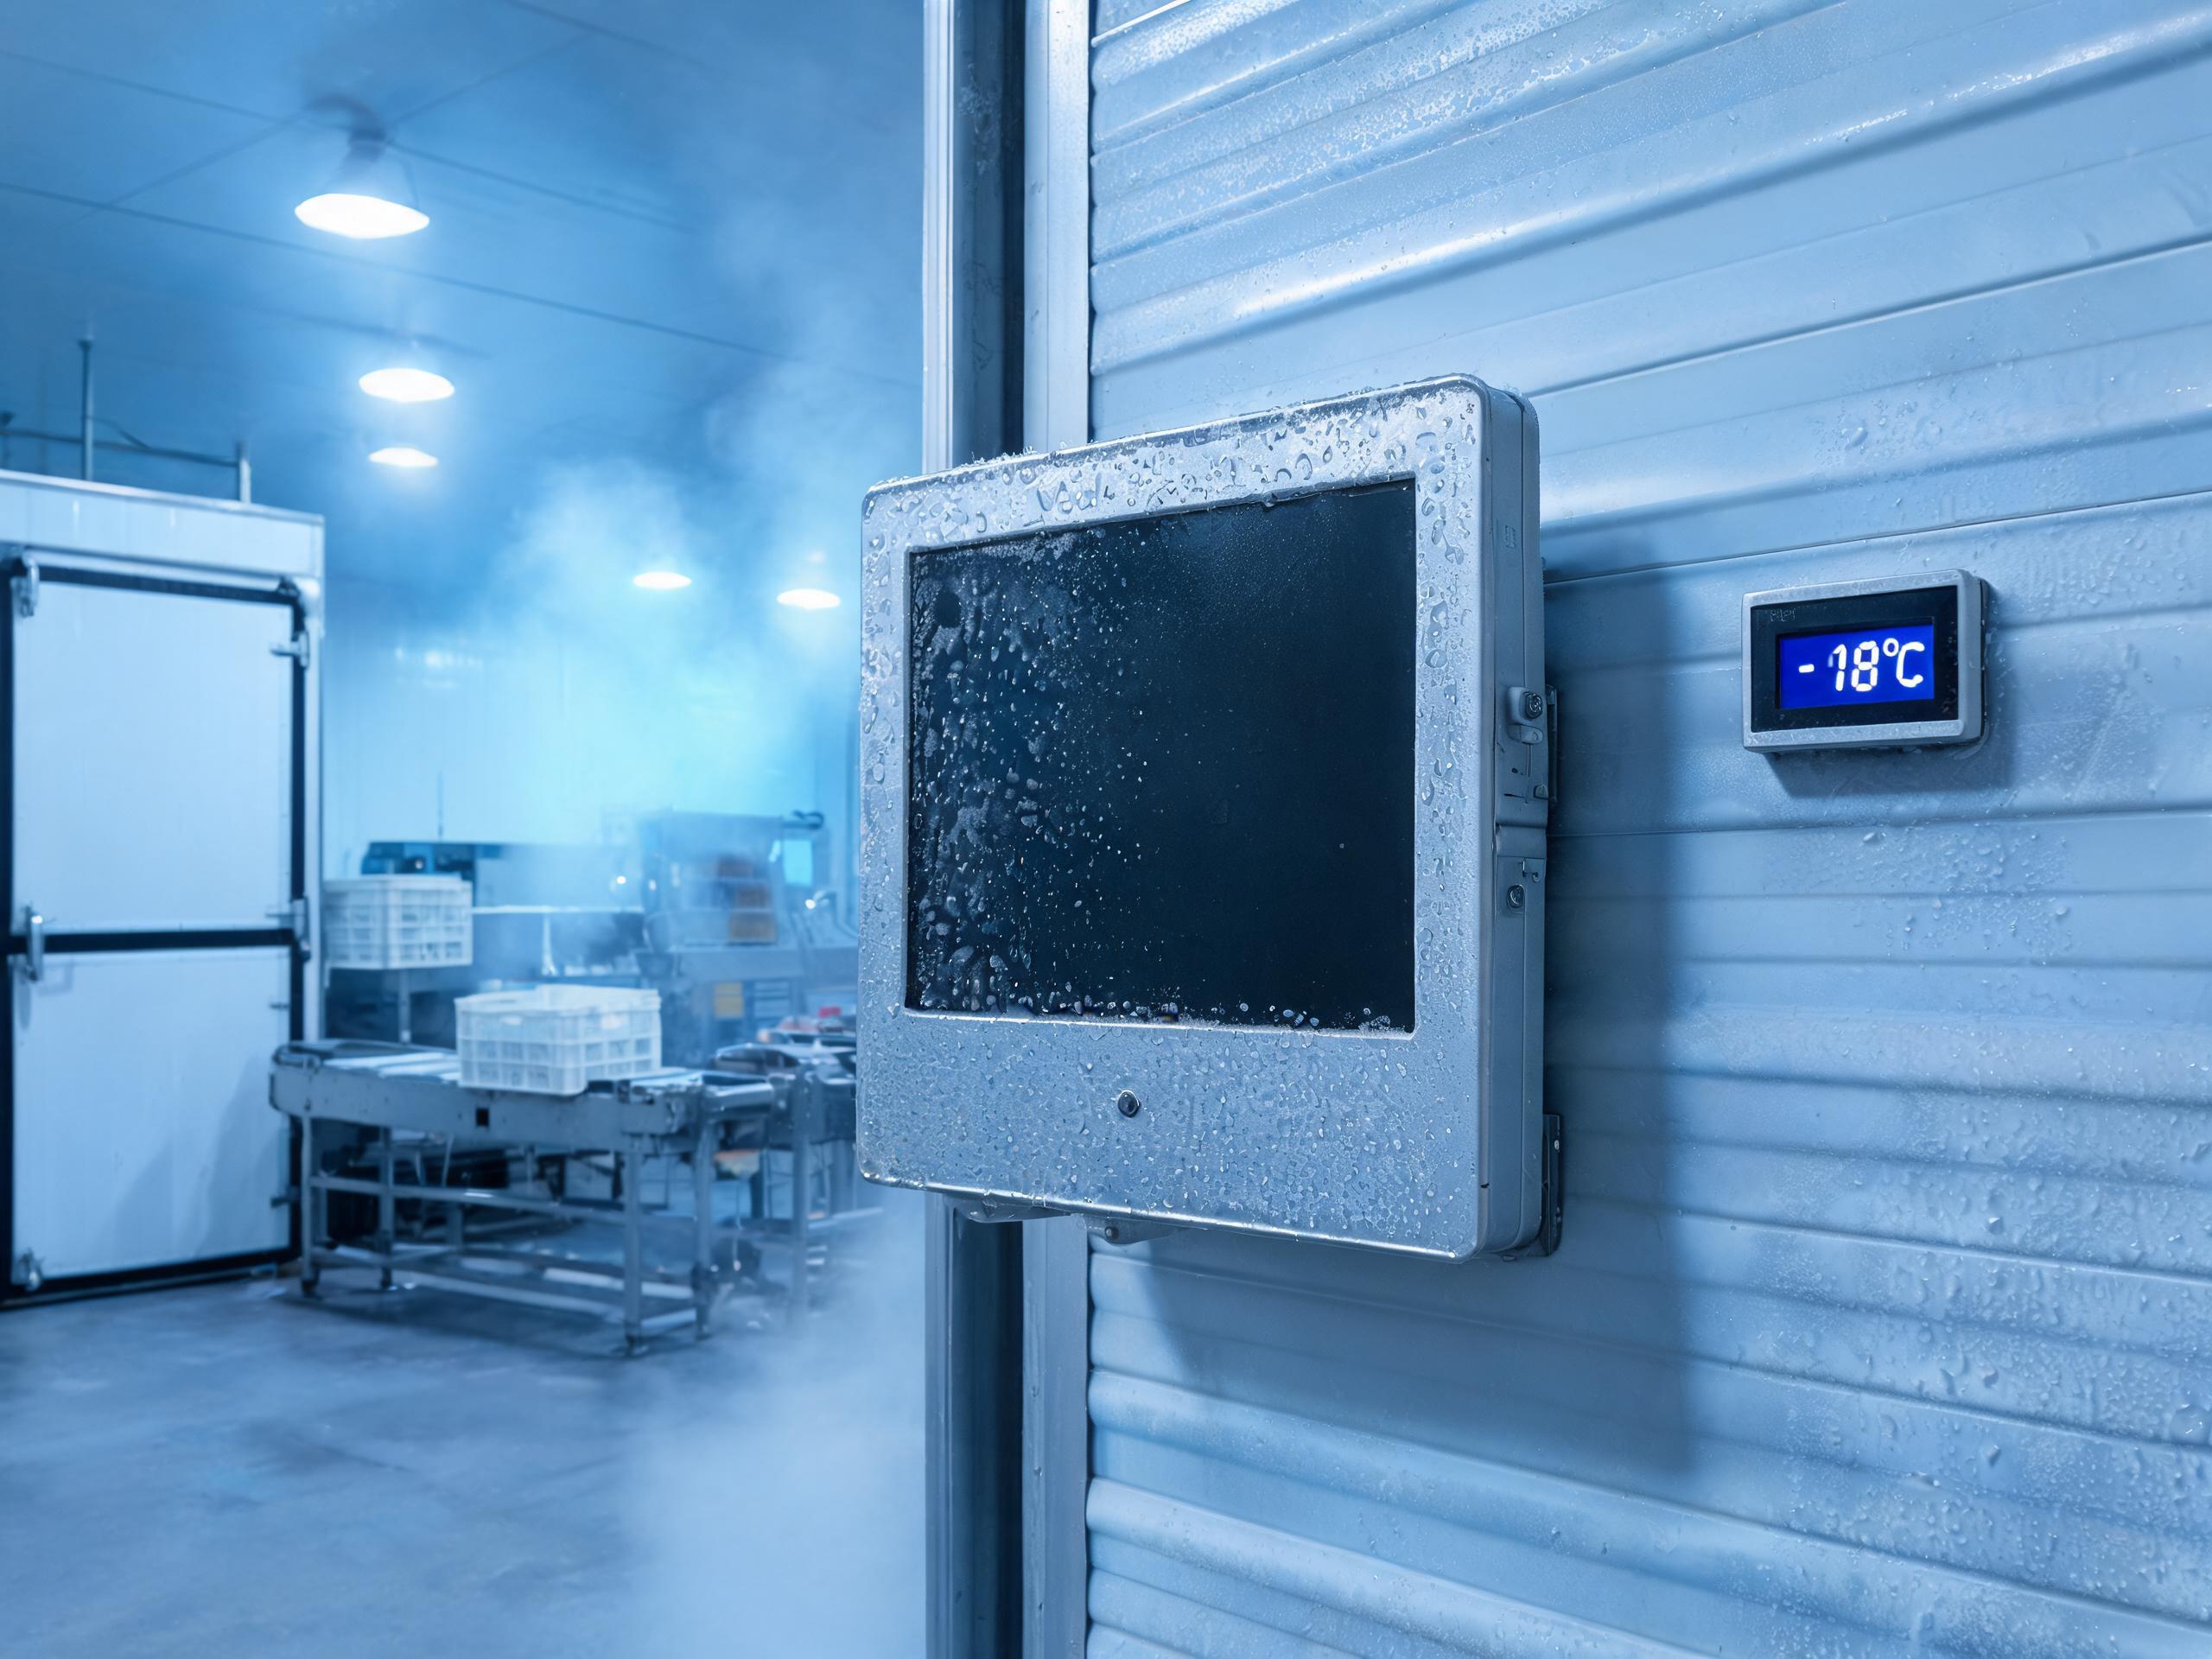
冷鏈分揀與北方冬季廠房的故障集中在開機階段。停機時機身降至露點以下,通電后器件升溫慢于空氣,水汽在背光模組表面結露形成短時漏電通路。表現是開機花屏或觸控自觸發,運行一小時后自行恢復,常被誤判為軟件問題。參照 GB/T 2423 系列的溫度循環與高溫高濕試驗方法,這類失效需循環上電才能復現,單次低溫開機測不出來。
對策分三層:寬溫物料保證器件不失效,防潮涂層抑制結露漏電,寬壓輸入吸收電網波動沖擊。工業顯示器廠家若只標寬溫范圍卻不說明是否做過溫度循環驗證,規格書的參考價值有限。
替代方案的成本賬,要算進停機而不只算采購價
商用屏與工業級機型采購差價通常在兩到三倍,但這個基準并不成立。惡劣工況下商用屏現場壽命常壓縮到八到十四個月,更換需停線、拆裝支架與重新走線,單次占用窗口往往超兩小時。按單線小時產值折算,兩次非計劃停機就足以抹平差價。為讓同批次現場表現可復現,控顯科技把整機連續老化與高低溫循環篩選放在出廠環節,逐臺記錄數據而非抽檢放行。
工況診斷先行,規格書才有判據可依
可執行順序是先診斷后定規格。先測粉塵濃度、液體接觸方式與最低環境溫度,據此鎖定是否必須無開孔、防護等級落在哪一檔、溫度區間上下限,最后才比對接口拓撲。順序顛倒的項目通常在驗收階段返工,結構層錯誤無法靠軟件補救。
標準層面的口徑也在收緊,實測化要求正把靠標注競爭的空間壓縮掉。判據越明確,選型爭議越少。把工況數據、測試項目與驗收方法寫進技術協議,讓每項指標都對應一個可復現的試驗,才是降低長期運維成本的起點。