在制造車間的MES落地進(jìn)程中,工位數(shù)據(jù)采集是連接生產(chǎn)執(zhí)行與管理決策的關(guān)鍵環(huán)節(jié)。然而大量工廠仍然依賴紙質(zhì)工單完成報(bào)工與質(zhì)檢記錄,數(shù)據(jù)從紙面到系統(tǒng)的二次錄入不僅耗時(shí)耗力,還引入了人為抄錄錯(cuò)誤與數(shù)據(jù)延遲。當(dāng)MES系統(tǒng)需要實(shí)時(shí)掌握產(chǎn)線狀態(tài)時(shí),紙質(zhì)報(bào)工的數(shù)據(jù)斷層成為制約數(shù)字化成效的瓶頸。
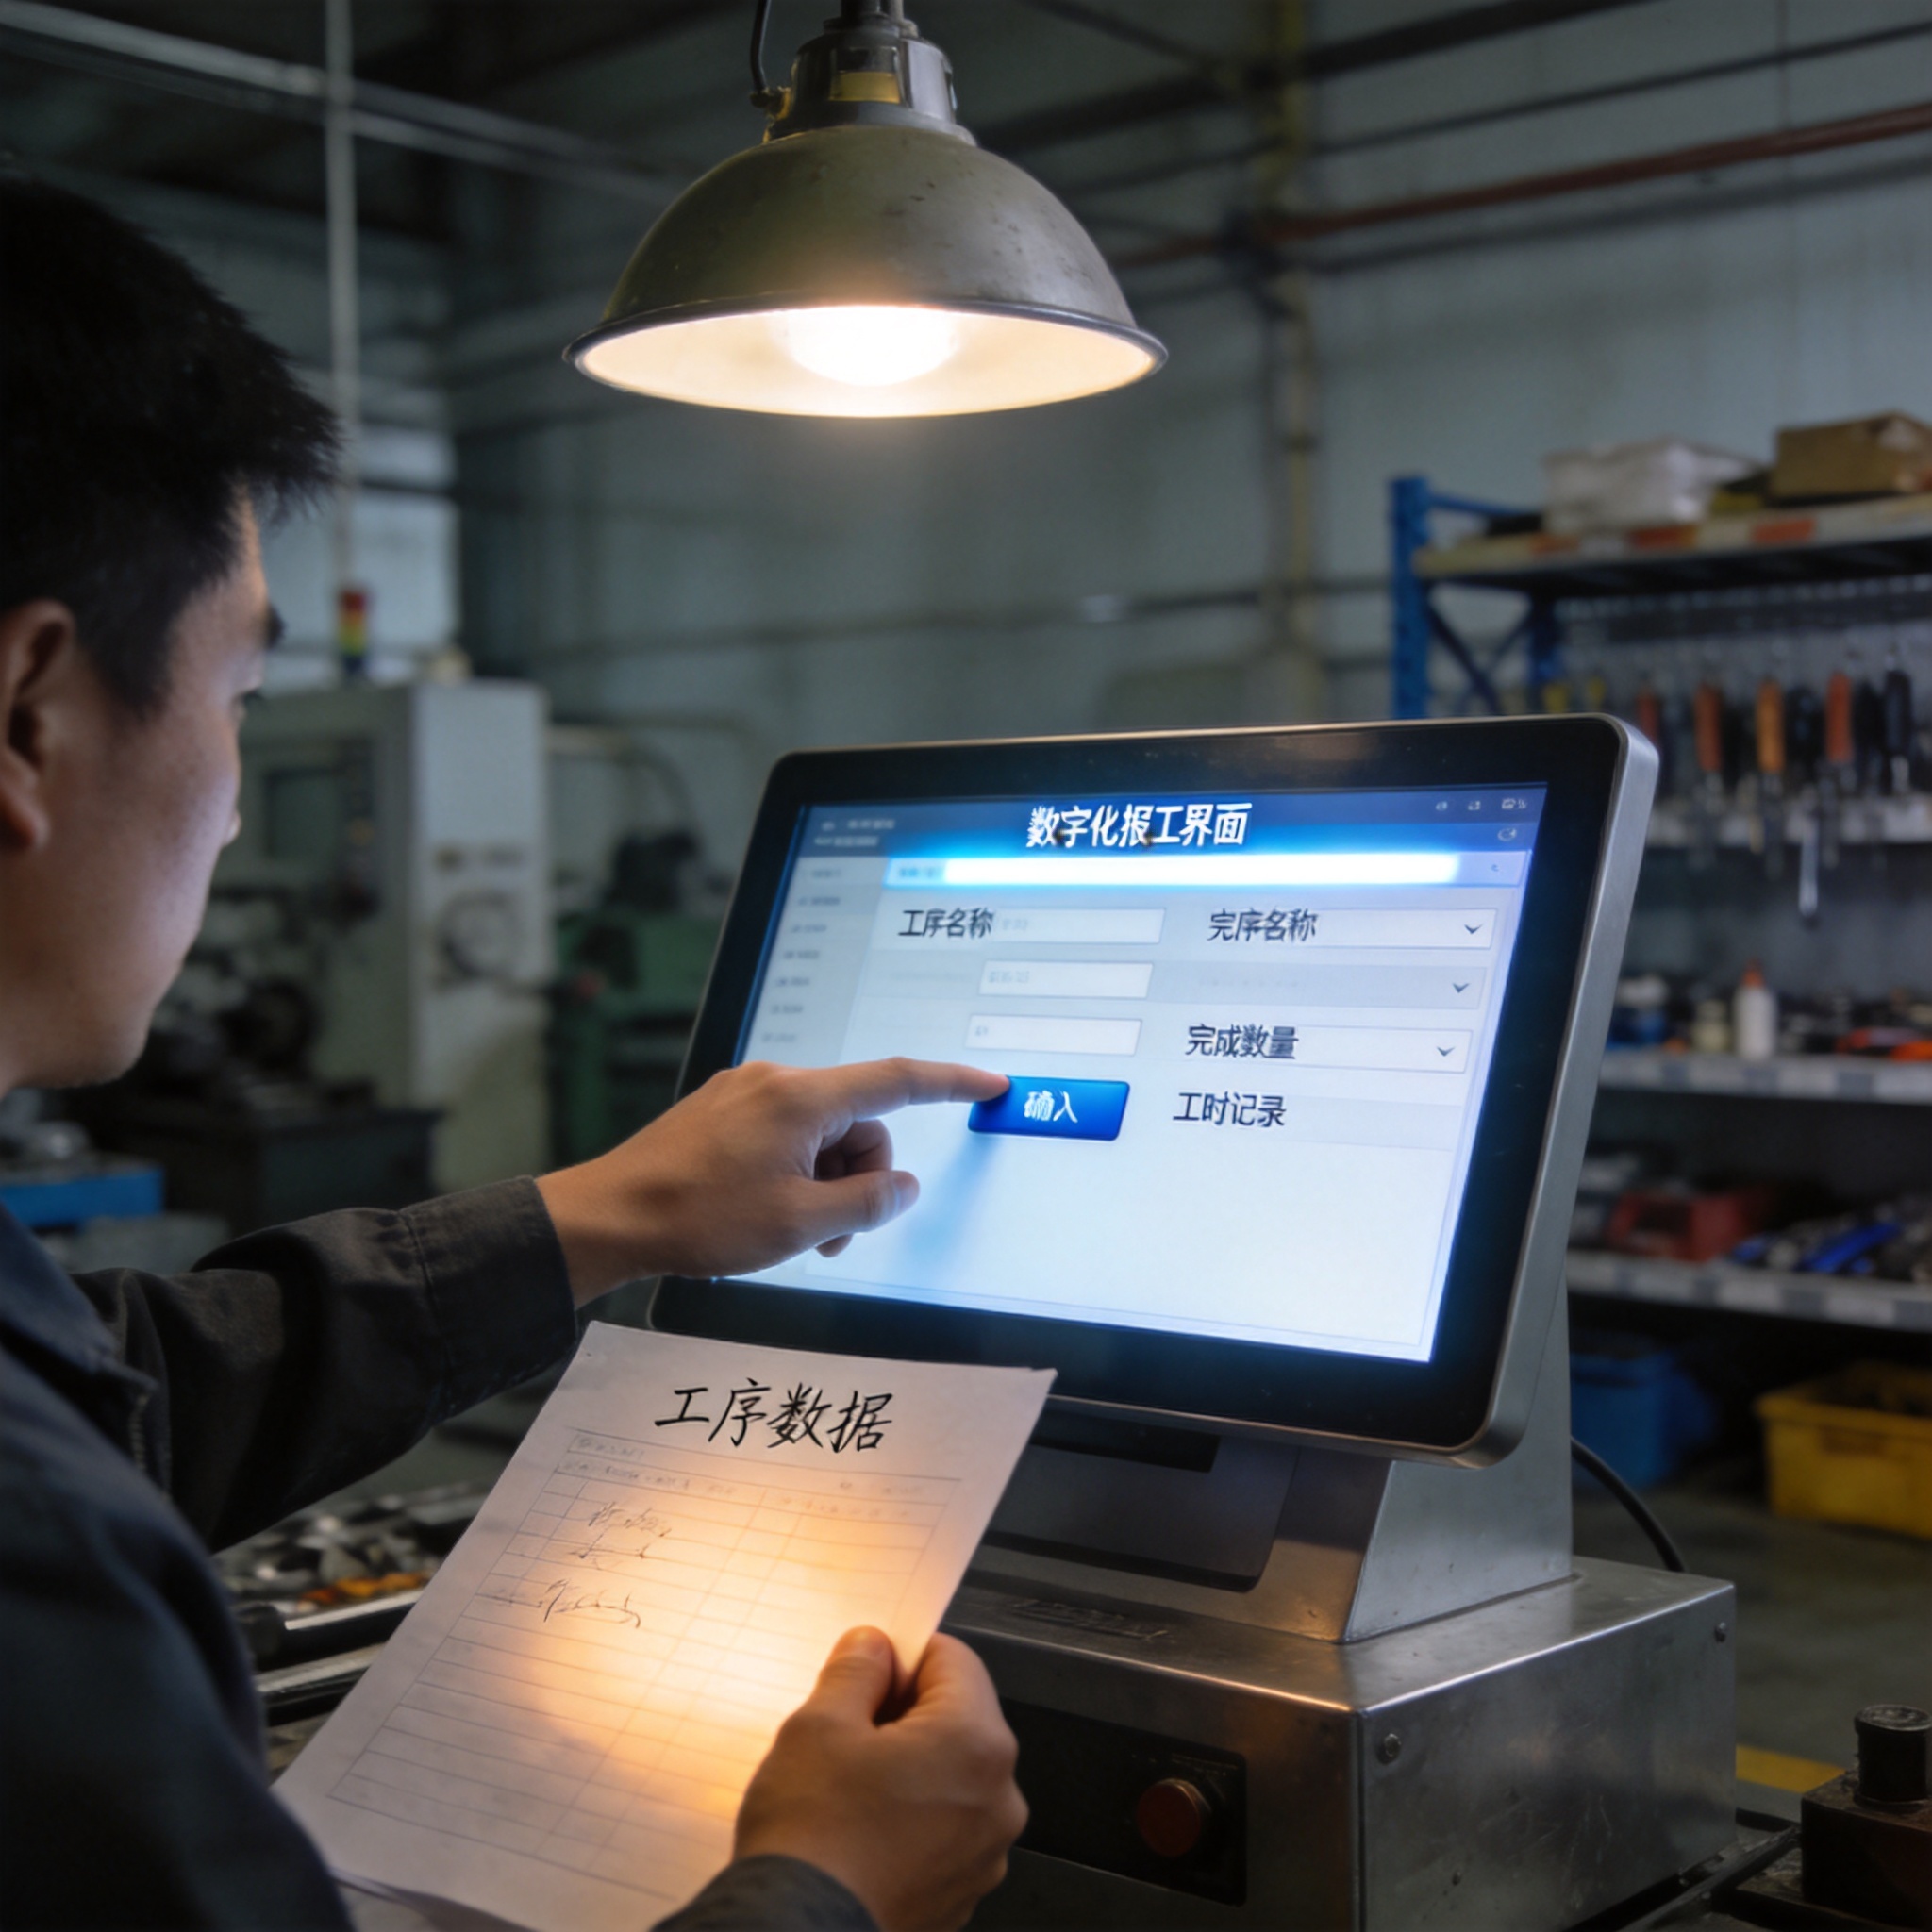
紙質(zhì)報(bào)工與數(shù)字化報(bào)工的效率落差
紙質(zhì)報(bào)工模式下,操作人員在完成一道工序后需要手工填寫工單,再由統(tǒng)計(jì)員集中錄入MES系統(tǒng),數(shù)據(jù)從產(chǎn)生到入賬通常存在數(shù)小時(shí)甚至一個(gè)班次的延遲。這種延遲在產(chǎn)線異常追溯時(shí)尤為致命——當(dāng)質(zhì)量部門發(fā)現(xiàn)某批次產(chǎn)品存在缺陷時(shí),紙質(zhì)工單的滯后性使得問題工序的定位變得困難,追溯周期被大幅拉長(zhǎng)。行業(yè)報(bào)道指出,紙質(zhì)工單導(dǎo)致的數(shù)據(jù)斷層是MES系統(tǒng)在車間層面落地失敗的首要原因之一。
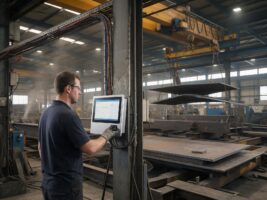
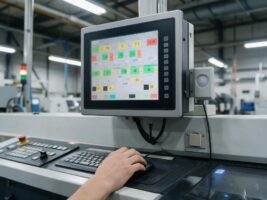
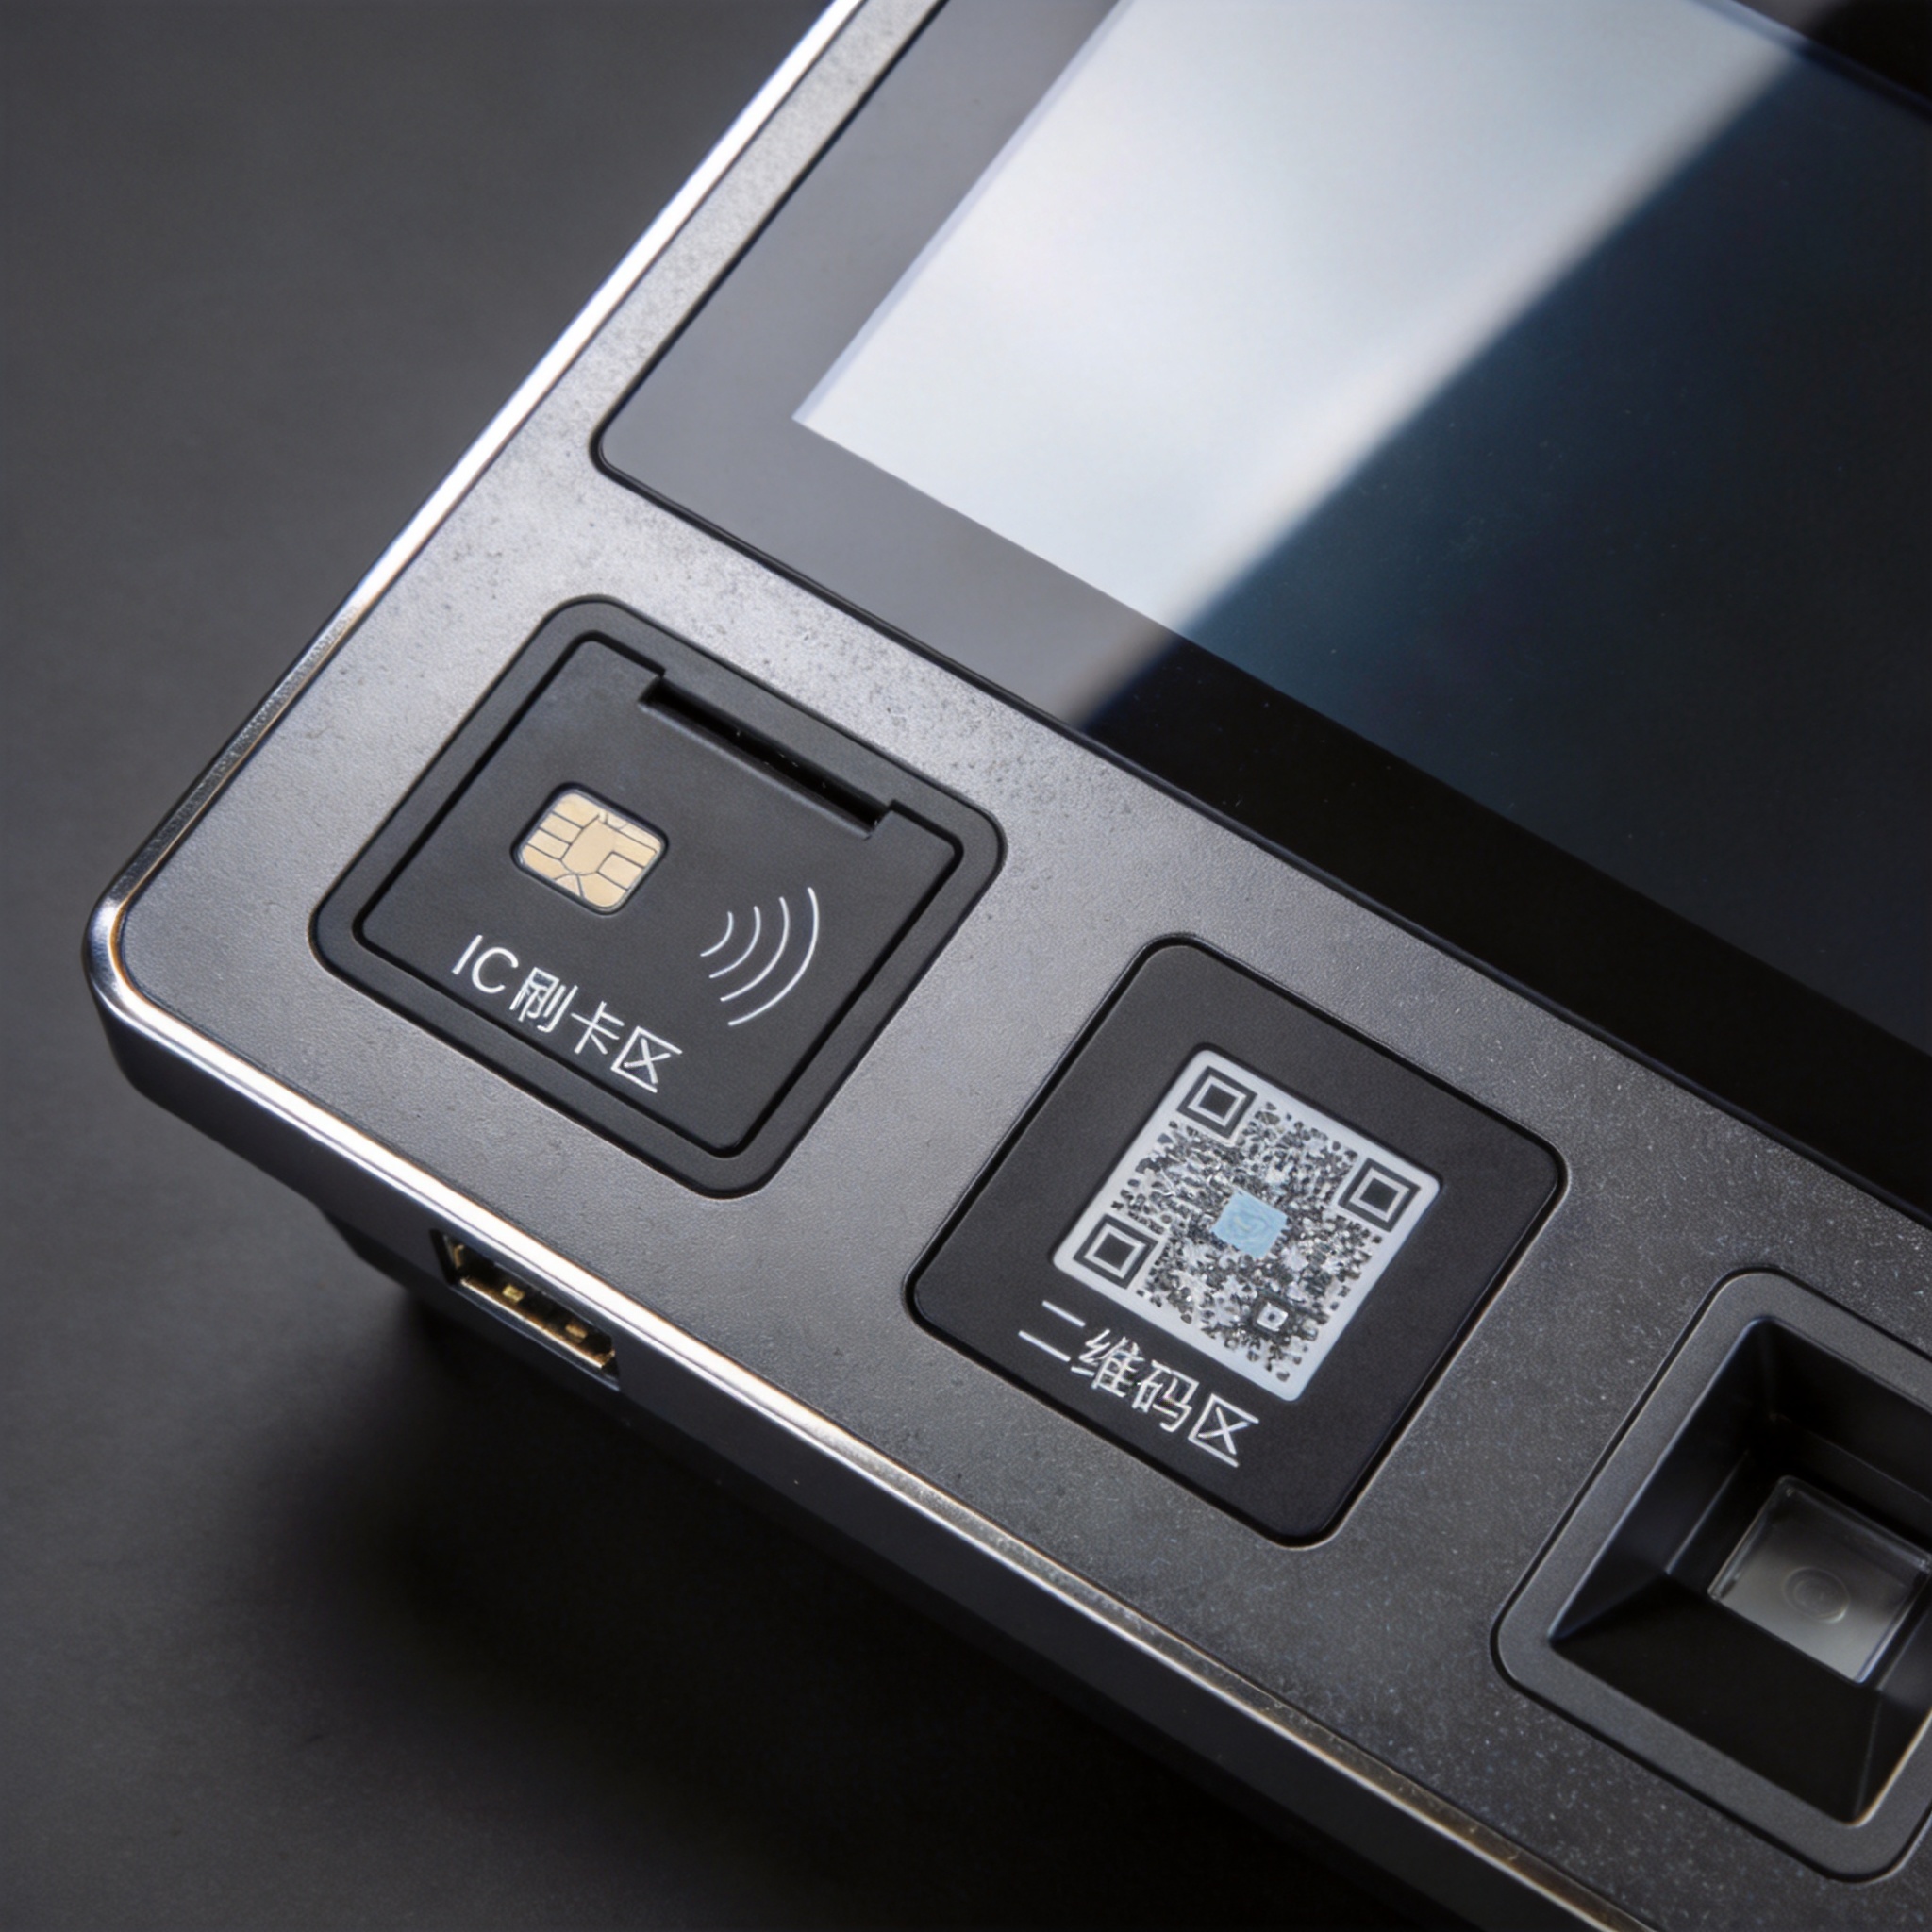
數(shù)字化報(bào)工通過MES工位一體機(jī)將數(shù)據(jù)采集節(jié)點(diǎn)前移到工序現(xiàn)場(chǎng),操作人員在完成工序后直接在觸控屏上確認(rèn)報(bào)工,數(shù)據(jù)實(shí)時(shí)寫入MES系統(tǒng)。這種模式消除了二次錄入環(huán)節(jié),將數(shù)據(jù)延遲從數(shù)小時(shí)縮短至秒級(jí),同時(shí)通過掃碼、刷卡等身份驗(yàn)證手段確保了報(bào)工數(shù)據(jù)的真實(shí)性與可追溯性。針對(duì)這一數(shù)字化轉(zhuǎn)型需求,控顯P1A嵌入式多功能工業(yè)觸摸一體機(jī)的前置模塊化集成為MES工位部署提供了刷卡、掃碼與指紋識(shí)別的統(tǒng)一入口。
數(shù)據(jù)閉環(huán)架構(gòu)的落地路徑
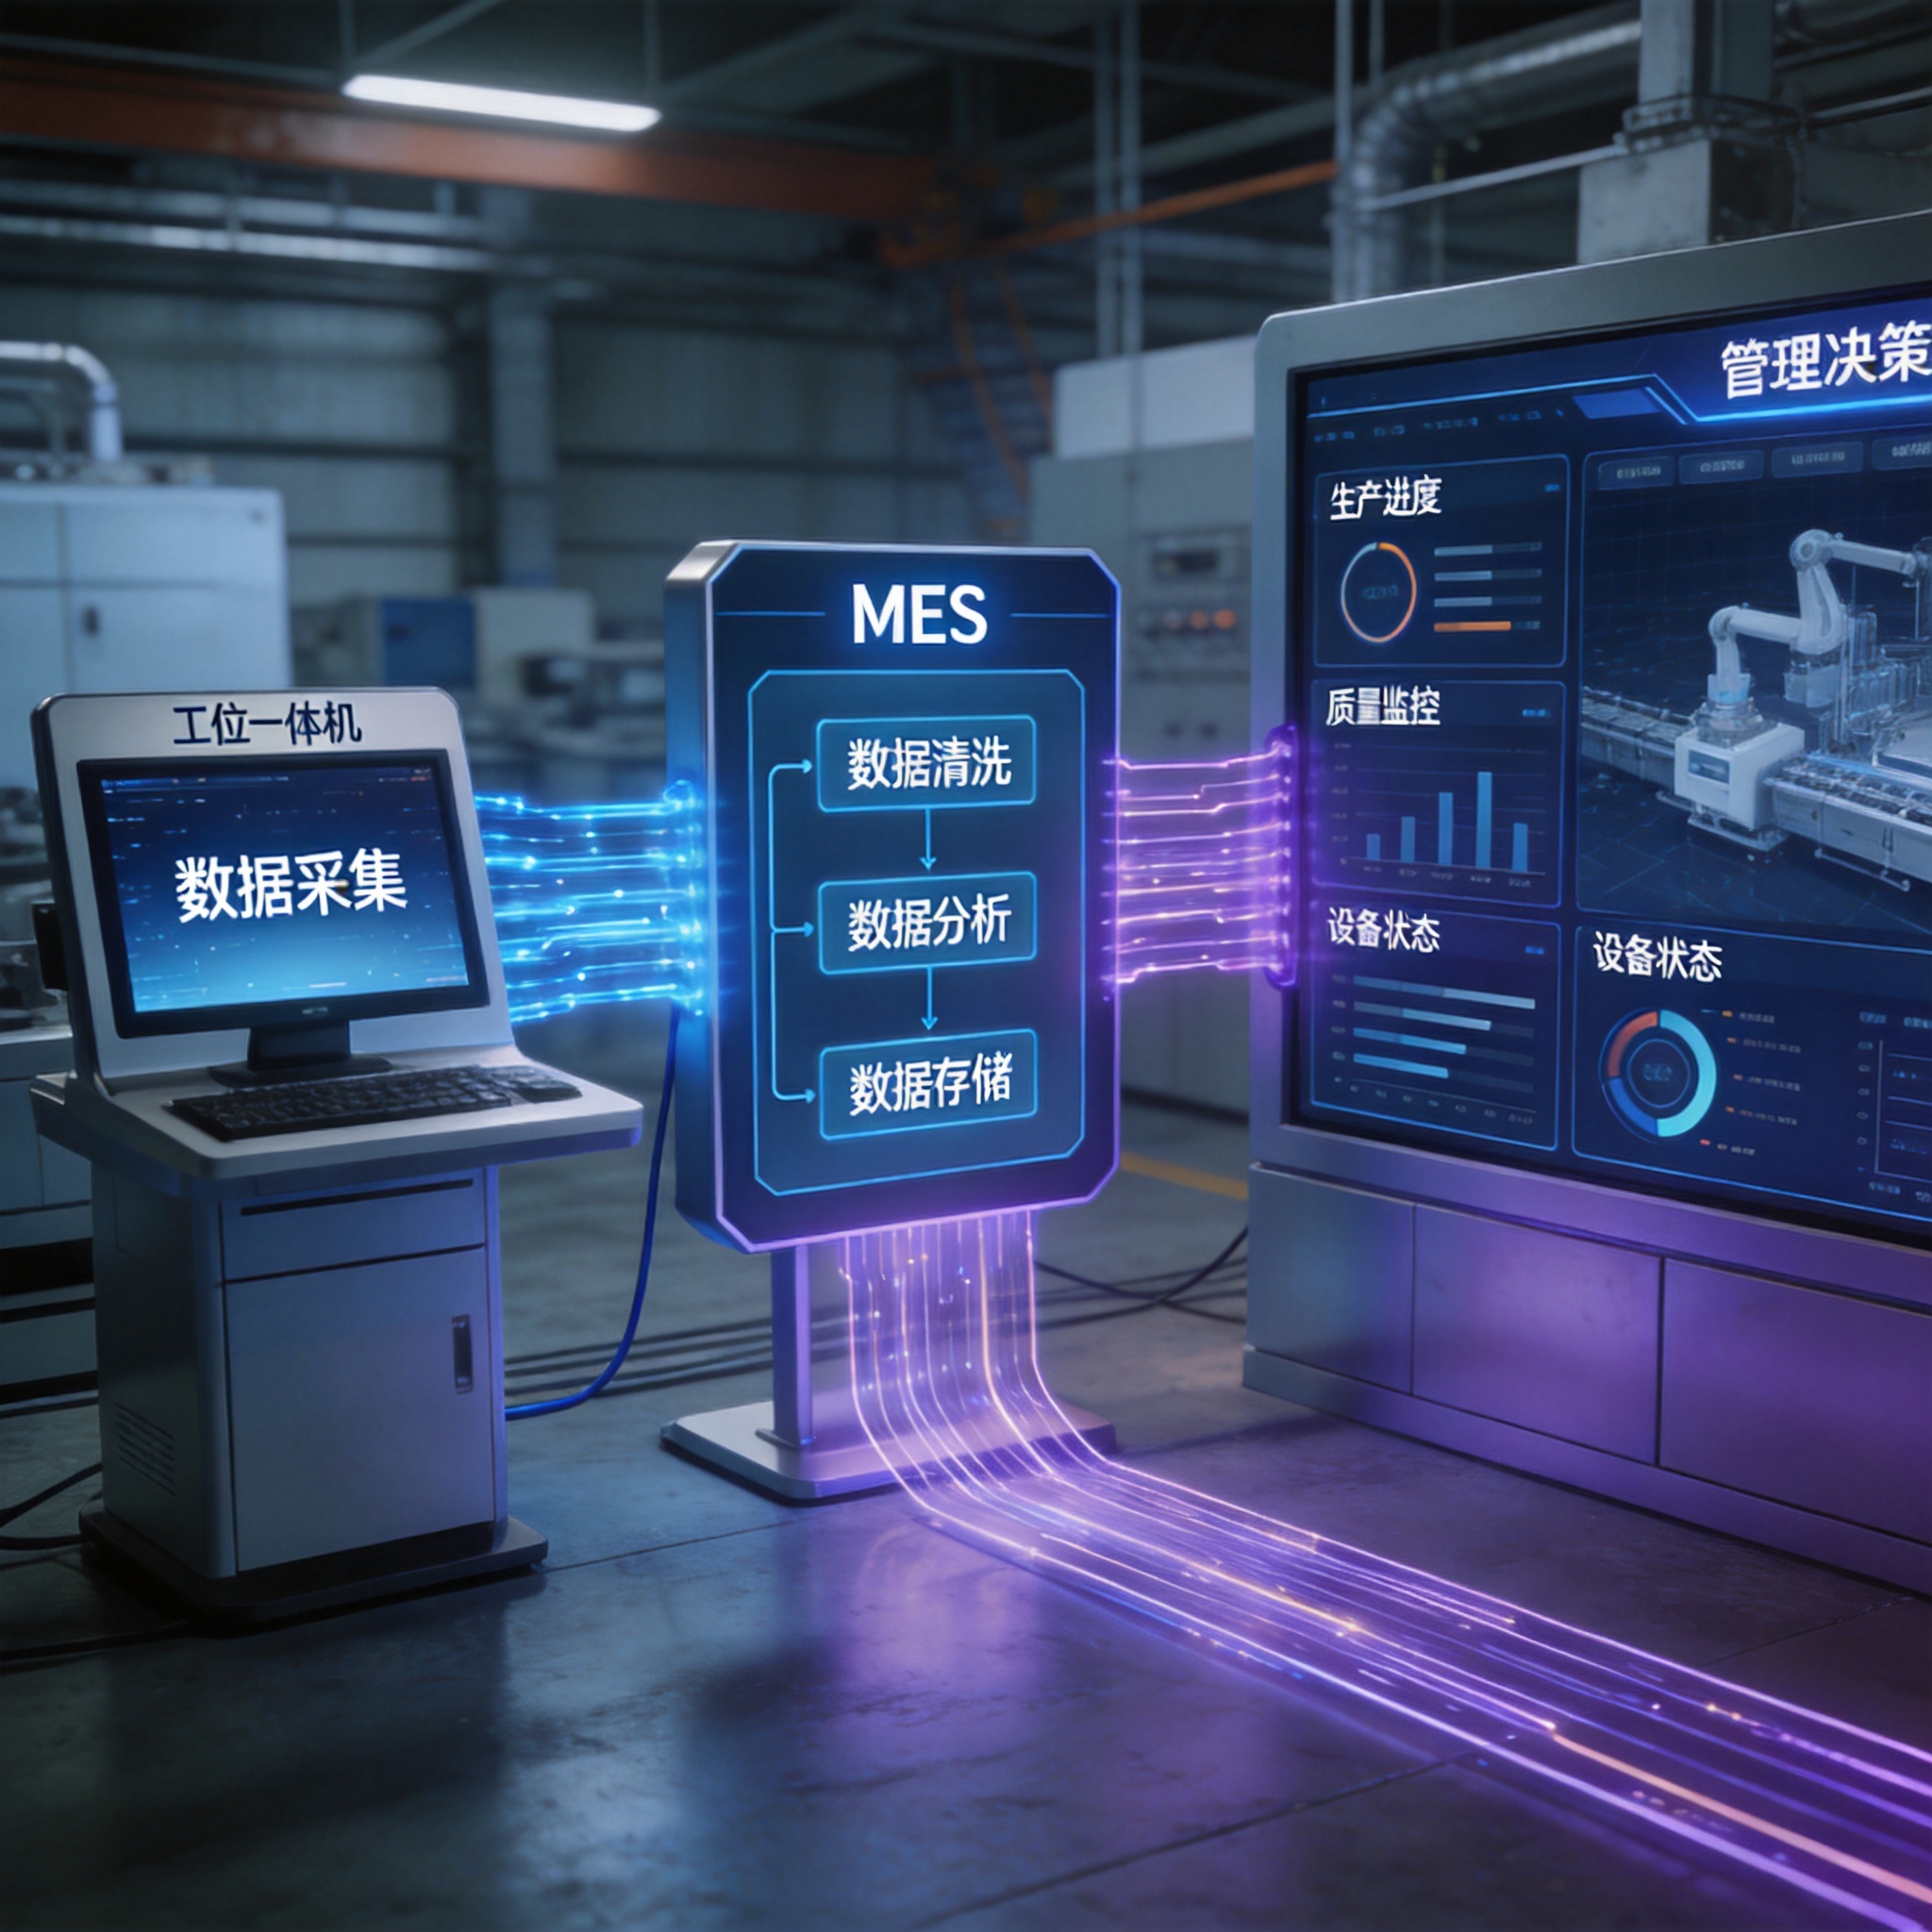
MES工位一體機(jī)驅(qū)動(dòng)的數(shù)據(jù)閉環(huán)并非簡(jiǎn)單的”紙改屏”,而是涉及報(bào)工流程重構(gòu)、數(shù)據(jù)校驗(yàn)規(guī)則嵌入、異常自動(dòng)預(yù)警三個(gè)層面的系統(tǒng)性改造。在報(bào)工流程層面,數(shù)字化報(bào)工需要將原有的紙質(zhì)工單字段映射為觸控屏上的結(jié)構(gòu)化輸入項(xiàng),確保每個(gè)工序節(jié)點(diǎn)的數(shù)據(jù)格式統(tǒng)一且可機(jī)器解析;在數(shù)據(jù)校驗(yàn)層面,MES工位一體機(jī)需要在報(bào)工提交時(shí)自動(dòng)校驗(yàn)數(shù)量、工時(shí)、質(zhì)檢結(jié)果等關(guān)鍵字段的合理性,防止異常數(shù)據(jù)流入下游系統(tǒng);在異常預(yù)警層面,當(dāng)報(bào)工數(shù)據(jù)觸發(fā)預(yù)設(shè)的質(zhì)量或效率閾值時(shí),系統(tǒng)應(yīng)當(dāng)自動(dòng)推送預(yù)警信息至相關(guān)管理人員。
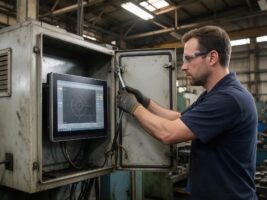
近期行業(yè)分析對(duì)比了中小型工廠輕量化MES方案的實(shí)施路徑,指出ESOP工位一體機(jī)在無紙化產(chǎn)線管控中扮演了核心角色。這類設(shè)備將作業(yè)指導(dǎo)書電子化、報(bào)工數(shù)據(jù)采集、質(zhì)檢記錄三個(gè)功能集成在同一終端上,降低了產(chǎn)線部署的復(fù)雜度與維護(hù)成本。控顯P1A嵌入式多功能工業(yè)觸摸一體機(jī)的前置模塊化集成與全封閉無風(fēng)扇設(shè)計(jì),為粉塵車間的MES工位部署提供了免維護(hù)的數(shù)據(jù)采集終端方案。
從數(shù)據(jù)采集到智能調(diào)度的演進(jìn)方向
MES工位一體機(jī)的價(jià)值不僅在于替代紙質(zhì)報(bào)工,更在于為產(chǎn)線智能調(diào)度提供實(shí)時(shí)數(shù)據(jù)基礎(chǔ)。當(dāng)每個(gè)工位的報(bào)工數(shù)據(jù)、質(zhì)檢結(jié)果、設(shè)備狀態(tài)能夠?qū)崟r(shí)匯聚到MES系統(tǒng)時(shí),生產(chǎn)調(diào)度從”事后統(tǒng)計(jì)”轉(zhuǎn)向”實(shí)時(shí)響應(yīng)”成為可能。這種數(shù)據(jù)驅(qū)動(dòng)的調(diào)度模式正在成為制造企業(yè)數(shù)字化轉(zhuǎn)型的核心競(jìng)爭(zhēng)力。
紙質(zhì)報(bào)工與數(shù)字化報(bào)工的效率落差,本質(zhì)上是”信息延遲”與”數(shù)據(jù)實(shí)時(shí)性”之間的矛盾。MES工位一體機(jī)要在這一轉(zhuǎn)型中發(fā)揮價(jià)值,需要從報(bào)工流程重構(gòu)、數(shù)據(jù)校驗(yàn)規(guī)則、異常預(yù)警機(jī)制三個(gè)維度系統(tǒng)規(guī)劃,而非簡(jiǎn)單地將紙質(zhì)表格搬到屏幕上。隨著MES系統(tǒng)在制造車間的深度部署,工位數(shù)據(jù)采集的實(shí)時(shí)性與準(zhǔn)確性將成為產(chǎn)線數(shù)字化升級(jí)的基礎(chǔ)門檻。