數控機床與磨床工作時,高速刀具會把細碎金屬屑拋向四周,其中一部分不可避免落在操作屏幕表面。中國工控網七月末的技術分析把這類碎屑歸為導電性異物干擾,電容屏會把它誤讀成一次真實點擊,在加工界面上生成意外的參數輸入。八月初電子發燒友網匯總的運維經驗補充了另一組高頻故障,觸控漂移、局部失靈、間歇卡頓與自動跳點幾乎覆蓋了報修單的主要部分。
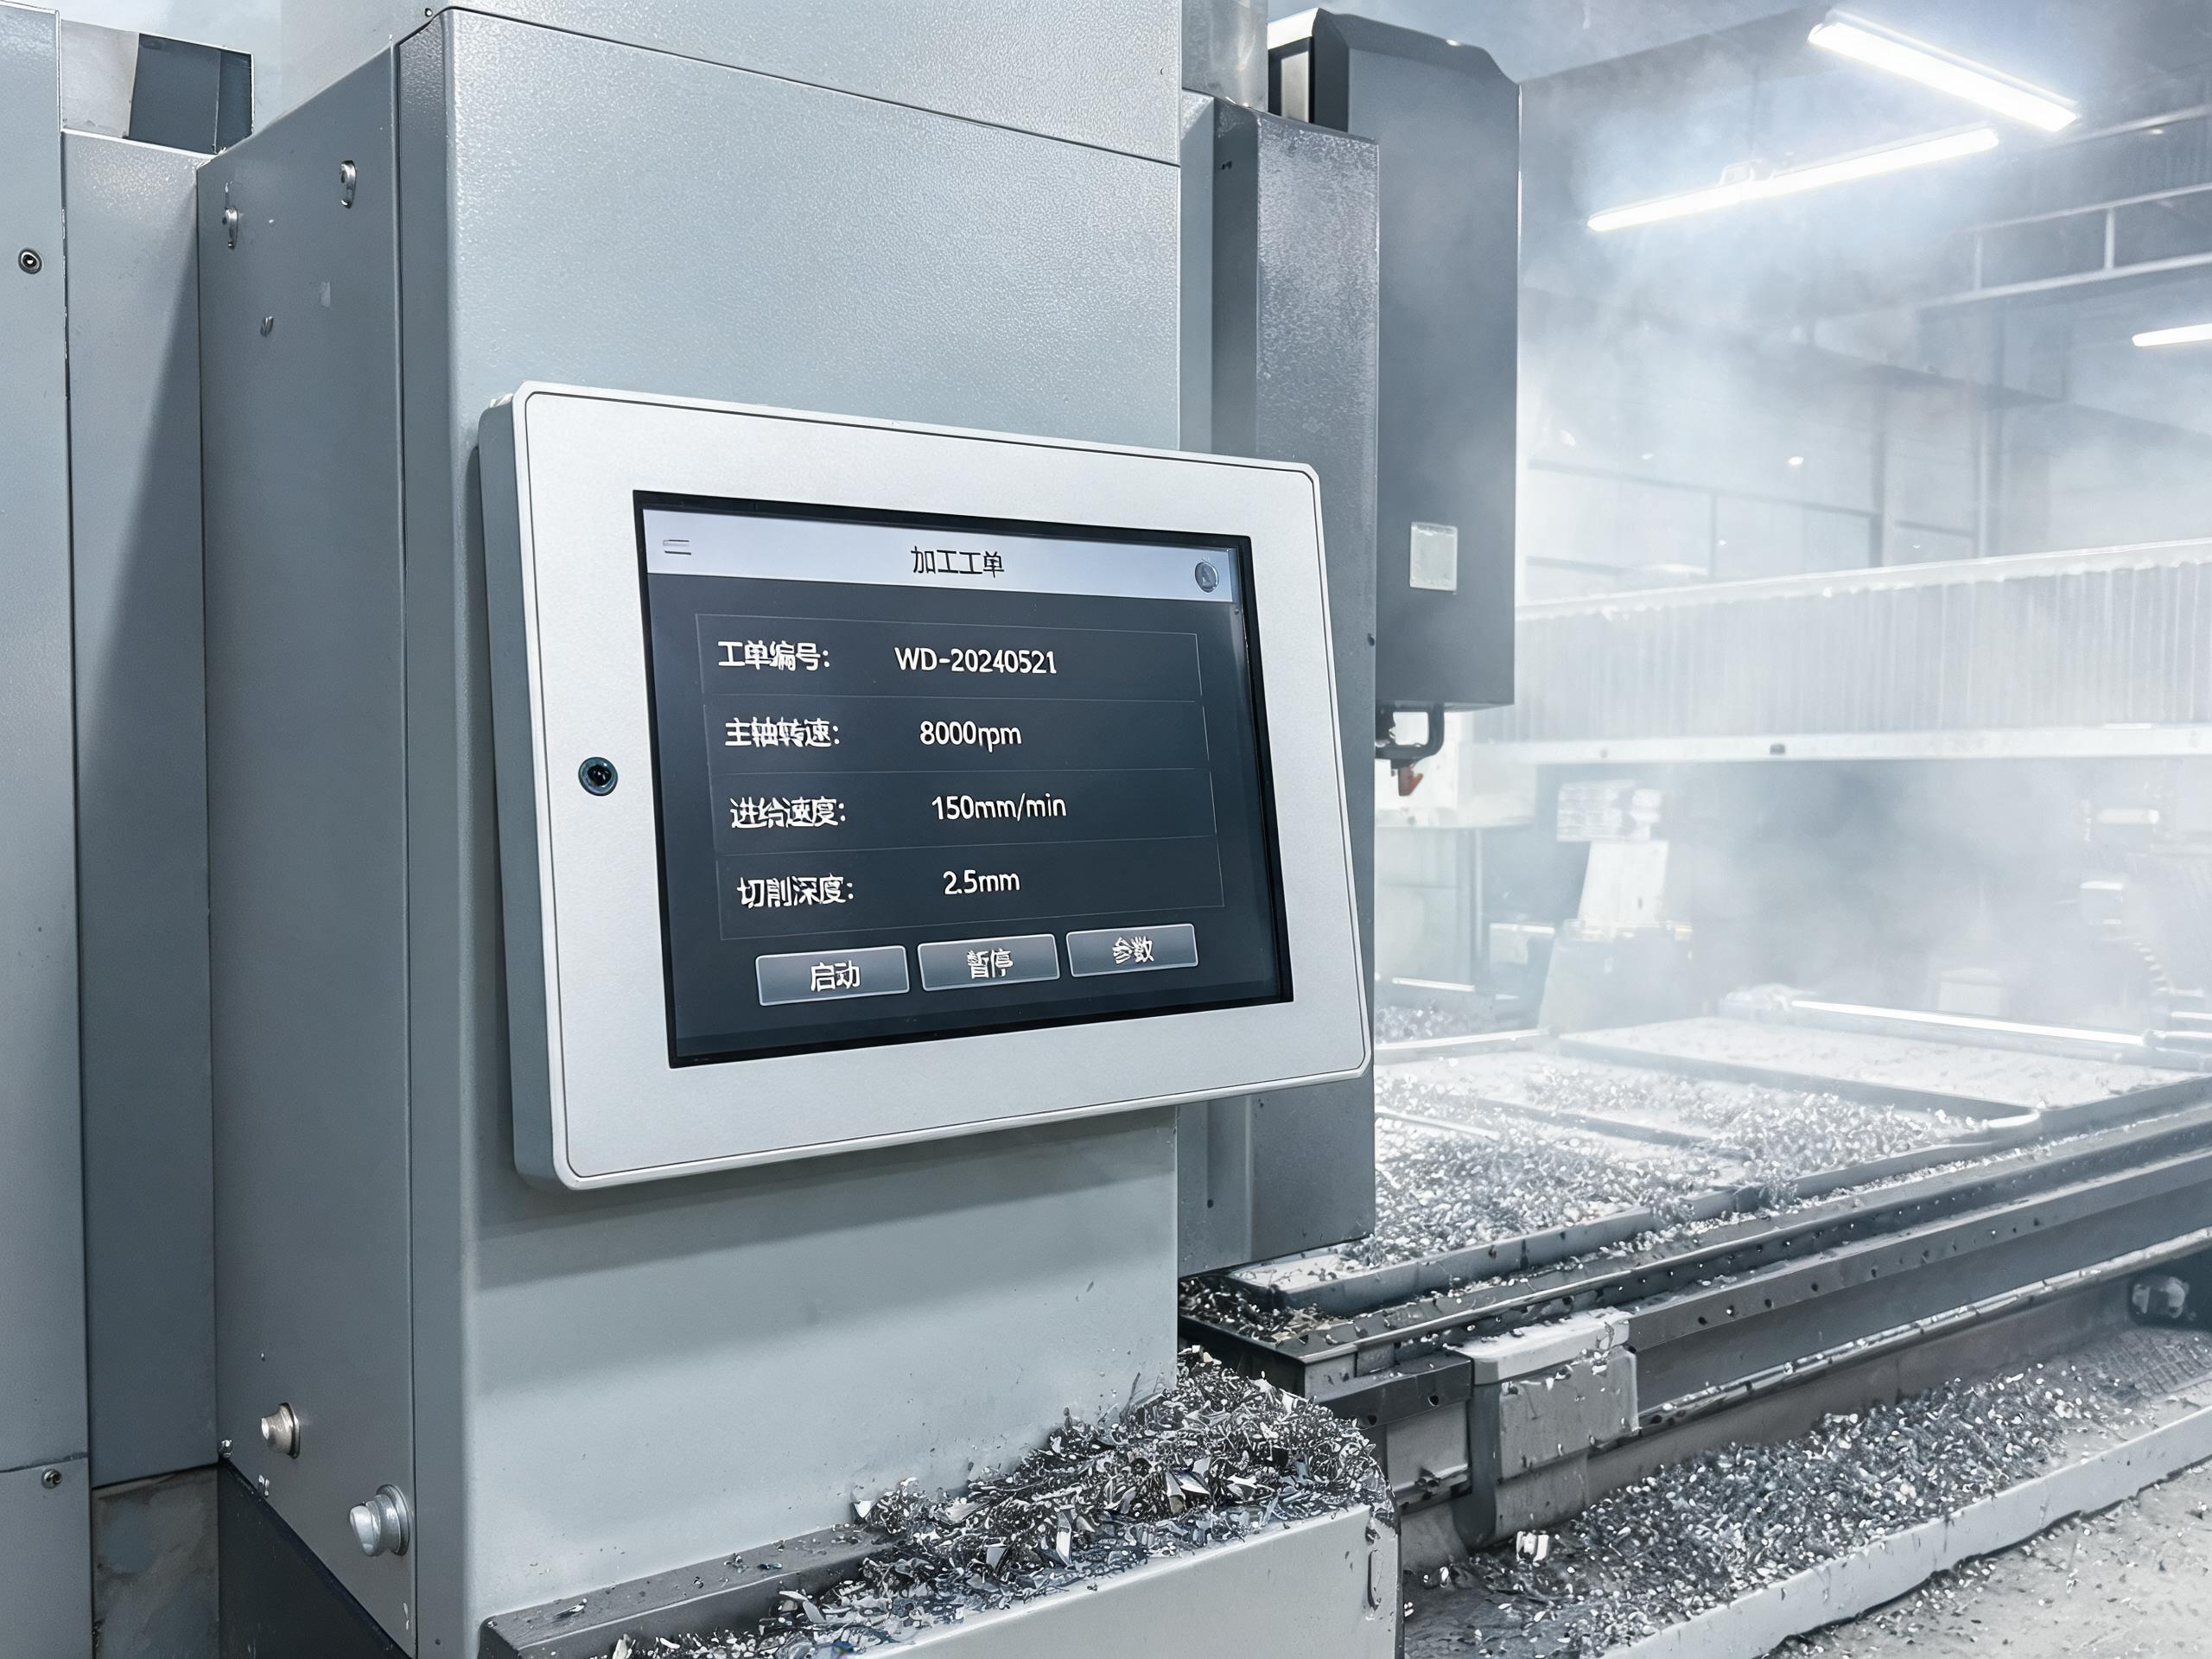
切屑與油膜怎樣被誤讀成一次真實點擊
電容觸控的判定依據是手指靠近時對表面電場的擾動量。金屬切屑本身導電,落在蓋板上形成與手指相似的電容變化,控制器若只按幅值閾值判定就會輸出一個坐標。切削油霧化后凝成的油膜是另一種介質,它不產生假觸點,卻持續抬高基準電容,讓真實觸摸的信噪比下降,表現為響應遲滯或點位偏移。紅外觸控換成另一種失效形態,碎屑遮擋邊框光路即產生鬼點。
解決路徑不在提高靈敏度,而在建立區分機制。工業級觸控固件用自適應基線算法跟蹤環境基準電容,把緩慢累積的油膜歸入背景,再依據接觸時長、電容上升速率與空間分布區分瞬時落屑與持續按壓。靈敏度單向抬升反而放大噪聲,誤觸概率隨之上升。控顯科技在觸控參數標定環節會依據現場實際的手套材質與污染類型完成整機驗證,而非只在潔凈臺上測裸手精度。
振動與積熱在更長時間尺度上拆解整機
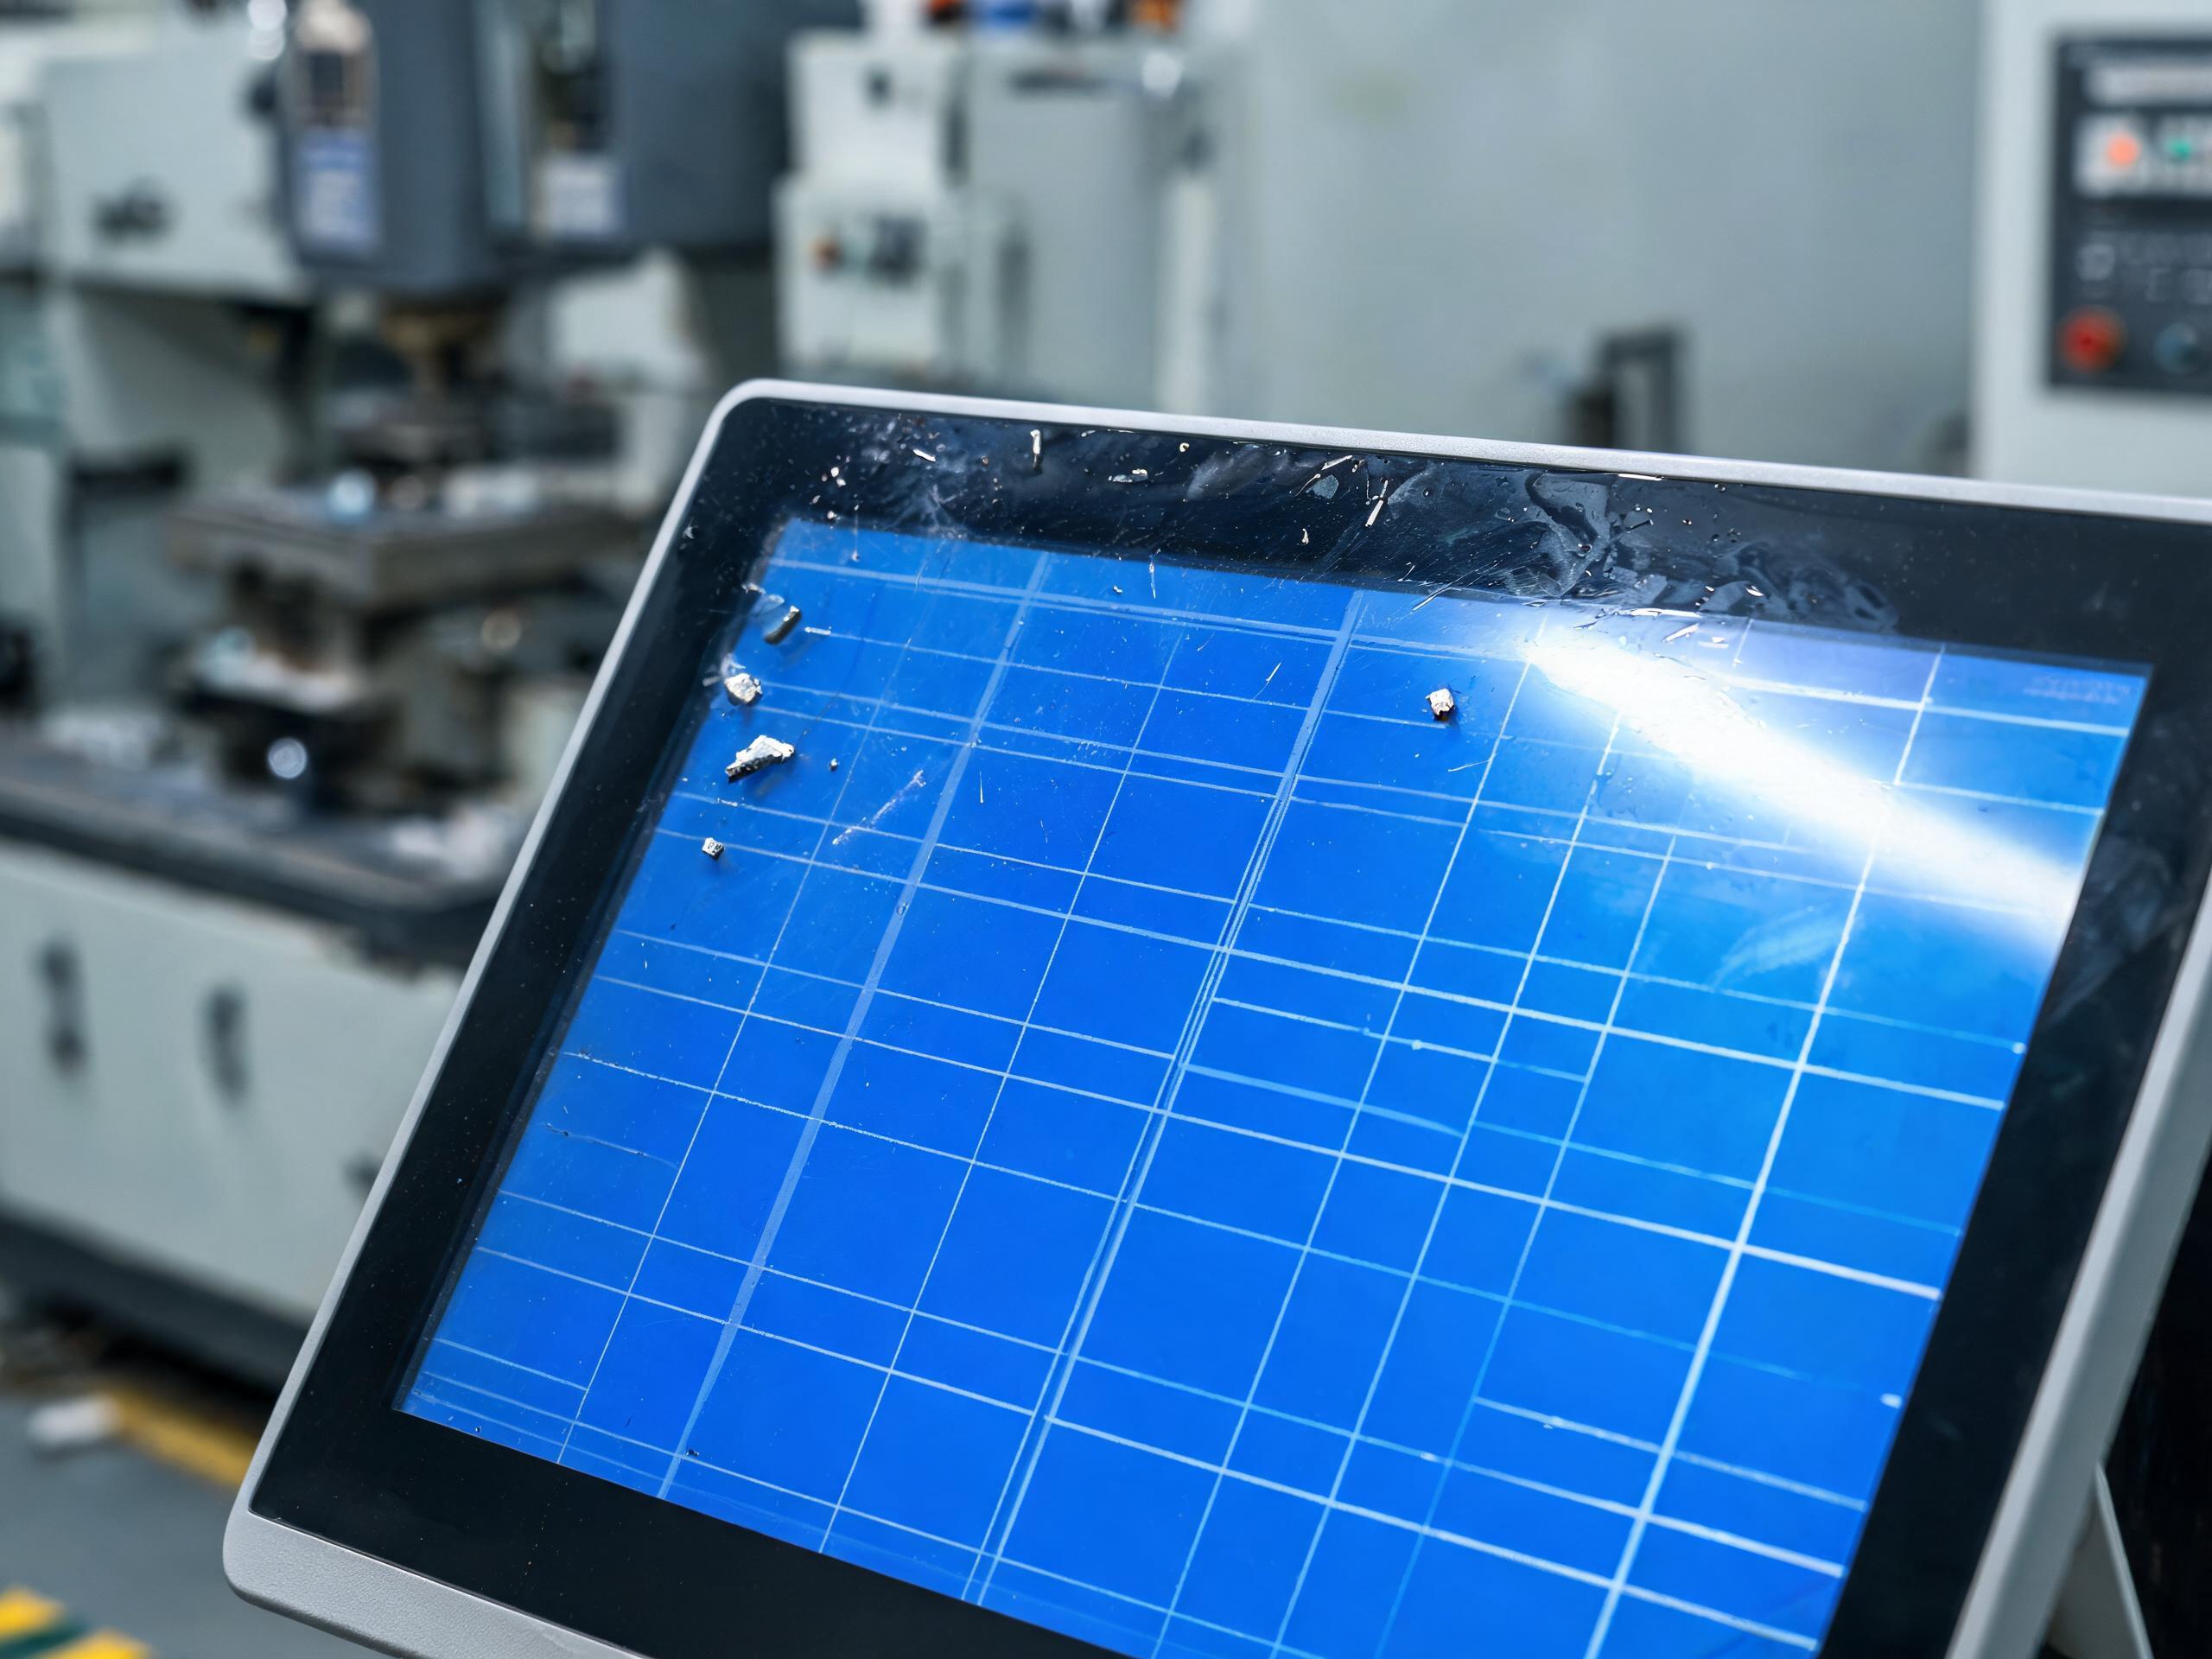
觸控層的問題當天可見,結構與熱的問題要等上一兩年。機床持續高頻振動會讓內部排線在微米級位移中逐漸松動,接口焊點出現虛接,故障形態是設備時亮時滅、觸控間歇失效。散熱是另一條慢鏈條,帶風扇機型主動吸入車間空氣,粉塵附著在鰭片與主板表面,散熱效率逐年衰減,主板長期在高結溫下運行,最終表現為隨機死機重啟。
溫度區間同樣容易被低估。行業主流規格把工作溫度定在零下十至六十攝氏度,寬溫級延伸到零下二十至七十攝氏度,商用整機的邊界在無空調廠房的夏季午后就已突破。承接這類工位時,全封閉無進風口的被動散熱比加大風量更可靠,控顯G1嵌入式工業一體機把散熱鰭片與全鋁合金一體成型機身做在一起,前面板達到IP65級防塵防水。
觸摸工業級工控一體機的現場核驗順序
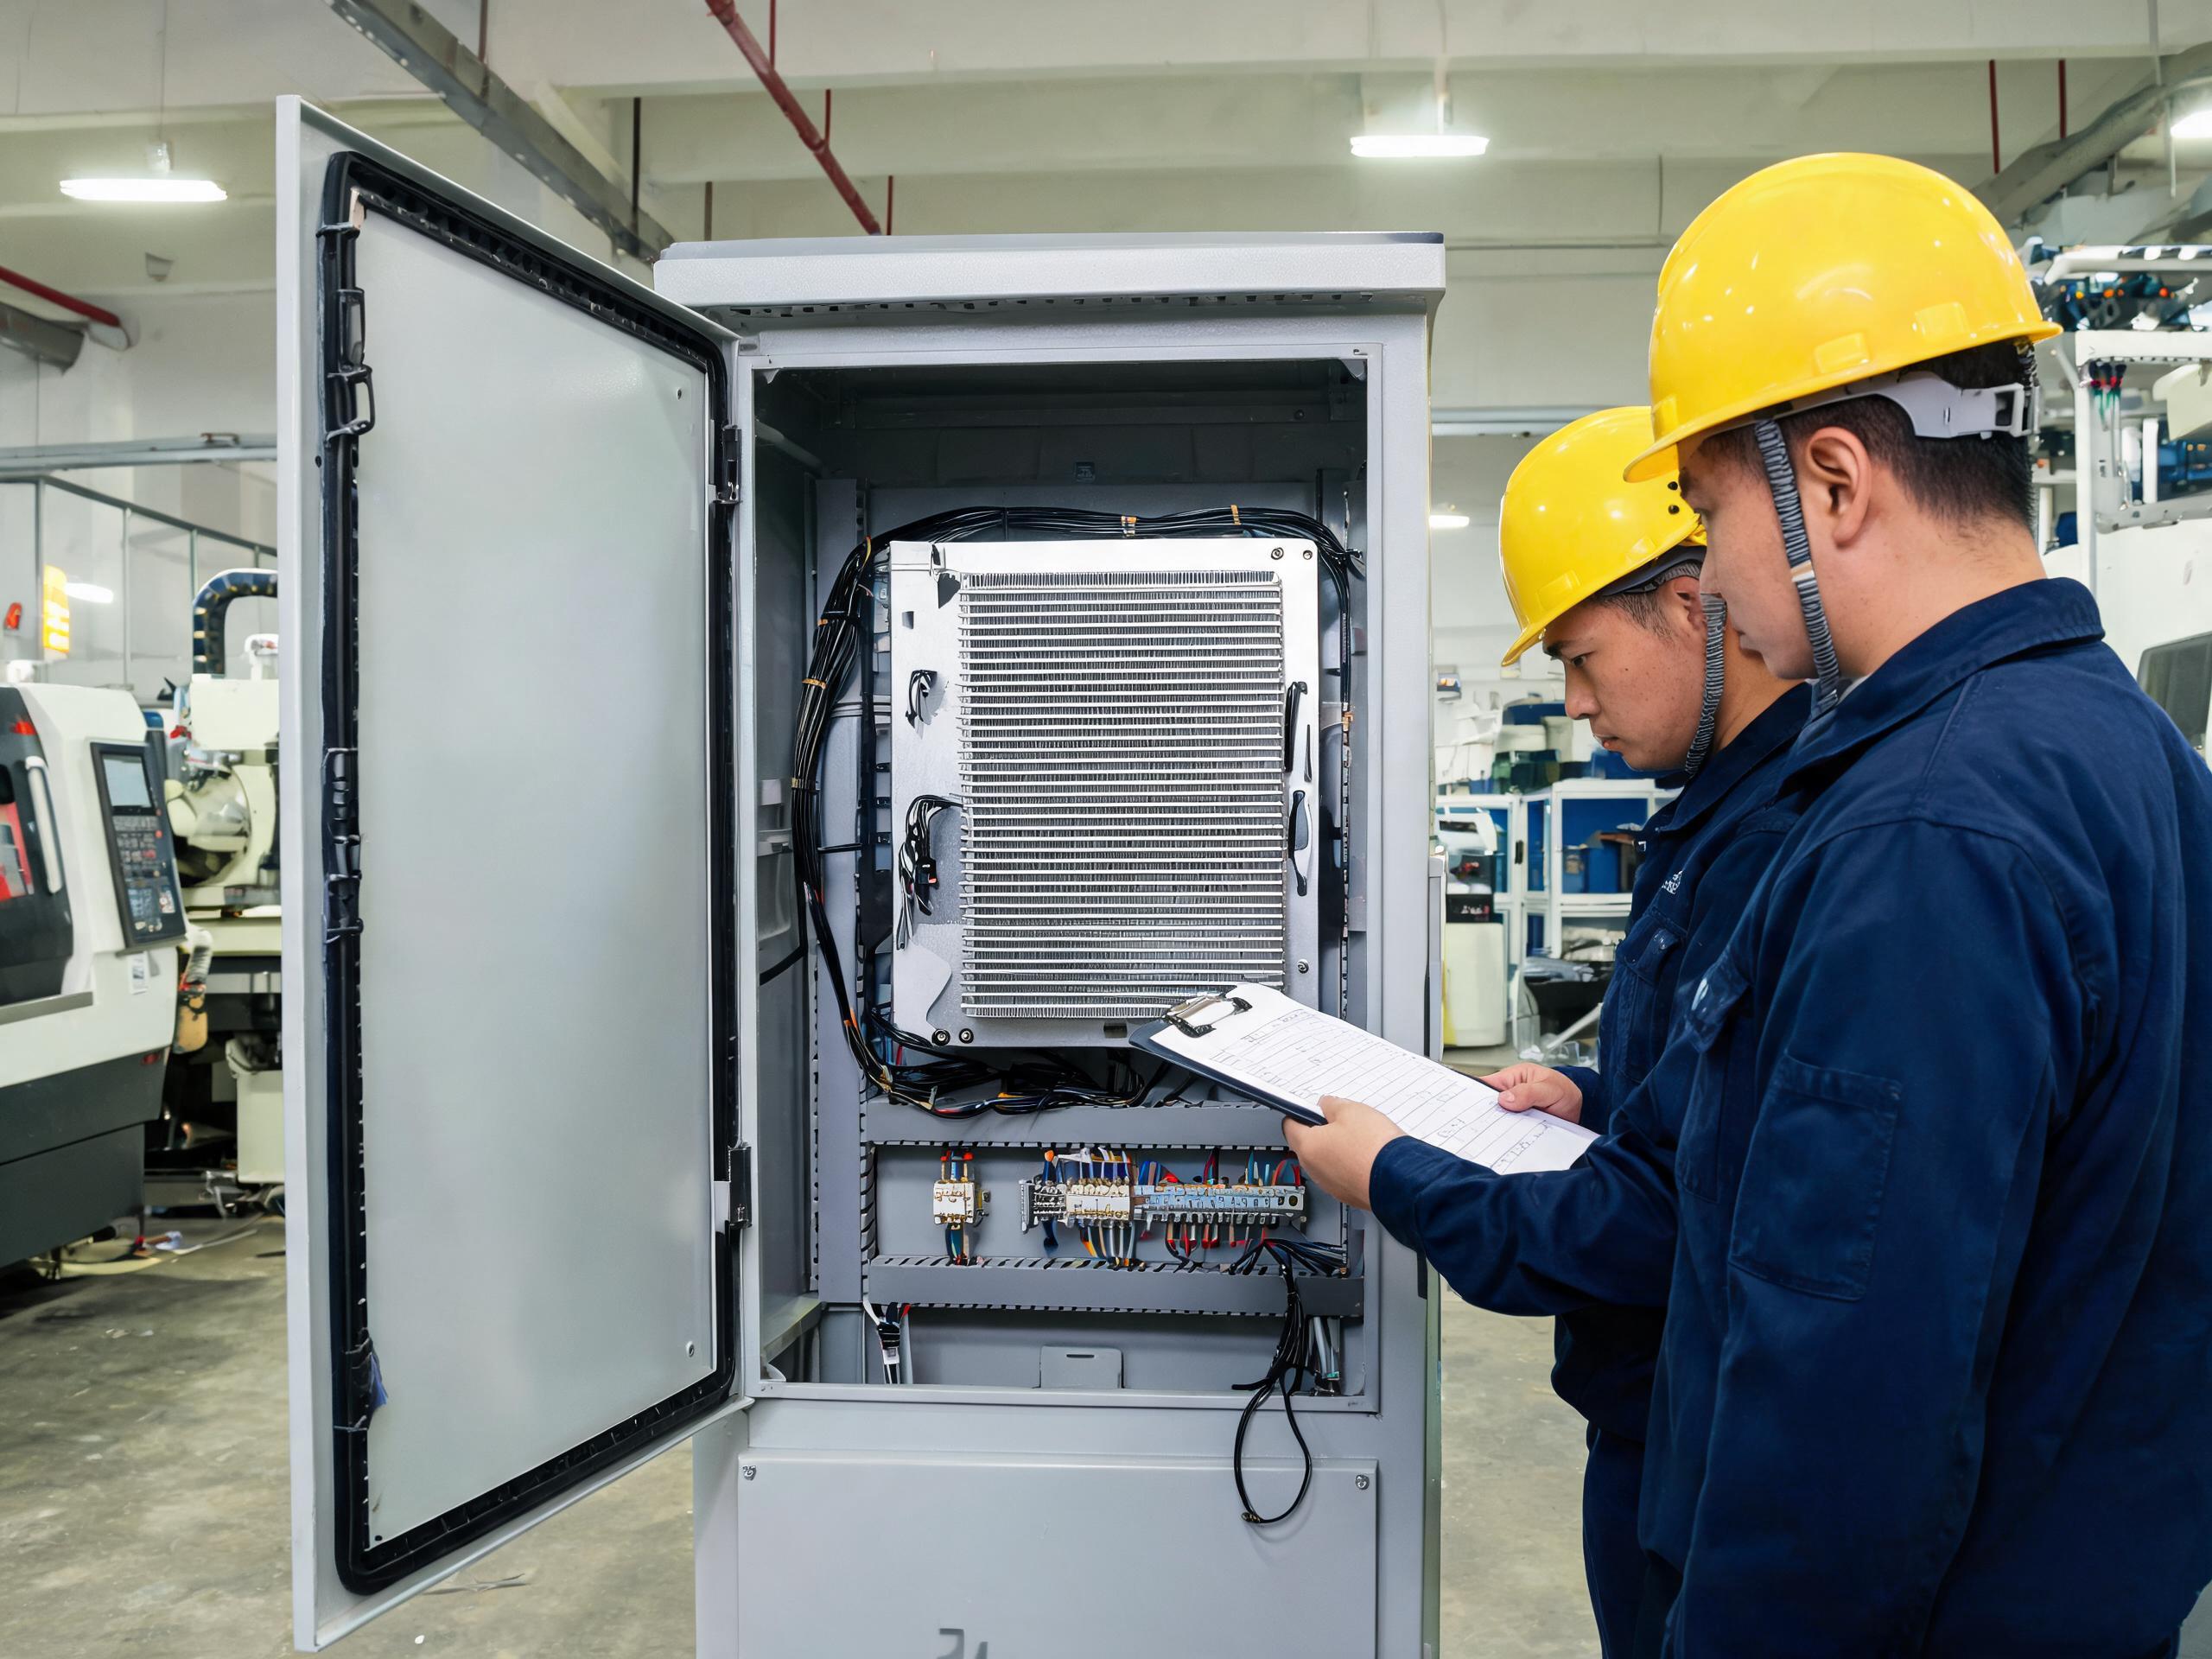
核驗第一關是分清防護范圍。多數機型的標稱防護等級只覆蓋前面板,背部接口做到同等級需額外定制,成本通常上浮三成,籠統的整機防護最易誤導采購。第二關辨別虛標,索取第三方檢測報告并核對測試項,觀察前面板是否一體化沖壓、拼接縫隙是否小于零點一毫米,切屑飛濺工位還須追問蓋板玻璃的抗沖擊等級。
第三關落在接線與接地。變頻器與伺服驅動器密集的車間,接地不規范是漂移與跳點的首要誘因,機身須預留獨立接地端子并確實接地,嚴禁強弱電共地。對接現場儀表的串口應優先選帶光電隔離的機型,接線后加裝密封護套,避免粉塵水汽在觸點上形成氧化層。這幾道工序增加的工時有限,卻決定觸摸工業級工控一體機能否在頭三年穩定。
把屏幕裝進機加工車間,本質是讓精密交互器件長期暴露在導電碎屑、油霧與振動疊加的位置。這類工況無法靠單項參數覆蓋,實驗室環境箱也復現不出污染分布的不規則性。觸摸工業級工控一體機的評價標準因此應從亮度與響應速度,轉向它在真實工位上連續運行的月數。